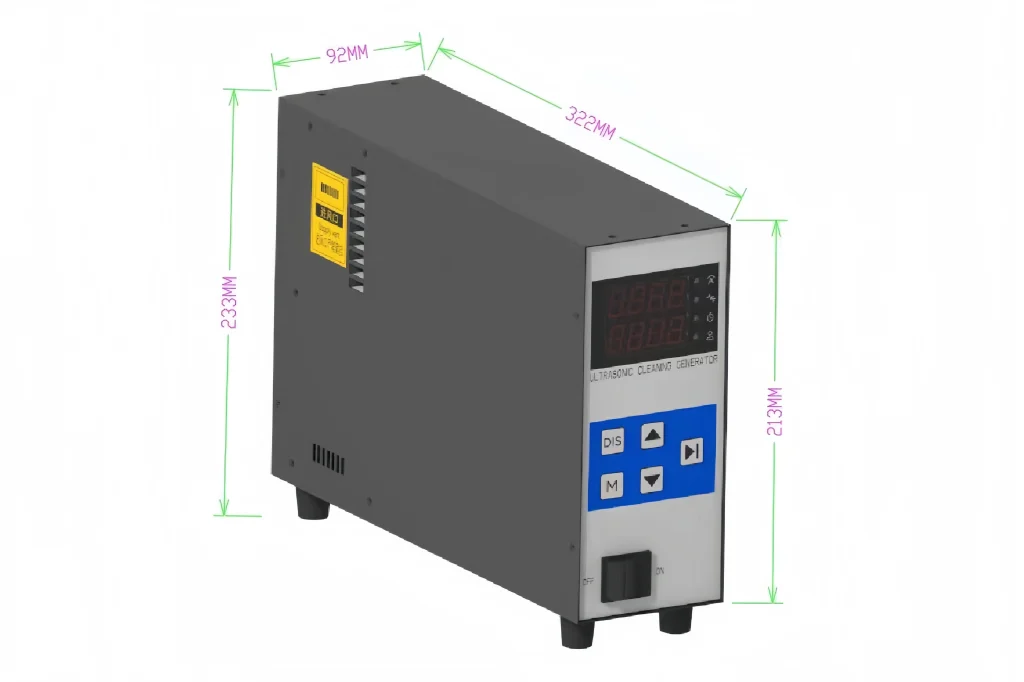
Настройки ультразвукового генератора определяют, какая электрическая мощность преобразуется в полезную кавитацию, и неправильные настройки могут оставлять остатки, даже если мощность кажется достаточной. Генератор делает больше, чем просто подает питание. Он устанавливает частоту, поведение развертки и точность отслеживания выходного сигнала нагрузкой преобразователя при изменении температуры ванны и массы детали. В производственной очистке эти детали управления часто важнее, чем номинальная мощность, напечатанная на корпусе. В этой статье объясняется, как выбор и настройка генератора влияют на эффективность промышленной очистки и какие параметры следует указывать перед покупкой.
Частота генератора и размер кавитации
Ультразвуковые генераторы преобразуют сетевое питание 50 или 60 Гц в высокочастотный электрический сигнал для привода преобразователей. Выбранная частота контролирует размер кавитационных пузырьков и интенсивность очистки. Работа на низкой частоте от 20 до 28 кГц создает более крупные и энергичные пузырьки, которые высвобождают больше ударной энергии. Это правильная отправная точка для удаления тяжелых масел, углерода, смазки и остатков после термообработки. Обратной стороной является то, что агрессивное действие на низкой частоте может повредить тонкие или полированные поверхности при слишком длительном времени обработки.
Низкая частота для сильных загрязнений
Для стальных штамповок, крепежа и обработанных деталей с тяжелой смазочно-охлаждающей жидкостью я обычно начинаю оценку с 25 или 28 кГц, а не перехожу к максимальной мощности. Более крупный кавитационный пузырек быстро удаляет густое масло и стружку. Генератор по-прежнему должен быть согласован с банком преобразователей. Добавление мощности без подтверждения резонансного согласования только нагревает ванну и изнашивает драйвер. | Frequency range | Cavitation character | Typical production role |
| 20 to 28 kHz | Large bubbles, high impact | Heavy oil, carbon, rough stamped parts |
| 40 kHz | Balanced bubble size and scrub density | General machining residues, mixed production |
| 68 to 80 kHz | Small bubbles, finer scrubbing | Precision parts, soft metals, polished surfaces |
Высокая частота для прецизионных деталей
Высокочастотная работа на частоте 68 или 80 кГц создает более мелкие пузырьки и более плотное кавитационное поле. Это подходит для деталей с мелкими элементами, полированными поверхностями или тонкими секциями. Мы также используем более высокую частоту, когда целью очистки является удаление субмикронных частиц, а не общая обезжиривание. Очищающее действие более мягкое, но оно проникает в узкие зазоры и снижает риск образования ямок на поверхности алюминия или мягких сплавов.
Плотность мощности и согласование преобразователя
Power density is the rating most buyers ask about first, but it is only one part of the cleaning equation. A generator can deliver enough watts per liter and still produce poor cavitation if the transducers are not matched to the drive frequency, badly positioned, or mounted on a tank wall that flexes under load. In our line designs, I treat 10 W/L as a baseline for light precision work. Oily stamping parts often need 20 W/L or more, but only after the basket load, chemistry, and temperature are fixed. More wattage cannot correct a frequency mismatch or a standing wave that leaves dead zones in the bath. The generator must also track the transducer's changing load. As the bath heats and as heavy baskets lower the liquid's acoustic coupling, the electrical impedance shifts. A generator that locks onto the resonant frequency under load keeps cleaning energy stable. A fixed output that drifts off resonance wastes power as heat and shortens transducer life.
Если потребление энергии на линии является частью обоснования покупки, <Стратегии минимизации затрат энергии ультразвуковой очистки> описывает, как рабочий цикл генератора, изоляция ванны и температура химии влияют на эксплуатационные расходы на непрерывных линиях.
Выбор режимов Sweep, Pulse и Degas
Fixed frequency output can create standing waves inside the tank. The result is a visible cleaning pattern: aggressive bands on flat parts where cavitation concentrates, and weak zones where soil does not release. Sweep mode broadens the generator output across a small frequency band, which moves the cavitation nodes and gives more even coverage on large or flat surfaces. Pulse mode is useful when high impact is needed without continuous heat input. The generator delivers short bursts of high energy followed by off periods. This can break up hard soils and reduce the temperature rise in the bath during long production runs. Degas mode is the setting most likely to be ignored in a busy plant. Fresh cleaning solution contains dissolved gas, which cushions bubble collapse and weakens cavitation. Running a degas cycle before the first production basket restores full cavitation intensity and shortens the soak time needed to reach a stable cleaning result.
Описанная здесь реакция генератора становится полезной только тогда, когда остальная часть системы очистки исправна. <Что такое принцип ультразвуковой очистительной машины?> объясняет, почему согласование генератора и преобразователя имеет значение, прежде чем чистящая химия сможет выполнить свою работу.
Если ваша линия обрабатывает как тяжелые стальные детали, так и мягкую латунь или алюминий, одна и та же программа генератора не будет работать одинаково для обеих нагрузок. Отправьте объем вашего бака, схему расположения преобразователей и состав деталей на [email protected], и мы подтвердим, могут ли настройки качания и импульса охватить диапазон, или же линии требуются отдельные рецепты.
Реакция генератора под нагрузкой при автоматизированной очистке
Automated lines add a requirement that bench cleaning often ignores: repeatability across hundreds of baskets. A generator that cannot hold its frequency and output level under changing load will produce variable results even when the recipe looks stable on screen. Digital generators with phase and impedance monitoring adjust the drive signal to keep the transducers operating near resonance. This matters most in multi-tank and rotary basket systems, where one generator may drive multiple transducer arrays and the load changes as baskets enter and leave the bath. If the drive signal drifts, cleaning intensity drops silently. The PLC still reports that the cycle ran, but the parts come out with patchy residue. Мы предпочитаем генераторы, которыми можно управлять через ПЛК линии с наборами параметров на основе рецептов. Частота, мощность, полоса пропускания качания и продолжительность дегазации затем автоматически изменяются в зависимости от номера детали. Ручная регулировка между заданиями вносит ошибки и замедляет линию, которая должна работать без присмотра.
Настройки генератора для обрабатываемых деталей
The most reliable way to specify an ultrasonic generator is to start with the production load, not the wattage on an old machine. Define the largest basket mass, the worst soil, the required cycle time, and the material risk. Then work backward to frequency, power density, and control functions. If fine scratches are a reject condition, start at 40 kHz or higher and use lower power density. If a heavy steel housing comes in with drawing compound, start at 25 or 28 kHz and add sweep to avoid hot bands. If the same line must clean both, the generator should store multiple recipes and switch with the part number through the PLC. Do not overbuy wattage as insurance. A generator that is oversized for the transducer bank runs inefficiently and can drive the transducers outside their safe operating band. Match the generator to the existing or planned transducer array, then verify the cleaning result with production parts. A foil erosion test does not replace a contaminated part from the actual process.
Большинство проблем с генераторами, которые мы видим, возникают из-за копирования значения мощности без подтверждения частоты, расположения преобразователей и уровня жидкости. Если ваша линия содержит смешанные материалы, глухие отверстия или остатки, которые появляются только после сушки, отправьте объем вашей ванны, расположение преобразователей и чертеж детали на адрес [email protected] или позвоните по телефону +86 17768507147. Мы подтвердим, являются ли настройки генератора, а не химия очистки, ограничивающим фактором.
Часто задаваемые вопросы об ультразвуковых генераторах и эффективности очистки
Всегда ли более высокая мощность генератора очищает быстрее?
Нет. Более высокая мощность очищает быстрее только тогда, когда дополнительная мощность подается на резонансной частоте преобразователя и распределяется по ванне. Слишком большой генератор, подключенный к плохо согласованному банку преобразователей, часто нагревает жидкость, не производя пропорционально более сильной кавитации. На практике я бы сначала подтвердил, что частота и расположение преобразователей соответствуют геометрии детали. Если оба параметра верны, увеличение плотности мощности от низкого базового уровня может сократить время цикла. Если существующий генератор уже работает на безопасном пределе выходной мощности преобразователя, большая мощность увеличивает риск, не делая детали чище. Лучшим следующим шагом является проверка соответствия, а не этикетки.
Какая частота лучше всего подходит для глухих отверстий?
Распространенное предположение заключается в том, что более низкая частота всегда лучше для глухих отверстий, но ответ зависит от геометрии и загрязнителя. Низкая частота генерирует более крупные кавитационные пузырьки с большей энергией удара для удаления густой смазки внутри более глубоких полостей. Высокая частота создает более плотное поле мелких пузырьков, которые могут более равномерно проникать в узкие отверстия. Для глухих отверстий с тяжелым смазочно-охлаждающим маслом я бы начал примерно с 25 или 28 кГц и убедился, что ориентация детали позволяет жидкости поступать в полость. Для мелкой резьбы или небольших просверленных отверстий 40 кГц может быть более безопасной отправной точкой.
Может ли генератор компенсировать износ преобразователей?
В производственных аудитах я видел, как генераторы маскировали изношенные преобразователи месяцами. Система управления сообщает о нормальной выходной мощности, в то время как отклик преобразователя ослабевает, и детали начинают показывать пятнистые остатки в одних и тех же местах каждый цикл. Хорошо спроектированный генератор с мониторингом нагрузки может продолжать работать с нагрузкой, не выявляя неисправности. По этой причине при вызовах сервисной службы мы проверяем отклик преобразователя отдельно от выходной мощности генератора. Если очистка становится неравномерной после месяцев стабильной работы, проверьте соединения и импеданс преобразователей перед изменением программы генератора.
Как подтвердить настройки генератора перед заказом?
Первым вопросом, на который нужно ответить, является не какой генератор заказать, а что требуется производственной нагрузке. Объем ванны, расположение преобразователей, материал детали, вес корзины, тип загрязнения и целевое время цикла определяют спецификацию генератора. Мы ищем соответствие между выходной мощностью генератора и банком преобразователей, а не выбираем самую высокую доступную мощность. Геометрия детали и требования процесса устанавливают пределы частоты и плотности мощности. Отправьте чертеж детали и текущие размеры ванны на адрес [email protected], и мы проверим спецификацию генератора в соответствии с вашей производственной нагрузкой. Автоматический туннельный очистительПолуавтоматические ультразвуковые мойки: анализ стоимости и производительностиРазработайте эффективный многоступенчатый промышленный процесс очистки


 | Frequency range | Cavitation character | Typical production role |
| 20 to 28 kHz | Large bubbles, high impact | Heavy oil, carbon, rough stamped parts |
| 40 kHz | Balanced bubble size and scrub density | General machining residues, mixed production |
| 68 to 80 kHz | Small bubbles, finer scrubbing | Precision parts, soft metals, polished surfaces |
 Мы предпочитаем генераторы, которыми можно управлять через ПЛК линии с наборами параметров на основе рецептов. Частота, мощность, полоса пропускания качания и продолжительность дегазации затем автоматически изменяются в зависимости от номера детали. Ручная регулировка между заданиями вносит ошибки и замедляет линию, которая должна работать без присмотра.
 Russian
 English
 German
 Spanish
 French
 Portuguese