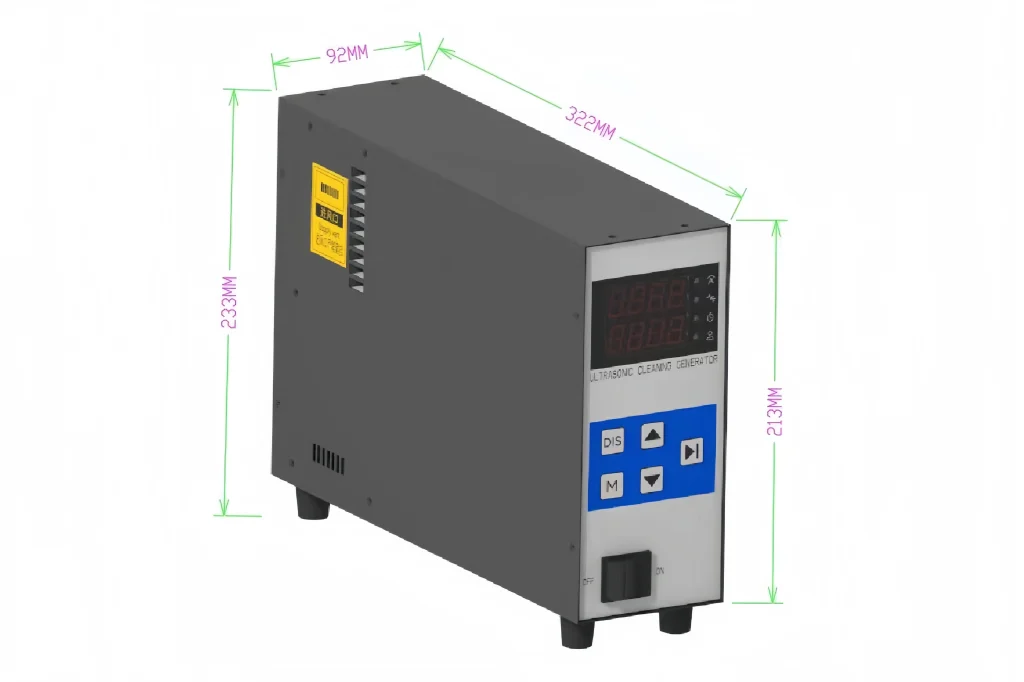
Los ajustes del generador ultrasónico determinan cuánta entrada eléctrica se convierte en cavitación útil, y unos ajustes incorrectos pueden dejar residuos incluso cuando la potencia parece suficiente. Un generador hace más que suministrar energía. Establece la frecuencia, el comportamiento de barrido y qué tan precisamente la salida sigue la carga del transductor a medida que cambia la temperatura del baño y la masa de la pieza. En la limpieza industrial, esos detalles de control a menudo importan más que los vatios nominales impresos en el armario. Este artículo explica cómo la selección y configuración del generador cambian el rendimiento de la limpieza industrial y qué parámetros especificar antes de comprar.
Frecuencia del generador y tamaño de cavitación
Los generadores ultrasónicos convierten la energía de línea de 50 o 60 Hz en una señal eléctrica de alta frecuencia para los transductores. La frecuencia seleccionada controla el tamaño de las burbujas de cavitación y la intensidad de la limpieza. La operación a baja frecuencia, de 20 a 28 kHz, produce burbujas más grandes y energéticas que liberan más energía de impacto. Este es el punto de partida adecuado para aceites de estampación pesados, carbono, grasa y residuos de tratamiento térmico. La desventaja es que una acción agresiva a baja frecuencia puede dañar superficies delgadas o pulidas si el tiempo de tratamiento es demasiado largo.
Baja frecuencia para suciedades pesadas
Para estampaciones de acero, tornillos y piezas mecanizadas con fluido de corte pesado, generalmente comienzo la evaluación a 25 o 28 kHz en lugar de saltar a la potencia máxima. La burbuja de cavitación más grande elimina aceite grueso y virutas rápidamente. El generador aún debe estar emparejado con el banco de transductores. Añadir potencia sin confirmar la resonancia solo calienta el baño y desgasta el driver. | Frequency range | Cavitation character | Typical production role |
| 20 to 28 kHz | Large bubbles, high impact | Heavy oil, carbon, rough stamped parts |
| 40 kHz | Balanced bubble size and scrub density | General machining residues, mixed production |
| 68 to 80 kHz | Small bubbles, finer scrubbing | Precision parts, soft metals, polished surfaces |
Alta frecuencia para piezas de precisión
La operación de alta frecuencia a 68 o 80 kHz crea burbujas más pequeñas y un campo de cavitación más denso. Esto es adecuado para piezas con características finas, superficies pulidas o secciones delgadas. También usamos frecuencias más altas cuando el objetivo de limpieza es la eliminación de partículas submicrónicas en lugar de desengrasado en masa. La acción de limpieza es más suave, pero alcanza espacios estrechos y reduce el riesgo de picaduras en superficies de aluminio o aleaciones blandas.
Densidad de potencia y compatibilidad del transductor
Power density is the rating most buyers ask about first, but it is only one part of the cleaning equation. A generator can deliver enough watts per liter and still produce poor cavitation if the transducers are not matched to the drive frequency, badly positioned, or mounted on a tank wall that flexes under load. In our line designs, I treat 10 W/L as a baseline for light precision work. Oily stamping parts often need 20 W/L or more, but only after the basket load, chemistry, and temperature are fixed. More wattage cannot correct a frequency mismatch or a standing wave that leaves dead zones in the bath. The generator must also track the transducer's changing load. As the bath heats and as heavy baskets lower the liquid's acoustic coupling, the electrical impedance shifts. A generator that locks onto the resonant frequency under load keeps cleaning energy stable. A fixed output that drifts off resonance wastes power as heat and shortens transducer life.
Si el consumo de línea forma parte de la justificación de compra, <Estrategias para Minimizar Costos de Energía en Limpieza por Ultrasonidos> explica cómo el ciclo de trabajo del generador, el aislamiento del baño y la temperatura de la química afectan el costo operativo en líneas continuas.
Selección de modo barrido, pulso y desgasificación
Fixed frequency output can create standing waves inside the tank. The result is a visible cleaning pattern: aggressive bands on flat parts where cavitation concentrates, and weak zones where soil does not release. Sweep mode broadens the generator output across a small frequency band, which moves the cavitation nodes and gives more even coverage on large or flat surfaces. Pulse mode is useful when high impact is needed without continuous heat input. The generator delivers short bursts of high energy followed by off periods. This can break up hard soils and reduce the temperature rise in the bath during long production runs. Degas mode is the setting most likely to be ignored in a busy plant. Fresh cleaning solution contains dissolved gas, which cushions bubble collapse and weakens cavitation. Running a degas cycle before the first production basket restores full cavitation intensity and shortens the soak time needed to reach a stable cleaning result.
La respuesta del generador que se describe aquí solo resulta útil cuando el resto del sistema de limpieza está en buen estado. <¿Cuál Es El Principio de una Máquina de Limpieza por Ultrasonidos?> explica por qué la compatibilidad entre generador y transductor importa antes de que la química de limpieza pueda hacer su trabajo.
Si tu línea mezcla piezas de acero pesado con latón o aluminio blandos, el mismo programa de generador no se comportará igual en ambas cargas. Envía el volumen de tu tanque, la disposición de transductores y la mezcla de piezas a [email protected], y confirmaremos si los ajustes de barrido y pulso pueden cubrir el rango o si la línea necesita recetas separadas.
Respuesta del generador bajo carga en limpieza automatizada
Automated lines add a requirement that bench cleaning often ignores: repeatability across hundreds of baskets. A generator that cannot hold its frequency and output level under changing load will produce variable results even when the recipe looks stable on screen. Digital generators with phase and impedance monitoring adjust the drive signal to keep the transducers operating near resonance. This matters most in multi-tank and rotary basket systems, where one generator may drive multiple transducer arrays and the load changes as baskets enter and leave the bath. If the drive signal drifts, cleaning intensity drops silently. The PLC still reports that the cycle ran, but the parts come out with patchy residue. Preferimos generadores que puedan ser controlados a través del PLC de la línea con conjuntos de parámetros basados en recetas. La frecuencia, potencia, ancho de banda de barrido y duración de desgasificación cambian automáticamente con el número de pieza. La ajuste manual entre trabajos introduce errores y ralentiza una línea que debe funcionar sin asistencia.
Ajustes del generador para las piezas que procesa
The most reliable way to specify an ultrasonic generator is to start with the production load, not the wattage on an old machine. Define the largest basket mass, the worst soil, the required cycle time, and the material risk. Then work backward to frequency, power density, and control functions. If fine scratches are a reject condition, start at 40 kHz or higher and use lower power density. If a heavy steel housing comes in with drawing compound, start at 25 or 28 kHz and add sweep to avoid hot bands. If the same line must clean both, the generator should store multiple recipes and switch with the part number through the PLC. Do not overbuy wattage as insurance. A generator that is oversized for the transducer bank runs inefficiently and can drive the transducers outside their safe operating band. Match the generator to the existing or planned transducer array, then verify the cleaning result with production parts. A foil erosion test does not replace a contaminated part from the actual process.
La mayoría de los problemas de generadores que vemos provienen de copiar un número de vatios sin confirmar la frecuencia, la disposición del transductor y el nivel del líquido. Si su línea tiene materiales mixtos, orificios ciegos o residuos que solo aparecen después del secado, envíe el volumen de su tanque, la disposición del transductor y el dibujo de la pieza a GTKCLEAN en [email protected] o llame al +86 17768507147. Confirmaremos si la configuración del generador, no la química de limpieza, es el factor limitante.
Preguntas frecuentes sobre generadores ultrasónicos y rendimiento de limpieza
¿El mayor vatios del generador siempre limpia más rápido?
No. Una mayor potencia limpia más rápido solo cuando la potencia adicional se entrega a la frecuencia de resonancia del transductor y se distribuye por el baño. Un generador sobredimensionado conectado a un banco de transductores mal emparejado a menudo calienta el líquido sin producir una cavitación proporcionalmente más fuerte. En la práctica, primero confirmaría que la frecuencia y la ubicación del transductor coinciden con la geometría de la pieza. Si ambos son correctos, aumentar la densidad de potencia desde una línea de base baja puede acortar el tiempo de ciclo. Si el generador existente ya funciona al límite de salida seguro del transductor, más potencia agrega riesgo sin limpiar mejor las piezas. El mejor siguiente paso es verificar la coincidencia, no la etiqueta.
¿Qué frecuencia funciona mejor para orificios ciegos?
La suposición común es que una frecuencia más baja siempre es mejor para los orificios ciegos, pero la respuesta depende de la geometría y el contaminante. La baja frecuencia genera burbujas de cavitación más grandes con más energía de impacto para eliminar la grasa espesa dentro de cavidades más profundas. La alta frecuencia produce un campo más denso de burbujas más pequeñas que pueden penetrar aberturas estrechas de manera más uniforme. Para orificios ciegos con aceite de corte pesado, comenzaría alrededor de 25 o 28 kHz y confirmaría que la orientación de la pieza permite que el líquido fluya hacia la cavidad. Para roscas finas o agujeros pequeños perforados, 40 kHz puede ser un punto de partida más seguro.
¿Puede un generador compensar transductores desgastados?
En auditorías de producción, he visto generadores enmascarar transductores desgastados durante meses. El sistema de control informa una salida normal mientras la respuesta del transductor se debilita, y las piezas comienzan a mostrar residuos irregulares en las mismas ubicaciones en cada ciclo. Un generador bien diseñado con monitoreo de carga puede continuar impulsando la carga sin exponer la falla. Verificamos la respuesta del transductor por separado de la salida del generador durante las llamadas de servicio por esta razón. Si la limpieza se vuelve desigual después de meses de operación estable, inspeccione las uniones y la impedancia del transductor antes de cambiar el programa del generador.
¿Cómo confirmamos los ajustes del generador antes de pedir?
La pregunta a responder primero no es qué generador pedir, sino qué requiere la carga de producción. El volumen del tanque, la disposición del transductor, el material de la pieza, el peso de la cesta, el tipo de suciedad y el objetivo del tiempo de ciclo determinan la especificación del generador. Buscamos una coincidencia entre la salida del generador y el banco de transductores en lugar de elegir la potencia más alta disponible. La geometría de la pieza y los requisitos del proceso establecen los límites de frecuencia y densidad de potencia. Envíe el dibujo de su pieza y las dimensiones actuales del tanque a [email protected] y verificaremos la especificación del generador contra su carga de producción. Limpiador de túnel automatizadoLavadoras ultrasónicas semi-automáticas: Análisis de coste vs rendimientoDiseñar un proceso de limpieza industrial eficiente y en varias etapas


 | Frequency range | Cavitation character | Typical production role |
| 20 to 28 kHz | Large bubbles, high impact | Heavy oil, carbon, rough stamped parts |
| 40 kHz | Balanced bubble size and scrub density | General machining residues, mixed production |
| 68 to 80 kHz | Small bubbles, finer scrubbing | Precision parts, soft metals, polished surfaces |
 Preferimos generadores que puedan ser controlados a través del PLC de la línea con conjuntos de parámetros basados en recetas. La frecuencia, potencia, ancho de banda de barrido y duración de desgasificación cambian automáticamente con el número de pieza. La ajuste manual entre trabajos introduce errores y ralentiza una línea que debe funcionar sin asistencia.
 Spanish
 English
 German
 French
 Russian
 Portuguese