Очистка деталей между производственными операциями важнее не внешнего вида, а обеспечения стабильной поверхности для следующей ячейки. Охлаждающая жидкость при обработке, масло для штамповки, накипь от термической обработки или пыль со стадийных площадок влияют на результат покрытия, сварки, сборки или проверки на утечку. Метод должен соответствовать конкретному загрязнителю, оставленному предыдущей операцией, и состоянию поверхности, необходимому для следующей, а не стандартам всей фабрики. В большинстве случаев обработки промежуточных деталей команды достигают лучших результатов, рассматривая очистку как этап контроля процесса с измеряемыми остатками, определенной сушкой и последовательной обработкой деталей.
Почему очистка деталей между производственными операциями является этапом контроля процесса
Interstage cleaning is usually evaluated by how much scum it removes, but the real measure is what it passes downstream. A part can look bright and still carry a thin anti-rust film that prevents coating adhesion or a moisture pocket that disturbs a leak test. The cleaning step therefore belongs inside the same process control logic as gauging or torque checks, with a defined residue limit, a defined drying state, and a cycle that repeats with the rest of the line. Three conditions decide the cleaning requirement. The first is the previous operation's contaminant: coolant, chips, stamping compound, quench oil, or scale. The second is the next operation's sensitivity: coatings and welds react to oils, precision assembly reacts to particles, and packaging reacts to moisture. The third is the dwell between stations, because parts that sit open in the shop will collect dust even if the washer did its job. We have traced coating pinholes to stamping oil that remained as a nearly invisible film after the washing line removed the bulk contaminant. The final rinse had left a thin anti-rust layer that only became visible under vacuum outgassing. The fix was not a stronger chemical; it was a different rinse sequence and a final drying stage that matched the coater's surface energy requirement.
Шаг мойки, удаляющий видимое масло, не обязательно делает поверхность готовой к покрытию.Процесс ультразвуковой очистки: пошаговое техническое руководствоОбласть, охватываемая cavitation, ополаскиванием и сушкой, показывает, где скрывается остаточное загрязнение.
Какие загрязнители появляются при каждом передаче
Очистка деталей между операциями начинается с матрицы передачи. Один и тот же моечный аппарат не может обрабатывать обработанный заготовку и штамповочный корпус одинаково, если оба не оставляют одинакового типа остатка. Ниже приведена таблица, группирующая наиболее распространённые риски передачи и приоритеты очистки на каждом этапе.
Входная операция
Типичный загрязнитель
Основной риск при переносе
Приоритет очистки
Обработка или ЧПУ
Резьбовая жидкость, стружка, заусенцы
Затруднение адгезии покрытия, проблемы с посадкой при сборке
Удаление основной стружки, обезжиривание, DI-ополаскивание
Штамповка или формовка
Масло для вытягивания, антикоррозийная пленка
Пористость сварных швов, дефекты окраски
Удаление масляной пленки, полная сушка
Термическая обработка
Закалочное масло, накипь, углерод
Трудности инспекции, проблемы с проверкой размеров
Очистка растворителем или щелочным средством, удаление накипи при необходимости
Обработка кромок или полировка
Агрессивная пыль, соединения
Загрязнения, застрявшие в углублениях
Промывка, ультразвуковая кавитация
Предварительное покрытие
Отпечатки пальцев, частицы, влажность
Мельчайшие отверстия, плохое сцепление
Ультрачистая промывка, сушка горячим воздухом или вакуумом
Сборка или упаковка
Пыль, волокна, отпечатки пальцев
Преждевременный износ, коррозия при хранении
Контролируемая сушка, чистая упаковка
Как выбрать метод очистки для промежуточных деталей
Когда загрязнение и предел следующей операции ясны, можно выбрать метод по растворимости, геометрии детали и сушке.
Водные системы для охлаждающей жидкости и стружки
Водные системы являются стандартом для водорастворимых охлаждающих жидкостей и свободных стружек. Обычно последовательность включает распыление под высоким давлением для удаления крупной стружки, ультразвуковую очистку для достижения полостей, затем промывку обратным осмосом или деионизированной водой для предотвращения минеральных отложений, после чего следует сушка. В линии предварительного покрытия GTKCLEAN используется финальная ультрачистая вода с электропроводностью 0,06 мкСм/см или ниже по причине: любые растворённые минералы, оставшиеся на поверхности покрытия, образуют пятно после сушки.
Растворительные системы для масляных пленок и слепых отверстий
Более тяжелые штамповочные масла, воски и антикоррозийные пленки могут потребовать очистки на основе растворителя. Гидрокарбонатные или модифицированные спиртовые системы объединяют ультразвуковую кавитацию, паровую очистку и вакуумную сушку в одном отсеке. На одностанционном вакуумном очистителе с нагрузкой до 200 кг цикл очистки занимает 12-15 минут, одноступенчатые циклы — 8-9 минут, а потребление растворителя остается на уровне 200 литров в месяц или ниже, поскольку дистилляционная цепь восстанавливает чистый растворитель из промывки.
Состояния сушки, защищающие следующую операцию
Сушка не является аксессуаром. Воздушные ножи удаляют воду с поверхности перед горячим воздухом, а вакуумная сушка вытягивает воду из слепых отверстий и плотных участков с особенностями. Конечное состояние должно быть прописано в спецификации: видимо сухим, без воды в слепых отверстиях или уровнем влажности ниже предела следующей операции. Покрыватель может принять сушку воздушным ножом для плоских деталей, но все равно потребует вакуум для полых компонентов, поскольку застрявшая вода выходит при опорожнении.
Выбор метода возможен только при соответствии поддерживающих компонентов.Объяснение компонентов системы ультразвуковой очистки> описывает, как взаимодействуют генераторы, преобразователи, фильтрация и конструкция резервуара с производительностью процесса.
Если ваши детали перемещаются с обработки на покрытие или сварку, подтвердите окончательное количество частиц и состояние сушки перед тем, как зафиксировать конфигурацию линии. Отправьте номер детали и текущий загрязнитель на [email protected] или позвоните по номеру +86 17768507147, и мы подберем метод очистки для следующей операции.
Что меняется при автоматизации очистки промежуточных деталей
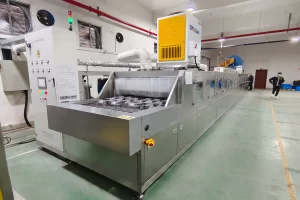
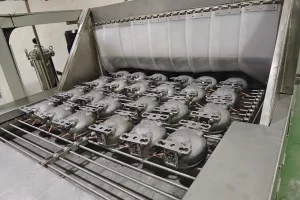
Automation does not just shrink labor. It holds the cleaning cycle constant from part to part, which is what the next operation actually needs. A manually loaded washer can deliver good results when the operator controls time, baskets, and spray position. It cannot easily prove that every part saw the identical wash, rinse, and dry routine across two shifts. For high volume conveyor lines, GTKCLEAN's fastener tunnel cleaner removes drawing oil, cutting fluid, and quenching oil in one pass. The conveyor runs 0.5 to 1 meter per minute, produces at least 2 tons per hour, and uses an oil water separation system that removes more than 98 percent of surface oil from the wash fluid. That consistency matters more than raw cycle speed because the downstream plating or assembly cell sees a stable surface condition.
Где ручная очистка все еще подходит
Ручная ультразвуковая очистка все еще подходит для небольших объемов, малых ячеек или коротких запусков, когда ассортимент деталей меняется ежедневно. Оператор может проверить деталь после мойки и решить, нужно ли еще пройтись по слепому отверстию. Ограничение — повторяемость: время погружения, загрузка корзины и угол распыления меняются с каждым оператором. Если следующая операция требует документированной чистоты, ручная очистка увеличивает нагрузку на инспекцию.
Где автоматизация конвейера становится стандартом
Автоматизация конвейера становится стандартом, когда поток линии превышает возможности оператора или когда каждая деталь должна проходить через одинаковый узел распыления, покрытие и время сушки. Встроенные системы лучше всего подходят для непрерывного производства с похожими семействами деталей. Автоматизированные системы пакетного типа подходят для более строгих требований к чистоте и тяжелых деталей, с роторными корзинами или многотрубными конструкциями, контролирующими последовательность передачи.
Как перейти от проблемы очистки промежуточных деталей к системе с расчетом стоимости
Большинство производственных команд не нуждаются в стандартной машине; им нужна линия, соответствующая геометрии деталей, загрязнителю, пропускной способности и требованиям к чистоте следующей операции. Самый быстрый следующий шаг — это включить эти ограничения в техническое задание на оборудование, а не сравнивать модели из каталога друг с другом. Мы начинаем с чертежа детали или образца, типа загрязнителя, требуемой конечной чистоты и ежедневного объема.
Прежде чем сравнивать модели оборудования, важнее логика выбора, чем список функций. <Выбор подходящей ультразвуковой системы для вашего производства> описывает, как оценивать конфигурацию резервуара, сушку и интеграцию линии с учетом производственных ограничений.
Отправьте номер детали, чертеж, ежедневный объем и текущий загрязнитель на [email protected] или позвоните по номеру +86 17768507147. Мы подтвердим последовательность процесса, конфигурацию резервуара, метод сушки и предполагаемую площадь перед тем, как вы внесете изменения в планировку.
Вопросы, которые задают команды производства о очистке промежуточных деталей
Насколько сухими должны быть детали перед следующей операцией?
Детали не всегда должны быть видимо сухими, но они должны находиться в состоянии сушки, необходимом для следующей операции. Для покрытия любая влажность поверхности вызывает появление пор и потерю адгезии. Для сборки застрявшая вода в слепых отверстиях приводит к коррозии или повреждению подшипников. Для проверки на утечку остаточная вода дает ложные показатели. Обычно мы рекомендуем горячий воздушный сушку для открытых поверхностей, вакуумную сушку для слепых отверстий или плотных деталей и продувку воздушным ножом перед горячим воздухом для удаления объемной воды. Правильный сушильный аппарат зависит от геометрии детали, а не только от времени цикла.
Может ли одна система очистки обрабатывать детали из разных ячеек?
Это зависит от того, пересекаются ли загрязнители и лимиты чистоты. Одна многоступенчатая система часто может обрабатывать несколько семейств деталей, если загрязнитель похож, например, масло для обработки и стружка в CNC-ячейках. Когда одна ячейка вводит штамповочный состав или шлак термической обработки, процесс может потребовать дополнительного этапа или другой химии. Группировка несхожих деталей также создает риски перекрестного загрязнения, если их чистят вместе. Более безопасный подход — группировать детали по семействам загрязнителей и конечным спецификациям, а затем подтверждать позиции загрузки, время мойки и настройки сушки для каждой группы.
Как определить, использовать ли водную или растворительную очистку?
Распространенное предположение — что водная очистка всегда дешевле, но это игнорирует нагрузку по сушке и сточные воды. Водные системы хорошо работают для растворимых в воде охлаждающих жидкостей и удаления частиц, в то время как системы на растворителях справляются с тяжелыми маслами, восками и остатками в слепых отверстиях с более быстрой сушкой. Решение должно основываться на растворимости, геометрии детали и лимите чистоты. Если деталь задерживает воду в глубоких углублениях, использование растворителя или вакуумной сушки меняет картину. Мы сравниваем оба варианта по тому же типу остатков перед выбором химии.
Реалистичный способ проверки эффективности промежуточной очистки без замедления производства


 Russian
 English
 German
 Spanish
 French
 Portuguese