Limpar partes entre operações de fabrico é menos sobre aparência do que sobre entregar uma superfície estável para a próxima célula. Refrigerante de usinagem, óleo de estampagem, escama de tratamento térmico ou poeira de estocagem altera o resultado de revestimento, soldagem, montagem ou teste de fugas. O método deve corresponder ao contaminante específico deixado pela operação anterior e à condição de superfície exigida pela próxima, não algum padrão geral da fábrica. Na maioria das aplicações de interstágio que tratamos, as equipes obtêm melhores resultados tratando a limpeza como um passo de controle de processo com resíduos mensuráveis, secagem definida e manuseio consistente das peças.
Por que a Limpeza de Partes Entre Operações de Fabrico é um Passo de Controle de Processo
Interstage cleaning is usually evaluated by how much scum it removes, but the real measure is what it passes downstream. A part can look bright and still carry a thin anti-rust film that prevents coating adhesion or a moisture pocket that disturbs a leak test. The cleaning step therefore belongs inside the same process control logic as gauging or torque checks, with a defined residue limit, a defined drying state, and a cycle that repeats with the rest of the line. Three conditions decide the cleaning requirement. The first is the previous operation's contaminant: coolant, chips, stamping compound, quench oil, or scale. The second is the next operation's sensitivity: coatings and welds react to oils, precision assembly reacts to particles, and packaging reacts to moisture. The third is the dwell between stations, because parts that sit open in the shop will collect dust even if the washer did its job. We have traced coating pinholes to stamping oil that remained as a nearly invisible film after the washing line removed the bulk contaminant. The final rinse had left a thin anti-rust layer that only became visible under vacuum outgassing. The fix was not a stronger chemical; it was a different rinse sequence and a final drying stage that matched the coater's surface energy requirement.
Uma etapa de lavagem que remove óleo visível não está automaticamente pronta para revestimento. <Processo de Limpeza Ultrassónica: Um Guia Técnico Passo a Passo> explica como a cavitação, o enxaguamento e a secagem interagem e onde o contaminação residual se oculta.
Quais Contaminantes Aparecem em Cada Transferência
Limpar peças entre operações começa com a matriz de transferência. A mesma lavadora não pode tratar uma peça usinada e uma casca estampada de forma idêntica, a menos que ambas deixem o mesmo tipo de resíduo. A tabela abaixo agrupa os riscos mais comuns na transferência e a prioridade de limpeza em cada ponto.
Operação a montante
Contaminante típico
Risco principal se for transferido
Prioridade de limpeza
Usinagem ou CNC
Fluido de corte, cavacos, rebarbas
Aderência de revestimento bloqueada, problemas de ajuste na montagem
Remover cavacos em massa, desengordurar, enxaguamento com DI
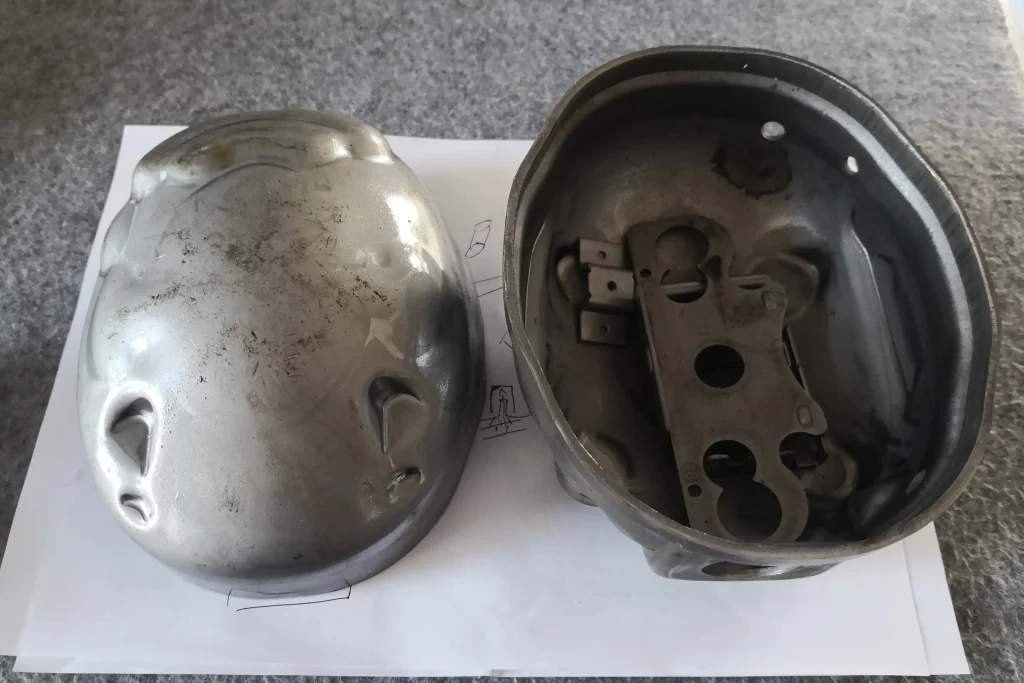
Estampagem ou conformação
Óleo de desenho, película anti-roubo
Porosidade na soldadura, defeitos na pintura
Remover película oleosa, secar completamente
Tratamento térmico
Óleo de têmpera, escama, carbono
Dificuldade de inspeção, problemas de verificação dimensional
Limpeza com solvente ou alcalina, descalcificação se necessário
Desbaste ou polimento
Pó abrasivo, compostos
Contaminação presa em reentrâncias
Enxaguamento, cavitação ultrassónica
Pré-revestimento
Pegadas, partículas, humidade
Buracos de agulha, má aderência
Enxaguamento ultralimpio, secagem com ar quente ou vácuo
Montagem ou embalagem
Poeira, fibras, pegadas
Desgaste prematuro, corrosão em armazenamento
Secagem controlada, embalagem limpa
Como Selecionar o Método de Limpeza para Partes Intermediárias
Uma vez que o contaminante e o limite da próxima operação estejam claros, o método pode ser selecionado com base na solubilidade, geometria da peça e secagem.
Sistemas à base de água para refrigerantes e cavacos
Sistemas à base de água são padrão para refrigerantes solúveis em água e cavacos soltos. A sequência normalmente vai de pulverização de alta pressão para remover cavacos em massa, limpeza ultrassónica para alcançar cavidades, depois enxaguamento com osmose reversa ou água desionizada para evitar depósitos minerais, seguido de secagem. A linha de pré-revestimento da GTKCLEAN usa água ultralimpa final com condutividade igual ou inferior a 0,06 µS/cm por essa razão: qualquer mineral dissolvido deixado na superfície de um revestimento torna-se uma mancha após a secagem.
Sistemas de solvente para filmes de óleo e orifícios cegos
Óleos de estampagem mais pesados, ceras e filmes anti-roubo podem precisar de limpeza com solvente. Sistemas de hidrocarbonetos ou álcool modificado combinam cavitação ultrassónica, limpeza por vapor e secagem a vácuo em uma única câmara. Em uma estação de aspirador de pó de uma única etapa, com capacidade para cargas até 200 kg, ciclos de limpeza de 12 a 15 minutos, ciclos de uma única etapa duram de 8 a 9 minutos, e o consumo de solvente permanece em ou abaixo de 200 litros por mês porque o circuito de destilação recupera solvente limpo da lavagem.
Estados de secagem que protegem a próxima operação
Secagem não é um acessório. Facas de ar removem a água superficial antes do ar quente, enquanto a secagem a vácuo retira água de buracos cegos e áreas de características densas. O estado final deve estar especificado na especificação: visivelmente seco, livre de água em buracos cegos ou nível de humidade abaixo do limite do próximo processo. Um revestidor pode aceitar secagem com faca de ar para peças planas, mas ainda exigir vácuo para componentes ocos porque a água presa é expulsa durante a despressurização.
Escolher um método só funciona quando os componentes de suporte correspondem a ele. <Componentes do Sistema de Limpeza Ultrassónica Explicados> cobre como geradores, transdutores, filtração e design de tanques interagem com o desempenho do processo.
Se as suas peças passam de usinagem para revestimento ou soldagem, confirme a contagem final de partículas e o estado de secagem antes de bloquear a configuração da linha. Envie o número da sua peça e o contaminante atual para [email protected] ou ligue para +86 17768507147 e nós ajustaremos o método de limpeza à próxima operação.
O que muda quando você automatiza a limpeza de partes intermediárias
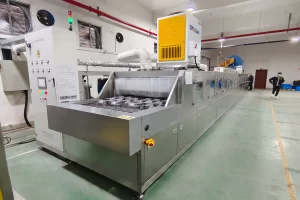
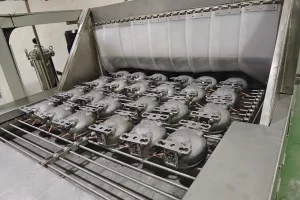
Automation does not just shrink labor. It holds the cleaning cycle constant from part to part, which is what the next operation actually needs. A manually loaded washer can deliver good results when the operator controls time, baskets, and spray position. It cannot easily prove that every part saw the identical wash, rinse, and dry routine across two shifts. For high volume conveyor lines, GTKCLEAN's fastener tunnel cleaner removes drawing oil, cutting fluid, and quenching oil in one pass. The conveyor runs 0.5 to 1 meter per minute, produces at least 2 tons per hour, and uses an oil water separation system that removes more than 98 percent of surface oil from the wash fluid. That consistency matters more than raw cycle speed because the downstream plating or assembly cell sees a stable surface condition.
Onde a limpeza manual ainda se encaixa
A limpeza ultrassônica manual ainda é adequada para trabalhos de baixo volume, células pequenas ou lotes curtos, onde a mistura de peças muda diariamente. O operador pode inspecionar uma peça após a lavagem e decidir se um furo cego precisa de outra passagem. A limitação é a repetibilidade: o tempo de imersão, o carregamento da cesta e o ângulo do spray variam a cada troca de operador. Se a próxima operação exigir limpeza documentada, a limpeza manual aumenta a carga de inspeção.
Onde a automação de esteiras se torna padrão
A automação de esteiras torna-se padrão quando o fluxo da linha excede o que um operador consegue manejar ou quando cada peça deve passar pelo mesmo padrão de bicos, cobertura de enxágue e tempo de secagem. Sistemas inline funcionam melhor para produção contínua com famílias de peças semelhantes. Sistemas automatizados em lote atendem a requisitos de maior limpeza e peças mais pesadas, com designs de cesto rotativo ou múltiplos tanques controlando a sequência de transferência.
Como Passar de um Problema de Limpeza Intermediária para um Sistema Orçado
A maioria das equipes de fabricação não precisa de uma máquina padrão; precisam de uma linha ajustada à geometria da peça, contaminante, capacidade de produção e limite de limpeza da próxima operação. A etapa mais rápida é inserir essas restrições na especificação do equipamento, ao invés de comparar modelos de catálogo entre si. Começamos com o desenho ou amostra da peça, o tipo de contaminante, a limpeza final requerida e o volume diário.
Antes de comparar modelos de equipamentos, a lógica de seleção é mais importante do que a lista de recursos. <Escolhendo o Sistema de Limpeza Ultrassónico Certo para a Sua Fábrica> cobre como avaliar a configuração do tanque, secagem e integração da linha em relação às restrições de produção.
Envie o número da sua peça, desenho da peça, volume diário e contaminante atual para [email protected] ou ligue para +86 17768507147. Confirmaremos a sequência do processo, configuração do tanque, método de secagem e pegada provável antes de você comprometer-se com alterações no layout.
Perguntas que as Equipes de Fabrico Fazem Sobre a Limpeza de Partes Intermediárias
Quão seco as partes precisam estar antes da próxima operação?
As peças nem sempre precisam estar visivelmente secas, mas precisam estar no estado de secagem exigido pela próxima operação. Para revestimento, qualquer umidade superficial cria poros e perda de adesão. Para montagem, água presa em furos cegos leva à corrosão ou dano nos rolamentos. Para testes de vazamento, água residual gera leituras falsas. Geralmente, especificamos secagem com ar quente para superfícies abertas, secagem a vácuo para furos cegos ou peças densas, e sopro com lâmina de ar antes do ar quente para remover água em grande quantidade. O secador correto depende da geometria da peça, não apenas do tempo de ciclo.
Um sistema de limpeza pode lidar com partes de diferentes células?
Depende se os contaminantes e limites de limpeza se sobrepõem. Um sistema de várias etapas pode muitas vezes lidar com várias famílias de peças se o contaminante for semelhante, como óleo de usinagem e cavacos em células CNC. Quando uma célula introduz composto de estampagem ou escama de tratamento térmico, o processo pode precisar de uma etapa adicional ou de uma química diferente. Agrupar peças dissimilares também cria riscos de contaminação cruzada se forem limpas juntas. A abordagem mais segura é agrupar as peças por família de contaminantes e especificação final, e depois confirmar as posições de carregamento, tempo de lavagem e configurações de secagem para cada grupo.
Como sabemos se devemos usar limpeza aquosa ou solvente?
Uma suposição comum é que a limpeza aquosa é sempre a opção de menor custo, mas isso ignora a carga de secagem e águas residuais. Sistemas aquosos funcionam bem para lubrificantes solúveis em água e remoção de partículas, enquanto sistemas de solvente lidam com óleos pesados, cera e resíduos de furos cegos com secagem mais rápida. A decisão deve seguir a solubilidade, geometria da peça e limite de limpeza final. Se a peça prende água em recessos profundos, a secagem com solvente ou a vácuo muda o cenário. Comparamos ambos com o mesmo tipo de resíduo antes de escolher uma química.
Qual é uma forma realista de validar a limpeza intermediária sem atrasar a produção?


 Portuguese
 English
 German
 Spanish
 French
 Russian