Limpiar piezas entre operaciones de fabricación no se trata solo de apariencia, sino de entregar una superficie estable a la siguiente célula. Refrigerante de mecanizado, aceite de estampado, escamas de tratamiento térmico o polvo de la puesta en escena cambian el resultado del recubrimiento, soldadura, ensamblaje o prueba de fugas. El método debe coincidir con el contaminante específico dejado por la operación anterior y la condición de superficie requerida por la siguiente, no con algún estándar general de fábrica. En la mayoría de las aplicaciones entre etapas que manejamos, los equipos obtienen mejores resultados tratando la limpieza como un paso de control del proceso con residuos medibles, secado definido y manejo consistente de las piezas.
Por qué limpiar piezas entre operaciones de fabricación es un paso de control del proceso
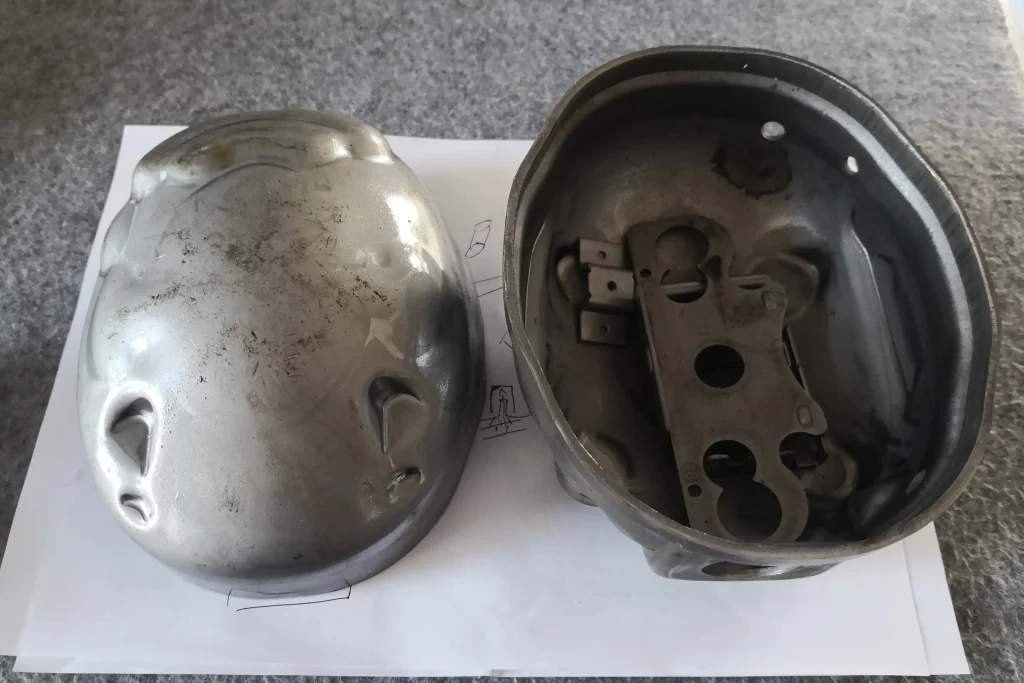
Interstage cleaning is usually evaluated by how much scum it removes, but the real measure is what it passes downstream. A part can look bright and still carry a thin anti-rust film that prevents coating adhesion or a moisture pocket that disturbs a leak test. The cleaning step therefore belongs inside the same process control logic as gauging or torque checks, with a defined residue limit, a defined drying state, and a cycle that repeats with the rest of the line. Three conditions decide the cleaning requirement. The first is the previous operation's contaminant: coolant, chips, stamping compound, quench oil, or scale. The second is the next operation's sensitivity: coatings and welds react to oils, precision assembly reacts to particles, and packaging reacts to moisture. The third is the dwell between stations, because parts that sit open in the shop will collect dust even if the washer did its job. We have traced coating pinholes to stamping oil that remained as a nearly invisible film after the washing line removed the bulk contaminant. The final rinse had left a thin anti-rust layer that only became visible under vacuum outgassing. The fix was not a stronger chemical; it was a different rinse sequence and a final drying stage that matched the coater's surface energy requirement.
Un paso de lavado que elimina el aceite visible no está automáticamente listo para el recubrimiento. <Proceso de Limpieza por Ultrasonidos: Una Guía Técnica Paso a Paso> explica cómo interactúan la cavitación, el enjuague y el secado, y dónde se oculta la contaminación residual.
Qué contaminantes aparecen en cada transferencia
Limpiar las piezas entre operaciones comienza con la matriz de transferencia. La misma lavadora no puede tratar una pieza en bruto mecanizada y una carcasa estampada de manera idéntica a menos que ambas dejen el mismo tipo de residuo. La tabla a continuación agrupa los riesgos de transferencia más comunes y la prioridad de limpieza en cada punto.
Operación aguas arriba
Contaminante típico
Principal riesgo si se transfiere
Prioridad de limpieza
Mecanizado o CNC
Líquido de corte, virutas, rebabas
Adhesión bloqueada del recubrimiento, problemas de ajuste en el ensamblaje
Eliminar virutas en masa, desengrasar, enjuague con agua desionizada
Estampado o conformado
Aceite de dibujo, película antiherrumbre
Porosidad en soldaduras, defectos en la pintura
Eliminar película aceitosa, secar completamente
Tratamiento térmico
Aceite de temple, escamas, carbono
Dificultad de inspección, problemas en la comprobación dimensional
Limpieza con solvente o alcalina, descarbonización si es necesario
Desbarbado o pulido
Polvo abrasivo, compuestos
Contaminación atrapada en hendiduras
Enjuague, cavitación ultrasónica
Pre-cubrimiento
Huellas dactilares, partículas, humedad
Orificios de aguja, mala adhesión
Enjuague ultrapuro, secado con aire caliente o vacío
Montaje o embalaje
Polvo, fibras, huellas dactilares
Desgaste prematuro, corrosión en almacenamiento
Secado controlado, embalaje limpio
Cómo seleccionar el método de limpieza para piezas entre etapas
Una vez que el contaminante y el límite de la siguiente operación están claros, se puede seleccionar el método según la solubilidad, la geometría de la pieza y el secado.
Sistemas a base de agua para refrigerantes y virutas
Los sistemas a base de agua son la opción predeterminada para refrigerantes solubles en agua y virutas sueltas. La secuencia normalmente va desde rociado a alta presión para eliminar las virutas en masa, limpieza ultrasónica para alcanzar cavidades, luego enjuague con ósmosis inversa o agua desionizada para prevenir depósitos minerales, seguido de secado. La línea de pre-cubrimiento de GTKCLEAN utiliza agua ultrapura final con conductividad igual o inferior a 0,06 µS/cm por esta razón: cualquier mineral disuelto que quede en una superficie de recubrimiento se convierte en una mancha después del secado.
Sistemas con solventes para películas de aceite y orificios ciegos
Aceites de estampación más pesados, ceras y películas anticorrosivas pueden necesitar limpieza con solvente. Los sistemas de hidrocarburos o alcohol modificado combinan cavitación ultrasónica, limpieza por vapor y secado al vacío en una sola carcasa. En una estación de aspiración con capacidad para cargas de hasta 200 kg, los ciclos de limpieza en dos etapas duran de 12 a 15 minutos, los ciclos de una sola etapa son de 8 a 9 minutos, y el consumo de solvente se mantiene en o por debajo de 200 litros al mes porque el circuito de destilación recupera solvente limpio del enjuague.
Estados de secado que protegen la siguiente operación
El secado no es un accesorio. Las cuchillas de aire eliminan el agua superficial antes del aire caliente, mientras que el secado al vacío extrae el agua de orificios ciegos y áreas con características densas. El estado final debe estar especificado: visiblemente seco, libre de agua en orificios ciegos o con nivel de humedad por debajo del límite de la siguiente operación. Un recubridor puede aceptar el secado con cuchilla de aire para piezas planas, pero aún requerir vacío para componentes huecos porque el agua atrapada se expulsa durante la descarga del vacío.
Elegir un método solo funciona cuando los componentes de soporte coinciden con él.Componentes del sistema de limpieza ultrasónica explicados> cubre cómo interactúan el generador, los transductores, la filtración y el diseño del tanque con el rendimiento del proceso.
Si tus piezas pasan de mecanizado a recubrimiento o soldadura, confirma el conteo final de partículas y el estado de secado antes de bloquear la configuración de la línea. Envía tu número de pieza y el contaminante actual a [email protected] o llama al +86 17768507147 y ajustaremos el método de limpieza a la siguiente operación.
Qué cambia cuando automatizas la limpieza de piezas entre etapas
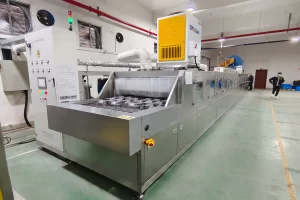
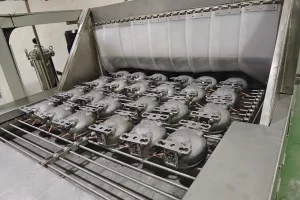
Automation does not just shrink labor. It holds the cleaning cycle constant from part to part, which is what the next operation actually needs. A manually loaded washer can deliver good results when the operator controls time, baskets, and spray position. It cannot easily prove that every part saw the identical wash, rinse, and dry routine across two shifts. For high volume conveyor lines, GTKCLEAN's fastener tunnel cleaner removes drawing oil, cutting fluid, and quenching oil in one pass. The conveyor runs 0.5 to 1 meter per minute, produces at least 2 tons per hour, and uses an oil water separation system that removes more than 98 percent of surface oil from the wash fluid. That consistency matters more than raw cycle speed because the downstream plating or assembly cell sees a stable surface condition.
Dónde todavía encaja la limpieza manual
La limpieza ultrasónica manual todavía es adecuada para trabajos de bajo volumen, células pequeñas o corridas cortas donde la mezcla de piezas cambia a diario. El operador puede inspeccionar una pieza después del lavado y decidir si un agujero ciego necesita otra pasada. La limitación es la repetibilidad: el tiempo de inmersión, la carga de la cesta y el ángulo del rociado varían con cada cambio de operador. Si la siguiente operación requiere limpieza documentada, la limpieza manual añade carga de inspección.
Dónde la automatización con transportadores se convierte en la opción predeterminada
La automatización de cintas se convierte en la opción predeterminada cuando el flujo de la línea supera lo que un operador puede manejar o cuando cada pieza debe pasar por el mismo patrón de boquillas, cobertura de enjuague y tiempo de secado. Los sistemas en línea funcionan mejor para producción continua con familias de piezas similares. Los sistemas automatizados por lotes se adaptan a requisitos de mayor limpieza y piezas más pesadas, con diseños de cesta rotatoria o múltiples tanques que controlan la secuencia de transferencia.
Cómo pasar de un problema de limpieza entre etapas a un sistema cotizado
La mayoría de los equipos de fabricación no necesitan una máquina estándar; necesitan una línea adaptada a la geometría de la pieza, el contaminante, el rendimiento y el límite de limpieza de la siguiente operación. El paso más rápido es incorporar esas restricciones en una especificación de equipo en lugar de comparar modelos de catálogo entre sí. Comenzamos con el dibujo o muestra de la pieza, el tipo de contaminante, la limpieza final requerida y el volumen diario.
Antes de comparar modelos de equipos, la lógica de selección importa más que la lista de características. <Elegir el sistema de limpieza ultrasónica adecuado para tu fábrica> cubre cómo evaluar la configuración del tanque, el secado y la integración de la línea frente a las restricciones de producción.
Envía tu número de pieza, dibujo de la pieza, volumen diario y contaminante actual a [email protected] o llama al +86 17768507147. Confirmaremos la secuencia del proceso, la configuración del tanque, el método de secado y la huella probable antes de que te comprometas con cambios en el diseño.
Preguntas que hacen los equipos de fabricación sobre la limpieza de piezas entre etapas
¿Qué tan secas deben estar las piezas antes de la siguiente operación?
Las piezas no siempre tienen que estar visiblemente secas, pero sí necesitan el estado de secado que requiere la siguiente operación. Para recubrimiento, cualquier humedad superficial crea picaduras y pérdida de adherencia. Para ensamblaje, el agua atrapada en agujeros ciegos conduce a corrosión o daño en rodamientos. Para pruebas de fugas, el agua residual produce lecturas falsas. Normalmente especificamos secado con aire caliente para superficies abiertas, secado al vacío para agujeros ciegos o piezas densas, y soplado con cuchilla de aire antes del aire caliente para eliminar agua en masa. El secador correcto depende de la geometría de la pieza, no solo del tiempo de ciclo.
¿Puede un sistema de limpieza manejar piezas de diferentes células?
Depende de si los contaminantes y los límites de limpieza se superponen. Un sistema de varias etapas puede manejar varias familias de piezas si el contaminante es similar, como aceite de mecanizado y virutas en células CNC. Cuando una célula introduce compuesto de estampado o escamas de tratamiento térmico, el proceso puede necesitar una etapa adicional o una química diferente. Agrupar piezas disímiles también crea riesgos de contaminación cruzada si se limpian juntas. La opción más segura es agrupar las piezas por familia de contaminantes y especificación final, y luego confirmar las posiciones de carga, el tiempo de lavado y los ajustes de secado para cada grupo.
¿Cómo saber si usar limpieza acuosa o con solventes?
Una suposición común es que la limpieza acuosa siempre es la opción de menor costo, pero eso omite la carga de secado y aguas residuales. Los sistemas acuosos funcionan bien para refrigerantes solubles en agua y eliminación de partículas, mientras que los sistemas con solventes manejan aceites pesados, ceras y residuos en agujeros ciegos con un secado más rápido. La decisión debe basarse en la solubilidad, la geometría de la pieza y el límite de limpieza final. Si la pieza atrapa agua en recesos profundos, el secado con solvente o al vacío cambia la situación. Comparamos ambos con el mismo tipo de residuo antes de elegir una química.
Una forma realista de validar la limpieza entre etapas sin ralentizar la producción


 Spanish
 English
 German
 French
 Russian
 Portuguese