Каждая неудача в производственной очистке имеет коренную причину, и большая часть уходит к одной переменной: pH. Он определяет, будет ли моющее средство поднимать масло, будет ли алюминий корродировать, будет ли сталь быстро ржаветь после ополаскивания и сохранятся ли остатки в покрытии. Однако pH часто измеряют один раз и игнорируют. В промышленной очистке деталей pH — это не лабораторная концепция. Это управляющая переменная, которая отделяет стабильный процесс от того, который тихо производит тусклые, запятнанные или бракованные детали.
Что на самом деле означает pH в ванне для очистки деталей
pH is a logarithmic measure of hydrogen ion activity in aqueous solution. It is scaled from 0 to 14, with values below 7 considered acidic, 7 neutral, and above 7 alkaline. Measurement is normally referenced at 25°C because pH shifts with temperature [1]. In a cleaner, the important point is not the number alone, but which chemical reactions it favors. pH indicates intensity, not reserve. Two baths can show the same pH and yet have very different acid or alkali capacity. That difference is measured as acidity or alkalinity, which is why correcting pH in production often requires adding a buffering builder system rather than chasing a reading with concentrated acid or caustic [2]. This same distinction explains why a bath can test inside its specified range and still fail: detergent can be depleted while pH remains roughly unchanged because dissolved salts and contaminants buffer the solution.
Как pH контролирует удаление моющих средств и загрязнений
Most water-based industrial cleaners fall into acidic, neutral, or alkaline classes. Alkaline cleaners use builders such as silicates, phosphates, carbonates, and hydroxides to saponify fatty oils, emulsify light oils, and disperse particulates. In production, they are often selected for cutting oils, stamping compounds, carbonized soils, and heavy organic residues. Acidic cleaners dissolve metal oxides, scale, hard-water films, and mineral soils, so they perform best when the soil is inorganic rather than heavy oil. Neutral cleaners rely mainly on surfactants and are used where acid or alkalinity would be too aggressive. pH also changes how surfactants behave. An anionic surfactant may remain stable in alkaline conditions but lose charge or solubility at low pH. Nonionics generally tolerate a broader pH range. Dissolved metal ions can precipitate as pH drops, creating particles that later show up as residue on the part. In practice, an optimized alkaline degreaser can remove more oil per minute than a neutral detergent on the same part because saponification adds a chemical removal path to mechanical action.
Fresh bath pH is almost never the pH after one shift. Drag-in from acid or alkaline pre-treatments, oil breakdown into acidic species, CO₂ absorption, evaporation, hard water minerals, and detergent depletion all influence pH. A caustic degreaser loaded with heavy stamping oil gradually loses alkalinity because alkaline compounds are consumed by saponification. The pH may be supported for a while by reserve alkalinity, then fall quickly once that reserve is exhausted. Acid baths rise as acids are consumed or diluted by carryover. Makeup water matters. Hard water contributes carbonates and can buffer pH. High-purity water has low buffering by design. Pure water exposed to air dissolves CO₂ and can drift from near 7 to around 5.6, which is normal and does not indicate acid contamination [3]. Correcting pH starts with measuring it correctly, then adding the appropriate reserve chemical. Concentrated acid or caustic should never be dosed directly onto aluminum or precision parts; additions belong in a circulating tank with controlled increments.
Обсуждение pH применимо только к водным очистителям, потому что растворители для обезжиривания не используют водное поле pH. <Водная против растворительной ультразвуковой очистки системы> охватывает области, где выбор между растворителем и водным средством расходится, и что это означает для ежедневного контроля процесса.
pH, коррозия и совместимость материалов
Acid and alkaline baths react with the part, not just with the soil. Steel can tolerate a wide alkaline band, but acidic cleaning may leave active surfaces prone to flash rust unless passivation or rust inhibition follows. Copper and brass tarnish and dissolve in strongly alkaline and strongly acidic conditions. Aluminum is the classic trap: it is amphoteric, meaning it can corrode in both low-pH and high-pH solutions. Practical aluminum-safe conditions usually sit near neutral, but aggressive chelates, high temperature, and long exposure can reduce the safe window further [4]. The following pH classes are common reference bands in water-based industrial cleaning. They are starting points, not universal specifications.
Для любого материала pH необходимо оценивать вместе с температурой, временем воздействия, типом моющего средства и схемой ополаскивания. Ванна, безопасная для пятиминутного цикла, может оставить на детали следы травления после тридцатиминутной задержки.
pH при ополаскивании и предотвращении ржавчины
Rinse pH is as important as wash pH. If an alkaline wash is followed by an undersized rinse, residual alkalinity raises rinse pH and leaves detergent residues on the part. Hard water ions can then react with that residue to form scale or spotting. A low-pH final rinse may acidify a steel surface and encourage flash rust after drying. For corrosion-sensitive parts, a rinse-stage rust inhibitor is often necessary because pH alone cannot protect bare steel during wet transfer. Final rinse quality is usually specified by conductivity rather than pH. High-purity water graded for precision cleaning may show a moderately acidic reading because of dissolved CO₂, yet still be extremely clean [3]. When rinse pH trends strongly upward or downward despite stable water quality, the usual cause is insufficient carryover removal from the previous stage.
Если остаточные пленки из ополаскивания сохраняются до стадии сушки, они могут привести к нарушению адгезии покрытия. <Как обеспечить идеальное сцепление покрытия без водяных пятен или пятен?> охватывает контроль за ополаскиванием и сушкой, которые удаляют последний слой остатков перед нанесением PVD, DLC, краски и других покрытий.
Измерение и контроль pH без догадок
Production pH measurement uses a calibrated pH meter with temperature compensation. Calibration should follow standard water-pH practice with two or three fresh buffer solutions, a stable electrode, and thorough rinsing between samples [1]. If the bath is hot, either cool a representative sample or use an electrode rated for the operating temperature. Record pH together with bath temperature, because pH without temperature can misrepresent the process. Not every pH change demands chemical addition. Before dosing, check the following:
уровень ванны и источник добавочной воды
загрязнение с предыдущего этапа
нагрузка масла и концентрация моющих средств
эффективность циркуляции, фильтрации и скимминга
запас щелочности или кислотности ванны
Автоматическая дозировка может поддерживать жесткий диапазон pH после понимания резервной химии. Без этого измерения резерва автоматический контроллер может только гоняться за краткосрочными показаниями и слишком часто добавлять химикаты.
Если pH все еще колеблется после проверки добавочной воды и загрязнения, аудит линии очистки обычно выявляет причину быстрее, чем повторные добавления химикатов. Свяжитесь с [email protected] или позвоните +86 17768507147, указав материал детали, загрязнение и текущий pH мойки/промывания, чтобы инженер по очистке мог проверить конфигурацию линии и химию.
pH в многоступенчатых линиях очистки
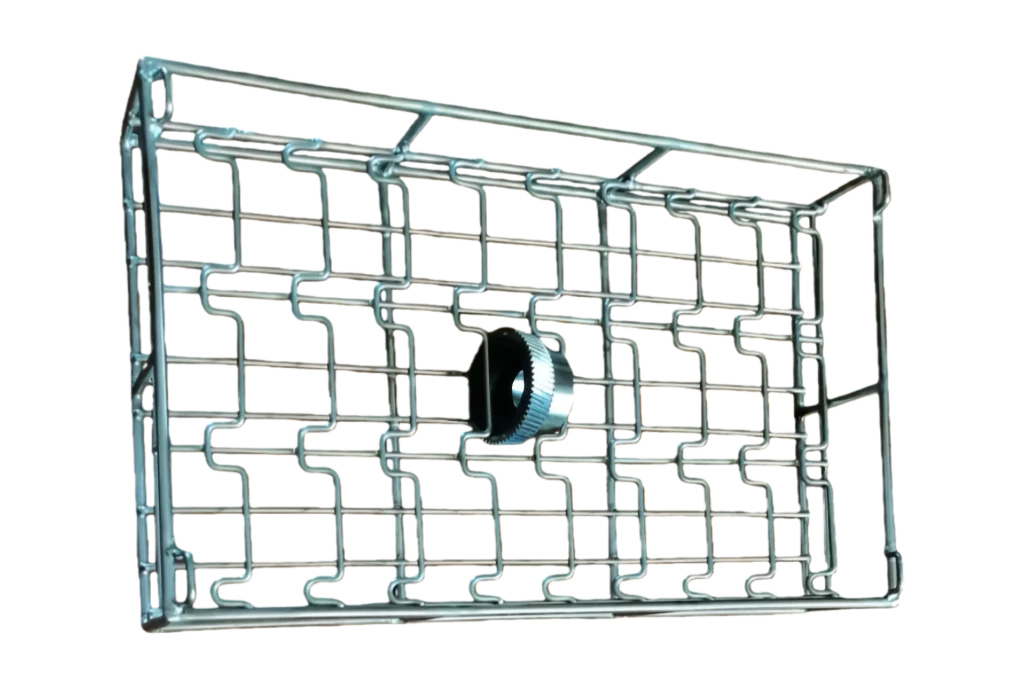
На линии с несколькими резервуарами pH часто обсуждается на этапе мойки, но более информативные данные поступают с этапов ополаскивания. Конечный pH ополаскивания — это симптом переноса остатков. Когда конечный pH превышает 8 или опускается ниже 6, вероятной причиной является недостаточное промежуточное ополаскивание или чрезмерное вытягивание. В прецизионной очистке тренды pH и проводимости часто предсказывают проблемы с остатками до появления частиц или сбоев водоразрыва [3]. Хорошо спроектированная линия четко разделяет химические зоны. Щелочной резервуар для мойки, кислотный активатор, этап ингибирования ржавчины и финальный DI-ополаскиватель не должны свободно обмениваться жидкостями. Корзины, крепежи и геометрия деталей, которые перетягивают большие объемы жидкости из одного резервуара в другой, создадут проблемы с смешиванием pH, которые невозможно полностью исправить химической регулировкой.
Распространённые сбои очистки, связанные с pH
Следующие примеры повторяются в машиностроительных цехах, линиях покрытия и прецизионном производстве:
pH щелочной мойки падает без добавления кислоты: ванна расходует щелочность для сапонификации масла. Проверьте резерв щелочности, нагрузку масла и скимминг, а не только добавляйте каустик.
Алюминиевые детали становятся серыми или черными: pH выходит за пределы безопасного диапазона, ингибирование силиката истощено, или температура слишком высокая. Остановите загрузку и возьмите образец ванны перед внесением корректировки [4].
Стальные детали быстро ржавеют после очистки: финальный pH ополаскивания может быть слишком низким, ингибирование ржавчины отсутствует, или детали остаются влажными слишком долго перед сушкой.
Белые пятна остаются после сушки: ополаскиватель переносит растворенные твердые вещества. Проверьте проводимость, поток ополаскивателя, покрытие форсунками и перенос остатков, а не только понижайте pH ополаскивателя.
Новая вода DI показывает pH 5.7 и отклонена: чистая вода поглощает CO₂; такое значение ожидаемо. Контролируйте финальное ополаскивание по проводимости и остаткам, а не только по pH [3].
Получите обзор pH и водной химии для ваших деталей
If you are setting a pH target for a new part number or troubleshooting etching, staining, or residue, start with pH and alkalinity or acidity measurements across wash and rinse stages. A process audit should include bath loading, cycle time, temperature, water quality, carryover, and final rinse performance. For a line review or cleaning-system configuration, contact GTKCLEAN at [email protected] or +86 17768507147. Include material, soil type, production volume, and current cleaning bath data. That information determines whether the next improvement belongs in chemistry management, rinse design, or cleaning equipment configuration.
Часто задаваемые вопросы о pH в очистке деталей
Какой должен быть pH в ультразвуковой ванне для очистки?
В природе не существует единого универсального значения pH. Большинство промышленных ультразвуковых ванн для очистки работают в мягко щелочной среде, часто в диапазоне pH 8–11, для масел и общих загрязнений. Кислотные растворы используют при удалении оксидов, ржавчины и накипи, а нейтральные ванны выбирают для деликатных или чувствительных к коррозии деталей.
Влияет ли pH на ультразвуковую кавитацию?
pH не влияет на ультразвуковую частоту или мощность генератора, но изменяет химию, ускоряемую кавитацией. В оптимизированной щелочной ванне с помощью сапонификации и моющих средств кавитация становится более эффективной, потому что размягчённая грязь легче удаляется.
Что происходит, если pH слишком высокий или низкий?
Слишком высокий pH может вызвать травление алюминия, цинка и латуни, повредить некоторые уплотнения и destabilizировать определённые поверхностно-активные вещества. Слишком низкий pH может привести к кислотному травлению алюминия, снятию цинка и сделать сталь уязвимой к быстрому образованию ржавчины. Любое из этих условий может привести к осадкам, остаткам, пятнам на деталях или сокращению срока службы ванны.
Как часто нужно измерять pH?
Минимум — измерять один раз за смену для стабильной производственной линии. Более частое измерение рекомендуется при запуске, после добавления химикатов, после длительного простоя или при обработке более загрязнённых деталей. Записывайте pH вместе с температурой, электропроводностью, уровнем ванны и временем.
Почему pH воды для ополаскивания DI около 5,6?
Высокочистая вода поглощает углекислый газ из воздуха и образует слабую карбоновую кислоту. Значение pH около 5,6 ожидается для чистой DI воды и не указывает на кислотное загрязнение. Для контроля финального ополаскивания более информативны измерения электропроводности и тесты на остатки, чем только pH.
Достаточно ли показания pH для проверки качества очистки?
Нет. pH необходим, но недостаточен. Для полного контроля процесса могут потребоваться резерв щелочности или кислотности, концентрация моющих средств, электропроводность, температура, количество частиц, поведение при разрыве водяной пленки и тесты на остатки или покрытия.
Какой pH безопасен для алюминиевых деталей?
Алюминий — амфотерный металл, поэтому чрезвычайно высокий или низкий pH могут оба вызывать его повреждение. Многие производственные линии работают в диапазоне от слабокислого до слабощелочного с использованием подходящих ингибиторов, но безопасное окно зависит от температуры, времени воздействия, хелатных соединений и процесса ополаскивания. Для конкретной детали и цикла необходимо установить безопасный pH для алюминия, а не копировать его из общего таблицы.


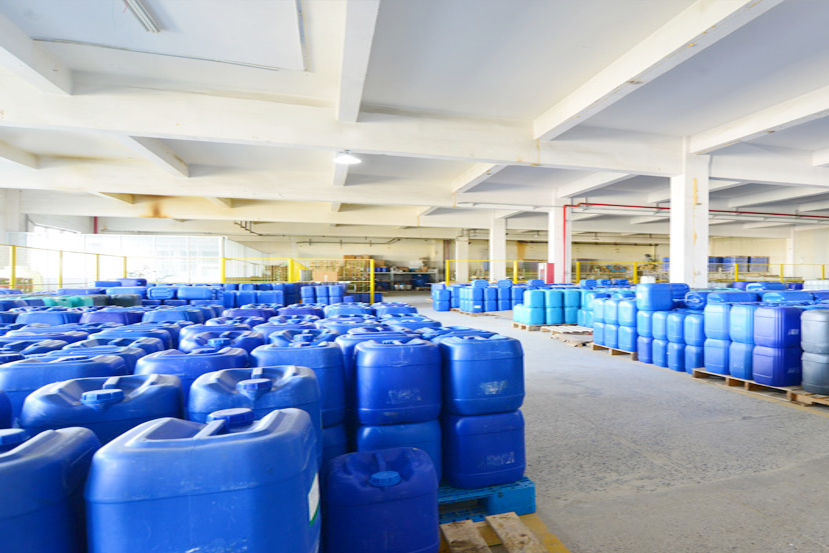
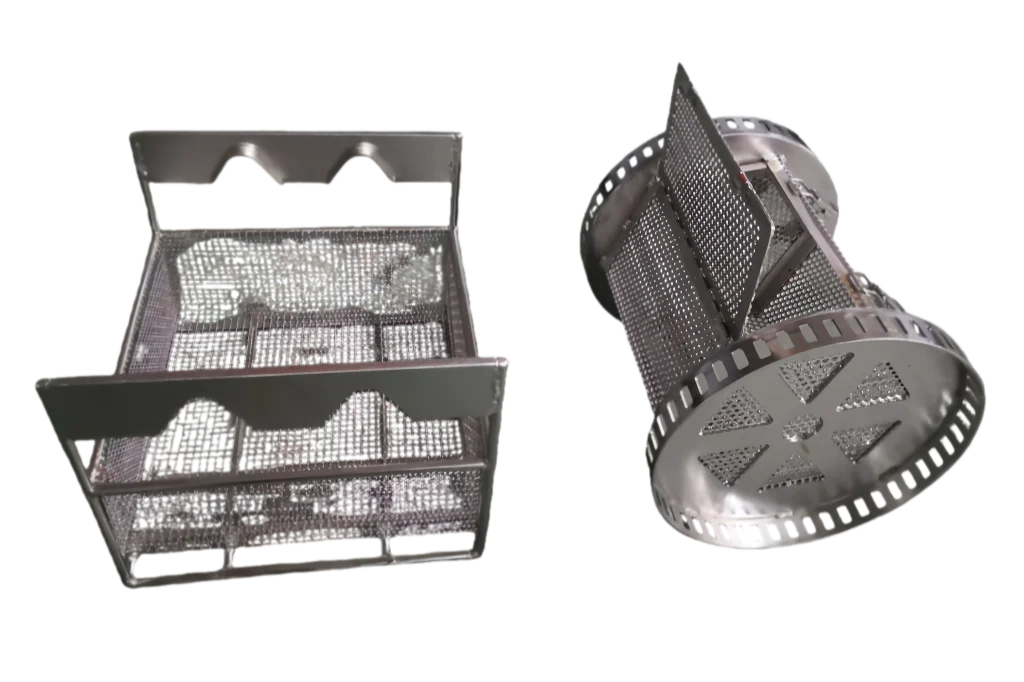
 Хорошо спроектированная линия четко разделяет химические зоны. Щелочной резервуар для мойки, кислотный активатор, этап ингибирования ржавчины и финальный DI-ополаскиватель не должны свободно обмениваться жидкостями. Корзины, крепежи и геометрия деталей, которые перетягивают большие объемы жидкости из одного резервуара в другой, создадут проблемы с смешиванием pH, которые невозможно полностью исправить химической регулировкой.
 Russian
 English
 German
 Spanish
 French
 Portuguese