Cada fallo en la limpieza de producción tiene una causa raíz, y una gran parte se remonta a la misma variable: pH. Determina si un detergente levanta aceite, si el aluminio se corroe, si el acero se oxida rápidamente tras enjuagar, y si los residuos sobreviven en la capa de recubrimiento. Sin embargo, el pH a menudo se mide una sola vez y se ignora. En la limpieza industrial de piezas, el pH no es un concepto de laboratorio. Es la variable de control que separa un proceso estable de uno que produce silenciosamente piezas opacas, manchadas o rechazadas.
Qué significa realmente el pH en un baño de limpieza de piezas
pH is a logarithmic measure of hydrogen ion activity in aqueous solution. It is scaled from 0 to 14, with values below 7 considered acidic, 7 neutral, and above 7 alkaline. Measurement is normally referenced at 25°C because pH shifts with temperature [1]. In a cleaner, the important point is not the number alone, but which chemical reactions it favors. pH indicates intensity, not reserve. Two baths can show the same pH and yet have very different acid or alkali capacity. That difference is measured as acidity or alkalinity, which is why correcting pH in production often requires adding a buffering builder system rather than chasing a reading with concentrated acid or caustic [2]. This same distinction explains why a bath can test inside its specified range and still fail: detergent can be depleted while pH remains roughly unchanged because dissolved salts and contaminants buffer the solution.
Cómo el pH controla la eliminación de detergentes y contaminantes
Most water-based industrial cleaners fall into acidic, neutral, or alkaline classes. Alkaline cleaners use builders such as silicates, phosphates, carbonates, and hydroxides to saponify fatty oils, emulsify light oils, and disperse particulates. In production, they are often selected for cutting oils, stamping compounds, carbonized soils, and heavy organic residues. Acidic cleaners dissolve metal oxides, scale, hard-water films, and mineral soils, so they perform best when the soil is inorganic rather than heavy oil. Neutral cleaners rely mainly on surfactants and are used where acid or alkalinity would be too aggressive. pH also changes how surfactants behave. An anionic surfactant may remain stable in alkaline conditions but lose charge or solubility at low pH. Nonionics generally tolerate a broader pH range. Dissolved metal ions can precipitate as pH drops, creating particles that later show up as residue on the part. In practice, an optimized alkaline degreaser can remove more oil per minute than a neutral detergent on the same part because saponification adds a chemical removal path to mechanical action.
El pH es solo una parte de la selección del limpiador acuoso. <Limpieza de piezas acuosas: Guía técnica para fabricantes> cubre las clases de detergentes, el diseño del enjuague y las compensaciones de producción que mantienen estable una línea acuosa de múltiples etapas.
Por qué varía el pH en el baño de producción
Fresh bath pH is almost never the pH after one shift. Drag-in from acid or alkaline pre-treatments, oil breakdown into acidic species, CO₂ absorption, evaporation, hard water minerals, and detergent depletion all influence pH. A caustic degreaser loaded with heavy stamping oil gradually loses alkalinity because alkaline compounds are consumed by saponification. The pH may be supported for a while by reserve alkalinity, then fall quickly once that reserve is exhausted. Acid baths rise as acids are consumed or diluted by carryover. Makeup water matters. Hard water contributes carbonates and can buffer pH. High-purity water has low buffering by design. Pure water exposed to air dissolves CO₂ and can drift from near 7 to around 5.6, which is normal and does not indicate acid contamination [3]. Correcting pH starts with measuring it correctly, then adding the appropriate reserve chemical. Concentrated acid or caustic should never be dosed directly onto aluminum or precision parts; additions belong in a circulating tank with controlled increments.
La discusión sobre el pH solo se aplica a la limpieza a base de agua porque los desengrasantes solventes no utilizan un campo de pH acuoso. <Sistemas de limpieza ultrasónica a base de agua frente a a base de disolventes> cubre dónde divergen las opciones de solvente y acuoso y qué significa eso para el control diario del proceso.
pH, corrosión y compatibilidad de materiales
Acid and alkaline baths react with the part, not just with the soil. Steel can tolerate a wide alkaline band, but acidic cleaning may leave active surfaces prone to flash rust unless passivation or rust inhibition follows. Copper and brass tarnish and dissolve in strongly alkaline and strongly acidic conditions. Aluminum is the classic trap: it is amphoteric, meaning it can corrode in both low-pH and high-pH solutions. Practical aluminum-safe conditions usually sit near neutral, but aggressive chelates, high temperature, and long exposure can reduce the safe window further [4]. The following pH classes are common reference bands in water-based industrial cleaning. They are starting points, not universal specifications.
Clase de pH
Función de limpieza típica
Suelos de ejemplo
Fuertemente ácido, por debajo de pH 3
Eliminación de óxido, herrumbre y escamas
Escala de tratamiento térmico, óxido, depósitos minerales
Ligeramente ácido, pH 3–6
Decapado controlado o desoxidación
Escama ligera, hollín, películas de óxido
Neutro, pH 6–8
Desplazamiento por tensioactivos
Metales sensibles, piezas de precisión, suciedades ligeras
Ligeramente alcalino, pH 8–10
Eliminación ligera de aceite
Suciedades generales de taller, líquidos de corte ligeros
Altamente alcalino, pH 10–13
Desengrasado intensivo y eliminación de carbono
Aceites pesados, cera, compuestos de estampación, carbono
Para cualquier material, el pH debe evaluarse junto con la temperatura, el tiempo de exposición, el tipo de detergente y el diseño del enjuague. Un baño que es seguro para un ciclo de cinco minutos puede grabar la misma pieza después de una demora de treinta minutos.
pH en enjuagues y prevención de óxido
Rinse pH is as important as wash pH. If an alkaline wash is followed by an undersized rinse, residual alkalinity raises rinse pH and leaves detergent residues on the part. Hard water ions can then react with that residue to form scale or spotting. A low-pH final rinse may acidify a steel surface and encourage flash rust after drying. For corrosion-sensitive parts, a rinse-stage rust inhibitor is often necessary because pH alone cannot protect bare steel during wet transfer. Final rinse quality is usually specified by conductivity rather than pH. High-purity water graded for precision cleaning may show a moderately acidic reading because of dissolved CO₂, yet still be extremely clean [3]. When rinse pH trends strongly upward or downward despite stable water quality, the usual cause is insufficient carryover removal from the previous stage.
Production pH measurement uses a calibrated pH meter with temperature compensation. Calibration should follow standard water-pH practice with two or three fresh buffer solutions, a stable electrode, and thorough rinsing between samples [1]. If the bath is hot, either cool a representative sample or use an electrode rated for the operating temperature. Record pH together with bath temperature, because pH without temperature can misrepresent the process. Not every pH change demands chemical addition. Before dosing, check the following:
nivel del baño y fuente de agua de reposición
arrastre desde la etapa anterior
carga de aceite y concentración de detergente
rendimiento de circulación, filtración y desnatado
la reserva de alcalinidad o acidez del baño
La dosificación automática puede mantener un rango de pH ajustado una vez que se comprende la química de reserva. Sin esa medición de reserva, un controlador automático solo perseguirá lecturas a corto plazo y añadirá químico con demasiada frecuencia.
Si el pH aún fluctúa después de verificar el agua de reposición y el arrastre, una auditoría de la línea de limpieza generalmente encuentra la causa más rápido que las adiciones químicas repetidas. Contacta con [email protected] o llama al +86 17768507147 con el material de la pieza, contaminantes y el pH actual del lavado/enjuague para que un ingeniero de limpieza pueda revisar la configuración de la línea y la química.
pH en líneas de limpieza multietapa
En una línea de múltiples tanques, el pH suele entrar en discusión en la etapa de lavado, pero los datos más reveladores provienen de las etapas de enjuague. El pH del enjuague final es un síntoma de arrastre. Cuando la tendencia del pH del enjuague final supera 8 o cae por debajo de 6, la causa probable es un enjuague intermedio insuficiente o un arrastre excesivo. En limpieza de precisión, las tendencias de pH y conductividad predicen con frecuencia problemas de residuos antes de que aparezcan conteos de partículas o fallos en la ruptura del agua [3]. Una línea bien diseñada separa claramente las zonas de química. Un tanque de lavado alcalino, un activador ácido, una etapa inhibidora de óxido y un enjuague DI final no deben intercambiar fluidos libremente. Cestas, accesorios y geometrías de piezas que arrastran grandes volúmenes de líquido de un tanque a otro crearán problemas de mezcla de pH que ninguna ajuste químico puede corregir completamente.
Fallos comunes en la limpieza relacionados con el pH
Los siguientes ejemplos se repiten en talleres de maquinaria, líneas de recubrimiento y fabricación de precisión:
El pH del lavado alcalino cae sin adición de ácido: el baño está consumiendo alcalinidad para saponificar el aceite. Verifica la alcalinidad de reserva, la carga de aceite y el desnatado en lugar de solo añadir caústico.
Las piezas de aluminio se vuelven grises o negras: el pH está fuera del rango seguro, la inhibición de silicatos se ha agotado o la temperatura es demasiado alta. Detén la carga y toma una muestra del baño antes de hacer un ajuste [4].
Las piezas de acero se oxidan rápidamente después de la limpieza: el pH del enjuague final puede ser demasiado bajo, puede faltar inhibición de óxido o las piezas permanecen húmedas demasiado tiempo antes de secar.
Las manchas blancas permanecen después del secado: el enjuague está transportando sólidos disueltos. Verifica la conductividad, el flujo de enjuague, la cobertura de las boquillas y el arrastre en lugar de solo reducir el pH del enjuague.
El agua DI nueva lee un pH de 5.7 y es rechazada: el agua pura absorbe CO₂; se espera esa lectura. Controle el enjuague final por conductividad y residuo, no solo por pH [3].
Obtén una revisión de pH y química acuosa para tus piezas
If you are setting a pH target for a new part number or troubleshooting etching, staining, or residue, start with pH and alkalinity or acidity measurements across wash and rinse stages. A process audit should include bath loading, cycle time, temperature, water quality, carryover, and final rinse performance. For a line review or cleaning-system configuration, contact GTKCLEAN at [email protected] or +86 17768507147. Include material, soil type, production volume, and current cleaning bath data. That information determines whether the next improvement belongs in chemistry management, rinse design, or cleaning equipment configuration.
Preguntas frecuentes sobre el pH en la limpieza de piezas
¿Cuál debería ser el pH de un baño de limpieza ultrasónica?
No existe un pH universal único. La mayoría de los baños de limpieza ultrasónica de producción funcionan ligeramente alcalinos, a menudo cerca de pH 8–11, para aceites y suciedades generales de taller. Las formulaciones ácidas tienen valores más bajos para óxidos, óxido de hierro y sarro, mientras que los baños neutros se seleccionan para piezas delicadas o sensibles a la corrosión.
¿Afecta el pH a la cavitación ultrasónica?
El pH no cambia la frecuencia ultrasónica ni la potencia del generador, pero sí modifica la química que la cavitación acelera. En un baño alcalino optimizado, la saponificación y la acción de los surfactantes pueden hacer que la cavitación sea más productiva porque la suciedad aflojada es más fácil de eliminar.
¿Qué pasa si el pH es demasiado alto o demasiado bajo?
Un pH demasiado alto puede grabar aluminio, zinc y latón, atacar algunos sellos y desestabilizar ciertos surfactantes. Un pH demasiado bajo puede grabar ácido en el aluminio, eliminar zinc y dejar el acero vulnerable a la oxidación rápida. Cualquiera de estas condiciones puede producir precipitados, residuos, piezas manchadas o acortar la vida útil del baño.
¿Con qué frecuencia se debe medir el pH?
Como mínimo, medir una vez por turno para mantener una línea de producción estable. Medir con mayor frecuencia durante la puesta en marcha, después de adiciones químicas, tras un período largo de inactividad o cuando la línea procesa contaminantes más pesados de lo normal. Registrar el pH junto con la temperatura, conductividad, nivel del baño y hora.
¿Por qué el pH del agua de enjuague DI está alrededor de 5.6?
El agua de alta pureza absorbe dióxido de carbono del aire y forma ácido carbónico débil. Se espera un pH cercano a 5.6 para agua DI limpia y no indica contaminación ácida. Para el control del enjuague final, la conductividad y las pruebas de residuos son más significativas que solo el pH.
¿Es suficiente una lectura de pH para verificar la calidad de la limpieza?
No. El pH es necesario pero no suficiente. Se pueden requerir también reservas de alcalinidad o acidez, concentración de detergente, conductividad, temperatura, conteo de partículas, comportamiento de rotura de agua y pruebas de residuos o recubrimientos para una verificación completa del proceso.
¿Qué pH es seguro para piezas de aluminio?
El aluminio es anfótero, por lo que un pH excepcionalmente alto o bajo puede causar ataque. Muchas líneas de producción operan en un rango de pH ligeramente ácido a ligeramente alcalino con paquetes inhibidores adecuados, pero la ventana segura depende de la temperatura, el tiempo de exposición, los quelatos y el enjuague. Se debe establecer un pH seguro específico para la pieza y ciclo exactos, no copiarlo de una tabla general.


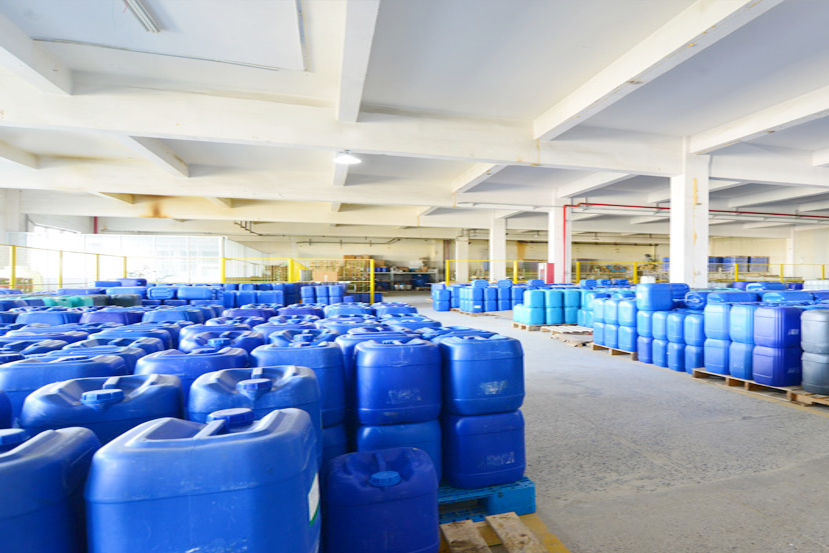
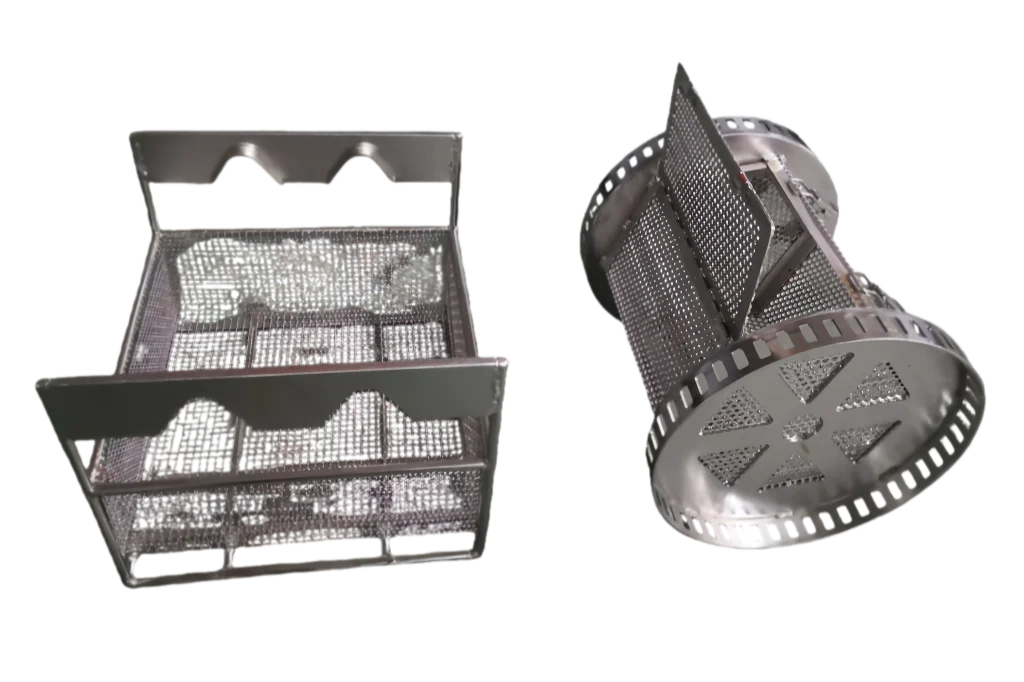
 Una línea bien diseñada separa claramente las zonas de química. Un tanque de lavado alcalino, un activador ácido, una etapa inhibidora de óxido y un enjuague DI final no deben intercambiar fluidos libremente. Cestas, accesorios y geometrías de piezas que arrastran grandes volúmenes de líquido de un tanque a otro crearán problemas de mezcla de pH que ninguna ajuste químico puede corregir completamente.
 Spanish
 English
 German
 French
 Russian
 Portuguese