Chaque échec de nettoyage en production a une cause profonde, et une grande partie remonte à la même variable : le pH. Il détermine si un détergent soulève l'huile, si l'aluminium se corrode, si l'acier rouille rapidement après rinçage, et si les résidus survivent jusqu'à la couche de finition. Pourtant, le pH est souvent mesuré une seule fois et ignoré. Dans le nettoyage industriel des pièces, le pH n'est pas un concept de laboratoire. C'est la variable de contrôle qui distingue un processus stable d'un processus qui produit silencieusement des pièces ternes, tachées ou rejetées.
Ce que signifie réellement le pH dans un bain de nettoyage de pièces
pH is a logarithmic measure of hydrogen ion activity in aqueous solution. It is scaled from 0 to 14, with values below 7 considered acidic, 7 neutral, and above 7 alkaline. Measurement is normally referenced at 25°C because pH shifts with temperature [1]. In a cleaner, the important point is not the number alone, but which chemical reactions it favors. pH indicates intensity, not reserve. Two baths can show the same pH and yet have very different acid or alkali capacity. That difference is measured as acidity or alkalinity, which is why correcting pH in production often requires adding a buffering builder system rather than chasing a reading with concentrated acid or caustic [2]. This same distinction explains why a bath can test inside its specified range and still fail: detergent can be depleted while pH remains roughly unchanged because dissolved salts and contaminants buffer the solution.
Comment le pH contrôle l'élimination des détergents et des contaminants
Most water-based industrial cleaners fall into acidic, neutral, or alkaline classes. Alkaline cleaners use builders such as silicates, phosphates, carbonates, and hydroxides to saponify fatty oils, emulsify light oils, and disperse particulates. In production, they are often selected for cutting oils, stamping compounds, carbonized soils, and heavy organic residues. Acidic cleaners dissolve metal oxides, scale, hard-water films, and mineral soils, so they perform best when the soil is inorganic rather than heavy oil. Neutral cleaners rely mainly on surfactants and are used where acid or alkalinity would be too aggressive. pH also changes how surfactants behave. An anionic surfactant may remain stable in alkaline conditions but lose charge or solubility at low pH. Nonionics generally tolerate a broader pH range. Dissolved metal ions can precipitate as pH drops, creating particles that later show up as residue on the part. In practice, an optimized alkaline degreaser can remove more oil per minute than a neutral detergent on the same part because saponification adds a chemical removal path to mechanical action.
Le pH n'est qu'une partie de la sélection des nettoyants aqueux. <Nettoyage des pièces à l'eau : Guide technique du fabricant> couvre les classes de détergents, la conception du rinçage et les compromis de production qui maintiennent une ligne aqueuse à plusieurs étapes stable.
Pourquoi le pH du bain de production varie-t-il
Fresh bath pH is almost never the pH after one shift. Drag-in from acid or alkaline pre-treatments, oil breakdown into acidic species, CO₂ absorption, evaporation, hard water minerals, and detergent depletion all influence pH. A caustic degreaser loaded with heavy stamping oil gradually loses alkalinity because alkaline compounds are consumed by saponification. The pH may be supported for a while by reserve alkalinity, then fall quickly once that reserve is exhausted. Acid baths rise as acids are consumed or diluted by carryover. Makeup water matters. Hard water contributes carbonates and can buffer pH. High-purity water has low buffering by design. Pure water exposed to air dissolves CO₂ and can drift from near 7 to around 5.6, which is normal and does not indicate acid contamination [3]. Correcting pH starts with measuring it correctly, then adding the appropriate reserve chemical. Concentrated acid or caustic should never be dosed directly onto aluminum or precision parts; additions belong in a circulating tank with controlled increments.
La discussion sur le pH ne s'applique qu'au nettoyage à base d'eau car les dégraissants solvant ne utilisent pas un champ de pH aqueux. <Systèmes de nettoyage ultrasonique à base d'eau versus à base de solvant> couvre les divergences entre choix de solvants et aqueux et ce que cela signifie pour le contrôle quotidien du processus.
pH, corrosion et compatibilité des matériaux
Acid and alkaline baths react with the part, not just with the soil. Steel can tolerate a wide alkaline band, but acidic cleaning may leave active surfaces prone to flash rust unless passivation or rust inhibition follows. Copper and brass tarnish and dissolve in strongly alkaline and strongly acidic conditions. Aluminum is the classic trap: it is amphoteric, meaning it can corrode in both low-pH and high-pH solutions. Practical aluminum-safe conditions usually sit near neutral, but aggressive chelates, high temperature, and long exposure can reduce the safe window further [4]. The following pH classes are common reference bands in water-based industrial cleaning. They are starting points, not universal specifications.
Classe de pH
Fonction de nettoyage typique
Sols d'exemple
Très acide, en dessous de pH 3
Élimination des oxydes, rouille et dépôts
Écaillage thermique, rouille, dépôts minéraux
Légèrement acide, pH 3–6
Décapage ou dérochage contrôlé
Écaillage léger, suie, films d'oxyde
Neutre, pH 6–8
Déplacement par tensioactif
Métaux sensibles, pièces de précision, sols légers
Légèrement alcalin, pH 8–10
Élimination légère d'huile
Sols généraux d'atelier, fluides de coupe légers
Fortement alcalin, pH 10–13
Dégraissage intensif et élimination du carbone
Huiles lourdes, cire, composés de estampage, carbone
Pour tout matériau, le pH doit être évalué en fonction de la température, du temps d'exposition, du type de détergent et de la conception du rinçage. Un bain sûr pour un cycle de cinq minutes peut graver la même pièce après un délai de trente minutes.
pH en rinçage et prévention de la rouille
Rinse pH is as important as wash pH. If an alkaline wash is followed by an undersized rinse, residual alkalinity raises rinse pH and leaves detergent residues on the part. Hard water ions can then react with that residue to form scale or spotting. A low-pH final rinse may acidify a steel surface and encourage flash rust after drying. For corrosion-sensitive parts, a rinse-stage rust inhibitor is often necessary because pH alone cannot protect bare steel during wet transfer. Final rinse quality is usually specified by conductivity rather than pH. High-purity water graded for precision cleaning may show a moderately acidic reading because of dissolved CO₂, yet still be extremely clean [3]. When rinse pH trends strongly upward or downward despite stable water quality, the usual cause is insufficient carryover removal from the previous stage.
Une fois que les films résiduels du rinçage survivent jusqu’au séchage, ils peuvent compromettre l’adhérence du revêtement. <Comment garantir une adhérence parfaite du revêtement sans taches d'eau ni traces ?> couvre les contrôles de rinçage et de séchage qui éliminent la dernière couche de résidu avant PVD, DLC, peinture et autres revêtements.
Mesurer et contrôler le pH sans deviner
Production pH measurement uses a calibrated pH meter with temperature compensation. Calibration should follow standard water-pH practice with two or three fresh buffer solutions, a stable electrode, and thorough rinsing between samples [1]. If the bath is hot, either cool a representative sample or use an electrode rated for the operating temperature. Record pH together with bath temperature, because pH without temperature can misrepresent the process. Not every pH change demands chemical addition. Before dosing, check the following:
niveau du bain et source d'eau de makeup
drag-in de l'étape précédente
charge en huile et concentration de détergent
performance de circulation, filtration et dégraissage
la réserve d'alcalinité ou d'acidité du bain
La mesure automatique peut maintenir une bande de pH serrée une fois que la chimie de réserve est comprise. Sans cette mesure de réserve, un contrôleur automatique peut simplement suivre les lectures à court terme et ajouter des produits chimiques trop souvent.
Si le pH continue de dériver après avoir vérifié l'eau de makeup et le drag-in, un audit de la ligne de nettoyage permet généralement de trouver la cause plus rapidement que par des ajouts chimiques répétés. Contactez [email protected] ou appelez le +33 1 77 68 50 71 47 avec la matière des pièces, le contaminant, et le pH actuel du lavage/rinçage afin qu'un ingénieur en nettoyage puisse examiner la configuration de la ligne et la chimie.
pH dans les lignes de nettoyage multi-étapes
Sur une ligne multi-tanks, le pH entre souvent en discussion lors de l'étape de lavage, mais les données les plus révélatrices proviennent des étapes de rinçage. Le pH du rinçage final est un symptôme de transfert. Lorsque le pH du rinçage final dépasse 8 ou descend en dessous de 6, la cause probable est un rinçage intermédiaire insuffisant ou un drag-out excessif. En nettoyage de précision, les tendances du pH et de la conductivité prédisent fréquemment les problèmes de résidus avant l'apparition de counts de particules ou de défaillances de rupture d'eau [3]. Une ligne bien conçue sépare clairement les zones de chimie. Un bain de lavage alcalin, un activateur acide, une étape d'inhibiteur de rouille, et un rinçage final DI ne doivent pas échanger librement le fluide. Les paniers, fixtures, et géométries des pièces qui déplacent de grands volumes de liquide d'un tank à l'autre créeront des problèmes de mélange de pH que toute correction chimique ne pourra pas entièrement corriger.
Échecs de nettoyage courants liés au pH
Les exemples suivants se répètent dans les ateliers de fabrication, lignes de revêtement, et fabrication de précision :
pH du lavage alcalin baisse sans ajout d'acide : le bain consomme de l'alcalinité pour saponifier l'huile. Vérifiez l'alcalinité de réserve, la charge en huile, et le dégraissage plutôt que d'ajouter uniquement de la soude caustique.
Les pièces en aluminium deviennent grises ou noires : le pH est en dehors de la bande de sécurité, l'inhibition de silicate est épuisée, ou la température est trop élevée. Arrêtez la charge et prélevez un échantillon du bain avant de faire un ajustement [4].
Les pièces en acier rouillent rapidement après nettoyage : le pH du rinçage final peut être trop bas, l'inhibition de la rouille peut manquer, ou les pièces restent humides trop longtemps avant le séchage.
Des taches blanches persistent après séchage : le rinçage transporte des solides dissous. Vérifiez la conductivité, le débit de rinçage, la couverture des buses, et le transfert de liquide plutôt que de simplement baisser le pH du rinçage.
L'eau DI nouvelle lit un pH de 5,7 et est rejetée : l'eau pure absorbe le CO₂ ; la lecture est attendue. Contrôlez le rinçage final par conductivité et résidu, pas seulement par pH [3].
Obtenez une revue du pH et de la chimie aqueuse pour vos pièces
If you are setting a pH target for a new part number or troubleshooting etching, staining, or residue, start with pH and alkalinity or acidity measurements across wash and rinse stages. A process audit should include bath loading, cycle time, temperature, water quality, carryover, and final rinse performance. For a line review or cleaning-system configuration, contact GTKCLEAN at [email protected] or +86 17768507147. Include material, soil type, production volume, and current cleaning bath data. That information determines whether the next improvement belongs in chemistry management, rinse design, or cleaning equipment configuration.
Questions fréquemment posées sur le pH dans le nettoyage des pièces
Quel pH doit avoir un bain de nettoyage ultrasonique ?
Il n'existe pas de pH universel unique. La plupart des bains de nettoyage ultrasonique en production sont légèrement alcalins, souvent proches de pH 8–11, pour les huiles et les salissures générales de l'atelier. Les formulations acides ont un pH plus bas pour les oxydes, la rouille et l'échelle, tandis que les bains neutres sont choisis pour les pièces délicates ou sensibles à la corrosion.
Le pH influence-t-il la cavitation ultrasonique ?
Le pH ne modifie pas la fréquence ultrasonique ni la puissance du générateur, mais il modifie la chimie que la cavitation accélère. Dans un bain alcalin optimisé, la saponification et l'action des tensioactifs peuvent rendre la cavitation plus productive car la saleté détachée est plus facile à éliminer.
Que se passe-t-il si le pH est trop élevé ou trop faible ?
Un pH trop élevé peut graver l'aluminium, le zinc et le laiton, attaquer certains joints et déstabiliser certains tensioactifs. Un pH trop bas peut acidifier l'aluminium, détartrer le zinc et rendre l'acier vulnérable à la rouille rapide. L'une ou l'autre condition peut entraîner des précipitations, des résidus, des pièces tachées ou une durée de vie du bain raccourcie.
À quelle fréquence doit-on mesurer le pH ?
Au minimum, mesurer une fois par poste pour une ligne de production stable. Mesurer plus fréquemment lors du démarrage, après des ajouts chimiques, après une longue période d'inactivité ou lorsque la ligne traite une contamination plus lourde que la normale. Enregistrer le pH avec la température, la conductivité, le niveau du bain et l'heure.
Pourquoi mon eau de rinçage DI a-t-elle un pH d'environ 5,6 ?
L'eau de haute pureté absorbe le dioxyde de carbone de l'air et forme une faible acide carbonique. Un pH proche de 5,6 est attendu pour l'eau DI propre et n'indique pas une contamination acide. Pour le contrôle du rinçage final, la conductivité et le test des résidus sont plus significatifs que le pH seul.
Une lecture du pH suffit-elle pour vérifier la qualité du nettoyage ?
Non. Le pH est nécessaire mais pas suffisant. La réserve d'alcalinité ou d'acidité, la concentration de détergent, la conductivité, la température, le comptage des particules, le comportement de rupture d'eau, ainsi que les tests de résidus ou de revêtement peuvent tous être requis pour une vérification complète du processus.
Quel pH est sûr pour les pièces en aluminium ?
L'aluminium est amphotère, donc un pH exceptionnellement élevé ou faible peut tous deux causer une attaque. De nombreuses lignes de production fonctionnent dans une plage légèrement acide à légèrement alcaline avec des packages d'inhibiteurs appropriés, mais la fenêtre de sécurité dépend de la température, du temps d'exposition, des chélates et du rinçage. Un pH spécifique sûr pour l'aluminium doit être établi pour la pièce et le cycle précis, et non copié d'un tableau général.


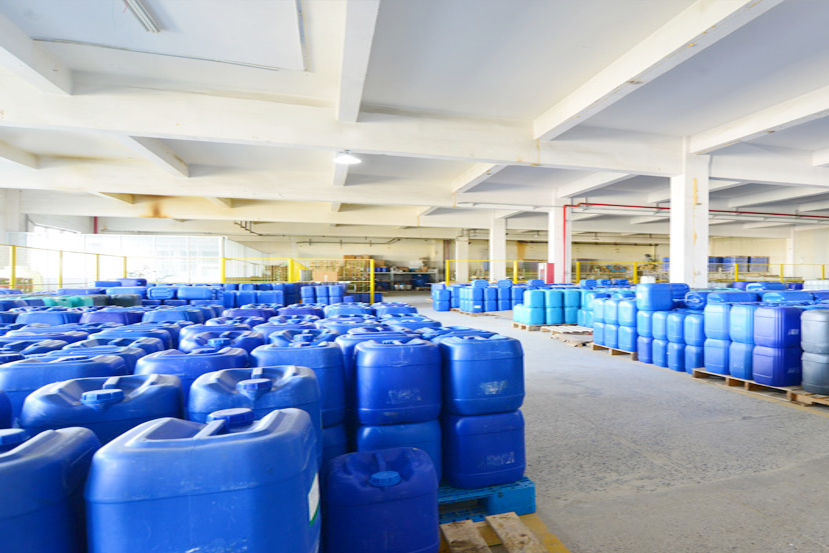
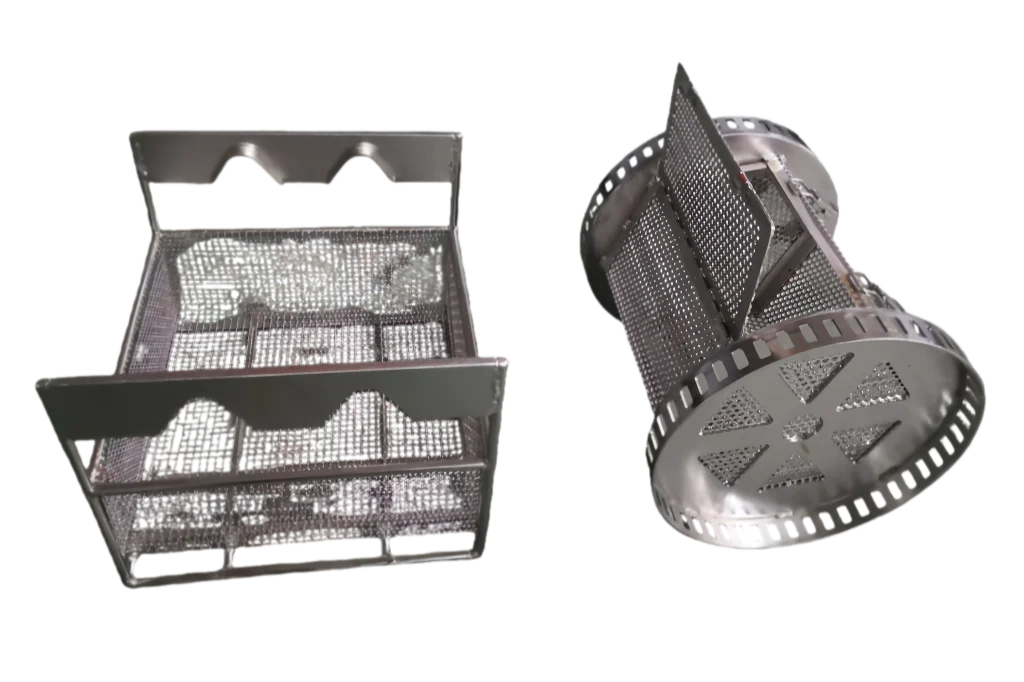
 Une ligne bien conçue sépare clairement les zones de chimie. Un bain de lavage alcalin, un activateur acide, une étape d'inhibiteur de rouille, et un rinçage final DI ne doivent pas échanger librement le fluide. Les paniers, fixtures, et géométries des pièces qui déplacent de grands volumes de liquide d'un tank à l'autre créeront des problèmes de mélange de pH que toute correction chimique ne pourra pas entièrement corriger.
 French
 English
 German
 Spanish
 Russian
 Portuguese