Jeder Produktionsfehler bei der Reinigung hat eine Ursachenquelle, und ein großer Anteil lässt sich auf die gleiche Variable zurückführen: pH-Wert. Er bestimmt, ob ein Reinigungsmittel Öl löst, ob Aluminium korrodiert, ob Stahl nach dem Spülen schnell rostet und ob Rückstände in der Beschichtung verbleiben. Dennoch wird pH oft nur einmal gemessen und dann ignoriert. Bei industrieller Teilereinigung ist pH kein Laborbegriff. Es ist die Steuerungsgröße, die einen stabilen Prozess von einem produziert, der still und leise matte, verfärbte oder abgelehnte Teile erzeugt.
Was pH tatsächlich in einem Bauteilreinigungsbad bedeutet
pH is a logarithmic measure of hydrogen ion activity in aqueous solution. It is scaled from 0 to 14, with values below 7 considered acidic, 7 neutral, and above 7 alkaline. Measurement is normally referenced at 25°C because pH shifts with temperature [1]. In a cleaner, the important point is not the number alone, but which chemical reactions it favors. pH indicates intensity, not reserve. Two baths can show the same pH and yet have very different acid or alkali capacity. That difference is measured as acidity or alkalinity, which is why correcting pH in production often requires adding a buffering builder system rather than chasing a reading with concentrated acid or caustic [2]. This same distinction explains why a bath can test inside its specified range and still fail: detergent can be depleted while pH remains roughly unchanged because dissolved salts and contaminants buffer the solution.
Wie pH die Entfernung von Reinigungsmitteln und Kontaminationen steuert
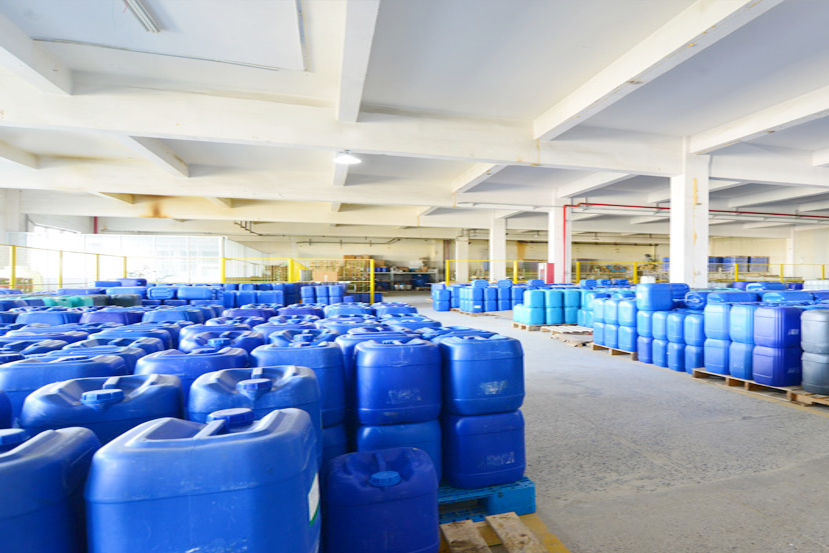
Most water-based industrial cleaners fall into acidic, neutral, or alkaline classes. Alkaline cleaners use builders such as silicates, phosphates, carbonates, and hydroxides to saponify fatty oils, emulsify light oils, and disperse particulates. In production, they are often selected for cutting oils, stamping compounds, carbonized soils, and heavy organic residues. Acidic cleaners dissolve metal oxides, scale, hard-water films, and mineral soils, so they perform best when the soil is inorganic rather than heavy oil. Neutral cleaners rely mainly on surfactants and are used where acid or alkalinity would be too aggressive. pH also changes how surfactants behave. An anionic surfactant may remain stable in alkaline conditions but lose charge or solubility at low pH. Nonionics generally tolerate a broader pH range. Dissolved metal ions can precipitate as pH drops, creating particles that later show up as residue on the part. In practice, an optimized alkaline degreaser can remove more oil per minute than a neutral detergent on the same part because saponification adds a chemical removal path to mechanical action.
Warum sich der pH-Wert des Produktionsbades verändert
Fresh bath pH is almost never the pH after one shift. Drag-in from acid or alkaline pre-treatments, oil breakdown into acidic species, CO₂ absorption, evaporation, hard water minerals, and detergent depletion all influence pH. A caustic degreaser loaded with heavy stamping oil gradually loses alkalinity because alkaline compounds are consumed by saponification. The pH may be supported for a while by reserve alkalinity, then fall quickly once that reserve is exhausted. Acid baths rise as acids are consumed or diluted by carryover. Makeup water matters. Hard water contributes carbonates and can buffer pH. High-purity water has low buffering by design. Pure water exposed to air dissolves CO₂ and can drift from near 7 to around 5.6, which is normal and does not indicate acid contamination [3]. Correcting pH starts with measuring it correctly, then adding the appropriate reserve chemical. Concentrated acid or caustic should never be dosed directly onto aluminum or precision parts; additions belong in a circulating tank with controlled increments.
Die pH-Diskussion gilt nur für wasserbasierte Reinigungen, da Lösungsmittelentfetter kein wässriges pH-Feld verwenden. <Wasserbasierte versus lösemittelbasierte Ultraschallreinigungssysteme> behandelt, wo sich Lösungsmittel- und Wasserbasierte Entscheidungen unterscheiden und was das für die tägliche Prozesskontrolle bedeutet.
pH, Korrosion und Materialkompatibilität
Acid and alkaline baths react with the part, not just with the soil. Steel can tolerate a wide alkaline band, but acidic cleaning may leave active surfaces prone to flash rust unless passivation or rust inhibition follows. Copper and brass tarnish and dissolve in strongly alkaline and strongly acidic conditions. Aluminum is the classic trap: it is amphoteric, meaning it can corrode in both low-pH and high-pH solutions. Practical aluminum-safe conditions usually sit near neutral, but aggressive chelates, high temperature, and long exposure can reduce the safe window further [4]. The following pH classes are common reference bands in water-based industrial cleaning. They are starting points, not universal specifications.
Für jedes Material muss der pH-Wert zusammen mit Temperatur, Einwirkzeit, Reinigungsmitteltyp und Spülungsdesign bewertet werden. Ein Bad, das für einen fünfminütigen Zyklus sicher ist, kann dasselbe Teil nach einer Verzögerung von dreißig Minuten ätzen.
pH beim Spülen und Rostschutz
Rinse pH is as important as wash pH. If an alkaline wash is followed by an undersized rinse, residual alkalinity raises rinse pH and leaves detergent residues on the part. Hard water ions can then react with that residue to form scale or spotting. A low-pH final rinse may acidify a steel surface and encourage flash rust after drying. For corrosion-sensitive parts, a rinse-stage rust inhibitor is often necessary because pH alone cannot protect bare steel during wet transfer. Final rinse quality is usually specified by conductivity rather than pH. High-purity water graded for precision cleaning may show a moderately acidic reading because of dissolved CO₂, yet still be extremely clean [3]. When rinse pH trends strongly upward or downward despite stable water quality, the usual cause is insufficient carryover removal from the previous stage.
Wenn Rückstände aus dem Spülgang in die Trocknung übergehen, können sie die Haftung der Beschichtung beeinträchtigen. <Wie man perfekte Haftung der Beschichtung ohne Wasserflecken oder Flecken gewährleistet?> umfasst die Steuerung von Spül- und Trocknungsprozessen, die die letzte Rückstandsschicht vor PVD, DLC, Lackierungen und anderen Beschichtungen entfernen.
Messung und Steuerung des pH-Werts ohne Vermutungen
Production pH measurement uses a calibrated pH meter with temperature compensation. Calibration should follow standard water-pH practice with two or three fresh buffer solutions, a stable electrode, and thorough rinsing between samples [1]. If the bath is hot, either cool a representative sample or use an electrode rated for the operating temperature. Record pH together with bath temperature, because pH without temperature can misrepresent the process. Not every pH change demands chemical addition. Before dosing, check the following:
Badewasserstand und Wasserquelle für Nachfüllwasser
Eindringen aus der vorherigen Stufe
Ölbelastung und Tensidkonzentration
Kreislauf-, Filtrations- und Schmutzabscheidungsleistung
die Alkalinität oder Säurereserve des Bades
Automatische Dosierung kann eine enge pH-Bandbreite halten, sobald die Reservechemie verstanden ist. Ohne diese Reserve-Messung kann ein automatischer Regler nur kurzfristige Messwerte verfolgen und zu oft Chemikalien hinzufügen.
Wenn der pH-Wert nach Überprüfung des Nachfüllwassers und des Eindringens immer noch schwankt, findet eine Reinigungslinienprüfung in der Regel die Ursache schneller als wiederholte chemische Zugaben. Kontaktieren Sie [email protected] oder rufen Sie +86 17768507147 an, mit Angabe des Materialteils, Kontaminanten und des aktuellen Wasch-/Spül-pH-Werts, damit ein Reinigungsingenieur die Linienkonfiguration und Chemie überprüfen kann.
pH in Mehrstufigen Reinigungsanlagen
Bei einer Mehrbehälterlinie wird pH oft beim Waschschritt diskutiert, aber die aussagekräftigeren Daten stammen aus den Spülstufen. Der pH-Wert der Endspülung ist ein Symptom für Carryover. Wenn der pH-Wert der Endspülung über 8 oder unter 6 liegt, ist die wahrscheinlichste Ursache unzureichende Zwischenspülungen oder übermäßiges Eindringen. Bei Präzisionsreinigung deuten pH- und Leitfähigkeits-Trends häufig auf Rückstandsprobleme hin, bevor Partikelzahlen oder Wasser-Blockaden-Fehler auftreten [3]. Eine gut gestaltete Linie trennt die Chemiezonen klar. Ein alkalischer Waschbehälter, ein saurer Aktivator, eine Rostinhibitor-Stufe und eine abschließende DI-Spülung sollten keinen freien Flüssigkeitsaustausch haben. Körbe, Vorrichtungen und Teilegeometrien, die große Mengen Flüssigkeit von einem Tank zum nächsten ziehen, verursachen pH-Mischprobleme, die keine chemische Anpassung vollständig korrigieren kann.
Häufige pH-bezogene Reinigungsfehler
Die folgenden Beispiele wiederholen sich in Maschinenwerkstätten, Beschichtungsanlagen und Präzisionsfertigungen:
pH-Wert des alkalischen Waschens sinkt ohne Säurezugabe: das Bad verbraucht Alkalinität, um Öl zu saponifizieren. Überprüfen Sie Reservealkalinität, Ölbelastung und Schmutzabscheidung, anstatt nur Natronlauge hinzuzufügen.
Aluminiumteile verfärben sich grau oder schwarz: pH liegt außerhalb des sicheren Bereichs, Silikathemmung ist erschöpft oder die Temperatur ist zu hoch. Stoppen Sie die Ladung und nehmen Sie eine Probe des Bades, bevor Sie eine Anpassung vornehmen [4].
Stahlteile rosten nach dem Reinigen schnell: der pH-Wert der Endspülung ist möglicherweise zu niedrig, Rostinhibition fehlt oder die Teile bleiben zu lange nass, bevor sie getrocknet werden.
Weiße Flecken bleiben nach dem Trocknen: die Spülung trägt gelöste Feststoffe mit sich. Überprüfen Sie Leitfähigkeit, Spülfluss, Düsenabdeckung und Carryover, anstatt nur den pH-Wert der Spülung zu senken.
Neues DI-Wasser liest pH 5,7 und wird abgelehnt: Reines Wasser absorbiert CO₂; die Messung ist zu erwarten. Überwachen Sie den Endspülgang anhand der Leitfähigkeit und Rückstände, nicht nur pH [3].
Erhalten Sie eine Übersicht über pH und wässrige Chemie für Ihre Bauteile
If you are setting a pH target for a new part number or troubleshooting etching, staining, or residue, start with pH and alkalinity or acidity measurements across wash and rinse stages. A process audit should include bath loading, cycle time, temperature, water quality, carryover, and final rinse performance. For a line review or cleaning-system configuration, contact GTKCLEAN at [email protected] or +86 17768507147. Include material, soil type, production volume, and current cleaning bath data. That information determines whether the next improvement belongs in chemistry management, rinse design, or cleaning equipment configuration.
Häufig gestellte Fragen zum pH-Wert bei Bauteilreinigungen
Welchen pH-Wert sollte ein Ultraschallreinigungsbad haben?
Es gibt kein einzelnes universelles pH. Die meisten Produktions-Ultraschallreinigungsbäder laufen leicht alkalisch, oft nahe bei pH 8–11, für Öle und allgemeine Werkstattverschmutzungen. Säureformulierungen sind niedriger für Oxide, Rost und Ablagerungen, während neutrale Bäder für empfindliche oder korrosionsgefährdete Teile ausgewählt werden.
Beeinflusst pH die Ultraschallkavitation?
pH ändert nicht die Ultraschallfrequenz oder die Generatorleistung, aber es verändert die Chemie, die die Kavitation beschleunigt. In einem optimierten alkalischen Bad können Verseifung und Tensidwirkung die Kavitation produktiver machen, weil der gelockerte Schmutz leichter entfernt werden kann.
Was passiert, wenn der pH-Wert zu hoch oder zu niedrig ist?
Zu hoher pH-Wert kann Aluminium, Zink und Messing ätzen, einige Dichtungen angreifen und bestimmte Tenside destabilisieren. Zu niedriger pH-Wert kann Aluminium säureätzen, Zink entfernen und Stahl anfällig für Schnellrost machen. Beide Zustände können Ablagerungen, Rückstände, verfärbte Teile oder eine verkürzte Badlebensdauer verursachen.
Wie oft sollte der pH-Wert gemessen werden?
Mindestens einmal pro Schicht messen, um eine stabile Produktionslinie zu gewährleisten. Bei Inbetriebnahme, nach chemischen Zugaben, nach längerer Stillstandszeit oder wenn die Linie stärkere Verschmutzungen als üblich verarbeitet, häufiger messen. pH zusammen mit Temperatur, Leitfähigkeit, Badstand und Zeit dokumentieren.
Warum liegt der pH-Wert meines DI-Spülwassers bei etwa 5,6?
Hochreines Wasser absorbiert Kohlendioxid aus der Luft und bildet schwache Kohlensäure. Ein pH-Wert nahe 5,6 ist bei sauberem DI-Wasser zu erwarten und weist nicht auf saure Kontamination hin. Für die Endspülkontrolle sind Leitfähigkeit und Rückstandstests aussagekräftiger als pH allein.
Ist eine pH-Messung ausreichend, um die Reinigungsqualität zu überprüfen?
Nein. pH ist notwendig, aber nicht ausreichend. Alkalinität oder Säurereserve, Tensidkonzentration, Leitfähigkeit, Temperatur, Partikelzahlen, Wasserbruchverhalten sowie Rückstands- oder Beschichtungstests können alle für eine vollständige Prozessüberprüfung erforderlich sein.
Welcher pH-Wert ist für Aluminiumteile sicher?
Aluminium ist amphoter, daher können sowohl extrem hohe als auch niedrige pH-Werte Angriffe verursachen. Viele Produktionslinien arbeiten im leicht sauren bis leicht alkalischen Bereich mit geeigneten Inhibitoren, aber das sichere Fenster hängt von Temperatur, Einwirkzeit, Chelaten und Spülung ab. Für das genaue Teil und den Zyklus sollte ein spezifischer aluminium-sicherer pH-Wert festgelegt werden, nicht von einer allgemeinen Tabelle kopiert.


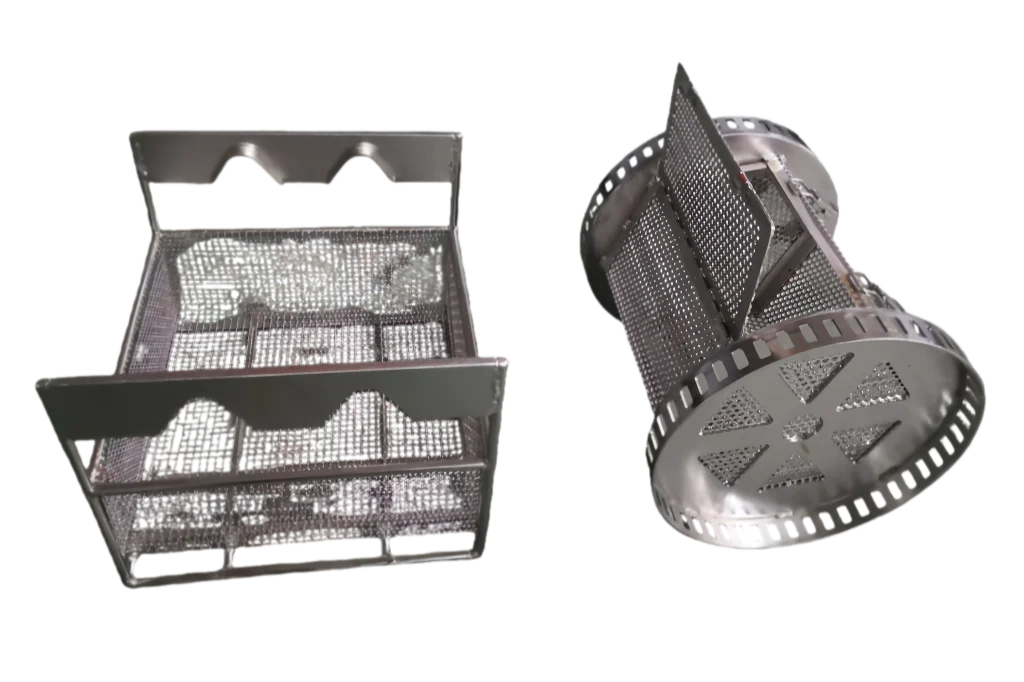
 Eine gut gestaltete Linie trennt die Chemiezonen klar. Ein alkalischer Waschbehälter, ein saurer Aktivator, eine Rostinhibitor-Stufe und eine abschließende DI-Spülung sollten keinen freien Flüssigkeitsaustausch haben. Körbe, Vorrichtungen und Teilegeometrien, die große Mengen Flüssigkeit von einem Tank zum nächsten ziehen, verursachen pH-Mischprobleme, die keine chemische Anpassung vollständig korrigieren kann.
 German
 English
 Spanish
 French
 Russian
 Portuguese