Промышленная ультразвуковая система очистки — это не более мощная версия настольного очистителя. Это инженерная технологическая ячейка, которая сочетает кавитацию ультразвука, механическую передачу, фильтрацию, ополаскивание и сушку для достижения заданного уровня чистоты при производственной пропускной способности. Для инженеров и закупщиков важен практический вопрос — может ли каждый этап обеспечить повторяемые результаты на реальной детали, а не только создавать пузыри. Я видел линии, которые недорабатывали, потому что ультразвуковой этап был правильно выбран, а этап ополаскивания или сушки — нет. Именно в этом месте начинаются большинство ошибок при выборе оборудования.
Механизм кавитации, лежащий в основе промышленной ультразвуковой очистки
An industrial generator drives a transducer, which converts electrical energy into mechanical vibration. The transducer mounted to a tank bottom or side cycles the cleaning liquid at a set frequency, usually 20 kHz to 80 kHz. Lower frequencies produce larger, more energetic cavitation bubbles that suit heavy oil and thick films. Higher frequencies produce smaller, gentler bubbles that reach fine surfaces and narrow gaps without eroding soft material. The cleaning action itself comes from cavitation, not from vibration alone. A bubble forms during the low-pressure phase, grows across alternating pressure cycles, then collapses near the part surface. The collapse releases a high-speed microjet and localized energy that dislodges oil, chips, polishing compound, dust, and oxide layers from the surface. Liquid temperature matters because viscosity and dissolved gas change cavitation behavior. Water-based systems often run at 45 °C to 65 °C. Hydrocarbon systems used for stamping oil removal are commonly heated to 40 °C to 60 °C. Temperature by itself does not clean; it changes how well the chemistry lifts the contaminant and how stable the cavitation field remains across the tank.
Кавитация — это не просто пузыри в емкости. Пузырь должен образоваться, расти и схлопнуться рядом с поверхностью детали, чтобы создать эффект очистки. <Что такое эффект ультразвуковой кавитации?> объясняет этот механизм и показывает, почему изменение температуры, содержания газа и частоты влияет на то, будет ли кавитация мягкой и точной для прецизионных поверхностей или агрессивной для тяжелых загрязнений.
Основные компоненты, определяющие эффективность ультразвуковой очистки
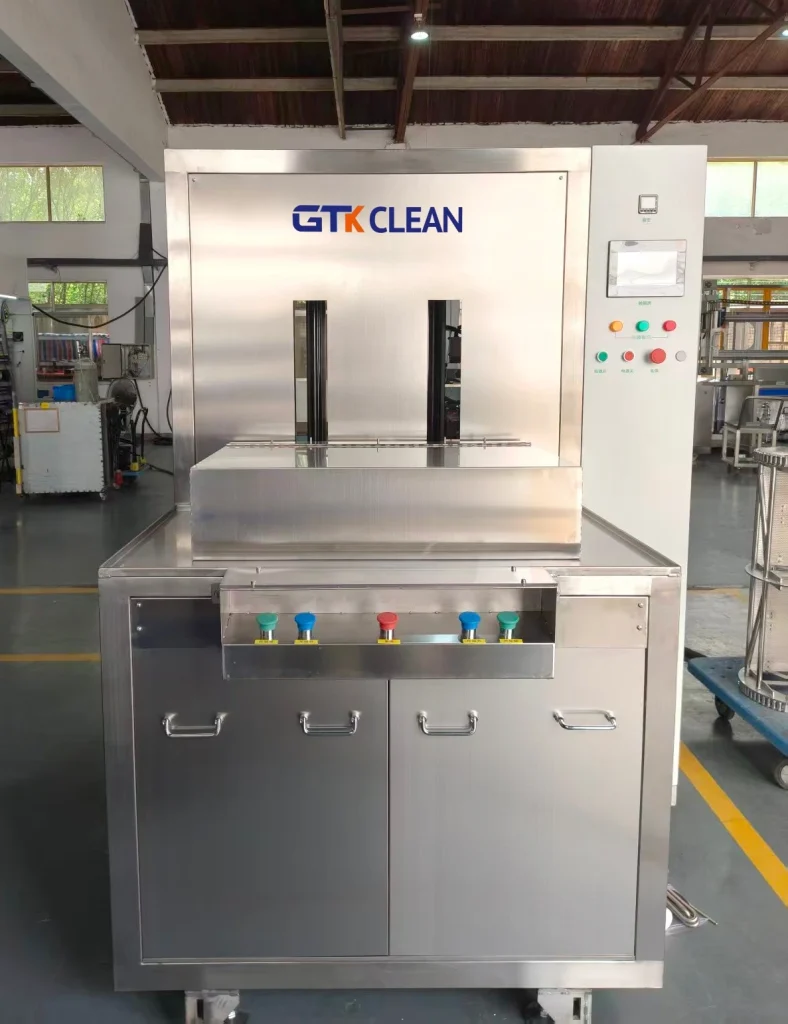
An ultrasonic cleaning system behaves as a chain. The best transducer cannot correct a poorly drained basket or a rinse tank that leaves detergent residue. The generator and transducer set the cavitation energy. The tank volume, liquid level, and fill and drain rate set how much solution stays clean enough to work. The basket determines part orientation, drainage, and whether blind holes are exposed to cavitation. Filtration and circulation systems remove the contaminant load before it redeposits. For precision coating lines, final rinse water quality is one of the more demanding variables. A pre PVD cleaning line at GTKCLEAN uses ultrapure water with conductivity held at or below 0.06 μS/cm so that drying does not leave water spots or conductive residue on the part.
Компонент
Что проверить
Общий риск при игнорировании
Генератор и преобразователь
Частота и плотность мощности на площадь бака
Слабая кавитация в углах или теневых зонах
Корзина и крепление
Ориентация детали, дренаж, грузоподъемность
Задержанный воздух, слепые отверстия или следы контакта
Фильтрация и циркуляция
Класс фильтра и скорость оборота
Повторное осаждение загрязнений
Этап ополаскивания
Качество воды и скорость перелива
Остатки моющего средства или водяные пятна
Этап сушки
Воздушный нож, горячий воздух или вакуум
Удержание влаги в резьбах и углублениях
Генераторы, преобразователи, баки, корзины и фильтрация работают предсказуемо только при их согласованной работе как системы. <Объяснение компонентов системы ультразвуковой очистки> объясняет роль каждого компонента и где обычно проявляются несоответствия.
Последовательность процессов от загрузки до сушки
Промышленная ультразвуковая система очистки обычно следует фиксированной последовательности. Точный порядок зависит от применения, но логика остается той же: удалить крупные загрязнения, применить кавитацию к оставшейся пленке, ополоснуть растворившуюся грязь и высушить без остатков. Предварительная система PVD может использовать гидроимпульсный распылитель, ультразвуковую очистку, многоступенчатое ополаскивание ультрачистой водой, затем воздушный нож, горячий воздух или вакуумную сушку. Линия обработки деталей с ЧПУ может использовать высоконапорочный распылитель, ультразвуковую дегазацию, ополаскивание обратной осмосом, деионизированной водой, затем горячий воздух или вакуумную сушку.
Загрузка и ориентация. Деталь размещается в корзине или креплении так, чтобы слепые отверстия сливались и кавитация достигала критических поверхностей. Вращающиеся корзины помогают с деталями с углублениями, потому что вращательное движение позволяет выйти задержанному воздуху.
Предварительная промывка или распыление. Распыление под высоким давлением или грубая ультразвуковая обработка удаляет стружку, грубое масло и слабо прикрепленные частицы до того, как они попадут в ванну тонкой очистки.
Ультразвуковая очистка. Основная ванна сочетает моющее средство или растворитель с кавитацией при выбранной частоте и температуре. Время выдержки часто составляет от пяти до шести минут на ванну, но это число должно определяться степенью загрязнения реальной детали, а не копироваться из спецификации.
Промывка. Вода обратного осмоса или деионизированная вода, иногда в несколько каскадных стадий, удаляет растворенные загрязнения и чистящую химию. Качество финальной промывки часто является разницей между чистой деталью и пятном от воды или остатками.
Сушка. Воздушный нож, горячий воздух или вакуум удаляют жидкость из резьбы, глухих отверстий и плотно прилегающих поверхностей. Сложные или чувствительные к воде детали могут потребовать вакуумной сушки.
Время цикла — это не просто сумма времени выдержки. Перемещение между стадиями, обработка корзин и время нагрева — все это потребляет производственные мощности. Ручная многованная машина может подойти для малых объемов, но высокопроизводительное производство требует автоматизированной передачи для поддержания стабильного времени цикла.
Ручная и автоматизированная передача не всегда обеспечивают одинаковую чистоту, даже при использовании идентичных ванн. Как только система переходит на роторную корзину, конвейер или линейную обработку, повторяемость зависит от логики передачи и обратной связи с датчиками так же, как и от ультразвуковой мощности. <Освоение уровней автоматизации в промышленной ультразвуковой очистке> объясняет, как выбрать уровень автоматизации, соответствующий производительности, без избыточного построения линии.
Если ваша линия включает финальную промывку с жесткими требованиями к проводимости или вакуумную сушку, именно здесь многие стандартные машины не справляются. Перед утверждением спецификации проверьте параметры этих стадий по вашей самой сложной детали. Отправьте чертеж детали и целевую производительность на [email protected], и мы проверим конфигурацию.
Ultrasonic cleaning is strong in holes, threads, slits, and surfaces that spray or manual wiping cannot reach. It is not a universal process. Heavy lapping compound packed into a blind hole will not clean if the liquid cannot reach the contamination or if trapped air blocks bubble formation. Soft alloys and thin films can show cavitation erosion when frequency is too low and power density is too high. Some contaminants respond better to solvent chemistry, higher temperature, or a pre-soak before ultrasonic exposure. This is why a water-based line is not always the right choice. A hydrocarbon ultrasonic vacuum cleaner may be required for precision hardware with recessed stamped features, while a simple basket system handles larger, less sensitive parts. The weakest stage in the sequence determines the final result, not the strongest stage. A common failure we see in pre-coating applications is residue left after drying. The ultrasonic tank removed the oil, but the final rinse could not flush the dissolved contaminant and detergent from the part before the hot air stage. The residue then cooked onto the workpiece and caused coating adhesion loss. The fix was not more ultrasonic power; it was a rinse stage with lower conductivity and better overflow.
Параметры, которые необходимо проверить перед выбором системы очистки
Most selection errors come from specifying the machine around the easy part and discovering the problem only when the difficult part reaches production. We ask for five inputs before sizing a system: part drawings including blind holes and thread details; the contaminant type and loading; the daily or hourly volume; the post-cleaning requirement such as coating, welding, or assembly; and the cleanliness measurement method. Part geometry drives basket design. A cubic bracket and a thin plate with blind holes need different orientation and support. Production volume drives whether the system is manual, semi-automatic, or inline. Cleanliness requirement drives rinse and drying selection. If parts feed directly into coating, the final rinse conductivity and drying method become the controlling variables. A machine that cannot hold the final rinse quality will not meet the coating bond requirement regardless of how strong the ultrasonic stage is. The reason many cleaning lines miss expectations is not a weak ultrasonic generator. It is an under-specified rinse, a basket that shields critical surfaces, or a cycle time that cannot hold target throughput. If you are at the quoting stage, send the part drawings, contamination description, daily volume, and post-cleaning requirement to [email protected] or call +86 17768507147. We will confirm which process stages need attention and return a configuration matched to the worst part, not the easiest one.
Распространённые вопросы о промышленной ультразвуковой очистке
Удаляет ли ультразвуковая очистка все загрязнения с детали?
Нет. Ультразвуковая очистка удаляет загрязнения, до которых может добраться кавитация и которые может растворить или вытеснить химия. Тяжелая смазка, упакованная в глухое отверстие, затвердевшие остатки клея или толстые углеродистые отложения могут потребовать предварительного замачивания, более высокой температуры, механической предварительной очистки или стадии на основе растворителя перед ультразвуковой обработкой. Если в углублении застрял воздух, кавитация там не образуется. Вот почему мы запрашиваем самую сложную деталь и точное загрязнение перед предложением машины. Система может быть специфицирована только после того, как станет ясен режим отказа.
В чем разница между ультразвуковой очисткой и кавитацией?
Люди иногда используют эти два термина как синонимы. Ультразвуковая очистка — это процесс. Кавитация — это физический механизм внутри этого процесса. Ультразвуковая система очистки использует высокочастотные волны давления в жидкости. Кавитация возникает, когда эти волны создают пузырьки, которые коллапсируют у поверхности и создают локальную энергию очистки. Вы можете иметь ультразвуковые волны в ванне без полезной очистки, если частота, температура, плотность мощности или ориентация детали неправильные. Полезный результат — это контролируемая кавитация, а не просто применение звуковых волн к ванне.
Как выбрать между водной и растворительной ультразвуковой системой?
Это зависит от загрязнения, материала и этапа после очистки. Водные системы справляются с различными загрязнениями и часто являются первым выбором для общих остатков от механической обработки, но они добавляют требования к сушке и качеству промывки. Системы на основе растворителей, особенно углеводородные или модифицированные спирты под вакуумом, подходят для прецизионных деталей с утопленными элементами или чувствительными к воде поверхностями, поскольку они очищают и сушат с более низким поверхностным натяжением и меньшим количеством пятен от воды. Если ваши детали поступают непосредственно на покрытие, риск образования пятен от воды и проводимости обычно склоняет решение в сторону растворителя или финальной промывки ультрачистой водой.
Почему детали все еще не проходят проверку чистоты, несмотря на прохождение машиной заводских тестов?
В программах, которые мы поддерживали, наиболее частой причиной является то, что заводское испытание использовало чистую демонстрационную деталь, а не реальную деталь при производственной нагрузке. Плотность корзины, ориентация, степень загрязнения и качество финальной промывки — все это меняет результат. Машина может давать отличные результаты на одном кронштейне и оставлять остатки на стопке таких же кронштейнов. Мы рассматриваем плотность загрузки, точки контакта корзины, перелив промывки и метод измерения чистоты перед добавлением большей ультразвуковой мощности. Поделитесь своими текущими данными о сбоях и чертежами деталей по адресу [email protected], и мы подтвердим, какая переменная процесса ограничивает результат. Как выбрать между системами очистки на водной основе и на растворителеПромышленные корзины для очистки: почему они важны для эффективности мойки ваших деталей


 Russian
 English
 German
 Spanish
 French
 Portuguese