Un sistema de limpieza ultrasónica industrial no es una versión más potente de un limpiador de mesa. Es una celda de proceso diseñada que combina cavitación ultrasónica, transferencia mecánica, filtración, enjuague y secado para mantener un nivel de limpieza especificado en un rendimiento de producción. Para ingenieros y compradores, la pregunta práctica es si cada etapa puede ofrecer resultados repetibles en la pieza real, no si el generador produce burbujas. He visto líneas que no cumplen con el rendimiento porque la etapa ultrasónica fue especificada correctamente y la etapa de enjuague o secado no. Esa brecha es donde comienzan la mayoría de los errores de selección.
El mecanismo de cavitación detrás de la limpieza ultrasónica industrial
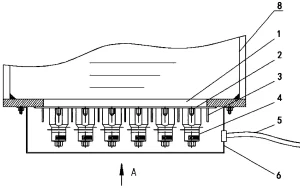
An industrial generator drives a transducer, which converts electrical energy into mechanical vibration. The transducer mounted to a tank bottom or side cycles the cleaning liquid at a set frequency, usually 20 kHz to 80 kHz. Lower frequencies produce larger, more energetic cavitation bubbles that suit heavy oil and thick films. Higher frequencies produce smaller, gentler bubbles that reach fine surfaces and narrow gaps without eroding soft material. The cleaning action itself comes from cavitation, not from vibration alone. A bubble forms during the low-pressure phase, grows across alternating pressure cycles, then collapses near the part surface. The collapse releases a high-speed microjet and localized energy that dislodges oil, chips, polishing compound, dust, and oxide layers from the surface. Liquid temperature matters because viscosity and dissolved gas change cavitation behavior. Water-based systems often run at 45 °C to 65 °C. Hydrocarbon systems used for stamping oil removal are commonly heated to 40 °C to 60 °C. Temperature by itself does not clean; it changes how well the chemistry lifts the contaminant and how stable the cavitation field remains across the tank.
La cavitación no son solo burbujas en un tanque. Una burbuja debe formarse, crecer y colapsar cerca de la superficie de la pieza para crear un efecto de limpieza. <¿Qué es el efecto de cavitación ultrasónica?> cubre ese mecanismo y explica por qué la temperatura, el contenido de gas y la frecuencia cambian si la cavitación es lo suficientemente suave para superficies de precisión o lo suficientemente agresiva para contaminación pesada.
Componentes principales que determinan el rendimiento de la limpieza ultrasónica
An ultrasonic cleaning system behaves as a chain. The best transducer cannot correct a poorly drained basket or a rinse tank that leaves detergent residue. The generator and transducer set the cavitation energy. The tank volume, liquid level, and fill and drain rate set how much solution stays clean enough to work. The basket determines part orientation, drainage, and whether blind holes are exposed to cavitation. Filtration and circulation systems remove the contaminant load before it redeposits. For precision coating lines, final rinse water quality is one of the more demanding variables. A pre PVD cleaning line at GTKCLEAN uses ultrapure water with conductivity held at or below 0.06 μS/cm so that drying does not leave water spots or conductive residue on the part.
Componente
Qué verificar
Riesgo común si se ignora
Generador y transductor
Frecuencia y densidad de potencia por área del tanque
Cavitación débil en esquinas o zonas de sombra
Cesta y soporte
Orientación de la pieza, drenaje, capacidad de carga
Aire atrapado, orificios ciegos o marcas de contacto
Filtración y circulación
Calificación del filtro y tasa de recirculación
Redepositación de contaminantes
Etapa de enjuague
Calidad del agua y tasa de desbordamiento
Residuo de detergente o manchas de agua
Etapa de secado
Cuchillo de aire, aire caliente o vacío
Retención de humedad en hilos y recesos
Los generadores, transductores, tanques, cestas y filtración solo se vuelven predecibles cuando se combinan como un sistema. <Componentes del sistema de limpieza ultrasónica explicados> explica el papel de cada componente y dónde suelen aparecer primero las desajustes.
La secuencia del proceso desde la carga hasta el secado
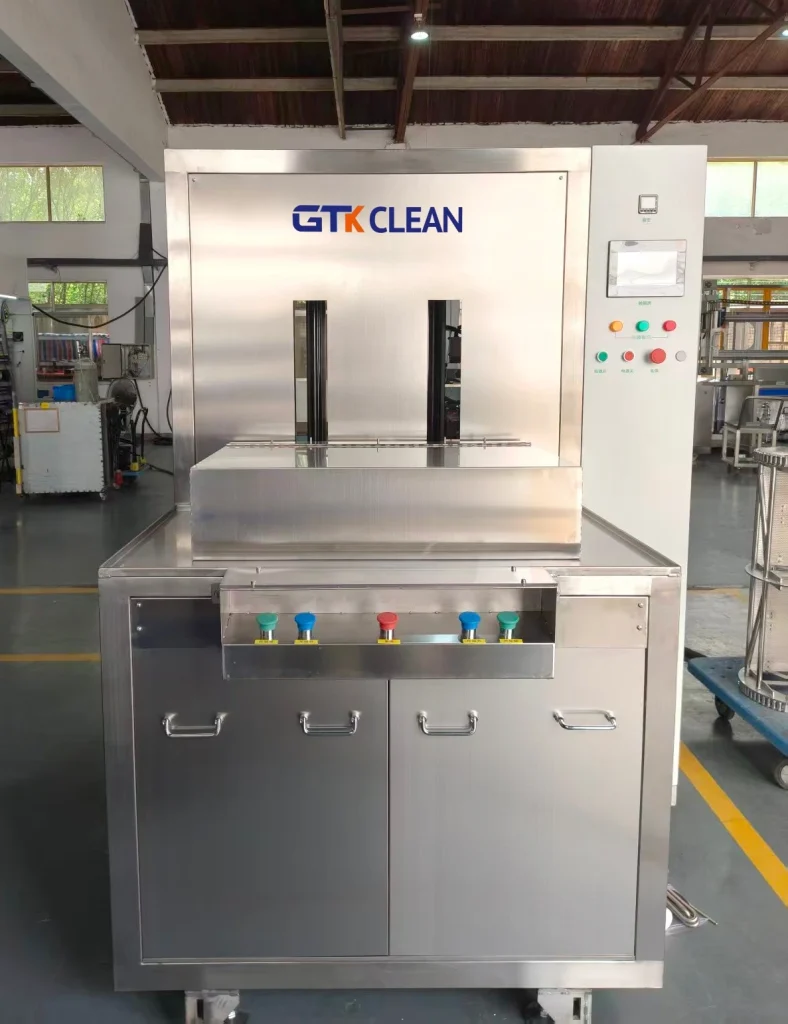
Un sistema industrial de limpieza ultrasónica generalmente sigue una secuencia fija. El orden exacto varía según la aplicación, pero la lógica permanece igual: eliminar el contaminante grueso, aplicar cavitación a la película restante, enjuagar la suciedad disuelta y secar sin dejar residuos. Un sistema pre-PVD puede usar rociado hidrojet, limpieza ultrasónica, enjuague con agua ultrapura en varias etapas, luego cuchilla de aire, aire caliente o secado al vacío. Una línea de piezas mecanizadas por CNC puede usar rociado a alta presión, desengrasado ultrasónico, enjuague con agua RO, enjuague con agua DI, y luego secado con aire caliente o al vacío.
Carga y orientación. La pieza se coloca en una cesta o soporte para que los orificios ciegos drenen y la cavitación llegue a las superficies críticas. Las cestas rotatorias ayudan a las piezas con recesos porque el movimiento rotatorio permite que el aire atrapado escape.
Prelavado o rociado. Un rociado de alta presión o una etapa de ultrasonidos áspera elimina virutas, grasa gruesa y partículas sueltas antes de cargar en el tanque de limpieza fina.
Limpieza ultrasónica. El tanque principal combina detergente o disolvente con cavitación a la frecuencia y temperatura seleccionadas. El tiempo de permanencia suele variar de cinco a seis minutos por tanque, pero ese número debe establecerse en función de la carga de contaminación en la pieza real en lugar de copiarlo de una hoja de datos.
Enjuague. Agua RO o DI, a veces en múltiples etapas en cascada, elimina la contaminación disuelta y la química de limpieza. La calidad del enjuague final suele marcar la diferencia entre una pieza limpia y una falla por manchas de agua o residuos.
Secado. Cuchillo de aire, aire caliente o vacío elimina líquidos de roscas, orificios ciegos y superficies de ajuste cercano. Las piezas complejas o sensibles al agua pueden requerir secado por vacío.
El tiempo de ciclo no es solo la suma de los tiempos de permanencia. La transferencia entre etapas, el manejo de cestas y el tiempo de calentamiento consumen toda la capacidad de producción. Una máquina manual de múltiples tanques puede funcionar para volúmenes bajos, pero la producción a gran escala necesita transferencia automatizada para mantener estable el tiempo de ciclo.
La transferencia manual y la automatizada no siempre producen la misma limpieza, incluso con tanques idénticos. Una vez que un sistema pasa a manejo rotatorio de cestas, transportador o en línea, la repetibilidad depende tanto de la lógica de transferencia y la retroalimentación de sensores como de la potencia ultrasónica.Dominando los niveles de automatización en la limpieza ultrasónica industrialexplica cómo elegir el nivel de automatización que coincida con el rendimiento sin sobrecargar la línea.
Si su línea incluye un enjuague final con conductividad estricta o un requisito de secado por vacío, ese es el punto donde muchas máquinas estándar no cumplen. Antes de definir la lista de materiales, confirme esos parámetros de etapa con su peor pieza. Envíe el dibujo de la pieza y el rendimiento objetivo a [email protected] y verificaremos la configuración.
Los límites prácticos de la limpieza ultrasónica industrial
Ultrasonic cleaning is strong in holes, threads, slits, and surfaces that spray or manual wiping cannot reach. It is not a universal process. Heavy lapping compound packed into a blind hole will not clean if the liquid cannot reach the contamination or if trapped air blocks bubble formation. Soft alloys and thin films can show cavitation erosion when frequency is too low and power density is too high. Some contaminants respond better to solvent chemistry, higher temperature, or a pre-soak before ultrasonic exposure. This is why a water-based line is not always the right choice. A hydrocarbon ultrasonic vacuum cleaner may be required for precision hardware with recessed stamped features, while a simple basket system handles larger, less sensitive parts. The weakest stage in the sequence determines the final result, not the strongest stage. A common failure we see in pre-coating applications is residue left after drying. The ultrasonic tank removed the oil, but the final rinse could not flush the dissolved contaminant and detergent from the part before the hot air stage. The residue then cooked onto the workpiece and caused coating adhesion loss. The fix was not more ultrasonic power; it was a rinse stage with lower conductivity and better overflow.
Parámetros a verificar antes de seleccionar un sistema de limpieza
Most selection errors come from specifying the machine around the easy part and discovering the problem only when the difficult part reaches production. We ask for five inputs before sizing a system: part drawings including blind holes and thread details; the contaminant type and loading; the daily or hourly volume; the post-cleaning requirement such as coating, welding, or assembly; and the cleanliness measurement method. Part geometry drives basket design. A cubic bracket and a thin plate with blind holes need different orientation and support. Production volume drives whether the system is manual, semi-automatic, or inline. Cleanliness requirement drives rinse and drying selection. If parts feed directly into coating, the final rinse conductivity and drying method become the controlling variables. A machine that cannot hold the final rinse quality will not meet the coating bond requirement regardless of how strong the ultrasonic stage is. The reason many cleaning lines miss expectations is not a weak ultrasonic generator. It is an under-specified rinse, a basket that shields critical surfaces, or a cycle time that cannot hold target throughput. If you are at the quoting stage, send the part drawings, contamination description, daily volume, and post-cleaning requirement to [email protected] or call +86 17768507147. We will confirm which process stages need attention and return a configuration matched to the worst part, not the easiest one.
Preguntas frecuentes sobre limpieza ultrasónica industrial
¿La limpieza ultrasónica elimina todos los contaminantes de una pieza?
No. La limpieza ultrasónica elimina contaminantes a los que la cavitación puede llegar y que la química puede disolver o desplazar. La grasa pesada en un orificio ciego, residuos de adhesivos curados o depósitos de carbono gruesos pueden necesitar un remojo previo, temperaturas más altas, limpieza mecánica previa o una etapa basada en disolventes antes del procesamiento ultrasónico. Si el aire queda atrapado en un receso, no se formará cavitación allí. Por eso, solicitamos la peor pieza y el contaminante exacto antes de proponer una máquina. Solo se puede especificar un sistema después de entender el modo de fallo.
¿Cuál es la diferencia entre limpieza ultrasónica y cavitación?
A veces, las personas usan los dos términos como si fueran sinónimos. La limpieza ultrasónica es el proceso. La cavitación es el mecanismo físico dentro de ese proceso. Un sistema de limpieza ultrasónica utiliza ondas de presión de alta frecuencia en un líquido. La cavitación ocurre cuando esas ondas crean burbujas que colapsan cerca de una superficie y producen energía de fregado localizada. Puedes tener ondas ultrasónicas en un tanque sin una limpieza útil si la frecuencia, temperatura, densidad de potencia u orientación de la pieza son incorrectas. El resultado útil es la cavitación controlada, no simplemente aplicar ondas sonoras a un tanque.
¿Cómo puedo elegir entre un sistema ultrasónico a base de agua y uno a base de solvente?
Depende de la contaminación, el material y el paso posterior a la limpieza. Los sistemas basados en agua manejan una variedad de suciedades y suelen ser la primera opción para residuos de mecanizado general, pero añaden requisitos de secado y calidad del enjuague. Los sistemas de disolventes, especialmente hidrocarburos o alcohol modificado bajo vacío, son adecuados para piezas de precisión con características en hueco o superficies sensibles al agua, ya que limpian y secan con menor tensión superficial y menos manchas de agua. Si las piezas se alimentan directamente al recubrimiento, el riesgo de manchas de agua y conductividad suele inclinar la balanza hacia un enjuague final con disolventes o agua ultrapura.
¿Por qué las piezas aún fallan en una prueba de limpieza cuando la máquina pasa las pruebas de fábrica?
En programas que hemos apoyado, la causa más común es que la prueba en fábrica utilizó una pieza de demostración limpia en lugar de la pieza real en carga de producción. La densidad de carga en la cesta, la orientación, la carga de contaminantes y la calidad del enjuague final cambian el resultado. Una máquina puede producir resultados excelentes en un soporte y dejar residuo en una bandeja apilada con las mismas piezas. Analizamos la densidad de carga, los puntos de contacto de la cesta, el desbordamiento del enjuague y el método de medición de limpieza antes de aumentar la potencia ultrasónica. Comparte tus datos de fallos actuales y dibujos de las piezas en [email protected] y confirmaremos qué variable del proceso está limitando el resultado. Cómo elegir entre sistemas de limpieza acuosos y sistemas con solventesCestas de limpieza industrial: por qué son importantes para la eficiencia del lavado de tus piezas


 Spanish
 English
 German
 French
 Russian
 Portuguese