Um sistema de limpeza ultrassónica industrial não é uma versão mais potente de um limpa-peças de bancada. É uma célula de processo engenheirada que combina cavitação ultrassónica, transferência mecânica, filtração, enxaguamento e secagem para manter um nível de limpeza especificado na produção. Para engenheiros e compradores, a questão prática é se cada etapa consegue fornecer resultados repetíveis na peça real, não se o gerador faz bolhas. Já vi linhas com desempenho abaixo do esperado porque a etapa ultrassónica foi especificada corretamente e a etapa de enxaguamento ou secagem não foi. Essa lacuna é onde começam a maioria dos erros de seleção.
O Mecanismo de Cavitação por Trás da Limpeza Ultrassónica Industrial
An industrial generator drives a transducer, which converts electrical energy into mechanical vibration. The transducer mounted to a tank bottom or side cycles the cleaning liquid at a set frequency, usually 20 kHz to 80 kHz. Lower frequencies produce larger, more energetic cavitation bubbles that suit heavy oil and thick films. Higher frequencies produce smaller, gentler bubbles that reach fine surfaces and narrow gaps without eroding soft material. The cleaning action itself comes from cavitation, not from vibration alone. A bubble forms during the low-pressure phase, grows across alternating pressure cycles, then collapses near the part surface. The collapse releases a high-speed microjet and localized energy that dislodges oil, chips, polishing compound, dust, and oxide layers from the surface. Liquid temperature matters because viscosity and dissolved gas change cavitation behavior. Water-based systems often run at 45 °C to 65 °C. Hydrocarbon systems used for stamping oil removal are commonly heated to 40 °C to 60 °C. Temperature by itself does not clean; it changes how well the chemistry lifts the contaminant and how stable the cavitation field remains across the tank.
A cavitação não é apenas bolhas num tanque. Uma bolha deve formar-se, crescer e colapsar perto da superfície da peça para criar um efeito de limpeza. <O que é o Efeito de Cavitação Ultrassônica?> explica esse mecanismo e por que a temperatura, o conteúdo de gás e a frequência alteram se a cavitação é suave o suficiente para superfícies de precisão ou agressiva o suficiente para contaminação pesada.
Componentes Principais que Determinam o Desempenho da Limpeza Ultrassónica
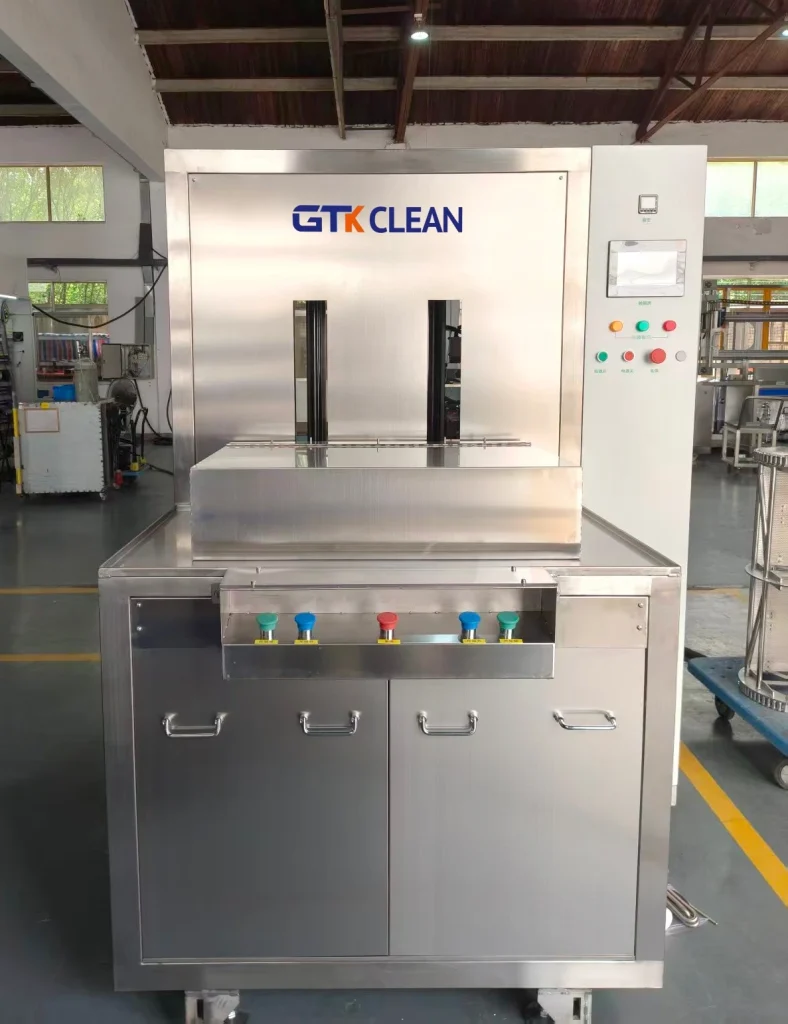
An ultrasonic cleaning system behaves as a chain. The best transducer cannot correct a poorly drained basket or a rinse tank that leaves detergent residue. The generator and transducer set the cavitation energy. The tank volume, liquid level, and fill and drain rate set how much solution stays clean enough to work. The basket determines part orientation, drainage, and whether blind holes are exposed to cavitation. Filtration and circulation systems remove the contaminant load before it redeposits. For precision coating lines, final rinse water quality is one of the more demanding variables. A pre PVD cleaning line at GTKCLEAN uses ultrapure water with conductivity held at or below 0.06 μS/cm so that drying does not leave water spots or conductive residue on the part.
Componente
O que verificar
Risco comum se negligenciado
Gerador e transdutor
Frequência e densidade de potência por área do tanque
Cavitação fraca nos cantos ou zonas de sombra
Cesto e suporte
Orientação da peça, drenagem, capacidade de carga
Ar preso, orifícios cegos ou marcas de contato
Filtração e circulação
Classificação do filtro e taxa de renovação
Redepósito de contaminantes
Etapa de enxaguamento
Qualidade da água e taxa de transbordo
Resíduo de detergente ou manchas de água
Etapa de secagem
Faca de ar, ar quente ou vácuo
Retenção de humidade em roscas e reentrâncias
Geradores, transdutores, tanques, cestos e filtração só se tornam previsíveis quando combinados como um sistema. <Componentes do Sistema de Limpeza Ultrassónica Explicados> explica o papel de cada componente e onde as incompatibilidades geralmente aparecem primeiro.
A Sequência do Processo desde a Carga até à Secagem
Um sistema industrial de limpeza ultrassónica geralmente segue uma sequência fixa. A ordem exata varia conforme a aplicação, mas a lógica permanece a mesma: remover o contaminante grosseiro, aplicar cavitação na película restante, enxaguar a sujidade dissolvida e secar sem deixar resíduos. Um sistema pré-PVD pode usar jato de água hidrojet, limpeza ultrassónica, enxaguamento com água ultrapura em múltiplas etapas, seguido de lâmina de ar, ar quente ou secagem a vácuo. Uma linha de peças usinadas por CNC pode usar jato de alta pressão, desengorduramento ultrassónico, enxaguamento com água RO, enxaguamento com água DI, seguido de ar quente ou secagem a vácuo.
Carga e orientação. A peça fica num cesto ou suporte de modo que os orifícios cegos drenem e a cavitação atinja as superfícies críticas. Cestos rotativos ajudam peças com reentrâncias porque o movimento de rotação permite que o ar preso escape.
Pré-lavagem ou pulverização. Um jato de alta pressão ou uma fase ultrassônica áspera remove lascas, óleo bruto e partículas soltas antes de carregá-las no tanque de limpeza fina.
Limpeza ultrassônica. O tanque principal combina detergente ou solvente com cavitação na frequência e temperatura selecionadas. O tempo de permanência geralmente varia de cinco a seis minutos por tanque, mas esse número deve ser definido com base na carga de contaminação na peça real, em vez de copiar de uma ficha técnica.
Enxaguamento. Água RO ou DI, às vezes em múltiplas etapas em cascata, remove contaminação dissolvida e produtos químicos de limpeza. A qualidade do enxaguamento final costuma fazer a diferença entre uma peça limpa e uma falha por manchas de água ou resíduos.
Secagem. Jato de ar, ar quente ou vácuo removem líquidos de roscas, furos cegos e superfícies de ajuste apertado. Peças complexas ou sensíveis à água podem exigir secagem a vácuo.
O tempo de ciclo não é apenas a soma dos tempos de permanência. A transferência entre etapas, manuseio de cestos e tempo de aquecimento consomem toda a capacidade de produção. Uma máquina manual de múltiplos tanques pode funcionar para volumes baixos, mas a produção de alto volume necessita de transferência automatizada para manter o tempo de ciclo estável.
Transferência manual e automática nem sempre produzem a mesma limpeza, mesmo com tanques idênticos. Uma vez que um sistema passa a usar cesto rotativo, transportador ou manuseio inline, a reprodutibilidade depende tanto da lógica de transferência e feedback dos sensores quanto da potência ultrassônica.Dominar os Níveis de Automação na Limpeza Ultrassónica Industrial> explica como escolher o nível de automação que corresponde ao throughput sem sobrecarregar a linha.
Se a sua linha inclui um enxaguamento final com condutividade rigorosa ou uma exigência de secagem a vácuo, esse é o ponto onde muitas máquinas padrão não atendem. Antes de finalizar a lista de materiais, confirme esses parâmetros de etapa com a sua peça mais difícil. Envie o desenho da peça e o throughput alvo para [email protected] e verificaremos a configuração.
Os Limites Práticos da Limpeza Ultrassónica Industrial
Ultrasonic cleaning is strong in holes, threads, slits, and surfaces that spray or manual wiping cannot reach. It is not a universal process. Heavy lapping compound packed into a blind hole will not clean if the liquid cannot reach the contamination or if trapped air blocks bubble formation. Soft alloys and thin films can show cavitation erosion when frequency is too low and power density is too high. Some contaminants respond better to solvent chemistry, higher temperature, or a pre-soak before ultrasonic exposure. This is why a water-based line is not always the right choice. A hydrocarbon ultrasonic vacuum cleaner may be required for precision hardware with recessed stamped features, while a simple basket system handles larger, less sensitive parts. The weakest stage in the sequence determines the final result, not the strongest stage. A common failure we see in pre-coating applications is residue left after drying. The ultrasonic tank removed the oil, but the final rinse could not flush the dissolved contaminant and detergent from the part before the hot air stage. The residue then cooked onto the workpiece and caused coating adhesion loss. The fix was not more ultrasonic power; it was a rinse stage with lower conductivity and better overflow.
Parâmetros a Verificar Antes de Selecionar um Sistema de Limpeza
Most selection errors come from specifying the machine around the easy part and discovering the problem only when the difficult part reaches production. We ask for five inputs before sizing a system: part drawings including blind holes and thread details; the contaminant type and loading; the daily or hourly volume; the post-cleaning requirement such as coating, welding, or assembly; and the cleanliness measurement method. Part geometry drives basket design. A cubic bracket and a thin plate with blind holes need different orientation and support. Production volume drives whether the system is manual, semi-automatic, or inline. Cleanliness requirement drives rinse and drying selection. If parts feed directly into coating, the final rinse conductivity and drying method become the controlling variables. A machine that cannot hold the final rinse quality will not meet the coating bond requirement regardless of how strong the ultrasonic stage is. The reason many cleaning lines miss expectations is not a weak ultrasonic generator. It is an under-specified rinse, a basket that shields critical surfaces, or a cycle time that cannot hold target throughput. If you are at the quoting stage, send the part drawings, contamination description, daily volume, and post-cleaning requirement to [email protected] or call +86 17768507147. We will confirm which process stages need attention and return a configuration matched to the worst part, not the easiest one.
Perguntas Comuns Sobre Limpeza Ultrassónica Industrial
A limpeza ultrassónica remove todos os contaminantes de uma peça?
Não. A limpeza ultrassônica remove contaminantes que a cavitação pode alcançar e que a química pode dissolver ou deslocar. Gordura pesada colocada em um furo cego, resíduos de adesivo curado ou depósitos de carbono espessos podem precisar de uma imersão prévia, temperaturas mais altas, pré-limpeza mecânica ou uma etapa com solvente antes do processamento ultrassônico. Se o ar estiver preso em uma reentrância, a cavitação não se formará ali. Por isso, solicitamos a peça mais difícil e o contaminante exato antes de propor uma máquina. Um sistema só pode ser especificado após o modo de falha estar claro.
Qual é a diferença entre limpeza ultrassónica e cavitação?
As pessoas às vezes usam os dois termos como se fossem sinônimos. A limpeza ultrassônica é o processo. A cavitação é o mecanismo físico dentro desse processo. Um sistema de limpeza ultrassônica usa ondas de pressão de alta frequência em um líquido. A cavitação ocorre quando essas ondas criam bolhas que colapsam próximas a uma superfície e produzem energia de limpeza localizada. Você pode ter ondas ultrassônicas em um tanque sem uma limpeza útil se a frequência, temperatura, densidade de potência ou orientação da peça estiverem incorretas. O resultado útil é a cavitação controlada, não simplesmente aplicar ondas sonoras a um tanque.
Como escolher entre um sistema ultrassónico à base de água e um à base de solvente?
Depende da contaminação, do material e do passo pós-limpeza. Sistemas à base de água lidam com uma variedade de sujeiras e costumam ser a primeira escolha para resíduos de usinagem geral, mas adicionam requisitos de secagem e qualidade do enxaguamento. Sistemas de solvente, especialmente hidrocarbonetos ou álcool modificado sob vácuo, são adequados para peças de precisão com características rebaixadas ou superfícies sensíveis à água, pois limpam e secam com menor tensão superficial e menos manchas de água. Se as peças alimentam diretamente para o revestimento, o risco de manchas de água e condutividade geralmente favorece uma última etapa com solvente ou água ultrapura.
Por que as peças ainda falham numa verificação de limpeza quando a máquina passa nos testes de fábrica?
Nos programas que apoiamos, a causa mais comum é que o teste de fábrica usou uma peça de demonstração limpa em vez da peça real na carga de produção. A densidade do cesto, orientação, carga de contaminantes e qualidade do enxaguamento final alteram o resultado. Uma máquina pode produzir resultados excelentes em um suporte e deixar resíduos em uma bandeja empilhada com suportes iguais. Analisamos a densidade de carga, pontos de contato do cesto, overflow do enxaguamento e método de medição da limpeza antes de aumentar a potência ultrassônica. Compartilhe seus dados atuais de falha e desenhos das peças em [email protected] e confirmaremos qual variável do processo está limitando o resultado. Como Escolher Entre Sistemas de Limpeza Aquosos e com SolventeCestos de Limpeza Industrial: Por Que São Importantes para a Eficiência da Lavagem de Peças


 Portuguese
 English
 German
 Spanish
 French
 Russian