Ein industrielles Ultraschallreinigungssystem ist keine stärkere Version eines Tischreinigers. Es ist eine konstruierte Prozesszelle, die Ultraschallkavitation, mechanischen Transfer, Filtration, Spülung und Trocknung kombiniert, um ein festgelegtes Reinigungsniveau bei Produktionsdurchsatz zu halten. Für Ingenieure und Einkäufer ist die praktische Frage, ob jede Phase wiederholbare Ergebnisse am echten Bauteil liefern kann, nicht ob der Generator Blasen macht. Ich habe gesehen, dass Linien unterperformen, weil die Ultraschallphase korrekt spezifiziert war, die Spül- oder Trocknungsphase jedoch nicht. Diese Lücke ist der Ausgangspunkt für die meisten Auswahlfehler.
Der Kavitation-Mechanismus hinter der industriellen Ultraschallreinigung
An industrial generator drives a transducer, which converts electrical energy into mechanical vibration. The transducer mounted to a tank bottom or side cycles the cleaning liquid at a set frequency, usually 20 kHz to 80 kHz. Lower frequencies produce larger, more energetic cavitation bubbles that suit heavy oil and thick films. Higher frequencies produce smaller, gentler bubbles that reach fine surfaces and narrow gaps without eroding soft material. The cleaning action itself comes from cavitation, not from vibration alone. A bubble forms during the low-pressure phase, grows across alternating pressure cycles, then collapses near the part surface. The collapse releases a high-speed microjet and localized energy that dislodges oil, chips, polishing compound, dust, and oxide layers from the surface. Liquid temperature matters because viscosity and dissolved gas change cavitation behavior. Water-based systems often run at 45 °C to 65 °C. Hydrocarbon systems used for stamping oil removal are commonly heated to 40 °C to 60 °C. Temperature by itself does not clean; it changes how well the chemistry lifts the contaminant and how stable the cavitation field remains across the tank.
Kavitation ist nicht nur Blasen in einem Tank. Eine Blase muss sich bilden, wachsen und in der Nähe der Bauteiloberfläche kollabieren, um eine Reinigungswirkung zu erzielen. <Was ist der Ultraschallkavitationseffekt?> erklärt diesen Mechanismus und warum Temperatur, Gasgehalt und Frequenz beeinflussen, ob Kavitation sanft genug für Präzisionsoberflächen oder aggressiv genug für starke Kontaminationen ist.
Kernkomponenten, die die Ultraschallreinigungsleistung bestimmen
An ultrasonic cleaning system behaves as a chain. The best transducer cannot correct a poorly drained basket or a rinse tank that leaves detergent residue. The generator and transducer set the cavitation energy. The tank volume, liquid level, and fill and drain rate set how much solution stays clean enough to work. The basket determines part orientation, drainage, and whether blind holes are exposed to cavitation. Filtration and circulation systems remove the contaminant load before it redeposits. For precision coating lines, final rinse water quality is one of the more demanding variables. A pre PVD cleaning line at GTKCLEAN uses ultrapure water with conductivity held at or below 0.06 μS/cm so that drying does not leave water spots or conductive residue on the part.
Komponente
Was zu überprüfen ist
Häufige Risiken bei Vernachlässigung
Generator und Wandler
Frequenz und Leistungsdichte pro Tankfläche
Schwache Kavitation in Ecken oder Schattenzonen
Korb und Halterung
Teileausrichtung, Entwässerung, Tragfähigkeit
Eingeschlossene Luft, Blindlöcher oder Kontaktspuren
Filtration und Zirkulation
Filterklassifikation und Umlaufgeschwindigkeit
Wiederablagerung von Verunreinigungen
Spülstufe
Wasserqualität und Überlaufrate
Reinigungsmittelreste oder Wasserflecken
Trocknungsstufe
Luftmesser, Heißluft oder Vakuum
Feuchtigkeitsretention in Gewinden und Vertiefungen
Generatoren, Wandler, Tanks, Körbe und Filtration werden erst vorhersehbar, wenn sie als System abgestimmt sind. <Erklärung der Komponenten eines Ultraschallreinigungssystems> erläutert die Rolle jeder Komponente und wo sich Fehlanpassungen meist zuerst zeigen.
Der Prozessablauf von Beladung bis Trocknung
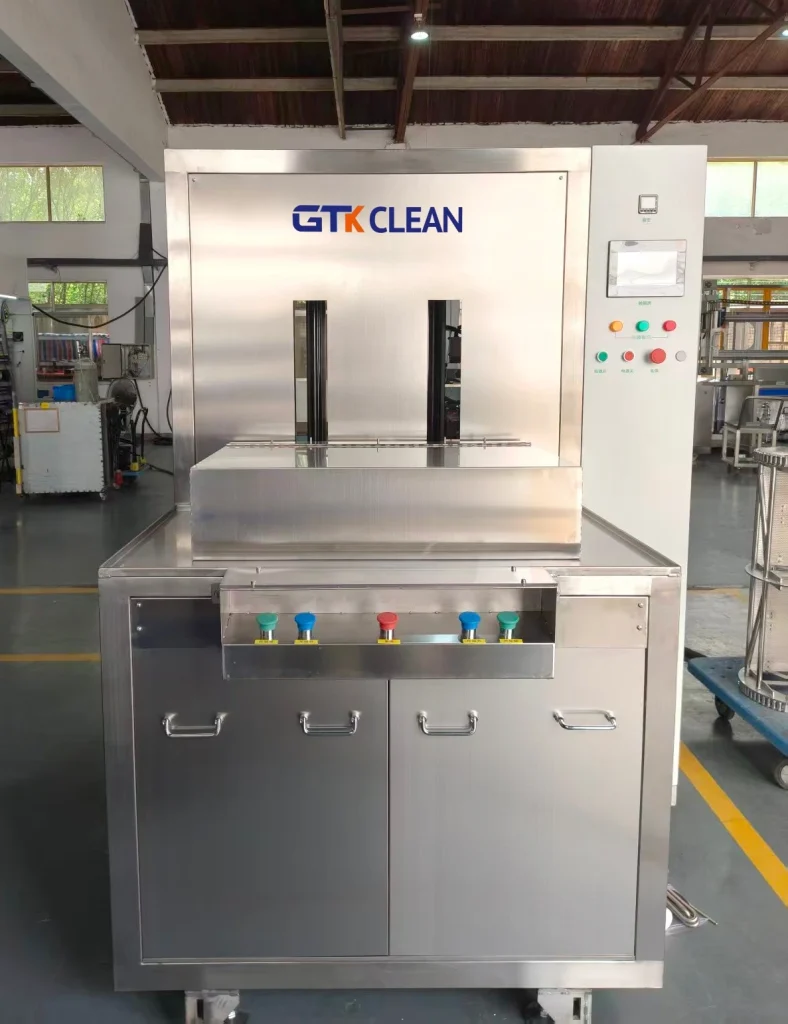
Ein industrielles Ultraschallreinigungssystem folgt in der Regel einer festen Abfolge. Die genaue Reihenfolge variiert je nach Anwendung, aber die Logik bleibt gleich: Grobe Verunreinigungen entfernen, Kavitation auf den verbleibenden Film anwenden, den gelösten Schmutz spülen und ohne Rückstände trocknen. Ein Vor-PVD-System kann Hydrojet-Sprühreinigung, Ultraschallreinigung, mehrstufiges Spülen mit ultrapurem Wasser, dann Luftmesser, Heißluft oder Vakuumtrocknung verwenden. Eine CNC-gefertigte Teilelinie kann Hochdrucksprühreinigung, Ultraschall-Entfettung, RO-Wasser-Spülung, DI-Wasser-Spülung, dann Heißluft oder Vakuumtrocknung nutzen.
Beladung und Ausrichtung. Das Teil sitzt in einem Korb oder Halterung, sodass Blindlöcher ablaufen und Kavitation die kritischen Oberflächen erreicht. Drehkörbe helfen bei Teilen mit Vertiefungen, weil die rotierende Bewegung eingeschlossene Luft entweichen lässt.
Vorwäsche oder Spray. Ein Hochdrucksprühstrahl oder grober Ultraschallabschnitt entfernt Chips, grobes Öl und lose Partikel, bevor sie den Feinreinigungstank beladen.
Ultraschallreinigung. Der Haupttank kombiniert Reinigungsmittel oder Lösungsmittel mit Kavitation bei der gewählten Frequenz und Temperatur. Die Verweilzeit beträgt oft fünf bis sechs Minuten pro Tank, aber diese Zahl sollte anhand der Kontaminationsbelastung des echten Teils festgelegt werden, anstatt von einem Datenblatt kopiert zu werden.
Spülen. RO- oder DI-Wasser, manchmal in mehreren Kaskadenschritten, entfernt gelöste Kontaminationen und Reinigungschemie. Die Endspülqualität ist oft der Unterschied zwischen einem sauberen Teil und Wasserflecken oder Rückstandsausfällen.
Trocknen. Luftmesser, Heißluft oder Vakuum entfernen Flüssigkeit von Gewinden, Blindlöchern und eng anliegenden Oberflächen. Komplexe oder wasserempfindliche Teile benötigen möglicherweise Vakuumtrocknung.
Zykluszeit ist nicht nur die Summe der Verweilzeiten. Der Transfer zwischen den Stufen, das Handling des Korbs und die Aufheizzeit verbrauchen ebenfalls Produktionskapazität. Eine manuelle Mehrtankmaschine kann für geringe Stückzahlen geeignet sein, aber die Hochvolumenproduktion benötigt automatisierten Transfer, um die Zykluszeit stabil zu halten.
Manueller Transfer und automatischer Transfer führen nicht immer zur gleichen Sauberkeit, selbst bei identischen Tanks. Sobald ein System auf rotierende Körbe, Förderbänder oder Inline-Handhabung umgestellt wird, hängt die Wiederholbarkeit ebenso von der Transferlogik und Sensorfeedback ab wie von der Ultraschallleistung.Meisterung der Automatisierungsgrade in der industriellen Ultraschallreinigung> erklärt, wie man das Automatisierungsniveau wählt, das den Durchsatz ohne Überdimensionierung der Linie ermöglicht.
Wenn Ihre Linie eine Endspülung mit enger Leitfähigkeitskontrolle oder eine Vakuumtrocknung erfordert, ist dies der Punkt, an dem viele Standardmaschinen versagen. Bevor Sie die Stückliste festlegen, bestätigen Sie diese Stufenparameter anhand Ihres schlimmsten Teils. Senden Sie die Teilezeichnung und den Zieldurchsatz an [email protected], und wir prüfen die Konfiguration.
Die praktischen Grenzen der industriellen Ultraschallreinigung
Ultrasonic cleaning is strong in holes, threads, slits, and surfaces that spray or manual wiping cannot reach. It is not a universal process. Heavy lapping compound packed into a blind hole will not clean if the liquid cannot reach the contamination or if trapped air blocks bubble formation. Soft alloys and thin films can show cavitation erosion when frequency is too low and power density is too high. Some contaminants respond better to solvent chemistry, higher temperature, or a pre-soak before ultrasonic exposure. This is why a water-based line is not always the right choice. A hydrocarbon ultrasonic vacuum cleaner may be required for precision hardware with recessed stamped features, while a simple basket system handles larger, less sensitive parts. The weakest stage in the sequence determines the final result, not the strongest stage. A common failure we see in pre-coating applications is residue left after drying. The ultrasonic tank removed the oil, but the final rinse could not flush the dissolved contaminant and detergent from the part before the hot air stage. The residue then cooked onto the workpiece and caused coating adhesion loss. The fix was not more ultrasonic power; it was a rinse stage with lower conductivity and better overflow.
Parameter, die vor der Auswahl eines Reinigungssystems überprüft werden sollten
Most selection errors come from specifying the machine around the easy part and discovering the problem only when the difficult part reaches production. We ask for five inputs before sizing a system: part drawings including blind holes and thread details; the contaminant type and loading; the daily or hourly volume; the post-cleaning requirement such as coating, welding, or assembly; and the cleanliness measurement method. Part geometry drives basket design. A cubic bracket and a thin plate with blind holes need different orientation and support. Production volume drives whether the system is manual, semi-automatic, or inline. Cleanliness requirement drives rinse and drying selection. If parts feed directly into coating, the final rinse conductivity and drying method become the controlling variables. A machine that cannot hold the final rinse quality will not meet the coating bond requirement regardless of how strong the ultrasonic stage is. The reason many cleaning lines miss expectations is not a weak ultrasonic generator. It is an under-specified rinse, a basket that shields critical surfaces, or a cycle time that cannot hold target throughput. If you are at the quoting stage, send the part drawings, contamination description, daily volume, and post-cleaning requirement to [email protected] or call +86 17768507147. We will confirm which process stages need attention and return a configuration matched to the worst part, not the easiest one.
Häufig gestellte Fragen zur industriellen Ultraschallreinigung
Entfernt Ultraschallreinigung jeden Kontaminanten von einem Bauteil?
Nein. Ultraschallreinigung entfernt Kontaminationen, die Kavitation erreichen kann und die durch die Chemie gelöst oder verdrängt werden können. Schweres Fett, das in ein Blindloch gepackt ist, ausgehärtete Kleberückstände oder dicke Kohlenstoffablagerungen benötigen möglicherweise ein Vorweichen, höhere Temperaturen, mechanische Vorreinigung oder eine Lösungsmittelstufe vor der Ultraschallbehandlung. Wenn Luft in einer Vertiefung eingeschlossen ist, wird dort keine Kavitation entstehen. Deshalb fragen wir nach dem schlimmsten Teil und der genauen Kontamination, bevor wir eine Maschine vorschlagen. Ein System kann nur spezifiziert werden, wenn der Fehlermodus klar ist.
Was ist der Unterschied zwischen Ultraschallreinigung und Kavitation?
Menschen verwenden die beiden Begriffe manchmal als Synonyme. Ultraschallreinigung ist der Prozess. Kavitation ist der physikalische Mechanismus innerhalb dieses Prozesses. Ein Ultraschallreinigungssystem nutzt hochfrequente Druckwellen in einer Flüssigkeit. Kavitation tritt auf, wenn diese Wellen Blasen erzeugen, die in der Nähe einer Oberfläche kollabieren und lokalisiert Reinigungsenergie freisetzen. Man kann Ultraschallwellen in einem Tank haben, ohne dass eine nützliche Reinigung erfolgt, wenn Frequenz, Temperatur, Leistungsdichte oder Teileausrichtung falsch sind. Das nützliche Ergebnis ist kontrollierte Kavitation, nicht einfach das Anwenden von Schallwellen auf einen Tank.
Wie wähle ich zwischen einem wasserbasierten und einem lösemittelbasierten Ultraschallsystem?
Es hängt von der Kontamination, dem Material und dem Nachreinigungsschritt ab. Wasserbasierte Systeme bewältigen eine Vielzahl von Verschmutzungen und sind oft die erste Wahl bei allgemeinen Bearbeitungsrückständen, aber sie erfordern Trocknungs- und Spülqualitätsanforderungen. Lösungsmittelsysteme, insbesondere Kohlenwasserstoff oder modifizierter Alkohol unter Vakuum, eignen sich für Präzisionsteile mit eingesenkten Merkmalen oder wasserempfindlichen Oberflächen, da sie mit niedriger Oberflächenspannung reinigen und trocknen sowie Wasserflecken reduzieren. Wenn Ihre Teile direkt in die Beschichtung eingespeist werden, erhöhen Wasserflecken- und Leitfähigkeitsrisiken meist die Entscheidung zugunsten eines Lösungsmittels oder einer ultrapuren Endspülung.
Warum scheitern Teile trotzdem an einer Reinigungsprüfung, obwohl die Maschine die Werkstests besteht?
In Programmen, die wir unterstützt haben, ist die häufigste Ursache, dass der Werkstests ein sauberes Demonstrationsteil und nicht das echte Teil bei der Produktion zugrunde lag. Die Korbdichte, Ausrichtung, Kontaminationsbelastung und die Qualität der Endspülung verändern alle das Ergebnis. Eine Maschine kann auf einem Halter hervorragende Ergebnisse liefern und auf einem gestapelten Korb derselben Halter Rückstände hinterlassen. Wir prüfen die Beladungsdichte, Kontaktpunkte des Korbs, Überlauf der Spülung und die Methode zur Messung der Sauberkeit, bevor wir mehr Ultraschallleistung hinzufügen. Teilen Sie Ihre aktuellen Fehlerdaten und Teilezeichnungen an [email protected], und wir bestätigen, welche Prozessvariable das Ergebnis einschränkt. Wie man zwischen wässrigen und lösungsmittelbasierten Reinigungsystemen wähltIndustrielle Reinigungsbehälter: Warum sie für die Effizienz Ihrer Teilewäsche wichtig sind


 German
 English
 Spanish
 French
 Russian
 Portuguese