Контроль предварительной очистки важнее для качества сварного шва, чем большинство производственных команд ожидает, потому что загрязнители, вызывающие дефекты, часто невидимы под освещением цеха. Соединение может выглядеть сухим и при этом содержать масло для чертежа, режущую жидкость, окислы или сернистые остатки, которые вызывают пористость, неполное слияние и трещины по центру шва. Решение не в выборе одного химического средства; важно, чтобы вся последовательность очистки удаляла все виды остатков перед началом дуги. Мы рассматриваем важные загрязнители, повторяемую последовательность очистки и проверки, необходимые перед производственной серией.
Почему предварительная очистка перед сваркой определяет качество сварного шва?
Most weld defect discussions start with amperage, travel speed, shielding gas, or filler classification. Those inputs matter, but a weld joint behaves like a prepared surface before it behaves like a weld. Hydrocarbon films, oxides, and adsorbed moisture change how the arc starts, how the filler wets the base material, and how the molten pool degasses. When the cleaning route leaves a residue behind, the result is rarely a visible film. The result is porosity found only in radiography, incomplete fusion at the joint face, or cracking that appears later in finish machining. In more than twenty years of designing automated cleaning systems, I have seen the same pattern: a welding cell upgrades its gas coverage and fixtures, but rework continues because a forming oil was never removed from a root face. For code-level work, the cleaning sequence should be handled with the same discipline as the weld map.
Проверки чистоты требуют физической опоры, а не только визуальной оценки. <Точная очистка: роль поверхностной энергии в высокоэффективных покрытиях> объясняет, почему поверхность может пройти тест протирания и при этом не пройти тест смачивания перед покрытием, что напрямую влияет на подготовку сварного соединения перед сваркой.
Какие загрязнители вызывают пористость и трещины в сварных швах?
Вредные остатки включают масла, жиры, воски, ржавчину, шлак, влажность, маркировочные чернила и шлифовальную пыль. Механизмы их разрушения различны, и метод удаления важен так же сильно, как и выбор химического средства.
Загрязнитель
Общий источник
Риск сварки
Подход к удалению
Масляное покрытие
stamping, формовка
Пористость, гидрогенная трещина
Щелочное промывание или растворитель для обезжиривания
Резьбовая жидкость
Обработка
Пористость, неправильный шов
Водное обезжиривание с промывкой
Ржавчина или шлак прокатки
Хранение, горячая формовка
Оксидные включения, недостаток сплавления
Механическое удаление, затем обезжиривание
Краска или маркировочные чернила
Маркировка детали
Пористость, риск дыма
Механическое удаление плюс финальная протирка
Цеховая пыль
Обработка, шлифовка
Пористость, износ вольфрама
Сухая протирка, сжатый воздух, финальная протирка
Масло для черчения — наиболее распространенная скрытая причина в штампованных или обработанных деталях, потому что оно впитывается в плотные соединения и слепые отверстия. Протирка растворителем по открытым поверхностям удаляет то, что видит оператор; она не вытягивает масло из шва или резьбового корня. Поэтому обезжиривание должно либо принудительно пропускать жидкость через соединение, либо сочетать контакт с растворителем с механическим вращением.
Решение о предварительном обезжиривании перед сваркой не должно основываться только на типе растворителя. <Водная против растворительной ультразвуковой очистки системы> описывает, как профили остатков, качество финального ополаскивания и переработка растворителя влияют на детали с глубокими углублениями и смешанными объемами производства.
Что должна включать в себя процедура предварительной очистки перед сваркой?
Повторяемый маршрут разделяет грубое удаление загрязнений и контроль окончательных остатков. Ниже приведена последовательность, подходящая для углеродистой стали, нержавеющей стали и алюминия, когда химия и инструменты соответствуют сплаву.
Удалите грубое загрязнение. Опилки, тяжелое сало, накипь и старые покрытия удаляются механически или сухой протиркой перед влажной очисткой. Это защищает ванну обезжиривания от чрезмерной загрузки.
Обезжиривание с использованием подходящего средства. Для объемных производств используют водяной распылитель или ультразвуковую ванну для удаления формующих масел и режущих жидкостей. Растворительное обезжиривание лучше подходит для гидрокарбонатных пленок и деталей с чувствительной к воде геометрией.
Промывание для удаления остатков очистителя. Остатки очистителя, остающиеся на соединении, являются загрязнением. Используйте деионизированную воду согласно требованиям финального ополаскивания, например 0,06 мкСм/см или лучше для высокочистого финального ополаскивания, и убедитесь, что высушивание удаляет захваченную воду.
Удалите оксид там, где это требуется сварочной процедурой. Оксидные пленки из нержавеющей стали и алюминия могут потребовать механического удаления с помощью специальной щетки из нержавеющей стали, лепесткового круга или химической пассивации перед финальным обезжириванием.
Финальная протирка растворителем. Используйте чистый растворитель с низким остатком, например, высокочистый изопропиловый спирт или ацетон, и безворсовые салфетки. Протирайте в одном направлении и меняйте салфетки, чтобы избежать накопления остатков.
Сушите и сваривайте в течение установленного времени. Полностью высушите детали с помощью чистого сжатого воздуха или горячего воздуха, затем переходите к сварке, чтобы избежать конденсации или загрязнения цеха.
Последовательность очистки важна, потому что каждый шаг удаляет только один класс остатков. <Как интегрировать автоматическую очистку в производственные линии> описывает, как перенос деталей, цикл времени и расположение оборудования для очистки влияют на эту последовательность перед передачей на сварку.
Какие методы предварительной очистки подходят для производства?
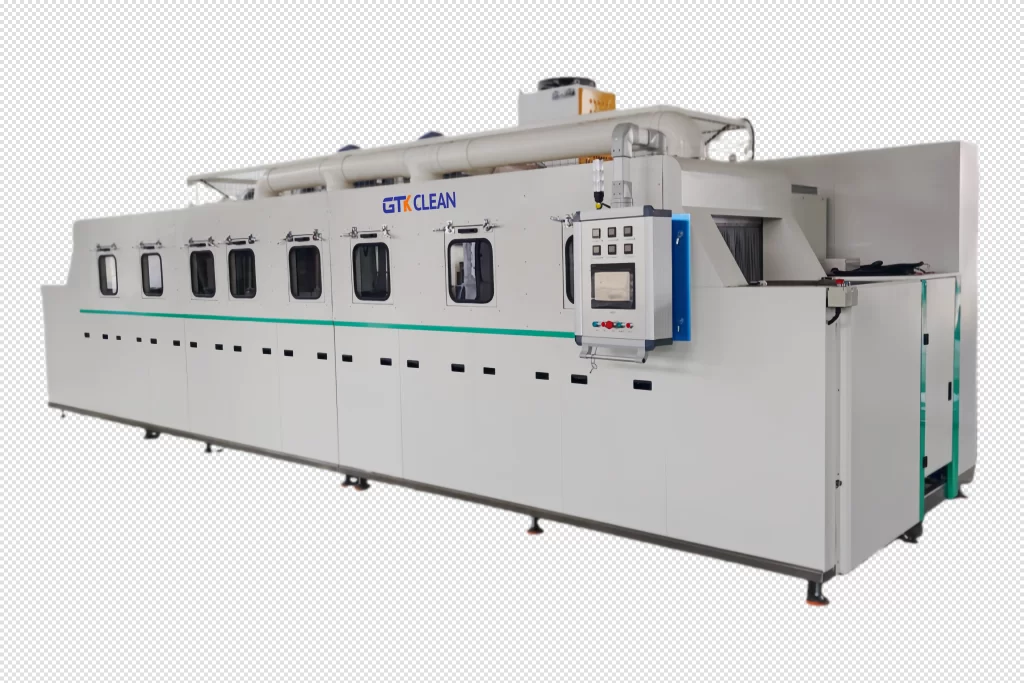
Manual wiping is cheap and workable for low-volume repair work, but it cannot prove joint-to-joint consistency. For production, three methods are more common: aqueous spray or immersion washing for cutting fluids and light oils, solvent ultrasonic cleaning for blind holes and threads, and multi-stage automated cleaning for paced throughput. An aluminum weld line with die-cast or stamped parts typically needs a multi-stage system because the same residues that harm welding also cause coating adhesion failures. GTKCLEAN builds pre-weld cleaning lines with hydro-jet spray, ultrasonic degreasing, ultrapure water rinsing, and air knife or vacuum drying. Final rinse conductivity runs at or below 0.06 µS/cm, cleaning runs 5 to 6 minutes per tank at 45 to 65°C, and rinse water stays at 30 to 40°C. That sequence handles high-volume cells without creating a separate bottleneck. Если в вашей программе используются титан, алюминий высокой прочности или квалифицированная сварочная процедура с коротким временем между очисткой и сваркой, стоит подтвердить требования к финальному ополаскиванию и метод тестирования остатков перед окончательной настройкой станции очистки. Отправьте материал детали, геометрию и текущий маршрут очистки на [email protected].
Как проверить предварительную очистку перед сваркой?
Визуальный осмотр не обнаружит тонкую масляную пленку. Наиболее практичные производственные проверки — это поведение смачивания, качество ополаскивания и тайминг переноса.
Тест на водостойкость: ополосните поверхность чистой водой и наблюдайте, образуются ли на ней полосы или капли. Загрязнение маслом вызывает разрывы или капли.
Проводимость финального ополаскивания: автоматические линии регистрируют проводимость финального ополаскивания, чтобы подтвердить, что остаточный очиститель ниже допустимого лимита по сварочной процедуре.
Тест протирки: протрите очищенное соединение чистой белой тканью или тампоном и осмотрите на наличие перенесенных остатков.
Контроль времени: очистка действительна только в течение определенного периода. Деталь, оставленная на ночь после очистки, должна быть повторно очищена или защищена.
Если повторная сварка, отказ адгезии покрытия или изменение времени очистки продолжают появляться на одной и той же группе деталей, возможно, отсутствует важный этап очистки. Отправьте номер детали, сплав, текущий метод очистки и применяемый сварочный код на [email protected] или позвоните +86 17768507147, и мы подтвердим, какие этапы очистки соответствуют требуемому лимиту остатков перед изменением линии.
Распространённые вопросы о предварительной очистке перед сваркой
Как скоро после очистки следует сваривать сталь?
Для углеродистой стали в контролируемой мастерской сварка должна выполняться в течение четырех часов, если только сварочная процедура не предусматривает более короткий срок. В условиях высокой влажности конденсат и ржавчина могут появиться быстрее, поэтому соединения с высокой гигиеной могут требовать ограничения в один-два часа или герметичного хранения. Время начинается после окончательной сушки, а не после обезжиривания, и детали, пропустившие окно, проходят повторно этап финального ополаскивания и сушки, а не получают быструю обработку растворителем.
Достаточно ли для предварительной очистки перед сваркой только ацетона?
Ацетон часто считается универсальным средством для финальной протирки, но он не является обезжиривателем для тяжелых формовочных масел и не удаляет оксидные пленки. Он подходит для легких остатков на уже обезжиренных поверхностях при высокой чистоте и использовании чистой безворсовой ткани. Для деталей с швами, слепыми отверстиями или тяжелым маслом, один только ацетон часто оставляет загрязненной кореньевую поверхность. Используйте отдельный этап обезжиривания сначала, а затем только ацетон для удаления остатков.
В чем заключается реальное отличие между очисткой нержавеющей стали и углеродистой стали?
Настоящее отличие заключается не в химическом средстве для очистки; оно в материале инструмента и загрязнении железом, которое он может внедрить. Щетки из углеродистой стали и расходные материалы для шлифовки могут оставить свободное железо в нержавеющей стали и вызвать коррозию или ржавчину у границы сварного шва. Используйте специализированную нержавеющую щетку, чистый абразив или этап пассивации для нержавеющих соединений и держите инструменты из нержавеющей стали отдельно от рабочих столов и стеллажей из углеродистой стали.
Работает ли ультразвуковая очистка при сильных загрязнениях сварочного шва?


 Если в вашей программе используются титан, алюминий высокой прочности или квалифицированная сварочная процедура с коротким временем между очисткой и сваркой, стоит подтвердить требования к финальному ополаскиванию и метод тестирования остатков перед окончательной настройкой станции очистки. Отправьте материал детали, геометрию и текущий маршрут очистки на [email protected].
 Russian
 English
 German
 Spanish
 French
 Portuguese