Die Vorwärm-Reinigung kontrolliert die Schweißqualität mehr, als die meisten Produktionsteams erwarten, weil die Verunreinigungen, die Fehler verursachen, oft unter der Werkstattbeleuchtung unsichtbar sind. Eine Naht kann trocken aussehen und dennoch Schmieröl, Schneidflüssigkeit, Oxid oder Schwefelreste enthalten, die Porosität, mangelnde Verschmelzung und Rissbildung in der Mitte verursachen. Die Entscheidung ist nicht, welches einzelne chemische Mittel verwendet wird; es geht darum, ob die vollständige Reinigungssequenz jeden Rückstand vor dem Arc entfernt. Wir behandeln die relevanten Verunreinigungen, eine wiederholbare Reinigungssequenz und die Kontrollen, die vor einer Produktionsserie notwendig sind.
Warum bestimmt die Vorwärm-Reinigung die Schweißqualität?
Most weld defect discussions start with amperage, travel speed, shielding gas, or filler classification. Those inputs matter, but a weld joint behaves like a prepared surface before it behaves like a weld. Hydrocarbon films, oxides, and adsorbed moisture change how the arc starts, how the filler wets the base material, and how the molten pool degasses. When the cleaning route leaves a residue behind, the result is rarely a visible film. The result is porosity found only in radiography, incomplete fusion at the joint face, or cracking that appears later in finish machining. In more than twenty years of designing automated cleaning systems, I have seen the same pattern: a welding cell upgrades its gas coverage and fixtures, but rework continues because a forming oil was never removed from a root face. For code-level work, the cleaning sequence should be handled with the same discipline as the weld map.
Reinlichkeitskontrollen benötigen einen physischen Bezugspunkt, nicht nur eine visuelle Beurteilung. <Präzisionsreinigung: Die Rolle der Oberflächenenergie bei Hochleistungsbeschichtungen> erklärt, warum eine Oberfläche einen Wischtest bestehen kann und dennoch einen Benetzungstest vor der Beschichtung nicht besteht, ein Problem, das direkt in die Vorbereitung der Schweißnahtüberprüfung übergeht.
Welche Verunreinigungen verursachen Porosität und Rissbildung im Schweißgut?
Die schädlichen Rückstände umfassen Öle, Fette, Wachse, Rost, Walzskalen, Feuchtigkeit, Markierungsfarben und Schleifstaub. Ihre Entstehungsmechanismen sind nicht identisch, und die Entfernungsmethode ist ebenso wichtig wie die chemische Wahl.
Verunreinigung
Herkunftsquelle
Schweißrisiko
Entfernungsansatz
Ölzeichnung
Stanzen, Umformen
Porosität, Wasserstoffrissbildung
Alkalische Reinigung oder Lösungsmittelentfettung
Schneidflüssigkeit
Bearbeitung
Porosität, unregelmäßige Schweißnaht
Wässrige Entfettung mit Spülung
Rost oder Walzspan
Lagerung, Warmumformung
Oxidinklusionen, Fusionsmangel
Mechanische Entfernung, dann Entfettung
Lack oder Markierungsfarbe
Teilekennzeichnung
Porosität, Rauchrisiko
Mechanische Entfernung plus Endreinigung
Betriebssstaub
Handhabung, Schleifen
Porosität, Wolframverschleiß
Trockene Reinigung, Druckluft, Endreinigung
Reinigungsöl ist die häufigste versteckte Ursache bei gestanzten oder bearbeiteten Teilen, da es sich in enge Passungen und Blindlöcher zieht. Ein Lösungsmittel-Abschnitt auf den exponierten Oberflächen entfernt, was der Bediener sehen kann; es zieht kein Öl aus einer Naht oder einem Gewindeboden. Deshalb muss das Entfetten entweder Flüssigkeit durch die Verbindung drücken oder Lösungsmittelkontakt mit mechanischer Rotation kombinieren.
Eine Entscheidung zum Vorwärmen vor dem Schweißen sollte nicht nur vom Lösungsmitteltyp abhängen. <Wasserbasierte versus lösemittelbasierte Ultraschallreinigungssysteme> beschreibt, wie Rückstandsprofile, Endspülqualität und Lösungsmittelrecycling Teile mit tiefen Vertiefungen und gemischten Produktionsvolumen beeinflussen.
Was sollte ein Vorwärm-Reinigungsprozess umfassen?
Ein wiederholbarer Ablauf trennt grobe Entfernung von der endgültigen Rückstandssteuerung. Die untenstehende Reihenfolge passt für Kohlenstoffstahl, Edelstahl und Aluminium, wenn die Chemie und das Werkzeug auf die Legierung abgestimmt sind.
Groben Schmutz entfernen. Späne, starkes Fett, Schlacke und alte Beschichtungen werden mechanisch oder durch trockene Reinigung vor der Nassreinigung entfernt. Dies schützt das Entfettungsbad vor übermäßiger Belastung.
Entfetten mit dem geeigneten Medium. Für Produktionsmengen entfernt ein wässriger Sprüh- oder Ultraschallbehälter Formöle und Schneidflüssigkeiten. Lösungsmittelentfettung funktioniert besser bei Kohlenwasserstofffilmen und Teilen mit wasserempfindlicher Geometrie.
Spülen, um Rückstände des Reinigers zu entfernen. Ein auf der Verbindung verbleibender Reiniger ist ein Kontaminant. Verwenden Sie DI-Wasser gemäß den erforderlichen Endspülspezifikationen, z.B. 0,06 µS/cm oder besser für hochreine Endspülung, und bestätigen Sie, dass das Trocknen eingeschlossene Wasser entfernt.
Oxid entfernen, wo das Schweißverfahren es erfordert. Edelstahl- und Aluminiumoxidfilme müssen vor der Endreinigung mechanisch mit einer speziellen Edelstahlbürste, Schleifvlies oder chemischer Beize entfernt werden.
Endgültige Lösungsmittelreinigung. Verwenden Sie ein sauberes, rückstandsarmes Lösungsmittel wie hochreines Isopropylalkohol oder Aceton mit fusselfreien Tüchern. Wischen Sie in eine Richtung und wechseln Sie die Tücher, bevor sie mit Rückständen belastet sind.
Trocknen und innerhalb des Zeitfensters schweißen. Teile vollständig mit sauberer Druckluft oder Heißluft trocknen, dann vor Kondensation oder Kontamination im Betrieb zum Schweißen bewegen.
Reinigungssequenz ist wichtig, weil jeder Schritt nur eine Klasse von Rückständen entfernt. <Wie man automatisierte Reinigung in Produktionslinien integriert> beschreibt, wie Teiltransfer, Zykluszeit und Platzierung der Reinigungsgeräte diese Sequenz vor der Schweißübergabe beeinflussen.
Welche Vorwärm-Reinigungsmethoden passen zur Produktion?
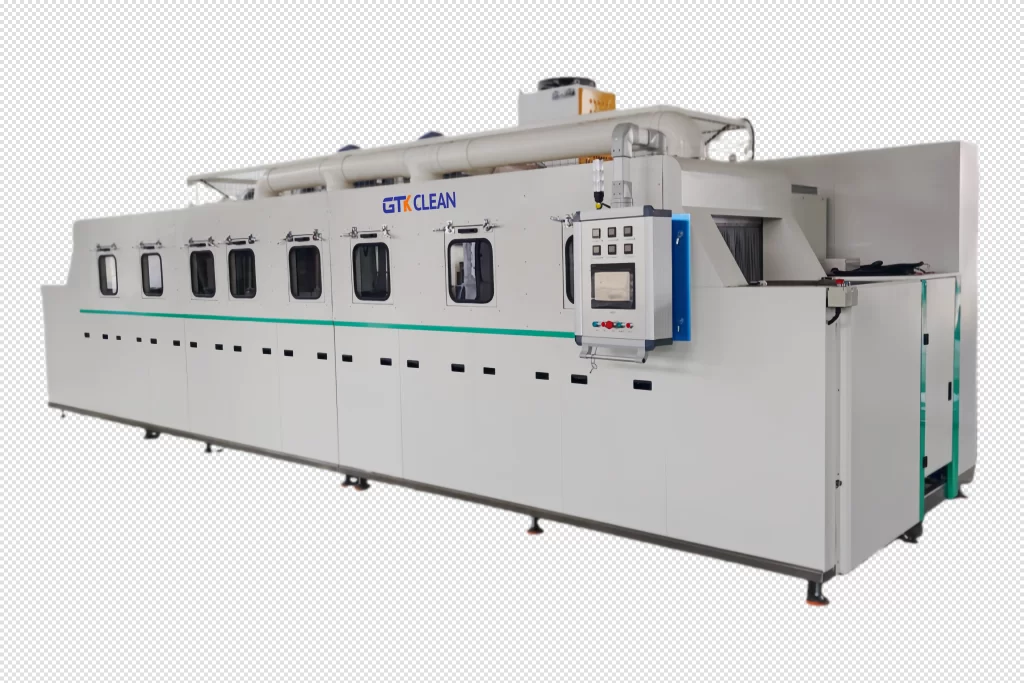
Manual wiping is cheap and workable for low-volume repair work, but it cannot prove joint-to-joint consistency. For production, three methods are more common: aqueous spray or immersion washing for cutting fluids and light oils, solvent ultrasonic cleaning for blind holes and threads, and multi-stage automated cleaning for paced throughput. An aluminum weld line with die-cast or stamped parts typically needs a multi-stage system because the same residues that harm welding also cause coating adhesion failures. GTKCLEAN builds pre-weld cleaning lines with hydro-jet spray, ultrasonic degreasing, ultrapure water rinsing, and air knife or vacuum drying. Final rinse conductivity runs at or below 0.06 µS/cm, cleaning runs 5 to 6 minutes per tank at 45 to 65°C, and rinse water stays at 30 to 40°C. That sequence handles high-volume cells without creating a separate bottleneck. Wenn Ihr Programm Titan, hochfestes Aluminium oder ein qualifiziertes Schweißverfahren mit kurzer Reinigungs-zu-Schweiß-Zeitbegrenzung umfasst, lohnt es sich, die Endspülspezifikation und die Rückstandstestmethode vor der Finalisierung der Reinigungsstation zu bestätigen. Senden Sie Material, Geometrie und aktuellen Reinigungsweg an [email protected].
Wie überprüft man die Vorwärm-Reinigung vor dem Schweißen?
Visuelle Inspektion erkennt keinen dünnen Ölfilm. Die praktischsten Produktionskontrollen sind Benetzungsverhalten, Spülqualität und zeitgesteuerte Übertragung.
Wasser-Test: Spülen Sie die Oberfläche mit sauberem Wasser und beobachten Sie, ob es abperlt oder Perlen bildet. Ölverschmutzungen verursachen Risse oder Perlenbildung.
Leitfähigkeit des letzten Spülgangs: Automatisierte Linien erfassen die Leitfähigkeit des letzten Spülgangs, um sicherzustellen, dass Rückstände des Reinigers unter dem Grenzwert des Schweißverfahrens liegen.
Wischtest: Wischen Sie eine gereinigte Verbindung mit einem sauberen weißen Tuch oder Tupfer ab und prüfen Sie auf übertragenen Rückstand.
Zeitkontrolle: Die Reinigung ist nur für einen bestimmten Zeitraum gültig. Ein Teil, das über Nacht nach der Reinigung liegen bleibt, sollte erneut gereinigt oder geschützt werden.
Wenn wiederholt Schweißnacharbeiten, Haftungsfehler bei Beschichtungen oder Variationen in der Reinigungszeit bei derselben Baureihe auftreten, könnte der Reinigungsweg die fehlende Variable sein. Senden Sie Ihre Teilenummer, Legierung, aktuelles Reinigungsverfahren und den entsprechenden Schweißcode an [email protected] oder rufen Sie +86 17768507147 an, und wir bestätigen, welche Reinigungsstufen den erforderlichen Rückstandgrenzwert erfüllen, bevor Sie eine Linienänderung vornehmen.
Häufige Fragen zur Vorwärm-Reinigung
Wie bald nach der Reinigung sollte Stahl geschweißt werden?
Für Baustahl in einer kontrollierten Werkstatt gilt, dass das Schweißen innerhalb von vier Stunden erfolgen sollte, sofern das Schweißverfahren keinen kürzeren Zeitraum vorsieht. Bei feuchtem Wetter können Kondensation und Rostbildung schneller auftreten, daher benötigen Hochhygiene-Verbindungen möglicherweise eine Begrenzung auf ein bis zwei Stunden oder eine versiegelte Lagerung. Die Zeit beginnt nach dem letzten Trocknen, nicht nach dem Entfetten, und Teile, die den Zeitraum verpassen, durchlaufen den letzten Spül- und Trocknungsprozess erneut, anstatt nur mit einem Lösungsmittel abzuwischen.
Ist Aceton allein ausreichend für die Vorreinigung?
Aceton wird oft als universelles Endtuch verwendet, ist aber kein Entfetter für schwere Formöle und entfernt keine Oxidschichten. Es eignet sich für leichte Rückstände auf bereits entfetteten Oberflächen, wenn es hochrein ist und mit einem sauberen, fusselfreien Tuch aufgetragen wird. Bei Teilen mit Nähten, Blindlöchern oder schwerem Öl hinterlässt Aceton oft kontaminierte Grundflächen. Verwenden Sie zuerst eine spezielle Entfettungsstufe, dann nur Aceton als letzten Rückstandsentferner.
Was ist der echte Unterschied zwischen der Reinigung von Edelstahl und Kohlenstoffstahl?
Der eigentliche Unterschied liegt nicht im Reinigungsmittel; es ist das Werkzeugmaterial und die Eisenverschmutzung, die es einbetten kann. Stahlbürsten und Schleifmittel können freies Eisen in Edelstahl hinterlassen und Korrosion oder Lochfraß an der Schweißnaht verursachen. Verwenden Sie eine spezielle Edelstahlbürste, sauberes Schleifmittel oder eine Passivierungsstufe für Edelstahlverbindungen und trennen Sie Edelstahlwerkzeuge von Baustahl-Arbeitsbänken und Gestellen.
Funktioniert Ultraschallreinigung bei starker Verschmutzung durch Schweißkontamination?


 Wenn Ihr Programm Titan, hochfestes Aluminium oder ein qualifiziertes Schweißverfahren mit kurzer Reinigungs-zu-Schweiß-Zeitbegrenzung umfasst, lohnt es sich, die Endspülspezifikation und die Rückstandstestmethode vor der Finalisierung der Reinigungsstation zu bestätigen. Senden Sie Material, Geometrie und aktuellen Reinigungsweg an [email protected].
 German
 English
 Spanish
 French
 Russian
 Portuguese