Le nettoyage avant soudage contrôle la qualité de la soudure plus que la plupart des équipes de production ne le pensent, car les contaminants responsables des défauts sont souvent invisibles sous l’éclairage de l’atelier. Une jointure peut sembler sèche et contenir encore de l’huile de dessin, du fluide de coupe, de l’oxyde ou des résidus de soufre qui créent de la porosité, un manque de fusion ou des fissures en ligne centrale. La décision n’est pas quel seul produit chimique utiliser ; c’est si la séquence complète de nettoyage élimine chaque classe de résidus avant que l’arc ne commence. Nous abordons les contaminants importants, une séquence de nettoyage reproductible, et les vérifications nécessaires avant une série de production.
Pourquoi le nettoyage avant soudage détermine-t-il la qualité de la soudure ?
Most weld defect discussions start with amperage, travel speed, shielding gas, or filler classification. Those inputs matter, but a weld joint behaves like a prepared surface before it behaves like a weld. Hydrocarbon films, oxides, and adsorbed moisture change how the arc starts, how the filler wets the base material, and how the molten pool degasses. When the cleaning route leaves a residue behind, the result is rarely a visible film. The result is porosity found only in radiography, incomplete fusion at the joint face, or cracking that appears later in finish machining. In more than twenty years of designing automated cleaning systems, I have seen the same pattern: a welding cell upgrades its gas coverage and fixtures, but rework continues because a forming oil was never removed from a root face. For code-level work, the cleaning sequence should be handled with the same discipline as the weld map.
Les contrôles de propreté nécessitent un point de référence physique, pas seulement un jugement visuel. <Nettoyage de précision : le rôle de l'énergie de surface dans le revêtement haute performance> explique pourquoi une surface peut passer un test d’essuyage et échouer un test d’adhérence avant le revêtement, un problème qui se transpose directement à la préparation de la jointure avant soudage.
Quels contaminants créent de la porosité et des fissures dans la soudure ?
Les résidus nuisibles incluent huiles, graisses, cires, rouille, écaillage de laminoir, humidité, encres de marquage et poussière de meulage. Leurs mécanismes de défaillance ne sont pas identiques, et la méthode de retrait est aussi importante que le choix du produit chimique.
Contaminant
Source commune
Risque de soudure
Approche de retrait
Huilage de dessin
Emboutissage, formage
Porosité, fissuration à l'hydrogène
Lavage alcalin ou dégraissage au solvant
Liquide de coupe
Usinage
Porosité, cordon irrégulier
Dégraissage aqueux avec rinçage
Rouille ou écaillage de laminoir
Stockage, formage à chaud
Inclusions d'oxyde, manque de fusion
Retrait mécanique, puis dégraissage
Peinture ou encre de marquage
Marquage de pièce
Porosité, risque de fumée
Retrait mécanique plus nettoyage final
Poussière en atelier
Manipulation, broyage
Porosité, usure du tungstène
Essuyage à sec, air comprimé, dernier nettoyage
L'huile de dessin est la cause cachée la plus courante dans les pièces estampées ou usinées car elle s'infiltre dans les joints étroits et les trous morts. Un nettoyage à l'aide d'un solvant sur les surfaces exposées élimine ce que l'opérateur peut voir ; il ne retire pas l'huile d'une couture ou de la racine d'un filetage. C'est pourquoi le dégraissage doit soit forcer le liquide à travers le joint, soit combiner le contact avec le solvant à une rotation mécanique.
Une décision de dégraissage avant soudage ne doit pas reposer uniquement sur le type de solvant. <Systèmes de nettoyage ultrasonique à base d'eau versus à base de solvant> explique comment les profils de résidus, la qualité du rinçage final et le recyclage du solvant influencent les pièces avec des recesses profondes et des volumes de production mixtes.
Que doit inclure un processus de nettoyage avant soudage ?
Un parcours reproductible distingue la suppression brute des résidus du contrôle final des résidus. La séquence ci-dessous convient à l'acier au carbone, à l'acier inoxydable et à l'aluminium lorsque la chimie et l'outillage sont adaptés à l'alliage.
Éliminer la contamination brute. Les copeaux, la graisse lourde, l'écaillage et les anciennes couches sont enlevés mécaniquement ou par essuyage à sec avant le nettoyage humide. Cela protège le bain de dégraissage d'une surcharge excessive.
Dégraisser avec le médium approprié. Pour les volumes de production, un spray aqueux ou un bain à ultrasons élimine les huiles de formage et les fluides de coupe. Le dégraissage au solvant fonctionne mieux pour les films d'hydrocarbures et les pièces avec une géométrie sensible à l'eau.
Rincer pour éliminer les résidus de nettoyant. Un nettoyant restant sur le joint est une contamination. Utilisez de l'eau DI selon la spécification de rinçage final requise, par exemple 0,06 µS/cm ou mieux pour un rinçage final de haute pureté, et assurez-vous que le séchage élimine l'eau piégée.
Éliminer l'oxyde lorsque la procédure de soudage l'exige. Les films d'oxyde d'acier inoxydable et d'aluminium peuvent nécessiter une élimination mécanique avec une brosse en acier inoxydable dédiée, une roue abrasive ou un décapage chimique avant le dégraissage final.
Dernier nettoyage au solvant. Utilisez un solvant propre à faible résidu comme de l'isopropanol de haute pureté ou de l'acétone avec des chiffons sans peluche. Essuyez dans une seule direction et remplacez les chiffons avant qu'ils ne soient chargés de résidus.
Séchage et soudure dans le délai imparti. Séchez complètement les pièces avec de l'air comprimé propre ou de l'air chaud, puis déplacez-les à la zone de soudure avant que la condensation ou la contamination de l'atelier ne revienne.
La séquence de nettoyage est importante car chaque étape ne supprime qu'une seule classe de résidus. <Comment intégrer le nettoyage automatisé dans les lignes de production> explique comment le transfert des pièces, le timing du cycle et le placement de l'équipement de nettoyage influencent cette séquence avant la prise en charge pour le soudage.
Quelles méthodes de nettoyage avant soudage conviennent à la production ?
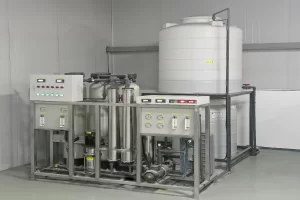
Manual wiping is cheap and workable for low-volume repair work, but it cannot prove joint-to-joint consistency. For production, three methods are more common: aqueous spray or immersion washing for cutting fluids and light oils, solvent ultrasonic cleaning for blind holes and threads, and multi-stage automated cleaning for paced throughput. An aluminum weld line with die-cast or stamped parts typically needs a multi-stage system because the same residues that harm welding also cause coating adhesion failures. GTKCLEAN builds pre-weld cleaning lines with hydro-jet spray, ultrasonic degreasing, ultrapure water rinsing, and air knife or vacuum drying. Final rinse conductivity runs at or below 0.06 µS/cm, cleaning runs 5 to 6 minutes per tank at 45 to 65°C, and rinse water stays at 30 to 40°C. That sequence handles high-volume cells without creating a separate bottleneck. Si votre programme concerne le titane, l'aluminium à haute résistance ou une procédure de soudage qualifiée avec une limite de temps courte entre nettoyage et soudure, il est utile de confirmer la spécification du rinçage final et la méthode de test des résidus avant de finaliser la station de nettoyage. Envoyez le matériau de la pièce, la géométrie et la route de nettoyage actuelle à [email protected].
Comment vérifier le nettoyage avant soudage avant de commencer la soudure ?
L'inspection visuelle ne détectera pas une fine couche d'huile. Les contrôles de production les plus pratiques sont le comportement de mouillage, la qualité du rinçage et le transfert chronométré.
Test de rupture d'eau : rincer la surface avec de l'eau propre et observer si elle s'étale ou forme des perles. La contamination par l'huile crée des ruptures ou des perles.
Conductivité du rinçage final : les lignes automatisées enregistrent la conductivité du rinçage final pour confirmer que le résidu de nettoyant est inférieur à la limite de la procédure de soudage.
Test de frottement : essuyer un joint nettoyé avec un chiffon blanc propre ou un écouvillon et inspecter la présence de résidus transférés.
Contrôle du temps : le nettoyage n'est valable que pour une période définie. Une pièce laissée toute la nuit après le nettoyage doit être retraitée ou protégée.
Si la reprise de soudure, la défaillance de l'adhérence de la couche ou la variation du temps de nettoyage apparaissent constamment sur la même famille de pièces, la voie de nettoyage pourrait être la variable manquante. Envoyez votre numéro de pièce, alliage, méthode de nettoyage actuelle et code de soudure applicable à [email protected] ou appelez le +86 17768507147, et nous confirmerons quelles étapes de nettoyage correspondent à la limite de résidu requise avant que vous ne changiez de ligne.
Questions fréquentes sur le nettoyage avant soudage
Combien de temps après le nettoyage doit-on souder l'acier ?
Pour l'acier au carbone dans un atelier contrôlé, souder dans les quatre heures, sauf si la procédure de soudage prévoit une fenêtre plus courte. En conditions humides, la condensation et la rouille rapide peuvent apparaître plus vite, donc les joints à haute hygiène peuvent nécessiter une limite d'une à deux heures ou un stockage scellé. Le délai commence après le séchage final, et non après le dégraissage, et les pièces qui manquent cette fenêtre retournent à l'étape de rinçage final et de séchage plutôt que de recevoir un nettoyage rapide au solvant.
L'acétone seule suffit-elle pour le nettoyage avant soudage ?
L'acétone est souvent considérée comme un nettoyage final universel, mais ce n'est pas un dégraissant pour les huiles de formage lourdes et elle n'élimine pas les films d'oxyde. Elle fonctionne pour les résidus légers sur des surfaces déjà dégraissées lorsqu'elle est de haute pureté et appliquée avec un chiffon sans peluche propre. Pour les pièces avec des joints, des trous aveugles ou des huiles épaisses, l'acétone seule laisse souvent la face de racine contaminée. Utilisez d'abord une étape de dégraissage dédiée, puis l'acétone uniquement comme étape finale d'élimination des résidus.
Quelle est la véritable différence entre le nettoyage de l'acier inoxydable et de l'acier au carbone ?
La véritable distinction ne réside pas dans le produit chimique de nettoyage ; c'est dans le matériau de l'outil et la contamination en fer qu'il peut incorporer. Les brosses en acier au carbone et les consommables de meulage peuvent laisser du fer libre dans l'acier inoxydable et causer de la piqûre ou de la rouille à la frontière de la soudure. Utilisez une brosse dédiée en acier inoxydable, un abrasif propre ou une étape de passivation pour les joints en inox, et maintenez les outils en inox séparés des établis et racks en acier au carbone.
Le nettoyage ultrasonique fonctionne-t-il pour une contamination lourde lors du soudage ?


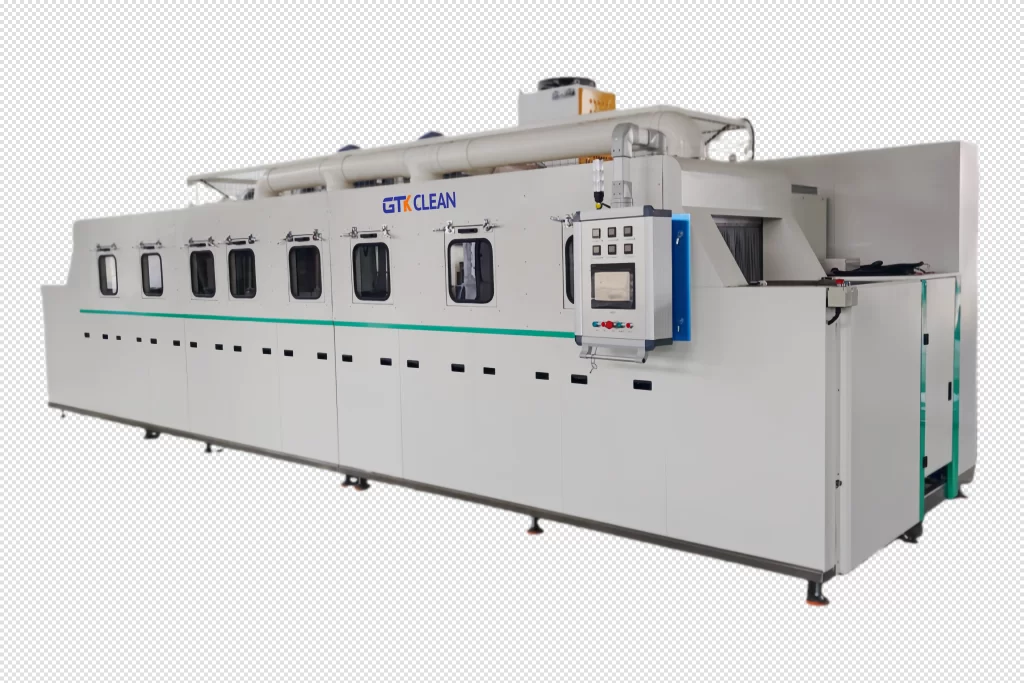
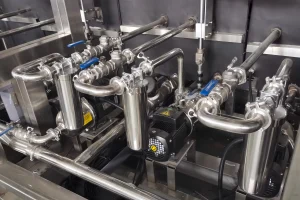 Si votre programme concerne le titane, l'aluminium à haute résistance ou une procédure de soudage qualifiée avec une limite de temps courte entre nettoyage et soudure, il est utile de confirmer la spécification du rinçage final et la méthode de test des résidus avant de finaliser la station de nettoyage. Envoyez le matériau de la pièce, la géométrie et la route de nettoyage actuelle à [email protected].
 French
 English
 German
 Spanish
 Russian
 Portuguese