O controle da limpeza pré-soldadura influencia a qualidade da solda mais do que a maioria das equipes de produção espera, pois os contaminantes que causam defeitos muitas vezes são invisíveis sob a iluminação da oficina. Uma junta pode parecer seca e ainda conter óleo de desenho, fluido de corte, óxido ou resíduo de enxofre que cria porosidade, falta de fusão e fissuras na linha central. A decisão não é qual químico usar; é se toda a sequência de limpeza remove todas as classes de resíduos antes do arco começar. Abordamos os contaminantes que importam, uma sequência de limpeza repetível e as verificações necessárias antes de uma produção.
Por que a limpeza pré-soldadura determina a qualidade da solda?
Most weld defect discussions start with amperage, travel speed, shielding gas, or filler classification. Those inputs matter, but a weld joint behaves like a prepared surface before it behaves like a weld. Hydrocarbon films, oxides, and adsorbed moisture change how the arc starts, how the filler wets the base material, and how the molten pool degasses. When the cleaning route leaves a residue behind, the result is rarely a visible film. The result is porosity found only in radiography, incomplete fusion at the joint face, or cracking that appears later in finish machining. In more than twenty years of designing automated cleaning systems, I have seen the same pattern: a welding cell upgrades its gas coverage and fixtures, but rework continues because a forming oil was never removed from a root face. For code-level work, the cleaning sequence should be handled with the same discipline as the weld map.
Verificações de limpeza precisam de um ponto de referência físico, não apenas de um julgamento visual. <Limpeza de Precisão: O Papel da Energia Superficial no Revestimento de Alto Desempenho> explica por que uma superfície pode passar num teste de limpeza com pano e ainda falhar num teste de molhamento antes do revestimento, um problema que se transfere diretamente para a preparação da junta pré-soldadura.
Quais contaminantes criam porosidade e fissuras na solda?
Os resíduos nocivos incluem óleos, graxas, ceras, ferrugem, escamas de usinagem, umidade, tintas de marcação e poeira de moagem. Seus mecanismos de falha não são idênticos, e o método de remoção importa tanto quanto a escolha química.
Contaminante
Fonte comum
Risco de soldadura
Abordagem de remoção
Óleo de desenho
Estampagem, conformação
Porosidade, fissuração por hidrogénio
Lavagem alcalina ou desengordurante solvente
Fluido de corte
Maquinação
Porosidade, cordão irregular
Desengordurante aquoso com enxaguamento
Ferrugem ou escama de moinho
Armazenamento, conformação a quente
Inclusões de óxido, falta de fusão
Remoção mecânica, seguida de desengorduramento
Tinta ou tinta de marcação
Marcações na peça
Porosidade, risco de fumos
Remoção mecânica mais limpeza final
Poeira da oficina
Manutenção, moagem
Porosidade, desgaste de tungstênio
Limpeza a seco, ar comprimido, limpeza final
Óleo de desenho é a causa oculta mais comum em peças estampadas ou usinadas porque penetra em juntas apertadas e orifícios cegos. Uma limpeza com solvente nas superfícies expostas remove o que o operador consegue ver; não retira óleo de uma costura ou raiz de rosca. Por isso, a desengorduragem deve forçar o líquido a passar pela junta ou combinar contato com solvente com rotação mecânica.
A decisão de desengorduramento pré- soldagem não deve basear-se apenas no tipo de solvente. <Sistemas de limpeza ultrassónica à base de água versus à base de solventes> cobre como os perfis de resíduos, a qualidade do enxaguamento final e a reciclagem de solvente afetam peças com reentrâncias profundas e volumes de produção mistos.
O que deve incluir um processo de limpeza pré-soldadura?
Uma rota repetível separa a remoção grosseira do controle do resíduo final. A sequência abaixo é adequada para aço carbono, aço inoxidável e alumínio quando a química e as ferramentas são compatíveis com a liga.
Remova contaminação grosseira. Cavacos, graxa pesada, escama e revestimentos antigos são removidos mecanicamente ou por limpeza a seco antes da limpeza úmida. Isso protege o banho de desengorduramento de uma carga excessiva.
Desengordure com o meio adequado. Para volumes de produção, um spray aquoso ou tanque ultrassônico remove óleos de conformação e fluidos de corte. A desengorduragem com solvente funciona melhor para filmes de hidrocarbonetos e peças com geometria sensível à água.
Enxágue para remover resíduos de limpador. Um limpador que permanece na junta é um contaminante. Use água DI na especificação de enxaguamento final requerida, por exemplo, 0,06 µS/cm ou melhor para enxaguamento final de alta pureza, e confirme que a secagem remove a água retida.
Remova óxido onde o procedimento de soldagem exigir. Filmes de óxido de aço inoxidável e alumínio podem precisar de remoção mecânica com uma escova de aço inox dedicada, roda de lixa ou decapagem química antes do desengorduramento final.
Limpeza final com solvente. Use um solvente limpo de baixo resíduo, como álcool isopropílico de alta pureza ou acetona, com panos sem fiapos. Limpe em uma direção e troque os panos antes que carreguem resíduos.
Seque e solda dentro do período de tempo. Seque as peças completamente com ar comprimido limpo ou ar quente, e depois transfira-as para a soldagem antes que a condensação ou contaminação da oficina retornem.
A sequência de limpeza é importante porque cada etapa remove apenas uma classe de resíduo. <Como Integrar a Limpeza Automatizada nas Linhas de Produção> cobre como a transferência de peças, o tempo de ciclo e a colocação do equipamento de limpeza afetam essa sequência antes da transferência para soldagem.
Quais métodos de limpeza pré-soldadura se adequam à produção?
Manual wiping is cheap and workable for low-volume repair work, but it cannot prove joint-to-joint consistency. For production, three methods are more common: aqueous spray or immersion washing for cutting fluids and light oils, solvent ultrasonic cleaning for blind holes and threads, and multi-stage automated cleaning for paced throughput. An aluminum weld line with die-cast or stamped parts typically needs a multi-stage system because the same residues that harm welding also cause coating adhesion failures. GTKCLEAN builds pre-weld cleaning lines with hydro-jet spray, ultrasonic degreasing, ultrapure water rinsing, and air knife or vacuum drying. Final rinse conductivity runs at or below 0.06 µS/cm, cleaning runs 5 to 6 minutes per tank at 45 to 65°C, and rinse water stays at 30 to 40°C. That sequence handles high-volume cells without creating a separate bottleneck. Se o seu programa envolve titânio, alumínio de alta resistência ou um procedimento de soldagem qualificado com limite de tempo curto entre limpeza e soldagem, vale a pena confirmar a especificação do enxaguamento final e o método de teste de resíduos antes de finalizar a estação de limpeza. Envie o material da peça, geometria e rota de limpeza atual para [email protected].
Como verificar a limpeza pré-soldadura antes da soldagem?
A inspeção visual não detectará uma película fina de óleo. As verificações de produção mais práticas são o comportamento de molhamento, a qualidade do enxaguamento e o tempo de transferência.
Teste de quebra de água: enxague a superfície com água limpa e observe se escorre ou forma gotas. Contaminação por óleo cria quebras ou gotas.
Condutividade do enxaguamento final: linhas automatizadas registam a condutividade do enxaguamento final para confirmar que o residual de detergente está abaixo do limite do procedimento de soldagem.
Teste de limpeza com pano: limpe uma junta limpa com um pano branco limpo ou cotonete e inspecione para resíduos transferidos.
Controle de tempo: a limpeza é válida apenas por um período definido. Uma peça deixada durante a noite após a limpeza deve ser recleaned ou protegida.
Se re-trabalho de solda, falha na aderência do revestimento ou variações no tempo de limpeza continuarem a aparecer na mesma família de peças, o percurso de limpeza pode ser a variável em falta. Envie o número da sua peça, liga, método de limpeza atual e código de soldagem aplicável para [email protected] ou ligue para +86 17768507147, e confirmaremos quais etapas de limpeza correspondem ao limite de resíduos exigido antes de você alterar a linha.
Perguntas comuns sobre limpeza pré-soldadura
Quão rápido após a limpeza o aço deve ser soldado?
Para aço carbono numa oficina controlada, soldar dentro de quatro horas, a menos que o procedimento de soldagem especifique um período mais curto. Em condições de humidade, condensação e ferrugem rápida podem aparecer mais rapidamente, portanto juntas de alta higiene podem precisar de um limite de uma a duas horas ou armazenamento selado. O tempo começa após a secagem final, não após a desengorduragem, e peças que perdem a janela de tempo retornam ao estágio de enxaguamento final e secagem, em vez de receber uma limpeza rápida com solvente.
O acetona sozinha é suficiente para a limpeza pré-soldadura?
Acetona é frequentemente tratada como uma limpeza final universal, mas não é um desengordurante para óleos de formação pesados e não remove filmes de óxido. Funciona para resíduos leves em superfícies já desengorduradas quando é de alta pureza e aplicada com um pano limpo sem fiapos. Para peças com costuras, buracos cegos ou óleo pesado, a acetona sozinha muitas vezes deixa a face do raiz contaminada. Use uma etapa de desengorduramento dedicada primeiro, depois acetona apenas como uma etapa final de remoção de resíduos.
Qual é a verdadeira distinção entre limpar aço inoxidável e aço carbono?
A verdadeira distinção não é o produto químico de limpeza; é o material da ferramenta e a contaminação por ferro que ela pode incorporar. Escovas de aço carbono e consumíveis de moagem podem deixar ferro livre no aço inoxidável e causar pitting ou ferrugem na fronteira da solda. Use uma escova dedicada de aço inoxidável, abrasivos limpos ou etapa de passivação para juntas de aço inoxidável, e mantenha ferramentas de aço inox separado de bancadas e racks de aço carbono.
A limpeza ultrassônica funciona para contaminações pesadas na soldagem?


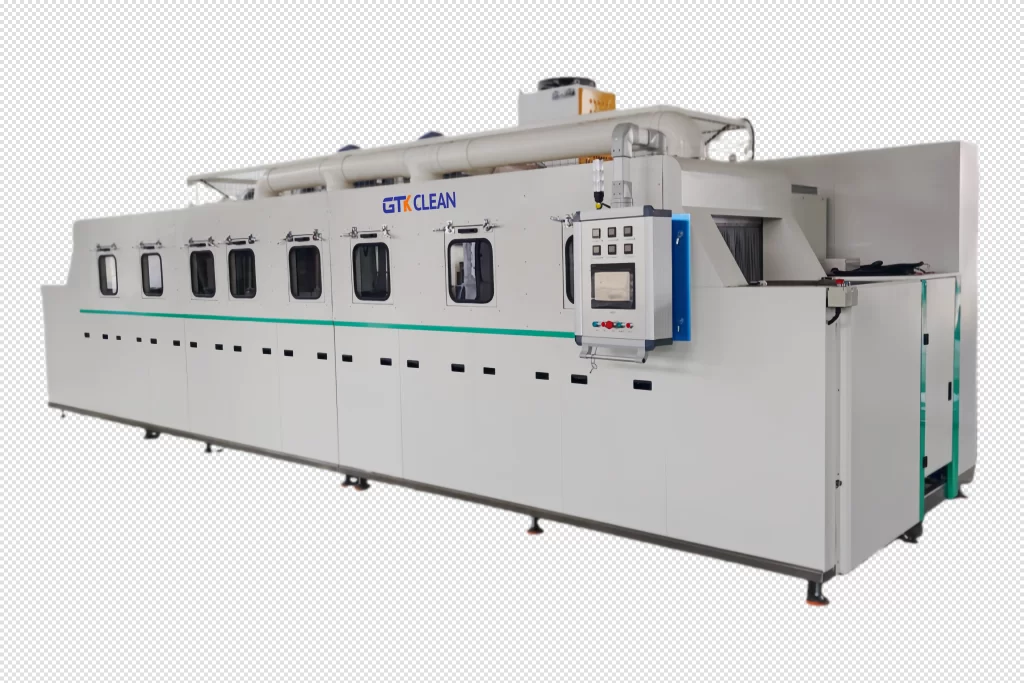
 Se o seu programa envolve titânio, alumínio de alta resistência ou um procedimento de soldagem qualificado com limite de tempo curto entre limpeza e soldagem, vale a pena confirmar a especificação do enxaguamento final e o método de teste de resíduos antes de finalizar a estação de limpeza. Envie o material da peça, geometria e rota de limpeza atual para [email protected].
 Portuguese
 English
 German
 Spanish
 French
 Russian