El control de la limpieza previa a la soldadura influye más en la calidad de la soldadura de lo que la mayoría de los equipos de producción esperan, porque los contaminantes que causan defectos a menudo son invisibles bajo la iluminación del taller. Una unión puede parecer seca y aún así tener aceite de dibujo, fluido de corte, óxido o residuo de azufre que genera porosidad, falta de fusión y grietas en la línea central. La decisión no es qué químico usar; es si la secuencia completa de limpieza elimina cada clase de residuo antes de que comience el arco. Cubrimos los contaminantes que importan, una secuencia de limpieza repetible y las verificaciones necesarias antes de una producción.
¿Por qué la limpieza previa a la soldadura determina la calidad de la soldadura?
Most weld defect discussions start with amperage, travel speed, shielding gas, or filler classification. Those inputs matter, but a weld joint behaves like a prepared surface before it behaves like a weld. Hydrocarbon films, oxides, and adsorbed moisture change how the arc starts, how the filler wets the base material, and how the molten pool degasses. When the cleaning route leaves a residue behind, the result is rarely a visible film. The result is porosity found only in radiography, incomplete fusion at the joint face, or cracking that appears later in finish machining. In more than twenty years of designing automated cleaning systems, I have seen the same pattern: a welding cell upgrades its gas coverage and fixtures, but rework continues because a forming oil was never removed from a root face. For code-level work, the cleaning sequence should be handled with the same discipline as the weld map.
Las verificaciones de limpieza necesitan un punto de referencia físico, no solo un juicio visual. <Limpieza de precisión: el papel de la energía superficial en recubrimientos de alto rendimiento> explica por qué una superficie puede pasar una prueba de limpieza con trapo y aún así fallar en una prueba de humectación antes del recubrimiento, un problema que se traslada directamente a la preparación de la unión previa a la soldadura.
¿Qué contaminantes crean porosidad y grietas en la soldadura?
Los residuos dañinos incluyen aceites, grasas, ceras, óxido, escamas de laminación, humedad, tintas de marcado y polvo de lijado. Sus mecanismos de fallo no son idénticos, y el método de eliminación importa tanto como la elección química.
Contaminante
Fuente común
Riesgo de soldadura
Enfoque de eliminación
Extracción de aceite
Estampado, conformado
Porosidad, grietas por hidrógeno
Lavado alcalino o desengrasado con disolventes
Líquido de corte
Mecanizado
Porosidad, cordón irregular
Desengrasado acuoso con enjuague
Óxido o escamas de molino
Almacenamiento, conformado en caliente
Inclusiones de óxido, falta de fusión
Eliminación mecánica, luego desengrasado
Pintura o tinta de marcado
Marcado de piezas
Porosidad, riesgo de humos
Eliminación mecánica más limpieza final
Polvo de taller
Manipulación, molienda
Porosidad, desgaste de tungsteno
Limpieza en seco, aire comprimido, limpieza final
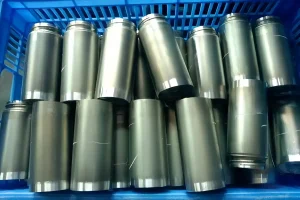
El aceite de dibujo es la causa oculta más común en piezas estampadas o mecanizadas porque se filtra en juntas ajustadas y orificios ciegos. Una limpieza con solvente en las superficies expuestas elimina lo que el operador puede ver; no extrae el aceite de una costura o raíz de rosca. Por eso, el desengrase debe forzar el líquido a través de la junta o combinar el contacto con solvente con rotación mecánica.
La decisión de desengrase previo a la soldadura no debe basarse solo en el tipo de solvente. <Sistemas de limpieza ultrasónica a base de agua frente a a base de disolventes> explica cómo los perfiles de residuos, la calidad del enjuague final y el reciclaje de solventes afectan a piezas con recesos profundos y volúmenes de producción mixtos.
¿Qué debe incluir un proceso de limpieza previa a la soldadura?
Una ruta repetible separa la eliminación gruesa del control final de residuos. La secuencia a continuación es adecuada para acero al carbono, acero inoxidable y aluminio cuando la química y las herramientas coinciden con la aleación.
Eliminar contaminación gruesa. Se eliminan mecánicamente o con limpieza en seco virutas, grasa pesada, escamas y recubrimientos antiguos antes de la limpieza húmeda. Esto protege el baño de desengrase de una carga excesiva.
Desengrasar con el medio adecuado. Para volúmenes de producción, un spray acuoso o un tanque ultrasónico elimina aceites de formación y fluidos de corte. El desengrase con solvente funciona mejor para películas hidrocarbonadas y piezas con geometría sensible al agua.
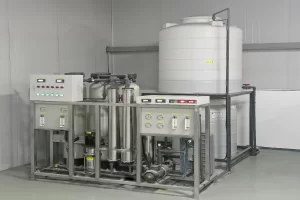
Enjuagar para eliminar residuos del limpiador. Un limpiador que permanece en la junta es un contaminante. Utilice agua DI en la especificación de enjuague final requerida, por ejemplo 0.06 µS/cm o mejor para un enjuague final de alta pureza, y confirme que el secado elimina el agua atrapada.
Eliminar óxido cuando el procedimiento de soldadura lo requiera. Las películas de óxido en acero inoxidable y aluminio pueden necesitar eliminación mecánica con un cepillo de acero inoxidable dedicado, rueda de lijar o decapado químico antes del desengrase final.
Limpieza final con solvente. Utilice un solvente limpio de bajo residuo, como alcohol isopropílico de alta pureza o acetona, con paños sin pelusas. Limpie en una sola dirección y reemplace los paños antes de que acumulen residuos.
Secar y soldar dentro del período de tiempo. Secar completamente las piezas con aire comprimido limpio o aire caliente, y luego trasladarlas a la soldadura antes de que vuelva la condensación o la contaminación de la tienda.
La secuencia de limpieza importa porque cada paso elimina solo una clase de residuo. <Cómo integrar la limpieza automatizada en las líneas de producción> explica cómo el traslado de piezas, el tiempo del ciclo y la colocación del equipo de limpieza afectan esa secuencia antes del paso de soldadura.
¿Qué métodos de limpieza previa a la soldadura se adaptan a la producción?
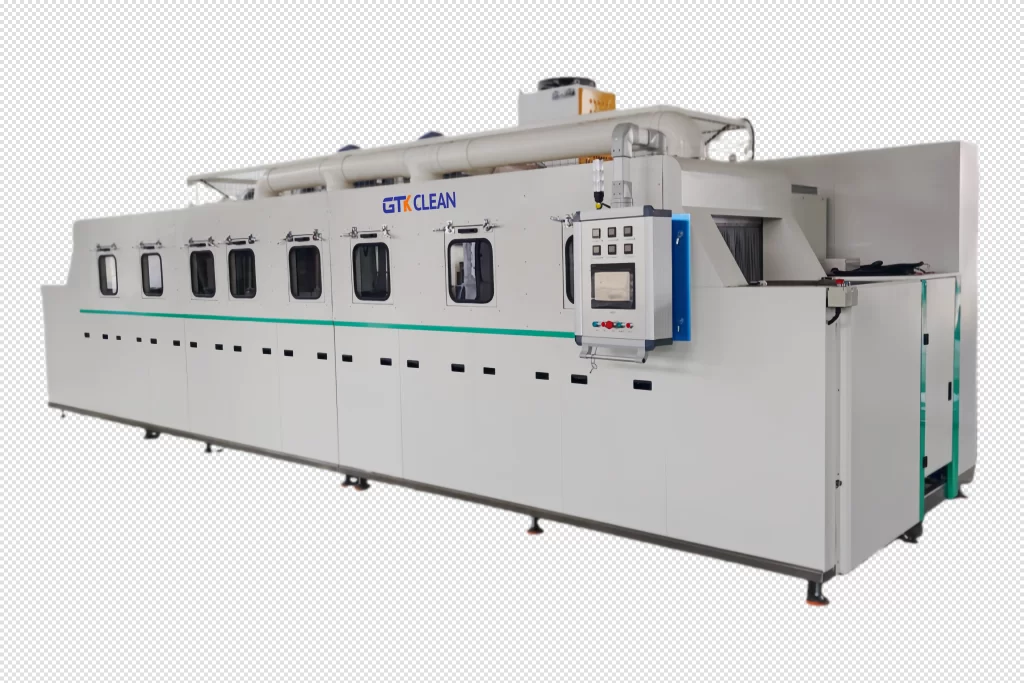
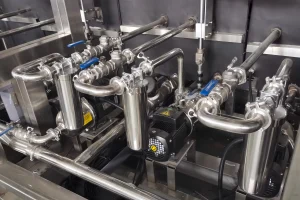
Manual wiping is cheap and workable for low-volume repair work, but it cannot prove joint-to-joint consistency. For production, three methods are more common: aqueous spray or immersion washing for cutting fluids and light oils, solvent ultrasonic cleaning for blind holes and threads, and multi-stage automated cleaning for paced throughput. An aluminum weld line with die-cast or stamped parts typically needs a multi-stage system because the same residues that harm welding also cause coating adhesion failures. GTKCLEAN builds pre-weld cleaning lines with hydro-jet spray, ultrasonic degreasing, ultrapure water rinsing, and air knife or vacuum drying. Final rinse conductivity runs at or below 0.06 µS/cm, cleaning runs 5 to 6 minutes per tank at 45 to 65°C, and rinse water stays at 30 to 40°C. That sequence handles high-volume cells without creating a separate bottleneck. Si su programa involucra titanio, aluminio de alta resistencia o un procedimiento de soldadura calificado con un límite de tiempo corto entre limpieza y soldadura, vale la pena confirmar la especificación del enjuague final y el método de prueba de residuos antes de finalizar la estación de limpieza. Envíe el material de la pieza, la geometría y la ruta de limpieza actual a [email protected].
¿Cómo verificar la limpieza previa a la soldadura antes de soldar?
La inspección visual no detectará una película delgada de aceite. Las comprobaciones de producción más prácticas son el comportamiento de humedecimiento, la calidad del enjuague y el tiempo de transferencia.
Prueba de ruptura por agua: enjuague la superficie con agua limpia y observe si se escurre o forma gotas. La contaminación por aceite crea rupturas o gotas.
Conductividad del enjuague final: las líneas automatizadas registran la conductividad del enjuague final para confirmar que el residuo de limpiador esté por debajo del límite del procedimiento de soldadura.
Prueba de limpieza con paño: limpie una unión limpiada con un paño blanco limpio o un hisopo y inspeccione si hay residuos transferidos.
Control de tiempo: la limpieza es válida solo por un período definido. Una pieza dejada durante la noche después de limpiar debe volver a limpiarse o protegerse.
Si la retrabajo de soldadura, la falla en la adhesión de recubrimientos o la variación en el tiempo de limpieza siguen apareciendo en la misma familia de piezas, la ruta de limpieza puede ser la variable que falta. Envíe su número de pieza, aleación, método de limpieza actual y código de soldadura aplicable a [email protected] o llame al +86 17768507147, y confirmaremos qué etapas de limpieza cumplen con el límite de residuo requerido antes de que realice un cambio en la línea.
Preguntas frecuentes sobre limpieza previa a la soldadura
¿Qué tan pronto después de la limpieza debe soldarse el acero?
Para acero al carbono en un taller controlado, soldar dentro de las cuatro horas a menos que el procedimiento de soldadura especifique un plazo más corto. En condiciones de humedad, la condensación y el óxido rápido pueden aparecer más rápido, por lo que las uniones de alta higiene pueden necesitar un límite de una a dos horas o almacenamiento sellado. El tiempo comienza después del secado final, no después del desengrasado, y las piezas que pierden la ventana vuelven a pasar por la etapa de enjuague final y secado en lugar de recibir un paño con solvente rápido.
¿Es suficiente el acetona sola para la limpieza previa a la soldadura?
El acetona se trata a menudo como un paño final universal, pero no es un desengrasante para aceites de formación pesada y no elimina películas de óxido. Funciona para residuos ligeros en superficies ya desengrasadas cuando es de alta pureza y se aplica con un paño limpio sin pelusas. Para piezas con costuras, orificios ciegos o aceite pesado, solo acetona a menudo deja la cara de raíz contaminada. Use una etapa de desengrasado dedicada primero, luego solo acetona como paso final para eliminar residuos.
¿Cuál es la verdadera diferencia entre limpiar acero inoxidable y acero al carbono?
La verdadera diferencia no es el químico de limpieza; es el material de la herramienta y la contaminación de hierro que puede incrustar. Las brochas de acero al carbono y los consumibles de molienda pueden dejar hierro libre en acero inoxidable y causar picaduras o oxidación en el límite de la soldadura. Use una brocha dedicada para acero inoxidable, abrasivos limpios o un paso de pasivación para las uniones de acero inoxidable, y mantenga las herramientas de acero inoxidable separadas de las bancadas y estantes de acero al carbono.
¿Funciona la limpieza ultrasónica para contaminaciones pesadas en la soldadura?


 Si su programa involucra titanio, aluminio de alta resistencia o un procedimiento de soldadura calificado con un límite de tiempo corto entre limpieza y soldadura, vale la pena confirmar la especificación del enjuague final y el método de prueba de residuos antes de finalizar la estación de limpieza. Envíe el material de la pieza, la geometría y la ruta de limpieza actual a [email protected].
 Spanish
 English
 German
 French
 Russian
 Portuguese