Системы восстановления растворителей — это контрольный пункт финансового управления в любом процессе очистки на основе растворителей. Хорошо интегрированная система постоянно дистиллирует загрязнённый растворитель из ультразвуковой очистки, паровой дегазации и этапов ополаскивания, возвращая чистый растворитель в линию вместо затрат на его утилизацию. Я оценил достаточно систем, чтобы знать, что разница между прибыльной линией растворителей и дорогой зачастую кроется в контуре восстановления, а не в баке для очистки. Эта статья объясняет, что делают системы восстановления, какие характеристики важны для промышленного использования и как рассчитать, оправдано ли их использование в вашей линии.
Факторы стоимости эксплуатации в промышленной очистке растворителями
Solvent purchase and disposal usually appear as separate budget lines, but they behave as one cost loop. Fresh solvent enters the cleaning tank, removes stamping oil or cutting fluid from parts, and exits as contaminated liquid or vapor. If the plant pays for fresh solvent and then pays again for hazardous waste handling, the same volume is charged twice. A closed-loop recovery system interrupts that duplication by distilling the solvent back to usable purity and leaving concentrated residue as the only waste stream. The largest cost variable is not always the solvent price per liter; it is the loss mechanism. Surface drag-out on parts, vapor escape from uncovered tanks, and water contamination during rinsing all remove solvent from the process. In a hydrocarbon system with an initial capacity of 1,800 liters, uncontrolled drag-out and vapor loss can push monthly replacement far above the rated 200 liters that a vacuum-tight line should consume. Reducing that gap matters more than negotiating a slightly lower purchase price.
Контроль потерь растворителя начинается с границ процесса, а не только с оборудования для восстановления. <Оптимизация промышленной очистки для снижения затрат на растворы> описывает, как дизайн бака, практика ополаскивания и удержание пара меняют объём замены растворителя из недели в неделю.
Параметры выбора системы восстановления растворителей
Выбор системы восстановления начинается с химического состава растворителя. Углеводородные растворители выдерживают атмосферную дистилляцию, когда диапазон кипения стабилен, но модифицированные спирты и термочувствительные смеси часто требуют вакуумной дистилляции для снижения температуры кипения и предотвращения разложения. Система, настроенная под один растворитель, не сможет надёжно восстанавливать другой без изменения уплотнительных материалов, настроек нагревателей и конструкции конденсатора.
Подход к восстановлению
Наиболее подходящий
Что проверить перед заказом
Атмосферная дистилляция
Гидрокарбоновые растворители с стабильным диапазоном кипения
Мощность нагревателя, площадь поверхности конденсатора, доступ к сливу остатков
Уровень вакуума, температура конденсатора, скорость утечки во время прогрева
Фильтрация с рециркуляцией
Низкое загрязнение от масла одного процесса
Микронное рейтинг фильтра, разделение масло-вода, падение давления при номинальном расходе
Адсорбционная полировка
Перенос паров растворителя или воды с низкой концентрацией
Насыщательная емкость, метод регенерации, утилизация использованных материалов
Beyond chemistry, confirm that the recovery unit matches the cleaning line volume, not just the tank size. A recovery system sized to the full tank volume can recycle a batch in a few hours, but under-sizing extends the contamination window and forces the line to run with degrading solvent longer than intended. I specify recovery capacity based on the volume of solvent moved per shift, not the initial fill. Material compatibility and safety ratings are not negotiable in solvent service. Gaskets, hoses, and pump seals must be selected for the solvent family, and the electrical enclosure must carry the correct explosion-proof classification for the operating area. These two details cause more project delays than solvent chemistry differences.
Точки интеграции для многоступенчатых линий очистки
Восстановление не обязательно должно находиться в конце линии для работы. В многоступенчатом ультразвуковом очистителе растворителя линия восстановления может забирать раствор из бака для ополаскивания, из конденсатного тракта пароочистителя или из сливной ямы загрязненного растворителя. Забор из бака для ополаскивания сохраняет наиболее чистый раствор от попадания в следующий этап; забор из пароочистителя захватывает наибольшую нагрузку загрязнений для немедленной дистилляции. Многие линии объединяют оба пункта с помощью небольшой петли дистилляции, разделяемой между баками. Vacuum-tight recovery loops change how drying and degreasing interact. A unit with built-in vapor condensation and vacuum distillation can recover solvent from the vapor phase while the basket is still in the chamber, which shortens the time between cleaning and drying. That configuration works well for machined parts with blind holes because the vacuum pulls solvent vapor out of recesses before condensation begins. The decision point most buyers miss is how the recovered solvent returns to the line. If the return point discharges into the dirtiest tank, recovery only slows contamination; it does not improve final rinse quality. In my experience, the strongest payback comes from returning distilled solvent to the final rinse stage and cascading used rinse solvent toward the first cleaning tank. If your line runs on mixed solvents or alternates between hydrocarbon and modified alcohol, confirm the recovery unit can switch media without cross-contamination. That specification affects seals, condenser settings, and waste residue handling more than the distillation chamber itself. Send your current solvent type and monthly consumption to [email protected] and I will confirm which recovery topology fits.
Распространённые сбои систем восстановления растворителей и их причины
Failures in recovery systems rarely come from the distillation chamber itself. The most common problem is water entering the solvent loop. Even a small amount of rinse water carried into the recovery batch raises the boiling point of the mixture and creates an emulsion layer that refuses to separate cleanly. The result is high solvent carryover into the water phase and a residue that is difficult to drain. A second common failure is thermal decomposition from the wrong heating approach. If a modified alcohol solvent sits against a high-temperature heater surface for too long, it can break down and produce acid byproducts that attack the tank and discolor cleaned parts. Vacuum recovery avoids this by lowering the boiling point, but the vacuum level and condenser temperature must be maintained as a pair. A system that reaches a deep vacuum without sufficient condensation simply pulls solvent vapor into the exhaust. I have also seen condenser undersizing create vapor loss that operators accepted as normal. A condenser matched to the distillation heater wattage will recover nearly all solvent vapor before it reaches the vent. When the condenser is two or three sizes too small, the visible loss is not dramatic, but it accumulates in solvent purchases every month.
Блоки восстановления растворителя обычно окупаются быстрее, когда одна и та же линия очистки также устраняет ручное вмешательство и вариации процесса. <Обоснование инвестиций в ультразвуковое оборудование для очистки: стратегический руководство по ROI> объясняет, как разделить фиксированные затраты на оборудование и переменные расходы на растворитель, труд и переработку за предполагаемый срок службы машины.
Подтверждение объёма восстановления растворителей перед принятием решения
A solvent recovery project stalls when the solvent type, shift volume, and cleanliness target are not matched before the first tank drawing. That mismatch shows up later as an undersized condenser, an incompatible seal, or a recovery schedule that lags behind production. Before you commit to a recovery system, share three numbers with the GTKCLEAN team: the solvent family and boiling range, the expected contaminated solvent volume per shift, and the final rinse cleanliness target. I will use those to confirm whether vacuum distillation, atmospheric distillation, or a hybrid recovery loop is the right fit, and what residue handling your line needs. Send the details to [email protected] or call +86 17768507147.
Распространённые вопросы о системах восстановления растворителей
Имеет ли смысл использовать систему восстановления растворителей для одной ультразвуковой станции очистки?
Только когда станция работает достаточно часто, чтобы создавать значительный объем отходов. Небольшая настольная система с баком на 100 литров и редким использованием может быть лучше обслужена обменом грязного растворителя через сторонний переработчик. Одностанционная вакуумная система растворителя с емкостью 1800 литров и ежедневным производством обычно оправдывает наличие интегрированного цикла восстановления, поскольку тот же бак постоянно генерирует загрязненный растворитель. Настоящий триггер — потребление за месяц, а не количество машин.
Какой уровень потерь растворителя должен вызвать оценку системы восстановления?
Многие заводы устанавливают слишком высокий порог, потому что смотрят только на счета-фактуры. Более полезным сигналом является объем замены растворителя по сравнению с рейтингом закрытого цикла системы очистки. Если вакуумная гидрокарбонатная линия с рейтингом 200 литров в месяц потребляет 600 литров, разрыв почти всегда связан с вытеканием, утечкой пара или отказом системы восстановления. Оценивайте цикл восстановления, когда месячная замена превышает в два-три раза запланированный расход, потому что избыточный объем — это прямые затраты на утечки системы и потери процесса, а не нормальная работа очистки.
Как определить, выбрать ли вакуумную дистилляцию или атмосферную?
Это зависит от диапазона кипения растворителя и его термической стабильности. Выбирайте атмосферную дистилляцию, когда растворитель имеет стабильную точку кипения и загрязнения — это масла, которые легко отделяются. Выбирайте вакуумную дистилляцию, когда растворитель чувствителен к нагреву, например, модифицированный спирт, или когда высококипящие добавки останутся в остатке при атмосферной температуре. Вакуум также снижает потери паров растворителя из самой системы восстановления, что важно в ограниченных производственных пространствах. Вакуумная система стоит дороже и требует лучших уплотнений, поэтому решение должно сначала основываться на химии растворителя, а затем на планировке завода.
Может ли одна установка восстановления обслуживать несколько баков для очистки на одном этаже?


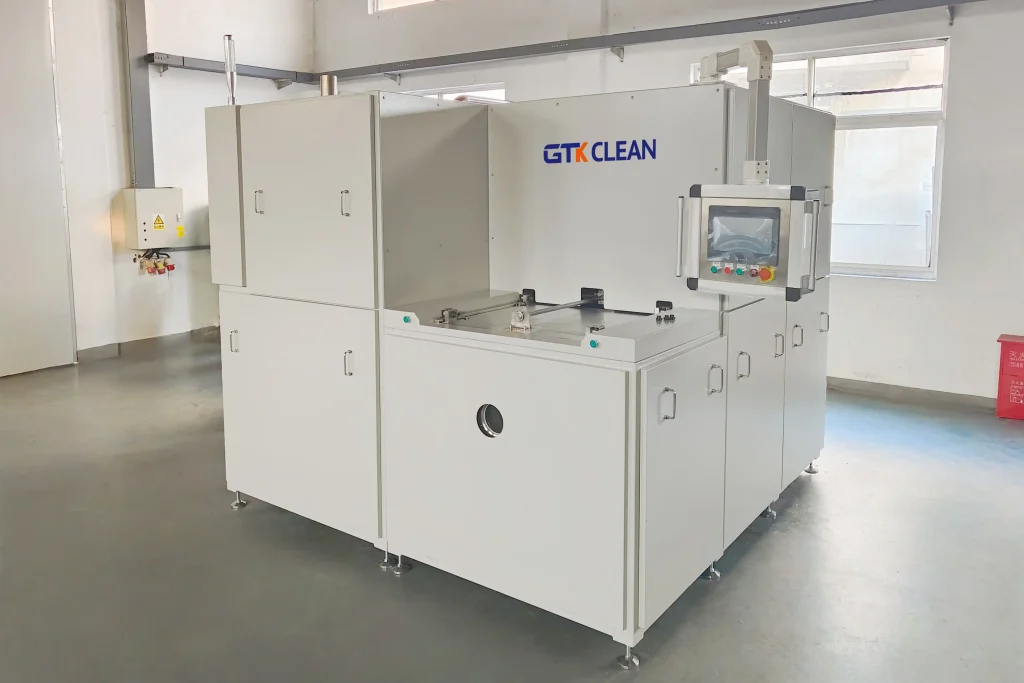
 Vacuum-tight recovery loops change how drying and degreasing interact. A unit with built-in vapor condensation and vacuum distillation can recover solvent from the vapor phase while the basket is still in the chamber, which shortens the time between cleaning and drying. That configuration works well for machined parts with blind holes because the vacuum pulls solvent vapor out of recesses before condensation begins. The decision point most buyers miss is how the recovered solvent returns to the line. If the return point discharges into the dirtiest tank, recovery only slows contamination; it does not improve final rinse quality. In my experience, the strongest payback comes from returning distilled solvent to the final rinse stage and cascading used rinse solvent toward the first cleaning tank. If your line runs on mixed solvents or alternates between hydrocarbon and modified alcohol, confirm the recovery unit can switch media without cross-contamination. That specification affects seals, condenser settings, and waste residue handling more than the distillation chamber itself. Send your current solvent type and monthly consumption to [email protected] and I will confirm which recovery topology fits.
 Russian
 English
 German
 Spanish
 French
 Portuguese