Los sistemas de recuperación de solventes son el punto de control financiero en cualquier proceso de limpieza basado en solventes. Una unidad de recuperación bien integrada destila continuamente el solvente contaminado de las etapas de limpieza ultrasónica, degreasing por vapor y enjuague, devolviendo solvente limpio a la línea en lugar de pagar por su eliminación. He evaluado suficientes sistemas para saber que la diferencia entre una línea de solvente rentable y una de alto coste suele estar en el ciclo de recuperación, no en el tanque de limpieza. Este artículo explica qué hacen los sistemas de recuperación, qué especificaciones son importantes para uso industrial y cómo calcular si su línea justifica uno.
Factores que influyen en los costes operativos en la limpieza industrial con solventes
Solvent purchase and disposal usually appear as separate budget lines, but they behave as one cost loop. Fresh solvent enters the cleaning tank, removes stamping oil or cutting fluid from parts, and exits as contaminated liquid or vapor. If the plant pays for fresh solvent and then pays again for hazardous waste handling, the same volume is charged twice. A closed-loop recovery system interrupts that duplication by distilling the solvent back to usable purity and leaving concentrated residue as the only waste stream. The largest cost variable is not always the solvent price per liter; it is the loss mechanism. Surface drag-out on parts, vapor escape from uncovered tanks, and water contamination during rinsing all remove solvent from the process. In a hydrocarbon system with an initial capacity of 1,800 liters, uncontrolled drag-out and vapor loss can push monthly replacement far above the rated 200 liters that a vacuum-tight line should consume. Reducing that gap matters more than negotiating a slightly lower purchase price.
El control de pérdida de solvente comienza con los límites del proceso, no solo con el hardware de recuperación. <Optimizando la Limpieza Industrial para Reducir Gastos en Soluciones> explica cómo el diseño del tanque, la práctica de enjuague y la contención de vapor cambian el volumen de reemplazo de solvente semana a semana.
Parámetros de selección del sistema de recuperación de solventes
La selección de un sistema de recuperación comienza con la química del solvente. Los solventes hidrocarbonados toleran la destilación atmosférica cuando el rango de ebullición es estable, pero las mezclas modificadas de alcohol y sensibles al calor a menudo necesitan destilación al vacío para reducir la temperatura de ebullición y prevenir la descomposición. Un sistema configurado para un solvente no recuperará de manera fiable otro sin cambiar los materiales de sellado, los puntos de ajuste del calentador y el diseño del condensador.
Enfoque de recuperación
Mejor ajuste
Qué verificar antes de ordenar
Destilación atmosférica
Solventes hidrocarbonados con rango de ebullición estable
Potencia del calentador, área de superficie del condensador, acceso al drenaje de residuos
Destilación al vacío
Alcohol modificado, mezclas de hidrocarburos de alto punto de ebullición
Nivel de vacío, temperatura del condensador, tasa de fuga durante el calentamiento
Filtración con recirculación
Baja contaminación por aceite de proceso
Clasificación de micrones del filtro, separación aceite-agua, caída de presión a flujo nominal
Pulido por adsorción
Arrastre de vapor de solvente o agua en baja concentración
Capacidad de saturación, método de regeneración, eliminación de medios gastados
Beyond chemistry, confirm that the recovery unit matches the cleaning line volume, not just the tank size. A recovery system sized to the full tank volume can recycle a batch in a few hours, but under-sizing extends the contamination window and forces the line to run with degrading solvent longer than intended. I specify recovery capacity based on the volume of solvent moved per shift, not the initial fill. Material compatibility and safety ratings are not negotiable in solvent service. Gaskets, hoses, and pump seals must be selected for the solvent family, and the electrical enclosure must carry the correct explosion-proof classification for the operating area. These two details cause more project delays than solvent chemistry differences.
La calidad del proveedor del equipo de recuperación es más difícil de evaluar que una hoja de datos. <Elegir un fabricante confiable de equipos ultrasónicos: Una guía estratégica> cubre la auditoría de fábrica, la trazabilidad de componentes y las revisiones postventa que diferencian a los socios a largo plazo de los proveedores ocasionales.
Puntos de integración para líneas de limpieza en varias etapas
La recuperación no necesita estar al final de la línea para funcionar. En un limpiador ultrasónico de solvente de múltiples etapas, la línea de recuperación puede extraer del tanque de enjuague con solvente, del camino de condensado del desengrasador por vapor o del sumidero de solvente contaminado. Extraer del tanque de enjuague mantiene el solvente más limpio alejado de la siguiente etapa; extraer del desengrasador captura la carga de contaminantes más alta para su destilación inmediata. Muchas líneas combinan ambos puntos con un pequeño circuito de destilación compartido entre tanques. Vacuum-tight recovery loops change how drying and degreasing interact. A unit with built-in vapor condensation and vacuum distillation can recover solvent from the vapor phase while the basket is still in the chamber, which shortens the time between cleaning and drying. That configuration works well for machined parts with blind holes because the vacuum pulls solvent vapor out of recesses before condensation begins. The decision point most buyers miss is how the recovered solvent returns to the line. If the return point discharges into the dirtiest tank, recovery only slows contamination; it does not improve final rinse quality. In my experience, the strongest payback comes from returning distilled solvent to the final rinse stage and cascading used rinse solvent toward the first cleaning tank. If your line runs on mixed solvents or alternates between hydrocarbon and modified alcohol, confirm the recovery unit can switch media without cross-contamination. That specification affects seals, condenser settings, and waste residue handling more than the distillation chamber itself. Send your current solvent type and monthly consumption to [email protected] and I will confirm which recovery topology fits.
Fallos comunes en la recuperación de solventes y sus causas
Failures in recovery systems rarely come from the distillation chamber itself. The most common problem is water entering the solvent loop. Even a small amount of rinse water carried into the recovery batch raises the boiling point of the mixture and creates an emulsion layer that refuses to separate cleanly. The result is high solvent carryover into the water phase and a residue that is difficult to drain. A second common failure is thermal decomposition from the wrong heating approach. If a modified alcohol solvent sits against a high-temperature heater surface for too long, it can break down and produce acid byproducts that attack the tank and discolor cleaned parts. Vacuum recovery avoids this by lowering the boiling point, but the vacuum level and condenser temperature must be maintained as a pair. A system that reaches a deep vacuum without sufficient condensation simply pulls solvent vapor into the exhaust. I have also seen condenser undersizing create vapor loss that operators accepted as normal. A condenser matched to the distillation heater wattage will recover nearly all solvent vapor before it reaches the vent. When the condenser is two or three sizes too small, the visible loss is not dramatic, but it accumulates in solvent purchases every month.
Las unidades de recuperación de solventes suelen amortizarse más rápido cuando la misma línea de limpieza también elimina la manipulación manual y la variación del proceso.Justificar la inversión en equipos de limpieza ultrasónica: Una guía estratégica de retorno de inversión> explica cómo separar el coste de equipo fijo del solvente variable, mano de obra y ahorros por retrabajo durante la vida útil prevista de la máquina.
Confirmar el alcance de la recuperación de solventes antes de comprometerse
A solvent recovery project stalls when the solvent type, shift volume, and cleanliness target are not matched before the first tank drawing. That mismatch shows up later as an undersized condenser, an incompatible seal, or a recovery schedule that lags behind production. Before you commit to a recovery system, share three numbers with the GTKCLEAN team: the solvent family and boiling range, the expected contaminated solvent volume per shift, and the final rinse cleanliness target. I will use those to confirm whether vacuum distillation, atmospheric distillation, or a hybrid recovery loop is the right fit, and what residue handling your line needs. Send the details to [email protected] or call +86 17768507147.
Preguntas frecuentes sobre los sistemas de recuperación de solventes
¿Tiene sentido un sistema de recuperación de solventes para una estación de limpieza ultrasónica individual?
Solo cuando la estación opera con suficiente frecuencia para generar un volumen de residuos significativo. Un sistema de mesa pequeño con un tanque de 100 litros y uso ocasional puede ser mejor gestionado mediante el intercambio de solvente sucio con un reciclador externo. Un sistema de solvente por vacío de una sola estación con capacidad de 1.800 litros y producción diaria, por otro lado, generalmente justifica un ciclo de recuperación integrado porque el mismo tanque genera continuamente solvente contaminado. El verdadero desencadenante es el consumo mensual, no el número de máquinas.
¿Qué tasa de pérdida de solvente debería activar una evaluación del sistema de recuperación?
Muchas plantas establecen el umbral demasiado alto porque solo miran las facturas de compra. Una señal más útil es el volumen de reemplazo de solvente en comparación con la clasificación de ciclo cerrado del sistema de limpieza. Si una línea de hidrocarburos por vacío calificada en 200 litros por mes consume 600 litros, la brecha casi siempre es arrastre, escape de vapor o una falla en la recuperación. Evalúe el ciclo de recuperación cuando el reemplazo mensual supere dos o tres veces la tasa de consumo diseñada, porque el volumen excedente es el coste directo de fugas en el sistema y pérdidas del proceso, no una operación de limpieza normal.
¿Cómo sé si debo elegir destilación al vacío o destilación atmosférica?
Depende del rango de ebullición y la estabilidad térmica del solvente. Elija destilación atmosférica cuando el solvente tenga un punto de ebullición estable y los contaminantes sean aceites que se separan fácilmente. Opte por destilación al vacío cuando el solvente sea sensible al calor, como alcohol modificado, o cuando aditivos de alto punto de ebullición permanezcan en el residuo a temperatura atmosférica. El vacío también reduce las pérdidas de vapor de solvente del propio sistema de recuperación, lo cual es importante en espacios de producción reducidos. El sistema de vacío cuesta más y requiere mejores sellos, por lo que la decisión debe basarse primero en la química del solvente y luego en la distribución de la planta.
¿Puede una unidad de recuperación servir a varios tanques de limpieza en una planta?


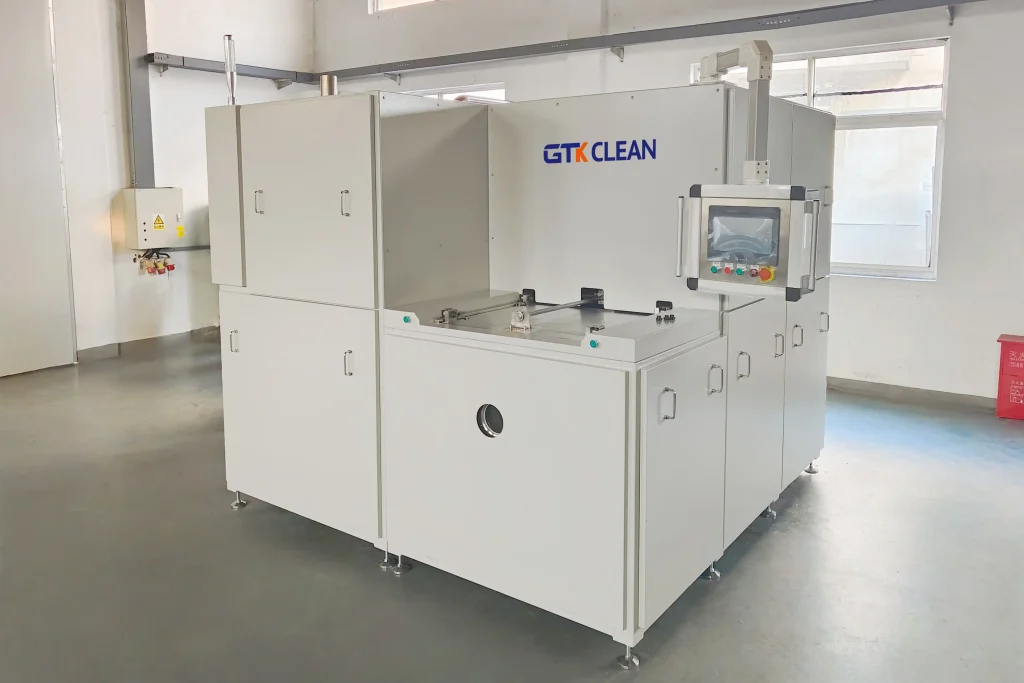
 Vacuum-tight recovery loops change how drying and degreasing interact. A unit with built-in vapor condensation and vacuum distillation can recover solvent from the vapor phase while the basket is still in the chamber, which shortens the time between cleaning and drying. That configuration works well for machined parts with blind holes because the vacuum pulls solvent vapor out of recesses before condensation begins. The decision point most buyers miss is how the recovered solvent returns to the line. If the return point discharges into the dirtiest tank, recovery only slows contamination; it does not improve final rinse quality. In my experience, the strongest payback comes from returning distilled solvent to the final rinse stage and cascading used rinse solvent toward the first cleaning tank. If your line runs on mixed solvents or alternates between hydrocarbon and modified alcohol, confirm the recovery unit can switch media without cross-contamination. That specification affects seals, condenser settings, and waste residue handling more than the distillation chamber itself. Send your current solvent type and monthly consumption to [email protected] and I will confirm which recovery topology fits.
 Spanish
 English
 German
 French
 Russian
 Portuguese