Les systèmes de récupération de solvants sont le point de contrôle financier dans tout processus de nettoyage à base de solvants. Une unité de récupération bien intégrée distille en continu le solvant contaminé provenant des étapes de nettoyage ultrasonique, de dégraissage par vapeur et de rinçage, en renvoyant un solvant propre dans la ligne au lieu de payer pour son élimination. J'ai évalué suffisamment de systèmes pour savoir que la différence entre une ligne de solvants rentable et une ligne coûteuse réside souvent dans la boucle de récupération, et non dans la cuve de nettoyage. Cet article explique ce que font les systèmes de récupération, quelles spécifications sont importantes pour une utilisation industrielle, et comment calculer si votre ligne justifie en avoir un.
Facteurs de coût d'exploitation dans le nettoyage industriel par solvants
Solvent purchase and disposal usually appear as separate budget lines, but they behave as one cost loop. Fresh solvent enters the cleaning tank, removes stamping oil or cutting fluid from parts, and exits as contaminated liquid or vapor. If the plant pays for fresh solvent and then pays again for hazardous waste handling, the same volume is charged twice. A closed-loop recovery system interrupts that duplication by distilling the solvent back to usable purity and leaving concentrated residue as the only waste stream. The largest cost variable is not always the solvent price per liter; it is the loss mechanism. Surface drag-out on parts, vapor escape from uncovered tanks, and water contamination during rinsing all remove solvent from the process. In a hydrocarbon system with an initial capacity of 1,800 liters, uncontrolled drag-out and vapor loss can push monthly replacement far above the rated 200 liters that a vacuum-tight line should consume. Reducing that gap matters more than negotiating a slightly lower purchase price.
Le contrôle de la perte de solvant commence par les limites du processus, pas seulement par le matériel de récupération. <Optimiser le nettoyage industriel pour réduire les coûts de solution> explique comment la conception du réservoir, la pratique du rinçage et la containment de vapeur modifient le volume de remplacement du solvant semaine après semaine.
Paramètres de sélection du système de récupération de solvants
Le choix d'un système de récupération commence par la chimie du solvant. Les solvants hydrocarbures tolèrent la distillation atmosphérique lorsque la plage d'ébullition est stable, mais les mélanges modifiés à l'alcool et sensibles à la chaleur nécessitent souvent une distillation sous vide pour réduire la température d'ébullition et éviter la décomposition. Un système configuré pour un solvant ne récupérera pas de manière fiable un autre sans changer les matériaux d'étanchéité, les réglages du chauffage et la conception du condenseur.
Approche de récupération
Meilleur ajustement
Ce qu'il faut vérifier avant la commande
Distillation atmosphérique
Solvants hydrocarbures avec plage d'ébullition stable
Puissance du chauffage, surface du condenseur, accès au drain de résidu
Distillation sous vide
Alcool modifié, mélanges d'hydrocarbures à point d'ébullition élevé
Niveau de vide, température du condenseur, taux de fuite lors du chauffage
Filtration avec recirculation
Contamination faible provenant d'une huile de processus
Classement micron du filtre, séparation huile-eau, chute de pression à débit nominal
Polissage par adsorption
Vapeur de solvant ou transfert d'eau à faible concentration
Capacité de saturation, méthode de régénération, élimination des médias usés
Beyond chemistry, confirm that the recovery unit matches the cleaning line volume, not just the tank size. A recovery system sized to the full tank volume can recycle a batch in a few hours, but under-sizing extends the contamination window and forces the line to run with degrading solvent longer than intended. I specify recovery capacity based on the volume of solvent moved per shift, not the initial fill. Material compatibility and safety ratings are not negotiable in solvent service. Gaskets, hoses, and pump seals must be selected for the solvent family, and the electrical enclosure must carry the correct explosion-proof classification for the operating area. These two details cause more project delays than solvent chemistry differences.
La qualité du fournisseur d'équipements de récupération est plus difficile à évaluer qu'une fiche technique. <Choisir un fabricant fiable d’équipements ultrasoniques : un guide stratégique> couvre l'audit en usine, la traçabilité des composants et les vérifications après-vente qui différencient les partenaires à long terme des fournisseurs ponctuels.
Points d'intégration pour les lignes de nettoyage multi-étapes
La récupération n'a pas besoin d'être située à la fin de la ligne pour fonctionner. Dans un nettoyeur ultrasonique à solvants à plusieurs étapes, la ligne de récupération peut aspirer du réservoir de rinçage, du chemin de condensat du dégraisseur à vapeur ou du puisard de solvant contaminé. Aspirer du réservoir de rinçage évite que le solvant le plus propre ne dérive vers l'étape suivante ; aspirer du dégraisseur capte la charge de contaminants la plus élevée pour une distillation immédiate. De nombreuses lignes combinent ces deux points avec une boucle de distillation partagée entre les réservoirs. Vacuum-tight recovery loops change how drying and degreasing interact. A unit with built-in vapor condensation and vacuum distillation can recover solvent from the vapor phase while the basket is still in the chamber, which shortens the time between cleaning and drying. That configuration works well for machined parts with blind holes because the vacuum pulls solvent vapor out of recesses before condensation begins. The decision point most buyers miss is how the recovered solvent returns to the line. If the return point discharges into the dirtiest tank, recovery only slows contamination; it does not improve final rinse quality. In my experience, the strongest payback comes from returning distilled solvent to the final rinse stage and cascading used rinse solvent toward the first cleaning tank. If your line runs on mixed solvents or alternates between hydrocarbon and modified alcohol, confirm the recovery unit can switch media without cross-contamination. That specification affects seals, condenser settings, and waste residue handling more than the distillation chamber itself. Send your current solvent type and monthly consumption to [email protected] and I will confirm which recovery topology fits.
Échecs courants de récupération de solvants et leurs causes
Failures in recovery systems rarely come from the distillation chamber itself. The most common problem is water entering the solvent loop. Even a small amount of rinse water carried into the recovery batch raises the boiling point of the mixture and creates an emulsion layer that refuses to separate cleanly. The result is high solvent carryover into the water phase and a residue that is difficult to drain. A second common failure is thermal decomposition from the wrong heating approach. If a modified alcohol solvent sits against a high-temperature heater surface for too long, it can break down and produce acid byproducts that attack the tank and discolor cleaned parts. Vacuum recovery avoids this by lowering the boiling point, but the vacuum level and condenser temperature must be maintained as a pair. A system that reaches a deep vacuum without sufficient condensation simply pulls solvent vapor into the exhaust. I have also seen condenser undersizing create vapor loss that operators accepted as normal. A condenser matched to the distillation heater wattage will recover nearly all solvent vapor before it reaches the vent. When the condenser is two or three sizes too small, the visible loss is not dramatic, but it accumulates in solvent purchases every month.
Confirmation de la portée de la récupération de solvants avant de s'engager
A solvent recovery project stalls when the solvent type, shift volume, and cleanliness target are not matched before the first tank drawing. That mismatch shows up later as an undersized condenser, an incompatible seal, or a recovery schedule that lags behind production. Before you commit to a recovery system, share three numbers with the GTKCLEAN team: the solvent family and boiling range, the expected contaminated solvent volume per shift, and the final rinse cleanliness target. I will use those to confirm whether vacuum distillation, atmospheric distillation, or a hybrid recovery loop is the right fit, and what residue handling your line needs. Send the details to [email protected] or call +86 17768507147.
Questions fréquentes sur les systèmes de récupération de solvants
Un système de récupération de solvants a-t-il du sens pour une seule station de nettoyage ultrasonique ?
Seulement lorsque la station fonctionne suffisamment souvent pour générer un volume de déchets significatif. Un petit système de bureau avec un réservoir de 100 litres et une utilisation occasionnelle peut être mieux servi en échangeant le solvant sale via un recycleur hors site. Un système de solvant sous vide à station unique avec une capacité de 1 800 litres et une production quotidienne justifie généralement une boucle de récupération intégrée car le même réservoir génère en continu du solvant contaminé. Le véritable déclencheur est la consommation par mois, et non le nombre de machines.
Quel taux de perte de solvant devrait déclencher une évaluation du système de récupération ?
De nombreuses usines fixent le seuil trop haut car elles ne regardent que les factures d'achat. Un signal plus utile est le volume de remplacement du solvant par rapport à la capacité en boucle fermée du système de nettoyage. Si une ligne de hydrocarbures sous vide évaluée à 200 litres par mois consomme 600 litres, l'écart est presque toujours dû à l'évaporation, à la fuite de vapeur ou à une défaillance de récupération. Évaluez la boucle de récupération lorsque le remplacement mensuel dépasse deux à trois fois le taux de consommation prévu, car le volume excédentaire représente le coût direct des fuites du système et des pertes de processus plutôt que le fonctionnement normal du nettoyage.
Comment savoir s'il faut privilégier la distillation sous vide ou la distillation atmosphérique ?
Cela dépend de la plage d'ébullition du solvant et de sa stabilité thermique. Choisissez la distillation atmosphérique lorsque le solvant a un point d'ébullition stable et que les contaminants sont des huiles qui se séparent facilement. Optez pour la distillation sous vide lorsque le solvant est sensible à la chaleur, comme l'alcool modifié, ou lorsque des additifs à point d'ébullition élevé resteraient dans le résidu à température atmosphérique. La distillation sous vide réduit également les pertes de vapeur de solvant provenant de l'unité de récupération elle-même, ce qui est important dans des espaces de production restreints. Le système sous vide coûte plus cher et exige de meilleurs joints, donc la décision doit d'abord suivre la chimie du solvant, puis la disposition de l'usine.
Un seul unité de récupération peut-elle alimenter plusieurs cuves de nettoyage sur un même étage ?


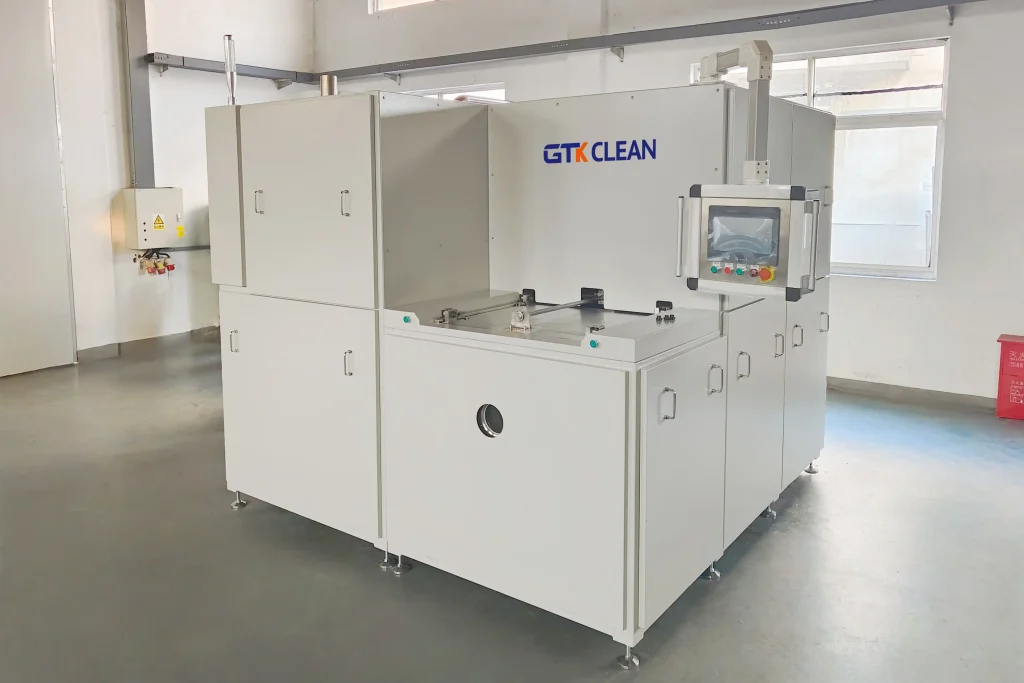
 Vacuum-tight recovery loops change how drying and degreasing interact. A unit with built-in vapor condensation and vacuum distillation can recover solvent from the vapor phase while the basket is still in the chamber, which shortens the time between cleaning and drying. That configuration works well for machined parts with blind holes because the vacuum pulls solvent vapor out of recesses before condensation begins. The decision point most buyers miss is how the recovered solvent returns to the line. If the return point discharges into the dirtiest tank, recovery only slows contamination; it does not improve final rinse quality. In my experience, the strongest payback comes from returning distilled solvent to the final rinse stage and cascading used rinse solvent toward the first cleaning tank. If your line runs on mixed solvents or alternates between hydrocarbon and modified alcohol, confirm the recovery unit can switch media without cross-contamination. That specification affects seals, condenser settings, and waste residue handling more than the distillation chamber itself. Send your current solvent type and monthly consumption to [email protected] and I will confirm which recovery topology fits.
 French
 English
 German
 Spanish
 Russian
 Portuguese