Os sistemas de recuperação de solventes representam o ponto de controle financeiro em qualquer processo de limpeza baseado em solventes. Uma unidade de recuperação bem integrada destila continuamente o solvente contaminado proveniente de etapas de limpeza ultrassônica, degreasing por vapor e enxaguamento, retornando o solvente limpo à linha, em vez de pagar para descartá-lo. Avaliei sistemas suficientes para saber que a diferença entre uma linha de solvente lucrativa e uma de alto custo muitas vezes reside no ciclo de recuperação, não no tanque de limpeza. Este artigo explica o que fazem os sistemas de recuperação, quais especificações são importantes para uso industrial e como calcular se sua linha justifica um sistema.
Fatores que Influenciam os Custos Operacionais na Limpeza Industrial com Solventes
Solvent purchase and disposal usually appear as separate budget lines, but they behave as one cost loop. Fresh solvent enters the cleaning tank, removes stamping oil or cutting fluid from parts, and exits as contaminated liquid or vapor. If the plant pays for fresh solvent and then pays again for hazardous waste handling, the same volume is charged twice. A closed-loop recovery system interrupts that duplication by distilling the solvent back to usable purity and leaving concentrated residue as the only waste stream. The largest cost variable is not always the solvent price per liter; it is the loss mechanism. Surface drag-out on parts, vapor escape from uncovered tanks, and water contamination during rinsing all remove solvent from the process. In a hydrocarbon system with an initial capacity of 1,800 liters, uncontrolled drag-out and vapor loss can push monthly replacement far above the rated 200 liters that a vacuum-tight line should consume. Reducing that gap matters more than negotiating a slightly lower purchase price.
O controle da perda de solvente começa com limites do processo, não apenas com hardware de recuperação. <Optimizar a Limpeza Industrial para Reduzir Despesas com Soluções> cobre como o design do tanque, a prática de enxaguamento e o contenimento de vapor alteram o volume de reposição de solvente semana a semana.
Parâmetros de Seleção de Sistemas de Recuperação de Solventes
A seleção de um sistema de recuperação começa com a química do solvente. Solventes hidrocarbonetos toleram destilação atmosférica quando a faixa de ebulição é estável, mas misturas modificadas de álcool e sensíveis ao calor frequentemente precisam de destilação a vácuo para reduzir a temperatura de ebulição e evitar decomposição. Um sistema configurado para um solvente não recuperará de forma confiável outro sem alterar materiais de vedação, pontos de ajuste do aquecedor e o design do condensador.
Abordagem de recuperação
Melhor ajuste
O que verificar antes de encomendar
Destilação atmosférica
Solventes hidrocarbonetos com faixa de ebulição estável
Potência do aquecedor, área de superfície do condensador, acesso ao dreno de resíduos
Destilação a vácuo
Álcool modificado, misturas de hidrocarbonetos de alto ponto de ebulição
Nível de vácuo, temperatura do condensador, taxa de fuga durante o aquecimento
Filtração com recirculação
Baixa contaminação por óleo de processo
Classificação do micron do filtro, separação óleo-água, queda de pressão à vazão nominal
Polimento por adsorção
Transportação de vapor de solvente de baixa concentração ou água
Capacidade de saturação, método de regeneração, descarte do meio gasto
Beyond chemistry, confirm that the recovery unit matches the cleaning line volume, not just the tank size. A recovery system sized to the full tank volume can recycle a batch in a few hours, but under-sizing extends the contamination window and forces the line to run with degrading solvent longer than intended. I specify recovery capacity based on the volume of solvent moved per shift, not the initial fill. Material compatibility and safety ratings are not negotiable in solvent service. Gaskets, hoses, and pump seals must be selected for the solvent family, and the electrical enclosure must carry the correct explosion-proof classification for the operating area. These two details cause more project delays than solvent chemistry differences.
A qualidade do fornecedor de equipamentos de recuperação é mais difícil de avaliar do que uma ficha técnica. <Escolher um Fabricante Fiável de Equipamento Ultrassónico: Um Guia Estratégico> cobre a auditoria na fábrica, rastreabilidade dos componentes e verificações pós-venda que diferenciam parceiros de longo prazo de fornecedores pontuais.
Pontos de Integração para Linhas de Limpeza em Múltiplas Etapas
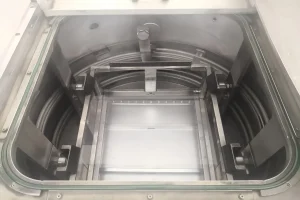
A recuperação não precisa estar no final da linha para funcionar. Num limpa-ultrassônico de solvente de múltiplas etapas, a linha de recuperação pode extrair do tanque de enxaguamento, do caminho de condensação do desengordurador a vapor ou do sumidouro de solvente contaminado. Extrair do tanque de enxaguamento mantém o solvente mais limpo de se dispersar na próxima etapa; extrair do desengordurador captura a maior carga de contaminantes para destilação imediata. Muitas linhas combinam ambos os pontos com um pequeno circuito de destilação partilhado entre os tanques. Vacuum-tight recovery loops change how drying and degreasing interact. A unit with built-in vapor condensation and vacuum distillation can recover solvent from the vapor phase while the basket is still in the chamber, which shortens the time between cleaning and drying. That configuration works well for machined parts with blind holes because the vacuum pulls solvent vapor out of recesses before condensation begins. The decision point most buyers miss is how the recovered solvent returns to the line. If the return point discharges into the dirtiest tank, recovery only slows contamination; it does not improve final rinse quality. In my experience, the strongest payback comes from returning distilled solvent to the final rinse stage and cascading used rinse solvent toward the first cleaning tank. If your line runs on mixed solvents or alternates between hydrocarbon and modified alcohol, confirm the recovery unit can switch media without cross-contamination. That specification affects seals, condenser settings, and waste residue handling more than the distillation chamber itself. Send your current solvent type and monthly consumption to [email protected] and I will confirm which recovery topology fits.
Falhas Comuns na Recuperação de Solventes e suas Causas
Failures in recovery systems rarely come from the distillation chamber itself. The most common problem is water entering the solvent loop. Even a small amount of rinse water carried into the recovery batch raises the boiling point of the mixture and creates an emulsion layer that refuses to separate cleanly. The result is high solvent carryover into the water phase and a residue that is difficult to drain. A second common failure is thermal decomposition from the wrong heating approach. If a modified alcohol solvent sits against a high-temperature heater surface for too long, it can break down and produce acid byproducts that attack the tank and discolor cleaned parts. Vacuum recovery avoids this by lowering the boiling point, but the vacuum level and condenser temperature must be maintained as a pair. A system that reaches a deep vacuum without sufficient condensation simply pulls solvent vapor into the exhaust. I have also seen condenser undersizing create vapor loss that operators accepted as normal. A condenser matched to the distillation heater wattage will recover nearly all solvent vapor before it reaches the vent. When the condenser is two or three sizes too small, the visible loss is not dramatic, but it accumulates in solvent purchases every month.
Unidades de recuperação de solvente geralmente retornam o investimento mais rapidamente quando a mesma linha de limpeza também elimina manuseio manual e variações de processo. <Justifique o Investimento em Equipamento de Limpeza Ultrassónica: Um Guia Estratégico de ROI> explica como separar o custo fixo do equipamento das economias variáveis de solvente, mão de obra e retrabalho ao longo da vida útil esperada da máquina.
Confirmação do Escopo de Recuperação de Solventes Antes de Implementar
A solvent recovery project stalls when the solvent type, shift volume, and cleanliness target are not matched before the first tank drawing. That mismatch shows up later as an undersized condenser, an incompatible seal, or a recovery schedule that lags behind production. Before you commit to a recovery system, share three numbers with the GTKCLEAN team: the solvent family and boiling range, the expected contaminated solvent volume per shift, and the final rinse cleanliness target. I will use those to confirm whether vacuum distillation, atmospheric distillation, or a hybrid recovery loop is the right fit, and what residue handling your line needs. Send the details to [email protected] or call +86 17768507147.
Perguntas Frequentes Sobre Sistemas de Recuperação de Solventes
Faz sentido um sistema de recuperação de solventes para uma estação de limpeza ultrassônica individual?
Somente quando a estação opera com frequência suficiente para gerar um volume de resíduos significativo. Um sistema de bancada pequeno com um tanque de 100 litros e uso ocasional pode ser melhor atendido trocando solvente sujo por um reciclador externo. Um sistema de solvente a vácuo de uma estação com capacidade de 1.800 litros e produção diária, por outro lado, geralmente justifica um ciclo de recuperação integrado porque o mesmo tanque gera continuamente solvente contaminado. O verdadeiro gatilho é o consumo mensal, não o número de máquinas.
Qual taxa de perda de solvente deve acionar uma avaliação do sistema de recuperação?
Muitas fábricas estabelecem o limite demasiado alto porque apenas olham para as faturas de compra. Um sinal mais útil é o volume de substituição de solvente em comparação com a classificação de ciclo fechado do sistema de limpeza. Se uma linha de hidrocarbonetos a vácuo classificada para 200 litros por mês estiver consumindo 600 litros, a diferença é quase sempre arraste, escape de vapor ou falha na recuperação. Avalie o ciclo de recuperação quando a substituição mensal exceder duas a três vezes a taxa de consumo projetada, pois o volume excedente é o custo direto de vazamentos do sistema e perdas de processo, e não uma operação de limpeza normal.
Como saber se devo optar por destilação a vácuo ou destilação atmosférica?
Depende da faixa de ebulição do solvente e da estabilidade térmica. Opte pela destilação atmosférica quando o solvente tiver um ponto de ebulição estável e os contaminantes forem óleos que se separam facilmente. Escolha a destilação a vácuo quando o solvente for sensível ao calor, como álcool modificado, ou quando aditivos de alto ponto de ebulição permanecerem no resíduo à temperatura atmosférica. O vácuo também reduz as perdas de vapor do próprio sistema de recuperação, o que é importante em espaços de produção apertados. O sistema de vácuo custa mais e exige melhores selos, portanto a decisão deve seguir a química do solvente primeiro e o layout da fábrica em segundo lugar.
Um único equipamento de recuperação pode atender a vários tanques de limpeza no piso?


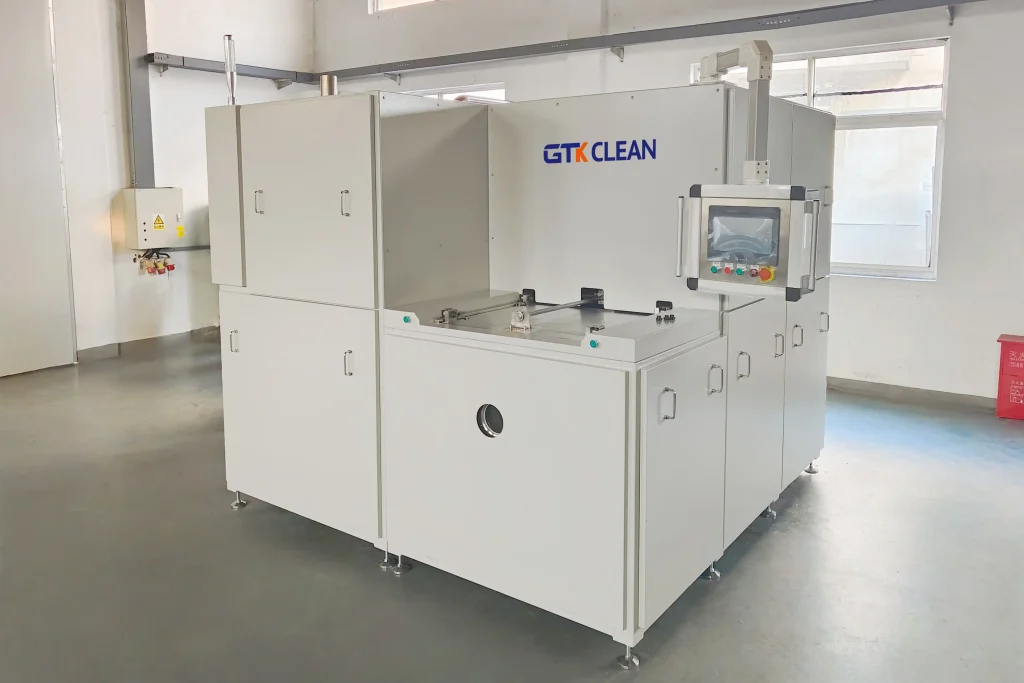
 Vacuum-tight recovery loops change how drying and degreasing interact. A unit with built-in vapor condensation and vacuum distillation can recover solvent from the vapor phase while the basket is still in the chamber, which shortens the time between cleaning and drying. That configuration works well for machined parts with blind holes because the vacuum pulls solvent vapor out of recesses before condensation begins. The decision point most buyers miss is how the recovered solvent returns to the line. If the return point discharges into the dirtiest tank, recovery only slows contamination; it does not improve final rinse quality. In my experience, the strongest payback comes from returning distilled solvent to the final rinse stage and cascading used rinse solvent toward the first cleaning tank. If your line runs on mixed solvents or alternates between hydrocarbon and modified alcohol, confirm the recovery unit can switch media without cross-contamination. That specification affects seals, condenser settings, and waste residue handling more than the distillation chamber itself. Send your current solvent type and monthly consumption to [email protected] and I will confirm which recovery topology fits.
 Portuguese
 English
 German
 Spanish
 French
 Russian