Filmes de óleo e depósitos de gordura continuam a ser os desafios de limpeza mais comuns em oficinas mecânicas e na produção de alto volume. A água simples penetra mal, espalha-se de forma desigual e deixa manchas nas superfícies metálicas porque o óleo é hidrofóbico. Os tensoativos reduzem a tensão interfacial e convertem o contaminante numa forma que pode ser removida, dispersa e enxaguada. Este guia explica o mecanismo, as variáveis de seleção chave e como a química funciona dentro de uma máquina de limpeza de peças industrial.
Porquê Óleo e Gordura Resistem à Água Simples
Water is a strongly hydrogen-bonded polar solvent. Petroleum oils, stamping lubricants, and many rust preventives are largely nonpolar. Because water molecules show little attraction for the oil phase, water beads rather than wets on an oily metal surface [1]. Spray force may push part of the film, but the film can re-wet the surface after the force is removed because the interface remains energetically unfavorable. A surfactant molecule is amphiphilic: the head is water-compatible and the tail is oil-compatible. At an oil-water-solid interface, the tail associates with the oil phase while the head remains in the aqueous phase. That orientation lowers surface and interfacial tension, so the cleaning solution wets the part more uniformly and can reach narrow gaps [2]. If your residue is a light oil film, heavy grease, or carbonized patch, do not treat all three as the same cleaning problem. The most useful surfactant selection starts with the contaminant and the part material, not with a machine specification alone.
Como os Tensoativos Removem Óleo e Gordura
Above the critical micelle concentration (CMC), surplus surfactant molecules aggregate into micelles: tails orient inward and heads orient outward into water [1], [2]. The CMC is not a universal cleaning threshold, but it marks the concentration range where additional surfactant becomes available for bulk contaminant removal instead of only populating interfaces. Three mechanisms operate together in most industrial degreasing baths.
Enrolar
As moléculas de surfactante adsorvem-se na linha de contacto óleo-água-sólido, reduzem o ângulo de contacto e permitem que a película de óleo se contraia em gotículas sob força mecânica ou agitação [1], [3]. O enrolamento é eficiente em superfícies lisas e em películas mais espessas quando solução fresca suficiente atinge a superfície da peça.
Emulsificação
As gotículas destacadas são estabilizadas por uma película de surfactante, que ajuda a evitar que coalesçam e se redepositem na peça [3]. A emulsificação é importante para óleos de viscosidade média e linhas de alta produção. Significa também que o banho necessita de separação de óleo, filtração, espumação ou decantação para evitar que a carga de óleo sature o detergente.
Solubilização
Em concentrações acima da CMC, óleos de baixo peso molecular podem entrar no interior das micelas [2]. A solubilização é mais forte para óleos leves e aditivos, não para gordura pesada. Confiar apenas na solubilização tende a produzir limpeza lenta e inconsistente em peças de produção.
Tipo de Contaminante
Fonte Típica
Mecanismo Dominante
Nota do Processo
Óleo mineral leve ou de corte
Usinagem, torneamento, fresagem
Molhagem, enrolamento, emulsificação
Calor moderado ajuda; controlar a espuma nas fases de pulverização
Lubrificante de estampagem ou conformação clorado
Estampagem, conformação profunda
Emulsificação mais surfactante tipo co-solvente
Verificar o enxaguamento final; o lubrificante pode ser tenaz
Graxa inibidora de ferrugem
Proteção de armazenamento ou intermédia
Enrolamento após amolecimento por temperatura
Requer agitação forte e tempo de permanência suficiente
Resíduo carbonizado ou oxidado
Tratamento térmico, filmes de óleo envelhecidos
Limitado apenas por surfactante
Pode requerer pré-tratamento mecânico ou químico
Desmoldante de silicone
Fundição sob pressão, moldagem
Emulsificação ou solubilização selecionada
Verificar a energia superficial final antes de revestir ou pintar
Impressão digital e filme de óleo leve
Manuseamento, montagem leve
Molhabilidade e emulsificação
Concentração mais baixa pode ser suficiente
Variáveis de Seleção que Alteram o Desempenho dos Tensoativos
A single published hydrophilic-lipophilic balance (HLB) value should not be used as a pass/fail specification. HLB indicates whether the molecule favors oil or water: lower values lean toward oil compatibility, higher values toward water compatibility [2]. In an aqueous wash bath, HLB is tuned to the oil type and the part surface. Surfactant charge also changes wetting, foam, residue, and adsorption on the part. Nonionic ethoxylates are widely used because their wetting behavior and cloud point can be adjusted. Anionics often improve removal of polar soils but may foam more. Cationics are rarely used as primary metal-cleaning detergents because of substrate interaction. Amphoterics can help special substrates and mixed surfactant packages [2]. Surface tension and interfacial tension are measured by standardized methods such as the Wilhelmy plate or Du Noüy ring [4], [5]. Those measurements help a supplier qualify a detergent and help a user monitor incoming chemistry, but they do not replace a cleaning trial on the actual part. The starting point is usually a formulated detergentes de limpeza industrial pacote em vez de uma única matéria-prima tensoativa.
Variável
O que Controla
Verificação Prática
Concentração vs CMC
Disponibilidade de micelas
Use titulação do fornecedor, refratômetro ou método de condutividade
HLB
Compatibilidade óleo vs água
Corresponder à classe de óleo, não a um único valor universal
Carga do tensoativo
Molhagem, espuma, resíduo, adsorção
Verificar material da peça e compatibilidade do enxaguamento final
Temperatura e ponto de turvação
Viscosidade do óleo e solubilidade do tensoativo
Manter abaixo do ponto de turvação para não iónicos, a menos que o processo seja validado
pH e construtores
Saponificação de sujidade gorda e controlo de água dura
Proteja o alumínio e as peças revestidas contra extremos de pH
Qualidade da água de enxaguamento final
Resíduos e manchas de água
Utilize água de osmose reversa (RO) ou água DI na fase final
Integração de Processos: Ultrassónico, Multitanque e Enxaguamento
A limpeza industrial não é um teste de imersão. A cavitação ultrassónica cria flutuações de pressão na superfície da peça e transporta solução de surfactante fresca para orifícios cegos e roscas [1]. A agitação acelera o enrolamento e a emulsificação, renovando constantemente a película líquida na interface. Num processo aquoso multi-estágio, a sequência típica é pré-lavagem ou remoção por pulverização de óleo bruto, lavagem aquecida com surfactante, enxaguamento recirculado, enxaguamento final com água desionizada (DI) e secagem.
[A configuração do tanque e a sequência de estágios, correspondentes ao mecanismo de remoção, determinam se o enrolamento e a emulsificação se tornam uma limpeza de peça repetível.] <Processo de Limpeza Ultrassónica: Um Guia Técnico Passo a Passo> cobre o processo passo a passo completo e como cada estágio suporta a limpeza química.
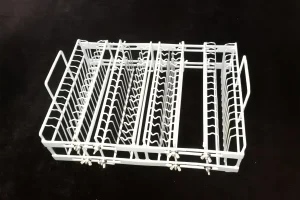
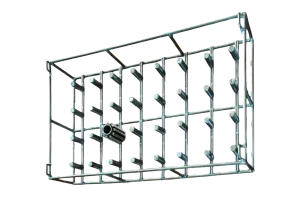
Para limpeza aquosa de produção, o limpador ultrassónico automático para peças usinadas CNC e máquina de limpeza ultrassónica multi-tanque illustrate how the detergent stage is paired with mechanical energy and final rinse. Multi-stage systems for CNC parts can pair ultrasonic degreasing with RO water rinse, DI water rinse, and hot air or vacuum drying. Pre-PVD cleaning systems can use a similar train with final rinse water conductivity controlled to ≤0.06 μS/cm to reduce water spots and secondary contamination. These are product data for a specific system, not a universal specification: the correct rinse requirement depends on the cleanliness standard for your part. Basket and rack design changes detergent performance. Closely nested parts create dead zones where the surfactant solution cannot exchange. Baskets that allow drainage and solution movement, or rotary baskets that reposition parts, improve contact with blind holes and recesses. A capacidade de enxaguamento é parte do desempenho do surfactante. Um detergente que remove óleo, mas deixa uma película de surfactante invisível, pode causar falhas de revestimento ou galvanoplastia posteriormente.
[O desempenho do surfactante aquoso depende da mesma química descrita acima, mas o caminho de molhagem e enxaguamento através do sistema altera a fiabilidade com que o óleo sai da peça.] <Sistemas de limpeza ultrassónica à base de água versus à base de solventes> cobre as compensações quando os surfactantes são usados em processos ultrassónicos à base de água versus desengorduramento com solvente.
Resolução de Problemas e Controlo de Detergente
Resíduos de óleo após a limpeza geralmente provêm de uma de seis causas: concentração de surfactante abaixo da faixa de trabalho, HLB incorreto para o óleo, temperatura fora da janela de trabalho, água dura ou contaminação do enxaguamento, um banho saturado de óleo, ou geometria da peça que impede a troca de solução.
Baixa concentração: Complete com concentração monitorizada; não adicione simplesmente detergente num temporizador fixo.
HLB incorreto: Execute pequenos testes de rastreio antes de alterar a configuração do tanque.
Temperatura: Para etoxilatos não iónicos, evite operar acima do ponto de turvação, a menos que o processo tenha sido validado.
Água dura: Utilize agentes de construção, sequestrantes ou água de enxaguamento DI para controlar a película mineral.
Banho saturado de óleo: Adicione desengorduramento de óleo, decantação, filtração ou arraste controlado.
Geometria: Reduza a densidade de carga, melhore a orientação da cesta ou adicione movimento rotativo.
Ongoing detergent control should be tied to a documented process, not visual appearance alone. Supplier titration, surface tension measurement, and oil load tracking are more repeatable as the bath is new and as it ages [4], [5]. Chemistry troubleshooting is fastest when the problem is defined by part material, oil type, and current bath data. If you are chasing a persistent residue issue, send those three pieces of information plus a photo to [email protected]. We review them against your current washer configuration and recommend the least disruptive change first.
[Após a remoção completa do surfactante, a energia superficial deve permanecer baixa o suficiente para que a água de enxaguamento escorra sem deixar manchas de gotas ou resíduos.] <Limpeza de Precisão: O Papel da Energia Superficial no Revestimento de Alto Desempenho> abrange a medição da energia superficial e o seu efeito na adesão do revestimento após a limpeza.
Lista de Verificação de Detergente e Processo
Identifique o tipo de óleo, o pacote de aditivos e se o resíduo é fresco ou envelhecido.
Identifique o substrato da peça e quaisquer limites de compatibilidade de revestimento, galvanização, elastómero ou multimaterial.
Defina a temperatura de lavagem e o ponto de turvação com base nos dados do fornecedor do detergente.
Defina um método de controlo de concentração: titulação, refratómetro, condutividade ou dosagem baseada em sensor.
Verifique a qualidade da água de enxaguamento e a condutividade do enxaguamento final.
Confirme a ação mecânica: ultrassons, fluxo da bomba, pressão do spray ou rotação da cesta.
Valide a limpeza com o padrão de produção: luva branca, NVR, contagem de partículas, teste de dyne ou requisito específico do cliente.
Solicitar uma Revisão de Aplicação
A seleção do surfactante é uma parte de um sistema de limpeza fiável. A configuração do tanque, a orientação da cesta, a qualidade do enxaguamento e a secagem afetam todos o resultado final. Se estiver a planear uma nova etapa de limpeza ou a atualizar uma linha existente, envie as seguintes informações para [email protected] ou ligue para +86 17768507147:
Material e dimensões da peça
Tipos de óleo ou gordura e método de limpeza atual
Objetivo de limpeza ou especificação do cliente
Taxa de produção e espaço disponível
Problema atual: resíduo, manchas de água, espuma, odor ou débito
Ajudaremos a avaliar se um detergente aquoso num sistema multiestágio ou ultrassónico é o caminho certo, e ligaremos a sua especificação ao detergente, água de enxaguamento e energia mecânica necessários.
Perguntas Frequentes sobre Desengorduramento com Tensoativos
Qual é a diferença entre um desengordurante e um tensoativo?
Um surfactante é o componente ativo na superfície que reduz a tensão interfacial. Um desengordurante é o produto formulado que contém surfactantes, construtores, inibidores de corrosão, aditivos antiespumantes e possivelmente co-solventes. O desengordurante, não apenas o surfactante, é o que carrega para o tanque de lavagem.
Os tensoativos removem óleo sem ação mecânica?
Os surfactantes molham a superfície e reduzem a tensão interfacial, mas as gorduras industriais e os óleos pesados quase sempre necessitam de agitação, temperatura ou energia ultrassónica para destacar a película e transportar o óleo para longe da peça. A química define a condição; a energia mecânica completa a remoção.
Um único tensoativo pode limpar todos os óleos e gorduras?
Nenhum pacote de surfactantes único é ótimo para todos os contaminantes. Óleos minerais leves, lubrificantes de conformação clorados, desmoldantes de silicone e resíduos oxidados podem requerer diferentes pacotes de HLB, carga e construtores.
Como sei se tenho detergente suficiente no banho?
Monitore a concentração com a titulação do fornecedor, refratômetro ou método de condutividade, e observe o aumento da carga de óleo, água de enxaguamento turva ou resíduo visível. Mantenha a reposição e a remoção de óleo em vez de simplesmente adicionar detergente num cronograma fixo.
Os produtos de limpeza com tensoativos são mais seguros do que os solventes?
Muitos limpadores à base de água com surfactantes reduzem a exposição a COVs e preocupações com inflamabilidade em comparação com alguns desengordurantes solventes, mas a segurança depende da química específica, pH, aditivos, exposição a névoas e compatibilidade da peça. Reveja a ficha de dados de segurança do fabricante e os seus controlos de processo antes de fazer alterações [6].
Referências
[1] M. J. Rosen, Surfactants and Interfacial Phenomena, 4th ed. Hoboken, NJ: Wiley, 2012.
[2] K. Holmberg, B. Jönsson, B. Kronberg, and B. Lindman, Surfactants and Polymers in Aqueous Solution, 2nd ed. Chichester, U.K.: Wiley, 2002.
[3] D. J. Shaw, Introduction to Colloid and Surface Chemistry, 4th ed. Oxford, U.K.: Butterworth-Heinemann, 1992.
[4] ASTM International, D1331-20, Métodos de Ensaio Padrão para Tensão Superficial e Interfacial de Soluções de Agentes Tensoativos, West Conshohocken, PA: ASTM International, 2020.
[5] OECD, Diretrizes da OCDE para o Teste de Produtos Químicos, Teste N.º 101: Tensão Superficial, Paris: OECD Publishing, 1995.
[6] U.S. OSHA, "Hazard Communication Standard," 29 CFR 1910.1200, Washington, DC: U.S. Department of Labor. If you're interested, check out these related articles: Qual é a Melhor Máquina de Limpeza Pré-Revestimento para Fábricas de Revestimento PVD, DLC & CVD?Como Escolher a Melhor Potência Ultrassónica para uma Máquina de Limpeza Ultrassónica?Limpa Túnel Automatizado


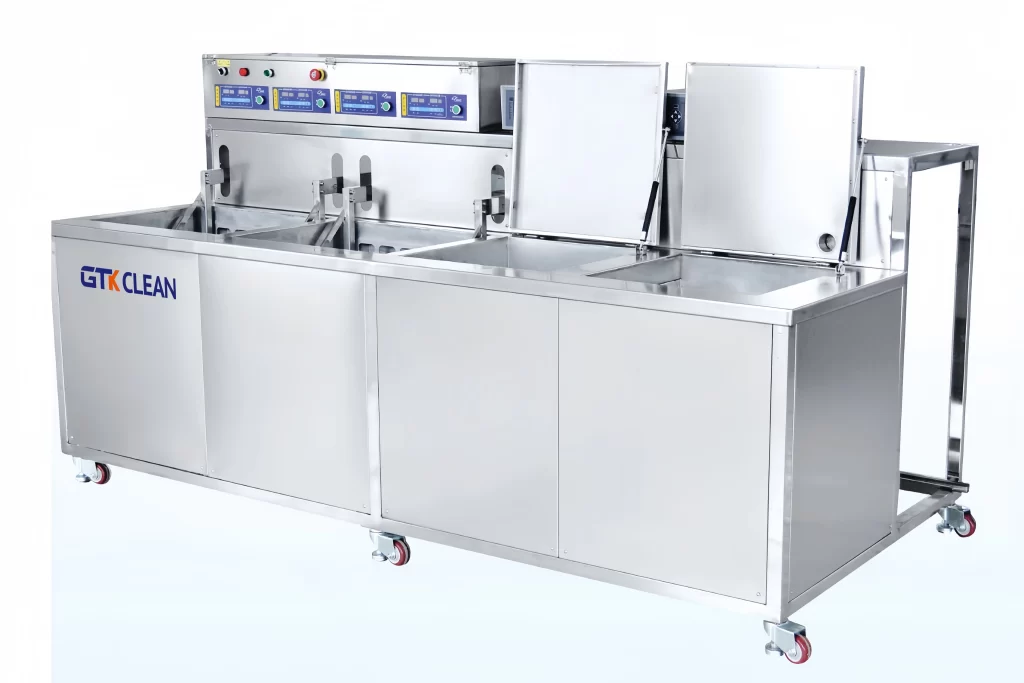
 Para limpeza aquosa de produção, o limpador ultrassónico automático para peças usinadas CNC e máquina de limpeza ultrassónica multi-tanque illustrate how the detergent stage is paired with mechanical energy and final rinse. Multi-stage systems for CNC parts can pair ultrasonic degreasing with RO water rinse, DI water rinse, and hot air or vacuum drying. Pre-PVD cleaning systems can use a similar train with final rinse water conductivity controlled to ≤0.06 μS/cm to reduce water spots and secondary contamination. These are product data for a specific system, not a universal specification: the correct rinse requirement depends on the cleanliness standard for your part. Basket and rack design changes detergent performance. Closely nested parts create dead zones where the surfactant solution cannot exchange. Baskets that allow drainage and solution movement, or rotary baskets that reposition parts, improve contact with blind holes and recesses.
 A capacidade de enxaguamento é parte do desempenho do surfactante. Um detergente que remove óleo, mas deixa uma película de surfactante invisível, pode causar falhas de revestimento ou galvanoplastia posteriormente.
 Ongoing detergent control should be tied to a documented process, not visual appearance alone. Supplier titration, surface tension measurement, and oil load tracking are more repeatable as the bath is new and as it ages [4], [5]. Chemistry troubleshooting is fastest when the problem is defined by part material, oil type, and current bath data. If you are chasing a persistent residue issue, send those three pieces of information plus a photo to [email protected]. We review them against your current washer configuration and recommend the least disruptive change first.
 Portuguese
 English
 German
 Spanish
 French
 Russian