Ölfilme und Fettablagerungen gehören nach wie vor zu den häufigsten Reinigungsherausforderungen in Maschinenbaubetrieben und der Massenfertigung. Reines Wasser dringt schlecht ein, breitet sich ungleichmäßig aus und hinterlässt Schlieren auf Metalloberflächen, da Öl hydrophob ist. Tenside reduzieren die Grenzflächenspannung und wandeln den Schadstoff in eine Form um, die abgehoben, dispergiert und abgespült werden kann. Dieser Leitfaden erklärt den Mechanismus, die wichtigsten Auswahlvariablen und wie die Chemie in einem industriellen Teilereiniger funktioniert.
Warum Öl und Fett Wasser abweisen
Water is a strongly hydrogen-bonded polar solvent. Petroleum oils, stamping lubricants, and many rust preventives are largely nonpolar. Because water molecules show little attraction for the oil phase, water beads rather than wets on an oily metal surface [1]. Spray force may push part of the film, but the film can re-wet the surface after the force is removed because the interface remains energetically unfavorable. A surfactant molecule is amphiphilic: the head is water-compatible and the tail is oil-compatible. At an oil-water-solid interface, the tail associates with the oil phase while the head remains in the aqueous phase. That orientation lowers surface and interfacial tension, so the cleaning solution wets the part more uniformly and can reach narrow gaps [2]. If your residue is a light oil film, heavy grease, or carbonized patch, do not treat all three as the same cleaning problem. The most useful surfactant selection starts with the contaminant and the part material, not with a machine specification alone.
Wie Tenside Öl und Fett entfernen
Above the critical micelle concentration (CMC), surplus surfactant molecules aggregate into micelles: tails orient inward and heads orient outward into water [1], [2]. The CMC is not a universal cleaning threshold, but it marks the concentration range where additional surfactant becomes available for bulk contaminant removal instead of only populating interfaces. Three mechanisms operate together in most industrial degreasing baths.
Aufrollen
Tensidmoleküle adsorbieren an der Öl-Wasser-Feststoff-Kontaktlinie, senken den Kontaktwinkel und ermöglichen es dem Ölfilm, sich unter mechanischer Kraft oder Agitation zu Tröpfchen zusammenzuziehen [1], [3]. Das Aufrollen ist auf glatten Oberflächen und bei dickeren Filmen effizient, wenn genügend frische Lösung die Teileoberfläche erreicht.
Emulgierung
Abgelöste Tröpfchen werden durch einen Tensidfilm stabilisiert, der verhindert, dass sie koagulieren und sich wieder auf dem Teil ablagern [3]. Emulgierung ist wichtig für Öle mittlerer Viskosität und Hochdurchsatzlinien. Sie bedeutet auch, dass das Bad eine Ölabscheidung, Filtration, Abschöpfung oder Dekantierung benötigt, um zu verhindern, dass die Ölbeladung das Waschmittel sättigt.
Solubilisierung
Bei Konzentrationen oberhalb der CMC können niedrigmolekulare Öle in das Innere von Mizellen eindringen [2]. Die Solubilisierung ist am stärksten für leichte Öle und Additive, nicht für starkes Fett. Sich allein auf Solubilisierung zu verlassen, führt tendenziell zu langsamer und inkonsistenter Reinigung von Produktionsbauteilen.
Kontaminantentyp
Typische Quelle
Dominanter Mechanismus
Prozesshinweis
Leichtes Mineral- oder Schneidöl
Bearbeitung, Drehen, Fräsen
Benetzung, Aufrollen, Emulgierung
Moderate Hitze hilft; Schaum in Sprühstufen kontrollieren
Chloriertes Stanz- oder Umformschmieröl
Stanzen, Tiefziehen
Emulgierung plus Co-Lösungsmittel-ähnliches Tensid
Endspülung überprüfen; das Schmieröl kann hartnäckig sein
Rostschutzfett
Lager- oder Zwischenstufenschutz
Aufrollen nach Temperaturerweichung
Erfordert starkes Rühren und ausreichende Verweilzeit
Aufgekohlter oder oxidierter Rückstand
Wärmebehandlung, gealterte Ölfilme
Begrenzt durch Tensid allein
Kann eine mechanische oder chemische Vorbehandlung erfordern
Silikon-Trennmittel
Druckguss, Formen
Ausgewählte Emulgierung oder Solubilisierung
Oberflächenenergie vor Beschichtung oder Lackierung prüfen
Fingerabdruck und leichter Ölfilm
Handhabung, leichte Montage
Benetzung und Emulgierung
Geringere Konzentration kann ausreichend sein
Auswahlvariablen, die die Leistung von Tensiden verändern
A single published hydrophilic-lipophilic balance (HLB) value should not be used as a pass/fail specification. HLB indicates whether the molecule favors oil or water: lower values lean toward oil compatibility, higher values toward water compatibility [2]. In an aqueous wash bath, HLB is tuned to the oil type and the part surface. Surfactant charge also changes wetting, foam, residue, and adsorption on the part. Nonionic ethoxylates are widely used because their wetting behavior and cloud point can be adjusted. Anionics often improve removal of polar soils but may foam more. Cationics are rarely used as primary metal-cleaning detergents because of substrate interaction. Amphoterics can help special substrates and mixed surfactant packages [2]. Surface tension and interfacial tension are measured by standardized methods such as the Wilhelmy plate or Du Noüy ring [4], [5]. Those measurements help a supplier qualify a detergent and help a user monitor incoming chemistry, but they do not replace a cleaning trial on the actual part. The starting point is usually a formulated industrielle Reinigungsmittel Paket und nicht ein einzelner Tensidrohstoff.
Variabel
Was es kontrolliert
Praktische Prüfung
Konzentration vs. CMC
Verfügbarkeit von Mizellen
Verwenden Sie Lieferanten-Titration, Refraktometer oder Leitfähigkeitsmethode
HLB
Öl- vs. Wasserverträglichkeit
An Ölklasse anpassen, nicht ein einzelner universeller Wert
Tensidladung
Benetzung, Schaum, Rückstände, Adsorption
Teilematerial und Verträglichkeit der Endspülung prüfen
Temperatur und Trübungspunkt
Ölviskosität und Tensidlöslichkeit
Bleiben Sie unter dem Trübungspunkt für Nichtionen, es sei denn, der Prozess ist validiert
pH-Wert und Builder
Verseifung von Fettverschmutzungen und Kontrolle von hartem Wasser
Schützen Sie Aluminium und beschichtete Teile vor pH-Extremen
Qualität des Endspülwassers
Rückstände und Wasserflecken
Verwenden Sie RO- oder DI-Wasser in der Endstufe
Prozessintegration: Ultraschall, Mehrtanksysteme und Spülen
Industrielle Reinigung ist kein Tauchtest. Ultraschallkavitation erzeugt Druckschwankungen an der Teileoberfläche und transportiert frische Tensidlösung in Sacklöcher und Gewinde [1]. Rühren beschleunigt das Aufrollen und die Emulgierung, indem der Flüssigkeitsfilm an der Grenzfläche ständig erneuert wird. Bei einem mehrstufigen wässrigen Prozess ist die typische Reihenfolge: Vorspülen oder Sprühentfernung von grobem Öl, Erhitzen mit Tensidwäsche, rezirkuliertes Spülen, Endspülen mit DI-Wasser und Trocknen.
[Die Abstimmung der Tankkonfiguration und der Stufenabfolge auf den Reinigungsmechanismus bestimmt, ob Aufrollen und Emulgierung zu einer wiederholbaren Teile-Sauberkeit führen.] <Ultraschallreinigungsprozess: Ein Schritt-für-Schritt-Technikleitfaden> deckt den vollständigen Schritt-für-Schritt-Prozess ab und wie jede Stufe die chemische Reinigung unterstützt.
Für die industrielle wässrige Reinigung ist die automatische Ultraschallreinigung für CNC-bearbeitete Teile und Mehrkammer-Ultraschallreinigungsmaschine illustrate how the detergent stage is paired with mechanical energy and final rinse. Multi-stage systems for CNC parts can pair ultrasonic degreasing with RO water rinse, DI water rinse, and hot air or vacuum drying. Pre-PVD cleaning systems can use a similar train with final rinse water conductivity controlled to ≤0.06 μS/cm to reduce water spots and secondary contamination. These are product data for a specific system, not a universal specification: the correct rinse requirement depends on the cleanliness standard for your part. Basket and rack design changes detergent performance. Closely nested parts create dead zones where the surfactant solution cannot exchange. Baskets that allow drainage and solution movement, or rotary baskets that reposition parts, improve contact with blind holes and recesses. Spülbarkeit ist Teil der Tensidleistung. Ein Reinigungsmittel, das Öl entfernt, aber einen unsichtbaren Tensidfilm hinterlässt, kann später zu Beschichtungs- oder Plattierungsfehlern führen.
[Die Leistung von wässrigen Tensiden hängt von der gleichen Chemie ab wie oben beschrieben, aber der Benetzungs- und Spülweg durch das System verändert, wie zuverlässig das Öl vom Teil entfernt wird.] <Wasserbasierte versus lösemittelbasierte Ultraschallreinigungssysteme> behandelt die Kompromisse bei der Verwendung von Tensiden in wasserbasierten Ultraschallverfahren im Vergleich zur Lösungsmittelentfettung.
Fehlerbehebung und Reinigungsmittelkontrolle
Ölreste nach der Reinigung stammen normalerweise von einer von sechs Ursachen: Tensidkonzentration unterhalb des Arbeitsbereichs, falsches HLB für das Öl, Temperatur außerhalb des Arbeitsfensters, hartes Wasser oder Spülkontamination, ein ölsaturiertes Bad oder eine Teilegeometrie, die den Lösungswechsel verhindert.
Niedrige Konzentration: Mit überwachte Konzentration auffüllen; nicht einfach nach festem Zeitplan Reinigungsmittel hinzufügen.
Falsches HLB: Kleine Screening-Versuche durchführen, bevor die Tankkonfiguration geändert wird.
Temperatur: Bei nichtionischen Ethoxylaten vermeiden Sie die Überschreitung des Trübungspunkts, es sei denn, der Prozess wurde validiert.
Hartes Wasser: Verwenden Sie Builder, Sequestriermittel oder DI-Spülwasser zur Kontrolle von Mineralfilmen.
Ölgetränkte Wanne: Fügen Sie Ölskimming, Dekantieren, Filtration oder kontrollierten Abtrag hinzu.
Geometrie: Reduzieren Sie die Beladungsdichte, verbessern Sie die Korborientierung oder fügen Sie Drehbewegung hinzu.
Ongoing detergent control should be tied to a documented process, not visual appearance alone. Supplier titration, surface tension measurement, and oil load tracking are more repeatable as the bath is new and as it ages [4], [5]. Chemistry troubleshooting is fastest when the problem is defined by part material, oil type, and current bath data. If you are chasing a persistent residue issue, send those three pieces of information plus a photo to [email protected]. We review them against your current washer configuration and recommend the least disruptive change first.
[Nach Abschluss der Tensidentfernung muss die Oberflächenenergie niedrig genug bleiben, damit das Spülwasser abläuft, ohne Tropfenflecken oder Rückstände zu hinterlassen.] <Präzisionsreinigung: Die Rolle der Oberflächenenergie bei Hochleistungsbeschichtungen> behandelt die Messung der Oberflächenenergie und ihre Auswirkung auf die Haftung der Beschichtung nach der Reinigung.
Checkliste für Reinigungsmittel und Prozess
Identifizieren Sie den Öltyp, das Additivpaket und ob der Rückstand frisch oder alt ist.
Identifizieren Sie das Teilsubstrat und jegliche Beschichtung, Galvanisierung, Elastomer- oder Mehrkomponenten-Kompatibilitätsgrenze.
Stellen Sie die Waschtemperatur und den Trübungspunkt anhand der Daten des Waschmittelherstellers ein.
Legen Sie eine Konzentrationskontrollmethode fest: Titration, Refraktometer, Leitfähigkeit oder sensorbasierte Dosierung.
Überprüfen Sie die Qualität des Spülwassers und die Leitfähigkeit der Endspülung.
Bestätigen Sie die mechanische Wirkung: Ultraschall, Pumpenfluss, Sprühdruck oder Korbdrehung.
Validieren Sie die Sauberkeit anhand des Produktionsstandards: Weißer Handschuh, NVR, Partikelanzahl, Dyne-Test oder kundenspezifische Anforderung.
Fordern Sie eine Anwendungsprüfung an
Die Auswahl des Tensids ist ein Teil eines zuverlässigen Reinigungssystems. Tankkonfiguration, Korborientierung, Spülqualität und Trocknung beeinflussen alle das Endergebnis. Wenn Sie eine neue Reinigungsstufe planen oder eine bestehende Linie aufrüsten, senden Sie die folgenden Informationen an [email protected] oder rufen Sie +86 17768507147 an:
Teilematerial und Abmessungen
Öl- oder Fettarten und aktuelle Reinigungsmethode
Sauberkeitsziel oder Kundenspezifikation
Produktionsrate und verfügbare Bodenfläche
Aktuelles Problem: Rückstände, Wasserflecken, Schaum, Geruch oder Durchsatz
Wir helfen Ihnen bei der Bewertung, ob ein wässriges Reinigungsmittel in einem mehrstufigen oder Ultraschallsystem der richtige Weg ist, und verknüpfen Ihre Spezifikation mit dem erforderlichen Reinigungsmittel, Spülwasser und der mechanischen Energie.
Häufig gestellte Fragen zur Tensidentfettung
Was ist der Unterschied zwischen einem Entfetter und einem Tensid?
Ein Tensid ist die oberflächenaktive Komponente, die die Grenzflächenspannung herabsetzt. Ein Entfetter ist das formulierte Produkt, das Tenside, Builder, Korrosionsinhibitoren, Antischaumadditive und möglicherweise Co-Lösungsmittel enthält. Der Entfetter, nicht das Tensid allein, ist das, was Sie in den Waschbehälter füllen.
Entfernen Tenside Öl ohne mechanische Einwirkung?
Tenside benetzen die Oberfläche und senken die Grenzflächenspannung, aber industrielle Fette und schwere Öle erfordern fast immer Rühren, Temperatur oder Ultraschallenergie, um den Film abzulösen und das Öl vom Teil wegzutransportieren. Die Chemie schafft die Bedingung; mechanische Energie vervollständigt die Entfernung.
Kann ein einziges Tensid jedes Öl und Fett reinigen?
Kein einzelnes Tensidpaket ist für jeden Schadstoff optimal. Leichte Mineralöle, chlorierte Umformschmierstoffe, Silikonformtrennmittel und oxidierte Rückstände können unterschiedliche HLB-, Ladungs- und Builder-Pakete erfordern.
Woher weiß ich, ob ich genug Reinigungsmittel im Bad habe?
Überwachen Sie die Konzentration mit der Titrations-, Refraktometer- oder Leitfähigkeitsmethode des Lieferanten und achten Sie auf steigende Ölbelastung, trübes Spülwasser oder sichtbare Rückstände. Führen Sie Nachfüllungen und Ölentfernungen durch, anstatt einfach nach einem festen Zeitplan Reinigungsmittel hinzuzufügen.
Sind Tensidreiniger sicherer als Lösungsmittel?
Viele wasserbasierte Tensidreiniger reduzieren die VOC-Exposition und die Entflammbarkeitsbedenken im Vergleich zu einigen Lösungsmittelentfettern, aber die Sicherheit hängt von der spezifischen Chemie, dem pH-Wert, den Additiven, der Nebelbelastung und der Teilekompatibilität ab. Überprüfen Sie das Sicherheitsdatenblatt des Herstellers und Ihre Prozesskontrollen, bevor Sie Änderungen vornehmen [6].
Referenzen
[1] M. J. Rosen, Tenside und Grenzflächenphänomene, 4th ed. Hoboken, NJ: Wiley, 2012.
[2] K. Holmberg, B. Jönsson, B. Kronberg, and B. Lindman, Tenside und Polymere in wässriger Lösung, 2nd ed. Chichester, U.K.: Wiley, 2002.
[3] D. J. Shaw, Einführung in die Kolloid- und Oberflächenchemie, 4th ed. Oxford, U.K.: Butterworth-Heinemann, 1992.
[4] ASTM International, D1331-20, Standard-Prüfverfahren für Oberflächen- und Grenzflächenspannung von Tensidlösungen, West Conshohocken, PA: ASTM International, 2020.
[5] OECD, OECD-Richtlinien zur Prüfung von Chemikalien, Prüfung Nr. 101: Oberflächenspannung, Paris: OECD Publishing, 1995.
[6] U.S. OSHA, "Hazard Communication Standard," 29 CFR 1910.1200, Washington, DC: U.S. Department of Labor. If you're interested, check out these related articles: Was ist die beste Vorbeschichtungs-Reinigungsmaschine für PVD-, DLC- und CVD-Beschichtungsfabriken?Wie man die beste Ultraschallleistung für eine Ultraschallreinigungsmaschine auswählt?Automatisierter Tunnelreiniger


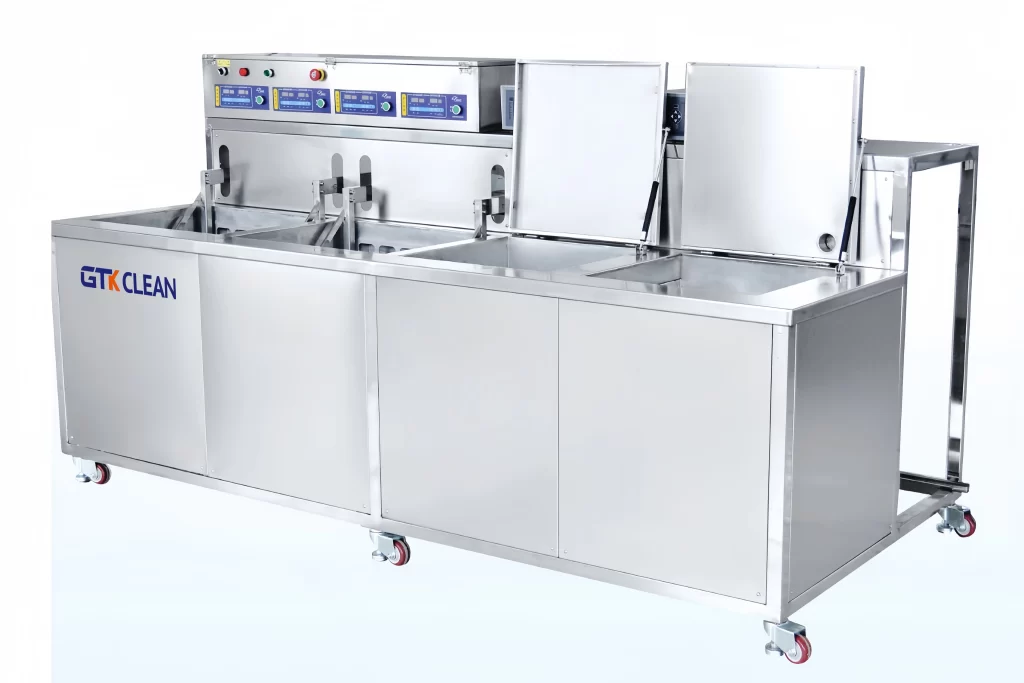
 Für die industrielle wässrige Reinigung ist die automatische Ultraschallreinigung für CNC-bearbeitete Teile und Mehrkammer-Ultraschallreinigungsmaschine illustrate how the detergent stage is paired with mechanical energy and final rinse. Multi-stage systems for CNC parts can pair ultrasonic degreasing with RO water rinse, DI water rinse, and hot air or vacuum drying. Pre-PVD cleaning systems can use a similar train with final rinse water conductivity controlled to ≤0.06 μS/cm to reduce water spots and secondary contamination. These are product data for a specific system, not a universal specification: the correct rinse requirement depends on the cleanliness standard for your part. Basket and rack design changes detergent performance. Closely nested parts create dead zones where the surfactant solution cannot exchange. Baskets that allow drainage and solution movement, or rotary baskets that reposition parts, improve contact with blind holes and recesses.
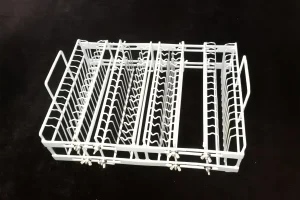 Spülbarkeit ist Teil der Tensidleistung. Ein Reinigungsmittel, das Öl entfernt, aber einen unsichtbaren Tensidfilm hinterlässt, kann später zu Beschichtungs- oder Plattierungsfehlern führen.
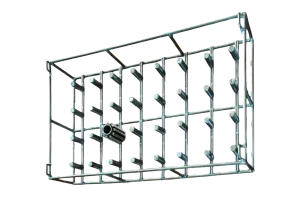 Ongoing detergent control should be tied to a documented process, not visual appearance alone. Supplier titration, surface tension measurement, and oil load tracking are more repeatable as the bath is new and as it ages [4], [5]. Chemistry troubleshooting is fastest when the problem is defined by part material, oil type, and current bath data. If you are chasing a persistent residue issue, send those three pieces of information plus a photo to [email protected]. We review them against your current washer configuration and recommend the least disruptive change first.
 German
 English
 Spanish
 French
 Russian
 Portuguese