Os sistemas de limpeza ultrassónica por degaseificação a vapor não são simplesmente tanques ultrassónicos cheios de solvente. Eles combinam imersão ultrassónica, enxaguamento a vapor e secagem por vácuo ou destilação em um circuito fechado, e a configuração desse circuito afeta mais o custo operacional, o tempo de ciclo e a segurança do que a potência do transdutor. Eu analiso primeiro a recuperação de solvente e o contenimento de vapor, porque essas são as áreas onde um sistema subdimensionado se torna caro ou inseguro. Este guia do comprador percorre o processo, as especificações a definir antes de comparar equipamentos e as verificações pré-compra que reduzem o risco de aquisição.
O Processo de Trabalho dos Sistemas de Limpeza Ultrassónica por Degaseificação a Vapor
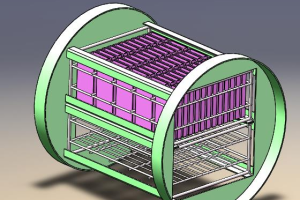
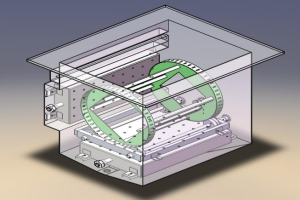
In an ultrasonic cleaning stage, transducers generate cavitation bubbles in the liquid solvent. When those bubbles collapse near a metal surface, they remove stamping oil, cutting fluid, chips, and drawing compounds from blind holes, threads, and narrow gaps. Vapor degreasing adds a second mechanism after that immersion step. The part moves into a solvent vapor zone, where solvent condenses on the cooler part surface, dissolves remaining film, and carries it away. In a well engineered system, the final drying step is not a hot air blowoff alone. Vacuum vapor drying pulls residual solvent from recesses so that the part surface and captured liquid boil together under vacuum. That is why the process is common for stamped components, battery housings, and precision hardware with blind or recessed geometry. A rotary basket helps because it rotates the part during cleaning and drying so trapped solvent cannot settle in one position.
Especificações a Definir Antes de Comparar Sistemas
O maior erro na aquisição de sistemas de degaseificação a vapor é começar pelo wattagem ultrassónica. Os primeiros parâmetros a definir são a geometria da peça, carga máxima, tipo de cesta, classe de solvente e o estado de secagem necessário. Essas decisões alteram o layout do tanque, o design do guindaste ou do transportador e os dispositivos de segurança. Uma vez fixados, as demais especificações tornam-se comparáveis.
Parâmetro
Especificação típica
Meio de limpeza
Solvente hidrocarboneto de alta pureza ou álcool modificado
Processo de limpeza
Imersão ultrassónica, enxaguamento a vapor sob vácuo, secagem a vácuo
Carga máxima por lote
Até 200 kg por cesto
Consumo mensal de solvente
200 L ou menos com recuperação por destilação
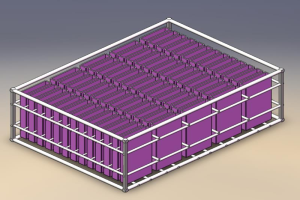
A geometria da peça controla a seleção do cesto. Um cesto rotativo redondo é melhor para peças com furos cegos, fissuras ou reentrâncias, pois evita o acúmulo de solvente e óleo. Um cesto quadrado é adequado para componentes do tipo placa ou sensíveis a colisões. Especificamos o cesto e a rotação após vermos o desenho da peça, não após a construção dos tanques.
Limpeza à base de água não é uma alternativa padrão para todas as peças. <Sistemas de limpeza ultrassónica à base de água versus à base de solventes> explica como os sistemas aquosos se comparam em termos de secagem, tempo de ciclo e custo operacional para peças que toleram contato com água e maior sensibilidade à umidade final.
Recuperação de Solventes e Segurança nos Sistemas de Degaseificação a Vapor
O custo do solvente não é fixado pelo preço de compra do solvente. É determinado pela recuperação por destilação, arrastamento e contenção de vapor. Uma máquina de ultrassom com vácuo de hidrocarboneto e circuito de destilação integrado pode manter o consumo mensal abaixo de 200 L, separando o solvente usado, removendo óleo e partículas, e retornando o solvente limpo ao tanque do processo. Esse circuito também impede o aumento da concentração de óleo até alterar o desempenho de limpeza.
A limpeza com solvente de hidrocarbonetos depende mais dos circuitos de destilação e condensação do que de qualquer especificação de tanque individual. <Qual é o princípio técnico das máquinas de limpeza com solvente de hidrocarbonetos?> explica como aquecimento, vaporização, condensação e recuperação operam em conjunto, e por que a carga de óleo importa mais do que a capacidade do tanque em um sistema de desengraxe por vapor.
Safety design on a solvent line has to be specified, not assumed. Gas monitoring, vapor containment, temperature interlocks, exhaust, and access control each need to be part of the machine scope. If you are comparing quotations, check whether those items are included or priced as options. The difference changes installed cost and can affect whether the line passes local fire and environmental review. Part drag out is the variable that most frequently changes monthly solvent use. A basket with deep recesses or a poorly oriented part will carry more solvent out of the tank than the recovery data suggests, which is why a solvent consumption estimate should follow a part trial or at least a detailed drawing review.
Se o consumo mensal de solvente estiver se tornando um problema de custo, o circuito de recuperação é geralmente o local a ser analisado. <Reduzir o Consumo de Solventes na Limpeza Industrial: Um Guia> cobre intervalos de destilação, filtração e arrastadura da peça como os principais fatores para reduzir o uso de solvente sem sacrificar a limpeza.
Um ponto de decisão geralmente impossível de resolver a partir de um catálogo é: se a sua peça necessita de limpeza de estágio único ou duplo, e qual nível de vácuo garante uma peça seca no seu tempo de ciclo alvo. Se a geometria inclui furos cegos profundos ou o próximo processo for revestimento ou montagem, vale a pena confirmar esses pontos antes de finalizar a linha. Envie um desenho da peça e a vazão desejada para [email protected] e solicite uma recomendação de processo.
Aplicações na Linha de Produção para Sistemas de Limpeza Ultrassónica por Degaseificação a Vapor
Sistemas de limpeza ultrassónica por desengraxe a vapor encaixam-se melhor onde as peças carregam óleo, composto de desenho ou fluido de estampagem em um furo cego, rosca ou reentrância, e onde a água não pode ser tolerada. Peças típicas incluem peças usinadas por CNC, componentes estampados, peças fundidas por die casting, ferragens de precisão e peças destinadas a revestimento PVD ou DLC, montagem ou processamento a vácuo. Na GTKCLEAN, projetámos limpa-pecas ultrassónicos de hidrocarbonetos com múltiplos tanques para carcaças de baterias de veículos de nova energia e componentes estampados, onde a remoção de óleo reentrante e a consistência de secagem eram os principais critérios de aceitação. Sistemas de lote são frequentemente o ponto de entrada adequado quando as famílias de peças mudam frequentemente. A máquina pode ser programada para uma cesta de um número de peça e trocada quando a próxima peça chega. A desengorduragem por vapor inline ou baseada em esteira existe para produção contínua de alto volume, mas a economia do processo muda rapidamente com o contenção de vapor e a transferência de solvente. Um sistema de vácuo em lote é mais tolerante quando o nível de limpeza necessário varia entre os programas.
Verificações Pré-Compra para Sistemas de Degaseificação a Vapor
A maioria dos projetos de aquisição falhados segue o mesmo caminho. O comprador compara o volume do tanque, a potência ultrassônica e o preço, e depois aprova antes de confirmar como o vapor é contido, como o solvente é recuperado e qual nível de vácuo é necessário para peças secas. Essas três omissões aparecem mais tarde como deriva no tempo de ciclo, alto consumo de solvente ou bloqueios de segurança que precisam de retrofit. Antes de se comprometer, corrija-os com base na geometria real da peça e na contaminação. Envie o número da peça, material, tipo de contaminação e produção diária alvo para [email protected] ou ligue para +86 17768507147, e verificaremos a configuração em relação ao ciclo e secura necessários. Essa etapa leva menos tempo do que corrigir uma especificação incorreta após a instalação.
Perguntas Frequentes Sobre Sistemas de Limpeza Ultrassónica por Degaseificação a Vapor
Qual é a diferença entre degaseificação a vapor e limpeza ultrassónica simples?
A limpeza ultrassônica simples solta a contaminação enquanto está submersa no líquido. A desengorduragem por vapor vai um passo além, usando vapor de solvente para enxaguar a peça e depois secar sob vácuo ou condições de vapor controladas. A etapa de vapor remove a película residual deixada após a imersão, razão pela qual funciona para orifícios cegos e peças que não podem passar por um enxágue em água. Para peças com óleo preso, a combinação costuma ser mais consistente do que a imersão sozinha, pois o vapor pode alcançar superfícies onde a circulação de líquido é fraca.
Os sistemas ultrassónicos de degaseificação a vapor podem usar álcool modificado em vez de solvente hidrocarboneto?
Depende do contaminante e do design da máquina. O solvente hidrocarboneto é a escolha comum para óleo de estampagem e compostos de desenho mais pesados, e geralmente é aquecido entre 40 a 60 graus Celsius para solubilidade. Álcool modificado é usado quando uma secagem mais rápida ou um perfil de resíduos diferente é necessário. A máquina deve ser compatível com a classe do solvente através de suas configurações de aquecimento, condensação e recuperação. Um sistema construído para hidrocarbonetos não é automaticamente adequado para álcool modificado, a menos que o fabricante tenha validado a mudança.
Quais peças são mais adequadas para limpeza ultrassónica por degaseificação a vapor?
A maioria das pessoas assume que o processo é apenas para peças grandes ou muito sujas, mas o ajuste mais forte é na verdade para componentes de precisão com geometria difícil. Peças com orifícios cegos, reentrâncias, roscas e lacunas estreitas retêm óleo onde a limpeza manual e a lavagem por pulverização simples não conseguem alcançar. Peças usinadas por CNC, componentes estampados, peças fundidas por matriz e peças pré-revestidas são candidatos típicos. O fator decisivo é se resíduos ou solvente preso podem comprometer a próxima operação, como revestimento, montagem, soldagem ou processamento a vácuo.
Quanto solvente um sistema ultrassónico de degaseificação a vapor utiliza por mês?


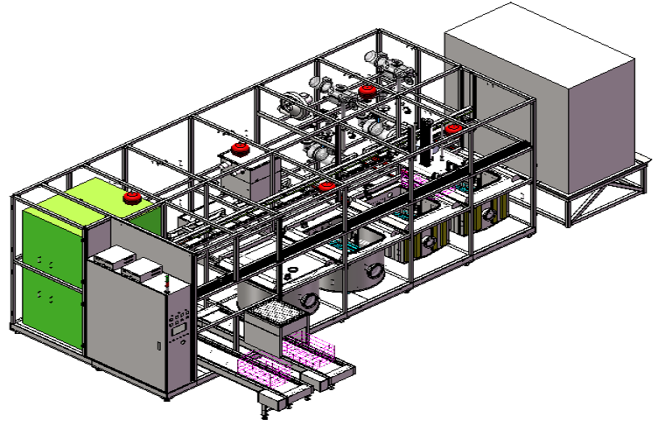
 Sistemas de lote são frequentemente o ponto de entrada adequado quando as famílias de peças mudam frequentemente. A máquina pode ser programada para uma cesta de um número de peça e trocada quando a próxima peça chega. A desengorduragem por vapor inline ou baseada em esteira existe para produção contínua de alto volume, mas a economia do processo muda rapidamente com o contenção de vapor e a transferência de solvente. Um sistema de vácuo em lote é mais tolerante quando o nível de limpeza necessário varia entre os programas.
 Portuguese
 English
 German
 Spanish
 French
 Russian