Валидация процесса очистки для критических применений — это не бюрократическая процедура. Я видел, как линии проходили письменный протокол и затем отправляли детали с остатками в слепых отверстиях, потому что приспособление блокировало кавитацию. Валидированный процесс должен доказать одну вещь: что определенная деталь, в определенной корзине, через определенный цикл, соответствует требуемому лимиту чистоты каждый раз. Это означает указание типа загрязнителя, размера частиц, метода тестирования и наихудшей геометрии до выбора оборудования. Также это означает рассматривать этапы очистки, фильтрации, ополаскивания и сушки как одну управляемую систему, а не отдельные шаги.
Сначала определение требований к чистоте
Critical applications cover more than aerospace and medical devices. PVD coating lines, hydraulic systems, fuel injection components, precision bearings, and optical assemblies all qualify as critical when a residue-related failure stops the process. The specification has to name the contaminants that must be removed, the acceptance limit, and the method used to measure that limit. A generic requirement such as visually clean is not a validation target. Start with the worst-case contaminant. Cutting fluid and chips from machining behave differently in ultrasonic cleaning than stamping oil or lapping compound. A pre-coating line must also control rinse water quality because a thin mineral film can survive as a water spot and later lift under vacuum. Our pre-PVD systems use an ultrapure water rinse with conductivity held at 0.06 microsiemens per centimeter or lower, which prevents that failure mode before the part reaches coating. For aqueous systems, the detergent and rinse stages are part of the specification, not an afterthought.
Для водных линий определение требований к очистке должно включать качество ополаскивающей воды. <Мойка деталей на водной основе: Техническое руководство для производителя> показывает, как выбор моющих средств и этапы ополаскивания влияют на конечный уровень остатков, что является причиной неудач многих планов валидации еще до учета первой детали.
Одним из наиболее распространенных сбоев валидации является указание ограничения на частицы, но отсутствие определения способа их извлечения из слепых отверстий. Если метод тестирования не может извлечь и подсчитать то, что застряло в углублении, результат приемки не имеет значения.
Учет слепых отверстий и конструкции приспособлений
The difference between a coupon passing validation and a production part failing often comes down to how the part sits in the basket. Ultrasonic energy travels through liquid, but a dense basket or a part orientation that traps air creates shadowed zones where cavitation is weak. A blind hole facing down may not release the air pocket. A cross-drilled passage may collect debris from the same bath it was cleaning in. Validation has to be performed with the worst-case orientation and a full production load, not a single part placed in the best position. If the production basket is loaded densely, the validation basket must be loaded densely. If the part rotates in production, the validation cycle must rotate it. I have seen a process pass with a polished sample placed face up near the transducers and then fail on the real batch because every part sat flat in a stack. The table below shows the failure modes we look for first when a critical cleaning process goes out of control.
Отказ валидации
Типичная причина корня
Реакция дизайна оборудования
Остатки в слепом отверстии
Плотная корзина блокирует кавитацию
Ротационная корзина с движением детали на 360 градусов
Пятна от воды после ополаскивания
Высокая проводимость финального ополаскивания
Система ультрачистой воды с показателем 0,06 микросименс на сантиметр или ниже
Кросс-загрязнение
Масло, удаленное на одном этапе, повторно осаждается в ополаскивании
Рецепт PLC с аварийными сигналами и диагностикой неисправностей
Тепловое повреждение
Избыточная температура в растворителе
Нагрев растворителя контролируется в диапазоне от 40 до 60 градусов Цельсия
Дизайн корзины является частью валидации процесса. Круглые корзины, вращающие детали с слепыми отверстиями, подвергают углубления кавитации с нескольких сторон. Листовые корзины защищают плоские поверхности от контактных отметин. Выбор изменяет валидированное состояние, поэтому тестирование валидации имеет смысл только при документировании точной корзины, схемы загрузки и ориентации.
Фиксация параметров процесса перед валидацией
Once the worst-case part and fixture are fixed, lock the parameters that directly control cleaning energy and chemistry. The major ones are frequency, power density, temperature, detergent concentration, rinse conductivity, cycle time, and drying method. Validation is not a search for the settings that finally produce a clean part. It is a demonstration that the chosen settings remain inside the control window. Ultrasonic frequency is the first variable to fix. Lower frequencies such as 20 kHz or 28 kHz create stronger cavitation for heavy oil and stamping residue. Higher frequencies such as 40 kHz or 80 kHz create smaller, gentler bubble collapse for polished surfaces, optics, and parts with delicate edges. A cleaning line that validates at 40 kHz cannot automatically claim the same result at 28 kHz.
Выбор частоты изменяет интенсивность кавитации и должен быть зафиксирован до проведения валидации. <Как выбрать частоту для ультразвукового оборудования для очистки?> освещает компромисс между 20 кГц, 40 кГц и 80 кГц для различных материалов деталей и типов загрязнений, а также объясняет, почему валидация при одной частоте не переносится на другую.
Temperature and chemistry have similar locked boundaries. Our multi-tank solvent systems hold hydrocarbon solvent at 40 to 60 degrees Celsius for stamping oil solubility. Aqueous systems may run at 45 to 65 degrees Celsius and rinse at 30 to 40 degrees Celsius. If the operator can change temperature or skip a rinse without an alarm, the process is not validated; it is merely repeatable by habit. PLC control matters here because it is what prevents drift. A Siemens or Mitsubishi PLC with a stored recipe, automatic alarm, and fault diagnostics keeps the cycle from drifting outside the validation window. Manual pushbutton systems can clean well, but the process evidence is harder to defend.
Выбор методов валидации, соответствующих детали
Different failure modes require different proof. A particle counter may show low total counts while a residual oil film still causes coating delamination. A water break test may look clean but cannot detect submicron particles inside a thread root. The validation method must match the failure mode the application cannot tolerate. For machined hydraulic components, gravimetric extraction and particle counting against ISO 16232 or VDA 19 are a useful acceptance path. For pre-coating applications, surface energy testing, black light inspection, or a cleanroom wipe test adds information that particle counting alone misses. For medical or optical parts, the final rinse may need to be tested for conductivity, total organic carbon, or biological load depending on the program. The key is to validate the process at the point of worst-case exposure.
Валидация зависит от достижения кавитацией целевой поверхности. <Что такое эффект ультразвуковой кавитации?> объясняет, как образуются и коллапсируют кавитационные пузыри, и почему зоны с захваченным воздухом или теневыми геометриями получают значительно меньше механической энергии очистки, чем открытые поверхности. Если образец для валидации размещен в полностью открытой позиции, это может переоценить возможности процесса для производственных деталей.
If the cavitation field does not reach the recess, no amount of test sophistication will make the part clean. Put the measurement where the failure occurs: extract from the blind hole, inspect the thread root, and test the surface that will be coated or bonded. If your program involves blind holes, mixed alloys, or a pre-coating step, confirm worst-case geometry consistency before finalizing the equipment specification. Send your part drawing and target cleanliness standard to [email protected] and our engineering team will compare it with the basket and rinse design before quoting.
Создание системы, которая остается валидированной
Валидация также зависит от поддержания системы в одинаковом состоянии между квалификационными запусками. Фильтрация и циркуляция — два элемента, обеспечивающие стабильность процесса. Бак, фильтрующий масло и стружку, сохраняет химическую чистоту дольше. Переливная промывка, удаляющая смещённый моющий раствор, предотвращает попадание загрязнений на следующую стадию. Многобаковая линия разделяет грубую очистку, прецизионную очистку, свежую промывку и сушку на отдельные этапы. Это важно, потому что перекрестное загрязнение — одна из основных причин медленного отклонения проверенного процесса. Деталь выходит из первого бака чистой, затем накапливает остатки от промывочного бака, который не был заменен или отфильтрован. Мы разрабатываем системы с вращающейся корзиной и многобаковые линии так, чтобы корзина перемещалась через каждый этап без необходимости вмешательства оператора или изменения параметров. The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
Задавайте поставщикам правильные вопросы перед принятием решения
Перед утверждением критической линии очистки попросите поставщика доказать, что система может удерживать параметры валидации на вашей детали, а не на стандартной демонстрационной детали. Самые полезные вопросы:
Проводили ли вы испытания с нашей худшей геометрией и полной загрузкой корзины?
Будет ли PLC сохранять рецепты и сигнализировать, если температура, электропроводность или время цикла отклоняются?
Какое качество воды для финальной промывки вы можете гарантировать в производственном баке, а не на входе?
Предлагаете ли вы предварительный заводской приёмочный тест с нашими реальными деталями?
If the supplier cannot answer the first question with a specific test plan, the validation burden falls entirely on your team after installation. The best way to reduce that risk is to make the supplier's engineering team prove the basket, ultrasonic field, rinse path, and drying method before the line ships. We take a different path. Our process is to review your part drawing, contamination source, and cleanliness limit, then define the worst-case orientation and test method before we quote. If you are validating a new process now, send your part number, production volume, and target standard to [email protected] or call +86 17768507147. We will confirm which cleaning stages, fixture design, and acceptance data match your requirement.
Общие вопросы о валидации процесса очистки
В чем разница между валидацией очистки и регулярным тестированием чистоты?
Валидация — это контролируемое подтверждение того, что конкретная деталь, корзина, цикл и химический набор остаются ниже допустимого лимита при многократных запусках. Обычное тестирование чистоты проверяет случайный образец. Валидация должна использовать геометрию в худшем случае, полные загрузки и преднамеренные параметры цикла; рутинное тестирование часто использует наиболее легкую доступную деталь. Если линия полагается только на рутинное тестирование, она может пропускать образцы, в то время как производственные детали не проходят, потому что тест никогда не проверял слепое отверстие или корень резьбы. Для критических применений валидация устанавливает контрольное окно, а рутинное тестирование его мониторит.
Сколько деталей следует протестировать в ходе валидации процесса?
Это зависит от уровня риска загрязнения и вариабельности геометрии детали. Для одного номера детали с одним материалом и одним фиксатором три последовательных производственных загрузки могут быть достаточными для демонстрации стабильности цикла. Для смешанных групп деталей, нескольких материалов или сложных слепых отверстий необходимо провести достаточное количество загрузок, включающих худшее условие загрузки, наиболее сложную ориентацию детали и использование как свежей, так и старой химии. Количество важнее, чем сам набор, — важно, чтобы он включал условия, наиболее вероятные к сбою. Меньший запуск, тестирующий геометрию в худшем случае, более значим, чем большой запуск, проверяющий самые простые детали.
Можно ли валидировать ручную очистку?
Общее предположение, что ручная очистка не может быть валидирована, неверно, но пределы процесса шире. Ручная ультразвуковая очистка может быть валидирована, если оператор соблюдает контролируемое время, температуру и процедуру промывки, а деталь размещается в определенной фиксации. Риск — отклонение оператора, изменение схемы загрузки или пропуск замены воды для промывки. В критических случаях ручная очистка может быть приемлемой для небольших объемов или повторной обработки, однако ее сложнее оправдать при аудите. Автоматизированные системы с рецептами PLC и фиксированным движением корзины обеспечивают более жесткий контроль и более надежные доказательства валидации.
Какая документация ожидается аудиторами?
Вопрос скорее о том, связаны ли записи с условиями производства, а не о количестве страниц. Аудиторы ищут доказательства того, что фактическая линия, а не лабораторная установка, дала данные о приемке. Это включает идентификацию детали, тип загрязнителя, допустимый лимит, метод тестирования, ориентацию корзины, вес загрузки, параметры цикла, показатели качества воды и квалифицированного оператора или номер рецепта. Одностраничное резюме недостаточно. Документация должна показывать повторные запуски, образцы в худшем случае и корректирующие действия при любых несоответствиях. Если вам нужен контрольный список документации перед следующим визитом поставщика, отправьте чертеж детали и требуемый стандарт на [email protected], и мы подтвердим, какие записи соответствия подходят для вашего процесса. Как интегрировать автоматическую очистку в производственные линииПолуавтоматические ультразвуковые мойки: анализ стоимости и производительностиВнедрение систем восстановления растворителей: Руководство по эффективности завода


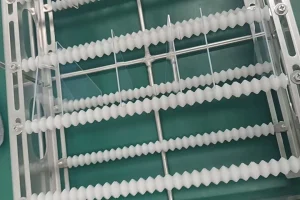 Дизайн корзины является частью валидации процесса. Круглые корзины, вращающие детали с слепыми отверстиями, подвергают углубления кавитации с нескольких сторон. Листовые корзины защищают плоские поверхности от контактных отметин. Выбор изменяет валидированное состояние, поэтому тестирование валидации имеет смысл только при документировании точной корзины, схемы загрузки и ориентации.
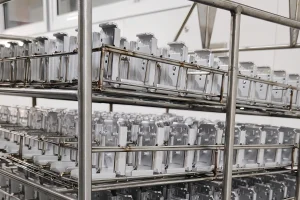 Многобаковая линия разделяет грубую очистку, прецизионную очистку, свежую промывку и сушку на отдельные этапы. Это важно, потому что перекрестное загрязнение — одна из основных причин медленного отклонения проверенного процесса. Деталь выходит из первого бака чистой, затем накапливает остатки от промывочного бака, который не был заменен или отфильтрован. Мы разрабатываем системы с вращающейся корзиной и многобаковые линии так, чтобы корзина перемещалась через каждый этап без необходимости вмешательства оператора или изменения параметров.
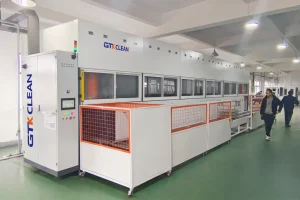 The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
 Russian
 English
 German
 Spanish
 French
 Portuguese