Die Validierung des Reinigungsprozesses für kritische Anwendungen ist kein Papierkram. Ich habe beobachtet, wie Linien ein schriftliches Protokoll bestanden haben und dann Teile mit Rückständen in Blindlöchern versendet wurden, weil die Vorrichtung die Kavitation blockierte. Ein validierter Prozess muss eines beweisen: Dass ein definiertes Teil, in einem definierten Korb, durch einen definierten Zyklus, die erforderliche Reinlichkeitsgrenze jedes Mal erfüllt. Das bedeutet, Kontaminantentyp, Partikelgröße, Testmethode und Worst-Case-Geometrie vor der Geräteauswahl festzulegen. Es bedeutet auch, die Reinigungsbecken, Filtration, Spül- und Trocknungsphasen als ein kontrolliertes System zu behandeln, anstatt als separate Schritte.
Zuerst die Reinlichkeitsanforderung definieren
Critical applications cover more than aerospace and medical devices. PVD coating lines, hydraulic systems, fuel injection components, precision bearings, and optical assemblies all qualify as critical when a residue-related failure stops the process. The specification has to name the contaminants that must be removed, the acceptance limit, and the method used to measure that limit. A generic requirement such as visually clean is not a validation target. Start with the worst-case contaminant. Cutting fluid and chips from machining behave differently in ultrasonic cleaning than stamping oil or lapping compound. A pre-coating line must also control rinse water quality because a thin mineral film can survive as a water spot and later lift under vacuum. Our pre-PVD systems use an ultrapure water rinse with conductivity held at 0.06 microsiemens per centimeter or lower, which prevents that failure mode before the part reaches coating. For aqueous systems, the detergent and rinse stages are part of the specification, not an afterthought.
Bei wässrigen Linien muss die Definition der Reinigungsanforderungen die Qualität des Spülwassers einschließen. <Wasserbasierte Teilereinigung: Ein technischer Leitfaden für Hersteller> beschreibt, wie die Auswahl des Reinigungsmittels und die Spülphasen die endgültigen Rückstandswerte beeinflussen, was bei vielen Validierungsplänen scheitert, bevor ein einziges Teil gezählt wird.
Einer der häufigsten Validierungsfehler besteht darin, eine Partikelbegrenzung zu schreiben, aber nicht festzulegen, wie Partikel aus Blindbohrungen extrahiert werden. Wenn die Prüfmethode nicht extrahieren und zählen kann, was in der Vertiefung eingeschlossen ist, bedeutet das Ergebnis der Abnahme nichts.
Berücksichtigung von Blindlöchern und Vorrichtungsdesign
The difference between a coupon passing validation and a production part failing often comes down to how the part sits in the basket. Ultrasonic energy travels through liquid, but a dense basket or a part orientation that traps air creates shadowed zones where cavitation is weak. A blind hole facing down may not release the air pocket. A cross-drilled passage may collect debris from the same bath it was cleaning in. Validation has to be performed with the worst-case orientation and a full production load, not a single part placed in the best position. If the production basket is loaded densely, the validation basket must be loaded densely. If the part rotates in production, the validation cycle must rotate it. I have seen a process pass with a polished sample placed face up near the transducers and then fail on the real batch because every part sat flat in a stack. The table below shows the failure modes we look for first when a critical cleaning process goes out of control.
Validierungsfehler
Typische Ursachen
Reaktion des Geräte-Designs
Rückstände im Blindloch
Dichter Korb schirmt Kavitation ab
Drehkorb mit 360-Grad-Teilebewegung
Spuren im Spülwasser
Leitfähigkeit des Endspülwassers zu hoch
Ultradirektes Wassersystem bei 0,06 Mikrosiemens pro Zentimeter oder niedriger
Kreuzkontamination
Öl, das in einem Schritt entfernt wurde, setzt sich im Spülbad wieder ab
Lösungsmittelheizung kontrolliert bei 40 bis 60 Grad Celsius
Das Korbdesign ist daher Teil der Prozessvalidierung. Runde Körbe, die Teile mit Blindlöchern rotieren, setzen Vertiefungen Kavitation aus mehreren Richtungen aus. Blechartige Körbe schützen flache Oberflächen vor Kontaktmarken. Die Wahl ändert den validierten Zustand, daher ist ein Validierungsdurchlauf nur sinnvoll, wenn er den genauen Korb, das Beladungsmuster und die Ausrichtung dokumentiert.
Prozessparameter vor der Validierung fixieren
Once the worst-case part and fixture are fixed, lock the parameters that directly control cleaning energy and chemistry. The major ones are frequency, power density, temperature, detergent concentration, rinse conductivity, cycle time, and drying method. Validation is not a search for the settings that finally produce a clean part. It is a demonstration that the chosen settings remain inside the control window. Ultrasonic frequency is the first variable to fix. Lower frequencies such as 20 kHz or 28 kHz create stronger cavitation for heavy oil and stamping residue. Higher frequencies such as 40 kHz or 80 kHz create smaller, gentler bubble collapse for polished surfaces, optics, and parts with delicate edges. A cleaning line that validates at 40 kHz cannot automatically claim the same result at 28 kHz.
Frequenzauswahl ändert die Kavitationintensität und muss vor der Validierung festgelegt werden. <Wie man die Frequenz für Ultraschallreinigungsgeräte auswählt?> behandelt den Kompromiss zwischen 20 kHz, 40 kHz und 80 kHz für verschiedene Materialarten und Kontaminantentypen und warum die Validierung bei einer Frequenz nicht auf eine andere übertragen werden kann.
Temperature and chemistry have similar locked boundaries. Our multi-tank solvent systems hold hydrocarbon solvent at 40 to 60 degrees Celsius for stamping oil solubility. Aqueous systems may run at 45 to 65 degrees Celsius and rinse at 30 to 40 degrees Celsius. If the operator can change temperature or skip a rinse without an alarm, the process is not validated; it is merely repeatable by habit. PLC control matters here because it is what prevents drift. A Siemens or Mitsubishi PLC with a stored recipe, automatic alarm, and fault diagnostics keeps the cycle from drifting outside the validation window. Manual pushbutton systems can clean well, but the process evidence is harder to defend.
Auswahl der Validierungsmethoden, die zum Bauteil passen
Different failure modes require different proof. A particle counter may show low total counts while a residual oil film still causes coating delamination. A water break test may look clean but cannot detect submicron particles inside a thread root. The validation method must match the failure mode the application cannot tolerate. For machined hydraulic components, gravimetric extraction and particle counting against ISO 16232 or VDA 19 are a useful acceptance path. For pre-coating applications, surface energy testing, black light inspection, or a cleanroom wipe test adds information that particle counting alone misses. For medical or optical parts, the final rinse may need to be tested for conductivity, total organic carbon, or biological load depending on the program. The key is to validate the process at the point of worst-case exposure.
Validierung hängt davon ab, ob die Kavitation die Zieloberfläche erreicht. <Was ist der Ultraschallkavitationseffekt?> erklärt, wie Kavitation-Blasen entstehen und kollabieren, und warum Zonen mit eingeschlossener Luft oder schattierter Geometrie deutlich weniger mechanische Reinigungskraft erhalten als offene Oberflächen. Wenn eine Validierungsprobe in einer vollständig exponierten Position platziert wird, könnte sie die Prozessfähigkeit für Produktionsteile überschätzen.
If the cavitation field does not reach the recess, no amount of test sophistication will make the part clean. Put the measurement where the failure occurs: extract from the blind hole, inspect the thread root, and test the surface that will be coated or bonded. If your program involves blind holes, mixed alloys, or a pre-coating step, confirm worst-case geometry consistency before finalizing the equipment specification. Send your part drawing and target cleanliness standard to [email protected] and our engineering team will compare it with the basket and rinse design before quoting.
Aufbau eines Systems, das validiert bleibt
Validierung hängt auch davon ab, dass das System zwischen den Qualifikationsläufen im gleichen Zustand bleibt. Filtration und Zirkulation sind die beiden Elemente, die einen Prozess stabil halten. Ein Tank, der Öl und Späne herausfiltert, erhält die Reinigungschemie länger. Ein Überlauf-Spülung, die das herausgezogene Reinigungsmittel entfernt, verhindert, dass die nächste Stufe zu einer Kontaminationsquelle wird. Eine Mehrtanklinie trennt Grobreinigung, Präzisionsreinigung, Frischspülung und Trocknung in separate Stufen. Das ist wichtig, weil Kreuzkontaminationen einer der Hauptgründe sind, warum ein validierter Prozess langsam aus der Toleranz driftet. Das Teil verlässt den ersten Tank sauber, nimmt dann Rückstände aus einem Spülbehälter auf, der nicht gewechselt oder gefiltert wurde. Wir entwerfen Drehkorb-Systeme und Mehrtanklinien so, dass sich der Korb durch jede Stufe bewegt, ohne dass der Bediener das Teil berühren oder Parameter ändern muss. The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
Den Lieferanten die richtigen Fragen stellen, bevor man sich festlegt
Bevor Sie eine kritische Reinigungsanlage abnehmen, bitten Sie den Lieferanten nachzuweisen, dass das System die Validierungsparameter an Ihrem Teil hält, nicht an einem Standard-Demoteil. Die nützlichsten Fragen sind:
Haben Sie einen Versuch mit unserer Worst-Case-Geometrie und voller Korbbeladung durchgeführt?
Wird der PLC Rezepte speichern und Alarm schlagen, wenn Temperatur, Leitfähigkeit oder Zykluszeit abweichen?
Welche Qualität des finalen Spülwassers können Sie im Produktionstank garantieren, nicht am Eingang?
Bieten Sie einen Vorabnahme-Test in der Fabrik mit unseren tatsächlichen Teilen an?
If the supplier cannot answer the first question with a specific test plan, the validation burden falls entirely on your team after installation. The best way to reduce that risk is to make the supplier's engineering team prove the basket, ultrasonic field, rinse path, and drying method before the line ships. We take a different path. Our process is to review your part drawing, contamination source, and cleanliness limit, then define the worst-case orientation and test method before we quote. If you are validating a new process now, send your part number, production volume, and target standard to [email protected] or call +86 17768507147. We will confirm which cleaning stages, fixture design, and acceptance data match your requirement.
Häufige Fragen zur Validierung des Reinigungsprozesses
Was ist der Unterschied zwischen Reinigungsvalidierung und routinemäßiger Reinlichkeitsprüfung?
Validierung ist die kontrollierte Demonstration, dass ein bestimmtes Teil, Korb, Zyklus und chemisches Set bei mehreren Läufen unter der Akzeptanzgrenze bleibt. Routinemäßige Reinigungsprüfungen überprüfen die Probe, die Sie zufällig gezogen haben. Validierung sollte Worst-Case-Geometrie, volle Beladung und bewusste Zyklusparameter verwenden; routinemäßige Tests verwenden oft das einfachste verfügbare Teil. Wenn eine Linie nur auf routinemäßigen Tests beruht, kann sie Proben bestehen, während Produktionsteile durchfallen, weil der Test das Blindloch oder die Gewindewurzel nie herausgefordert hat. Für kritische Anwendungen legt die Validierung das Kontrollfenster fest, und routinemäßige Tests überwachen es.
Wie viele Teile sollten wir während der Prozessvalidierung testen?
Es hängt davon ab, wie viel Kontaminationsrisiko besteht und wie variabel die Teilegeometrie ist. Für eine einzelne Teilenummer mit einem Material und einer Vorrichtung können drei aufeinanderfolgende Produktionsladungen ausreichen, um die Zyklusstabilität zu zeigen. Für gemischte Teilefamilien, mehrere Materialien oder komplexe Blindlöcher sind genügend Läufe durchzuführen, um die Worst-Case-Beladungsdichte, die schwierigste Teileausrichtung sowie frische und gealterte Chemie zu berücksichtigen. Die Zahl ist weniger wichtig als die Frage, ob die Menge die Bedingungen umfasst, die am wahrscheinlichsten scheitern. Ein kleinerer Lauf, der Worst-Case-Geometrie testet, ist aussagekräftiger als ein größerer Lauf, der die einfachsten Teile prüft.
Kann man manuelle Reinigung validieren?
Die verbreitete Annahme, dass manuelles Reinigen nicht validiert werden kann, ist falsch, aber die Prozessgrenzen sind weiter gefasst. Manuelles Ultraschallreinigung kann validiert werden, wenn der Bediener eine kontrollierte Zeit-, Temperatur- und Spülprozedur befolgt und das Teil in eine definierte Vorrichtung gelegt wird. Das Risiko besteht im Bediener-Drift, einer veränderten Beladungsmusterung oder übersprungener Wasserwechsel. In einer kritischen Anwendung kann manuelles Reinigen für geringe Stückzahlen oder Nacharbeit akzeptabel sein, doch es ist schwerer, es in einem Audit zu verteidigen. Automatisierte Systeme mit PLC-Rezepten und festem Korbbewegung bieten ein engeres Kontrollfenster und stärkere Validierungsnachweise.
Welche Dokumentation erwarten Auditoren?
Die Frage ist weniger, wie viele Seiten, sondern ob die Aufzeichnungen mit den Produktionsbedingungen übereinstimmen. Prüfer suchen nach Nachweisen, dass die tatsächliche Linie, nicht eine Laboreinrichtung, die Akzeptanzdaten produziert hat. Das umfasst Teileidentifikation, Kontaminantentyp, Akzeptanzgrenze, Testmethode, Korb-Ausrichtung, Beladungsgewicht, Zyklusparameter, Wasserqualitätswerte und den qualifizierten Bediener oder Rezeptnummer. Eine einseitige Zusammenfassung ist nicht ausreichend. Die Dokumentation sollte Wiederholungsläufe, Worst-Case-Proben und Korrekturmaßnahmen bei Abweichungen enthalten. Wenn Sie eine Checkliste für die Dokumentation vor Ihrem nächsten Besuch beim Lieferanten benötigen, senden Sie Ihre Teilenzeichnung und den erforderlichen Standard an [email protected] und wir bestätigen, welche Konformitätsnachweise zu Ihrem Prozess passen. Wie man automatisierte Reinigung in Produktionslinien integriertHalbautomatisierte Ultraschallreiniger: Kosten-Nutzen-AnalyseLösungsmittelrückgewinnungssysteme implementieren: Ein Leitfaden zur Effizienzsteigerung in der Fabrik


 Das Korbdesign ist daher Teil der Prozessvalidierung. Runde Körbe, die Teile mit Blindlöchern rotieren, setzen Vertiefungen Kavitation aus mehreren Richtungen aus. Blechartige Körbe schützen flache Oberflächen vor Kontaktmarken. Die Wahl ändert den validierten Zustand, daher ist ein Validierungsdurchlauf nur sinnvoll, wenn er den genauen Korb, das Beladungsmuster und die Ausrichtung dokumentiert.
 Eine Mehrtanklinie trennt Grobreinigung, Präzisionsreinigung, Frischspülung und Trocknung in separate Stufen. Das ist wichtig, weil Kreuzkontaminationen einer der Hauptgründe sind, warum ein validierter Prozess langsam aus der Toleranz driftet. Das Teil verlässt den ersten Tank sauber, nimmt dann Rückstände aus einem Spülbehälter auf, der nicht gewechselt oder gefiltert wurde. Wir entwerfen Drehkorb-Systeme und Mehrtanklinien so, dass sich der Korb durch jede Stufe bewegt, ohne dass der Bediener das Teil berühren oder Parameter ändern muss.
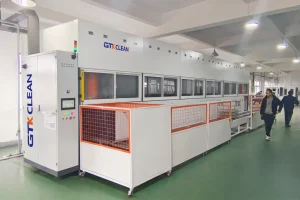 The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
 German
 English
 Spanish
 French
 Russian
 Portuguese