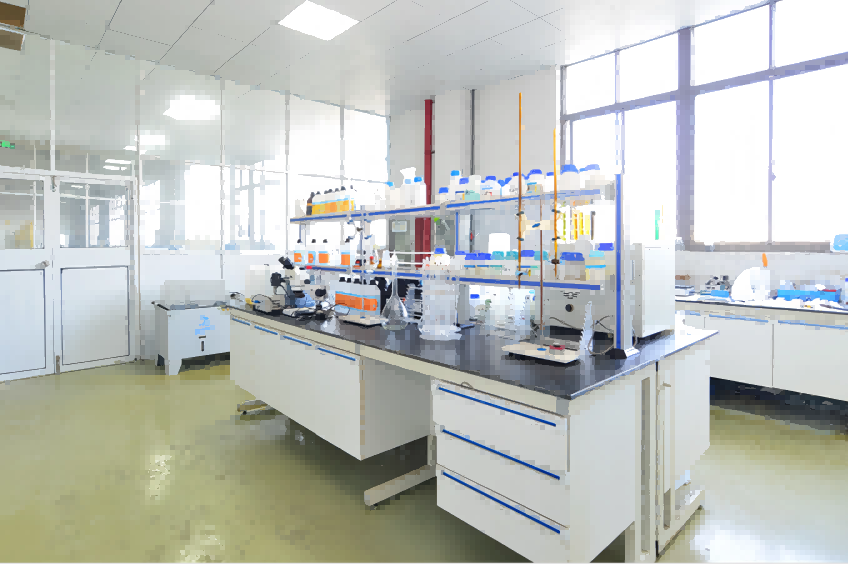
A validação do processo de limpeza para aplicações críticas não é uma tarefa burocrática. Já vi linhas passar um protocolo escrito e depois enviar peças com resíduos presos em orifícios cegos porque o dispositivo de fixação bloqueava a cavitação. Um processo validado deve provar uma coisa: que uma peça definida, numa bandeja definida, através de um ciclo definido, atende ao limite de limpeza exigido todas as vezes. Isso significa especificar o tipo de contaminante, o tamanho das partículas, o método de teste e a geometria de pior caso antes da seleção do equipamento. Também significa tratar o tanque de limpeza, a filtração, o enxaguamento e as etapas de secagem como um sistema controlado, em vez de etapas separadas.
Definir primeiro a Especificação de Limpeza
Critical applications cover more than aerospace and medical devices. PVD coating lines, hydraulic systems, fuel injection components, precision bearings, and optical assemblies all qualify as critical when a residue-related failure stops the process. The specification has to name the contaminants that must be removed, the acceptance limit, and the method used to measure that limit. A generic requirement such as visually clean is not a validation target. Start with the worst-case contaminant. Cutting fluid and chips from machining behave differently in ultrasonic cleaning than stamping oil or lapping compound. A pre-coating line must also control rinse water quality because a thin mineral film can survive as a water spot and later lift under vacuum. Our pre-PVD systems use an ultrapure water rinse with conductivity held at 0.06 microsiemens per centimeter or lower, which prevents that failure mode before the part reaches coating. For aqueous systems, the detergent and rinse stages are part of the specification, not an afterthought.
Para linhas aquosas, definir a especificação de limpeza deve incluir a qualidade da água de enxaguamento. <Limpeza de Peças com Soluções Aquosas: Guia Técnico para Fabricantes> cobre como a seleção do detergente e as etapas de enxaguamento afetam os níveis finais de resíduos, que é onde muitos planos de validação falham antes de contar uma única peça.
Uma das falhas de validação mais comuns é escrever um limite de partículas, mas não definir como as partículas serão extraídas de buracos cegos. Se o método de teste não consegue extrair e contar o que fica preso na reentrância, o resultado de aceitação não significa nada.
Considerar orifícios cegos e o design do dispositivo de fixação
The difference between a coupon passing validation and a production part failing often comes down to how the part sits in the basket. Ultrasonic energy travels through liquid, but a dense basket or a part orientation that traps air creates shadowed zones where cavitation is weak. A blind hole facing down may not release the air pocket. A cross-drilled passage may collect debris from the same bath it was cleaning in. Validation has to be performed with the worst-case orientation and a full production load, not a single part placed in the best position. If the production basket is loaded densely, the validation basket must be loaded densely. If the part rotates in production, the validation cycle must rotate it. I have seen a process pass with a polished sample placed face up near the transducers and then fail on the real batch because every part sat flat in a stack. The table below shows the failure modes we look for first when a critical cleaning process goes out of control.
Falha na validação
Causa raiz típica
Resposta do projeto do equipamento
Resíduo de buraco cego
Cesta densa bloqueia a cavitação
Cesta rotativa com movimento de peça de 360 graus
Manchas de água de enxaguamento
Condutividade do enxaguamento final demasiado alta
Sistema de água ultra pura a 0,06 microsiemens por centímetro ou menos
Contaminação cruzada
Óleo removido em uma etapa redeposita-se no enxaguamento
Separação óleo-água em lavadora inline
Falha na adesão do revestimento
Superfície não livre de resíduos antes do PVD
Spray de múltiplas etapas, ultrassônico, enxaguamento ultra puro, secagem a vácuo
Desvio do operador
Alterações manuais de temperatura ou tempo
Receita PLC com alarmes e diagnóstico de falhas
Dano por calor
Temperatura excessiva no solvente
Aquecimento do solvente controlado entre 40 e 60 graus Celsius
O design da cesta faz parte da validação do processo. Cestas circulares que giram peças com furos cegos expõem reentrâncias à cavitação de múltiplas direções. Cestas em forma de folha protegem superfícies planas de marcas de contacto. A escolha altera o estado validado, portanto uma execução de validação só faz sentido se documentar exatamente a cesta, padrão de carga e orientação.
Bloquear os parâmetros do processo antes da validação
Once the worst-case part and fixture are fixed, lock the parameters that directly control cleaning energy and chemistry. The major ones are frequency, power density, temperature, detergent concentration, rinse conductivity, cycle time, and drying method. Validation is not a search for the settings that finally produce a clean part. It is a demonstration that the chosen settings remain inside the control window. Ultrasonic frequency is the first variable to fix. Lower frequencies such as 20 kHz or 28 kHz create stronger cavitation for heavy oil and stamping residue. Higher frequencies such as 40 kHz or 80 kHz create smaller, gentler bubble collapse for polished surfaces, optics, and parts with delicate edges. A cleaning line that validates at 40 kHz cannot automatically claim the same result at 28 kHz.
A seleção de frequência altera a intensidade da cavitação e deve ser fixada antes da validação. <Como Selecionar a Frequência para Equipamentos de Limpeza Ultrassónica?> cobre a compensação entre 20 kHz, 40 kHz e 80 kHz para diferentes materiais de peças e tipos de contaminantes, e por que validar numa frequência não transfere automaticamente para outra.
Temperature and chemistry have similar locked boundaries. Our multi-tank solvent systems hold hydrocarbon solvent at 40 to 60 degrees Celsius for stamping oil solubility. Aqueous systems may run at 45 to 65 degrees Celsius and rinse at 30 to 40 degrees Celsius. If the operator can change temperature or skip a rinse without an alarm, the process is not validated; it is merely repeatable by habit. PLC control matters here because it is what prevents drift. A Siemens or Mitsubishi PLC with a stored recipe, automatic alarm, and fault diagnostics keeps the cycle from drifting outside the validation window. Manual pushbutton systems can clean well, but the process evidence is harder to defend.
Escolher métodos de validação que correspondam à peça
Different failure modes require different proof. A particle counter may show low total counts while a residual oil film still causes coating delamination. A water break test may look clean but cannot detect submicron particles inside a thread root. The validation method must match the failure mode the application cannot tolerate. For machined hydraulic components, gravimetric extraction and particle counting against ISO 16232 or VDA 19 are a useful acceptance path. For pre-coating applications, surface energy testing, black light inspection, or a cleanroom wipe test adds information that particle counting alone misses. For medical or optical parts, the final rinse may need to be tested for conductivity, total organic carbon, or biological load depending on the program. The key is to validate the process at the point of worst-case exposure.
A validação depende de a cavitação atingir a superfície alvo. <O que é o Efeito de Cavitação Ultrassônica?> explica como as bolhas de cavitação se formam e colapsam, e por que zonas com ar aprisionado ou geometria sombreada recebem muito menos energia mecânica de limpeza do que superfícies abertas. Se uma amostra de validação for colocada numa posição totalmente exposta, ela pode superestimar a capacidade do processo para peças de produção.
If the cavitation field does not reach the recess, no amount of test sophistication will make the part clean. Put the measurement where the failure occurs: extract from the blind hole, inspect the thread root, and test the surface that will be coated or bonded. If your program involves blind holes, mixed alloys, or a pre-coating step, confirm worst-case geometry consistency before finalizing the equipment specification. Send your part drawing and target cleanliness standard to [email protected] and our engineering team will compare it with the basket and rinse design before quoting.
Construir um sistema que permaneça validado
A validação também depende do sistema manter a mesma condição entre as execuções de qualificação. Filtração e circulação são os dois elementos que mantêm um processo estável. Um tanque que filtra óleo e cavacos preserva a química de limpeza por mais tempo. Um enxágue de transbordamento que remove detergente arrastado evita que a próxima etapa se torne uma fonte de contaminação. Uma linha de múltiplos tanques separa limpeza bruta, limpeza de precisão, enxágue final e secagem em etapas distintas. Isso importa porque a contaminação cruzada é uma das principais razões pelas quais um processo validado lentamente sai do limite. A peça sai do primeiro tanque limpa, mas pode adquirir resíduos de um tanque de enxágue que não foi trocado ou filtrado. Projetamos sistemas de cestos rotativos e linhas de múltiplos tanques para que a cesta se mova por cada etapa sem exigir que o operador toque na peça ou altere parâmetros. The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
Fazer as perguntas certas aos fornecedores antes de se comprometer
Antes de aprovar uma linha de limpeza crítica, peça ao fornecedor que prove que o sistema pode manter os parâmetros de validação na sua peça, não em uma peça de demonstração padrão. As perguntas mais úteis são:
Você realizou um teste piloto com nossa geometria de pior caso e carga completa na cesta?
O PLC armazenará receitas e alarmará se a temperatura, condutividade ou tempo de ciclo variar?
Qual qualidade de água de enxágue final você pode garantir no tanque de produção, não na entrada?
Você oferece um Teste de Aceitação na Fábrica pré-embarque com nossas peças reais?
If the supplier cannot answer the first question with a specific test plan, the validation burden falls entirely on your team after installation. The best way to reduce that risk is to make the supplier's engineering team prove the basket, ultrasonic field, rinse path, and drying method before the line ships. We take a different path. Our process is to review your part drawing, contamination source, and cleanliness limit, then define the worst-case orientation and test method before we quote. If you are validating a new process now, send your part number, production volume, and target standard to [email protected] or call +86 17768507147. We will confirm which cleaning stages, fixture design, and acceptance data match your requirement.
Perguntas comuns sobre validação do processo de limpeza
Qual é a diferença entre validação de limpeza e testes rotineiros de limpeza?
A validação é a demonstração controlada de que uma peça específica, cesta, ciclo e conjunto químico permanecem abaixo do limite de aceitação em várias execuções. Testes rotineiros de limpeza verificam a amostra que você conseguiu retirar. A validação deve usar geometria de pior caso, cargas completas e parâmetros de ciclo deliberados; testes rotineiros frequentemente usam a peça mais fácil disponível. Se uma linha depender apenas de testes rotineiros, ela pode passar nas amostras enquanto peças de produção falham porque o teste nunca desafiou o orifício cego ou a raiz da rosca. Para aplicações críticas, a validação estabelece a janela de controle, e os testes rotineiros a monitoram.
Quantas peças devemos testar durante a validação do processo?
Depende de quanto risco de contaminação existe e de quão variável é a geometria da peça. Para um único número de peça com um material e um suporte, três cargas consecutivas de produção podem ser suficientes para mostrar estabilidade do ciclo. Para famílias de peças mistas, múltiplos materiais ou orifícios cegos complexos, execute cargas suficientes para incluir a densidade de carga de pior caso, a orientação mais difícil da peça e tanto a química nova quanto a envelhecida. O número é menos importante do que se o conjunto inclui as condições mais propensas a falhar. Uma execução menor que teste a geometria de pior caso é mais significativa do que uma maior que testa as peças mais fáceis.
A limpeza manual pode ser validada?
A suposição comum de que a limpeza manual não pode ser validada está incorreta, mas os limites do processo são mais amplos. A limpeza ultrassônica manual pode ser validada quando o operador segue um procedimento controlado de tempo, temperatura e enxágue, e a peça é colocada em um suporte definido. O risco é a deriva do operador, uma mudança no padrão de carga ou a substituição do água de enxágue pulada. Em uma aplicação crítica, a limpeza manual pode ser aceitável para baixo volume ou retrabalho, mas é mais difícil de defender em uma auditoria. Sistemas automatizados com receitas de PLC e movimento fixo do suporte proporcionam uma janela de controle mais apertada e evidências de validação mais robustas.
Que documentação os auditores esperam?
A questão é menos sobre quantas páginas e mais sobre se os registros estão ligados às condições de produção. Os auditores procuram por evidências de que a linha real, não uma configuração de laboratório, produziu os dados de aceitação. Isso inclui identificação da peça, tipo de contaminante, limite de aceitação, método de teste, orientação da cesta, peso da carga, parâmetros do ciclo, leituras de qualidade da água e o operador ou número de receita qualificado. Um resumo de uma página não é suficiente. A documentação deve mostrar execuções repetidas, amostras de pior caso e ações corretivas para qualquer resultado fora do padrão. Se precisar de uma lista de verificação de documentação antes da próxima visita do fornecedor, envie o desenho da sua peça e o padrão requerido para [email protected] e confirmaremos quais registros de conformidade atendem ao seu processo. Como Integrar a Limpeza Automatizada nas Linhas de ProduçãoLavadoras Ultrassónicas Semi-Automáticas: Análise de Custo vs DesempenhoImplementar Sistemas de Recuperação de Solventes: Um Guia para a Eficiência em Fábrica


 O design da cesta faz parte da validação do processo. Cestas circulares que giram peças com furos cegos expõem reentrâncias à cavitação de múltiplas direções. Cestas em forma de folha protegem superfícies planas de marcas de contacto. A escolha altera o estado validado, portanto uma execução de validação só faz sentido se documentar exatamente a cesta, padrão de carga e orientação.
 Uma linha de múltiplos tanques separa limpeza bruta, limpeza de precisão, enxágue final e secagem em etapas distintas. Isso importa porque a contaminação cruzada é uma das principais razões pelas quais um processo validado lentamente sai do limite. A peça sai do primeiro tanque limpa, mas pode adquirir resíduos de um tanque de enxágue que não foi trocado ou filtrado. Projetamos sistemas de cestos rotativos e linhas de múltiplos tanques para que a cesta se mova por cada etapa sem exigir que o operador toque na peça ou altere parâmetros.
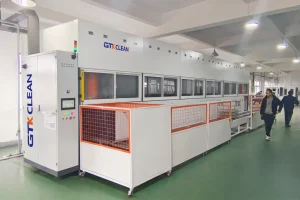 The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
 Portuguese
 English
 German
 Spanish
 French
 Russian