La validación del proceso de limpieza para aplicaciones críticas no es un ejercicio de papeleo. He visto líneas pasar un protocolo escrito y luego enviar piezas con residuos atrapados en orificios ciegos porque la fijación bloqueaba la cavitación. Un proceso validado debe demostrar una cosa: que una pieza definida, en una cesta definida, en un ciclo definido, cumple con el límite de limpieza requerido cada vez. Eso significa especificar el tipo de contaminante, el tamaño de partícula, el método de prueba y la geometría en el peor caso antes de seleccionar el equipo. También implica tratar el tanque de limpieza, la filtración, el enjuague y las etapas de secado como un sistema controlado en lugar de pasos separados.
Definir primero la Especificación de Limpieza
Critical applications cover more than aerospace and medical devices. PVD coating lines, hydraulic systems, fuel injection components, precision bearings, and optical assemblies all qualify as critical when a residue-related failure stops the process. The specification has to name the contaminants that must be removed, the acceptance limit, and the method used to measure that limit. A generic requirement such as visually clean is not a validation target. Start with the worst-case contaminant. Cutting fluid and chips from machining behave differently in ultrasonic cleaning than stamping oil or lapping compound. A pre-coating line must also control rinse water quality because a thin mineral film can survive as a water spot and later lift under vacuum. Our pre-PVD systems use an ultrapure water rinse with conductivity held at 0.06 microsiemens per centimeter or lower, which prevents that failure mode before the part reaches coating. For aqueous systems, the detergent and rinse stages are part of the specification, not an afterthought.
Para líneas acuosas, definir la especificación de limpieza debe incluir la calidad del agua de enjuague. <Limpieza de piezas acuosas: Guía técnica para fabricantes> cubre cómo la selección del detergente y las etapas de enjuague afectan los niveles finales de residuos, que es donde muchos planes de validación fallan antes de contar una sola pieza.
Una de las fallas de validación más comunes es escribir un límite de partículas pero no definir cómo se extraerán las partículas de los orificios ciegos. Si el método de prueba no puede extraer y contar lo que queda atrapado en la hendidura, el resultado de aceptación no significa nada.
Contar con orificios ciegos y diseño de fijaciones
The difference between a coupon passing validation and a production part failing often comes down to how the part sits in the basket. Ultrasonic energy travels through liquid, but a dense basket or a part orientation that traps air creates shadowed zones where cavitation is weak. A blind hole facing down may not release the air pocket. A cross-drilled passage may collect debris from the same bath it was cleaning in. Validation has to be performed with the worst-case orientation and a full production load, not a single part placed in the best position. If the production basket is loaded densely, the validation basket must be loaded densely. If the part rotates in production, the validation cycle must rotate it. I have seen a process pass with a polished sample placed face up near the transducers and then fail on the real batch because every part sat flat in a stack. The table below shows the failure modes we look for first when a critical cleaning process goes out of control.
Fallo de validación
Causa raíz típica
Respuesta del diseño del equipo
Residuo en el orificio ciego
La cesta densa bloquea la cavitación
Cesta rotatoria con movimiento de pieza de 360 grados
Manchas de agua de enjuague
Conductividad del enjuague final demasiado alta
Sistema de agua ultrapura a 0.06 microsiemens por centímetro o menos
Contaminación cruzada
El aceite eliminado en una etapa se redeposita en el enjuague
Separación aceite-agua en lavadora en línea
Fallo en la adhesión del recubrimiento
Superficie no libre de residuos antes del PVD
Spray multietapa, ultrasonido, enjuague ultrapuro, secado al vacío
Deriva del operador
Cambios manuales de temperatura o tiempo
Receta PLC con alarmas y diagnóstico de fallos
Daño por calor
Temperatura excesiva en el disolvente
Calentamiento del disolvente controlado entre 40 y 60 grados Celsius
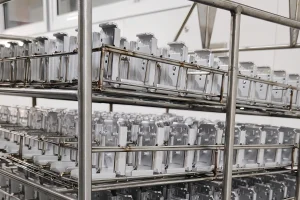
El diseño de la cesta es por tanto parte de la validación del proceso. Cestas circulares que giran las piezas con orificios ciegos exponen los recesos a la cavitación desde múltiples direcciones. Cestas en forma de lámina protegen superficies planas de marcas de contacto. La elección cambia el estado validado, por lo que una prueba de validación solo tiene sentido si documenta la cesta exacta, patrón de carga y orientación.
Bloquear los parámetros del proceso antes de la validación
Once the worst-case part and fixture are fixed, lock the parameters that directly control cleaning energy and chemistry. The major ones are frequency, power density, temperature, detergent concentration, rinse conductivity, cycle time, and drying method. Validation is not a search for the settings that finally produce a clean part. It is a demonstration that the chosen settings remain inside the control window. Ultrasonic frequency is the first variable to fix. Lower frequencies such as 20 kHz or 28 kHz create stronger cavitation for heavy oil and stamping residue. Higher frequencies such as 40 kHz or 80 kHz create smaller, gentler bubble collapse for polished surfaces, optics, and parts with delicate edges. A cleaning line that validates at 40 kHz cannot automatically claim the same result at 28 kHz.
La selección de frecuencia cambia la intensidad de la cavitación y debe fijarse antes de la validación. <¿Cómo seleccionar la frecuencia para equipos de limpieza ultrasónica?> cubre la compensación entre 20 kHz, 40 kHz y 80 kHz para diferentes materiales de piezas y tipos de contaminantes, y por qué validar a una frecuencia no se transfiere automáticamente a otra.
Temperature and chemistry have similar locked boundaries. Our multi-tank solvent systems hold hydrocarbon solvent at 40 to 60 degrees Celsius for stamping oil solubility. Aqueous systems may run at 45 to 65 degrees Celsius and rinse at 30 to 40 degrees Celsius. If the operator can change temperature or skip a rinse without an alarm, the process is not validated; it is merely repeatable by habit. PLC control matters here because it is what prevents drift. A Siemens or Mitsubishi PLC with a stored recipe, automatic alarm, and fault diagnostics keeps the cycle from drifting outside the validation window. Manual pushbutton systems can clean well, but the process evidence is harder to defend.
Elegir métodos de validación que coincidan con la pieza
Different failure modes require different proof. A particle counter may show low total counts while a residual oil film still causes coating delamination. A water break test may look clean but cannot detect submicron particles inside a thread root. The validation method must match the failure mode the application cannot tolerate. For machined hydraulic components, gravimetric extraction and particle counting against ISO 16232 or VDA 19 are a useful acceptance path. For pre-coating applications, surface energy testing, black light inspection, or a cleanroom wipe test adds information that particle counting alone misses. For medical or optical parts, the final rinse may need to be tested for conductivity, total organic carbon, or biological load depending on the program. The key is to validate the process at the point of worst-case exposure.
La validación depende de que la cavitación alcance la superficie objetivo. <¿Qué es el efecto de cavitación ultrasónica?> explica cómo se forman y colapsan las burbujas de cavitación, y por qué zonas con aire atrapado o geometría en sombra reciben mucho menos energía mecánica de limpieza que superficies abiertas. Si una muestra de validación se coloca en una posición completamente expuesta, puede sobreestimar la capacidad del proceso para piezas de producción.
If the cavitation field does not reach the recess, no amount of test sophistication will make the part clean. Put the measurement where the failure occurs: extract from the blind hole, inspect the thread root, and test the surface that will be coated or bonded. If your program involves blind holes, mixed alloys, or a pre-coating step, confirm worst-case geometry consistency before finalizing the equipment specification. Send your part drawing and target cleanliness standard to [email protected] and our engineering team will compare it with the basket and rinse design before quoting.
Construir un sistema que permanezca validado
La validación también depende de que el sistema mantenga las mismas condiciones entre las ejecuciones de calificación. La filtración y la circulación son los dos elementos que mantienen estable un proceso. Un tanque que filtra aceite y virutas preserva la química de limpieza por más tiempo. Un enjuague de desbordamiento que elimina el detergente arrastrado evita que la siguiente etapa se convierta en una fuente de contaminación. Una línea de múltiples tanques separa la limpieza gruesa, la limpieza de precisión, el enjuague final y el secado en etapas distintas. Esto importa porque la contaminación cruzada es una de las principales razones por las que un proceso validado se desvía lentamente de la tolerancia. La pieza sale del primer tanque limpia, luego recoge residuos de un tanque de enjuague que no ha sido cambiado o filtrado. Diseñamos sistemas de cestas rotatorias y líneas de múltiples tanques para que la cesta pase por cada etapa sin que el operador tenga que tocar la pieza o cambiar parámetros. The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
Hacer las preguntas correctas a los proveedores antes de comprometerse
Antes de aprobar una línea de limpieza crítica, pida al proveedor que demuestre que el sistema puede mantener los parámetros de validación en su pieza, no en una pieza de demostración estándar. Las preguntas más útiles son:
¿Ha realizado una prueba con nuestra geometría en el peor caso y carga completa de la cesta?
¿El PLC almacenará recetas y alertará si la temperatura, conductividad o tiempo de ciclo se desvían?
¿Qué calidad de agua de enjuague final puede garantizar en el tanque de producción, no en la entrada?
¿Ofrecen una Prueba de Aceptación en Fábrica previa al envío con nuestras piezas reales?
If the supplier cannot answer the first question with a specific test plan, the validation burden falls entirely on your team after installation. The best way to reduce that risk is to make the supplier's engineering team prove the basket, ultrasonic field, rinse path, and drying method before the line ships. We take a different path. Our process is to review your part drawing, contamination source, and cleanliness limit, then define the worst-case orientation and test method before we quote. If you are validating a new process now, send your part number, production volume, and target standard to [email protected] or call +86 17768507147. We will confirm which cleaning stages, fixture design, and acceptance data match your requirement.
Preguntas frecuentes sobre la validación del proceso de limpieza
¿Cuál es la diferencia entre validación de limpieza y pruebas rutinarias de limpieza?
La validación es la demostración controlada de que una pieza, cesta, ciclo y conjunto químico específicos permanecen por debajo del límite de aceptación en múltiples ejecuciones. Las pruebas rutinarias de limpieza verifican la muestra que se tomó por casualidad. La validación debe usar geometría en peor caso, cargas completas y parámetros de ciclo deliberados; las pruebas rutinarias a menudo usan la pieza más fácil disponible. Si una línea solo depende de pruebas rutinarias, puede aprobar muestras mientras las piezas de producción fallan porque la prueba nunca desafió el agujero ciego o la raíz de la rosca. Para aplicaciones críticas, la validación establece la ventana de control y las pruebas rutinarias la monitorean.
¿Cuántas piezas debemos probar durante la validación del proceso?
Depende de cuánta contaminación exista y cuán variable sea la geometría de la pieza. Para un solo número de pieza con un material y un accesorio, tres cargas consecutivas de producción pueden ser suficientes para mostrar estabilidad en el ciclo. Para familias de piezas mezcladas, múltiples materiales o agujeros ciegos complejos, realice suficientes cargas que incluyan la densidad de carga en peor caso, la orientación más difícil de la pieza y tanto química fresca como envejecida. El número es menos importante que si el conjunto incluye las condiciones más propensas a fallar. Una corrida más pequeña que pruebe la geometría en peor caso es más significativa que una más grande que pruebe las piezas más fáciles.
¿Se puede validar la limpieza manual?
La suposición común de que la limpieza manual no puede ser validada es incorrecta, pero los límites del proceso son más amplios. La limpieza ultrasónica manual puede ser validada cuando el operador sigue un procedimiento controlado de tiempo, temperatura y enjuague y la pieza se coloca en un accesorio definido. El riesgo es la deriva del operador, un patrón de carga cambiado o la omisión en la sustitución del agua de enjuague. En una aplicación crítica, la limpieza manual puede ser aceptable para bajo volumen o retrabajo, pero es más difícil de defender en una auditoría. Los sistemas automatizados con recetas PLC y movimiento fijo de la cesta producen una ventana de control más ajustada y una evidencia de validación más sólida.
¿Qué documentación esperan los auditores?
La cuestión no es tanto cuántas páginas tiene, sino si los registros se relacionan con las condiciones de producción. Los auditores buscan evidencia de que la línea real, no un montaje de laboratorio, produjo los datos de aceptación. Eso significa identificación de la pieza, tipo de contaminante, límite de aceptación, método de prueba, orientación de la cesta, peso de carga, parámetros del ciclo, lecturas de calidad del agua y el operador o número de receta calificado. Un resumen de una página no es suficiente. La documentación debe mostrar ejecuciones repetidas, muestras en peor caso y acciones correctivas para cualquier resultado fuera de especificación. Si necesita una lista de verificación de documentación antes de su próxima visita de proveedor, envíe su dibujo de pieza y el estándar requerido a [email protected] y confirmaremos qué registros de cumplimiento se ajustan a su proceso. Cómo integrar la limpieza automatizada en las líneas de producciónLavadoras ultrasónicas semi-automáticas: Análisis de coste vs rendimientoImplementar sistemas de recuperación de solventes: Guía de eficiencia en la fábrica


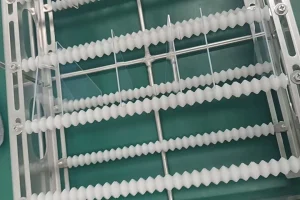 El diseño de la cesta es por tanto parte de la validación del proceso. Cestas circulares que giran las piezas con orificios ciegos exponen los recesos a la cavitación desde múltiples direcciones. Cestas en forma de lámina protegen superficies planas de marcas de contacto. La elección cambia el estado validado, por lo que una prueba de validación solo tiene sentido si documenta la cesta exacta, patrón de carga y orientación.
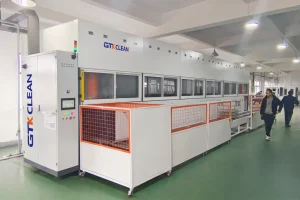
 Una línea de múltiples tanques separa la limpieza gruesa, la limpieza de precisión, el enjuague final y el secado en etapas distintas. Esto importa porque la contaminación cruzada es una de las principales razones por las que un proceso validado se desvía lentamente de la tolerancia. La pieza sale del primer tanque limpia, luego recoge residuos de un tanque de enjuague que no ha sido cambiado o filtrado. Diseñamos sistemas de cestas rotatorias y líneas de múltiples tanques para que la cesta pase por cada etapa sin que el operador tenga que tocar la pieza o cambiar parámetros.
 The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
 Spanish
 English
 German
 French
 Russian
 Portuguese