La validation du processus de nettoyage pour les applications critiques n'est pas un simple exercice administratif. J'ai vu des lignes passer un protocole écrit puis expédier des pièces avec des résidus piégés dans des trous aveugles parce que la fixation bloquait la cavitation. Un processus validé doit prouver une chose : qu'une pièce définie, dans un panier défini, à travers un cycle défini, respecte la limite de propreté requise à chaque fois. Cela implique de spécifier le type de contaminant, la taille des particules, la méthode de test et la géométrie du cas le plus défavorable avant la sélection de l'équipement. Cela signifie également traiter le réservoir de nettoyage, la filtration, le rinçage et le séchage comme un système contrôlé unique plutôt que comme des étapes séparées.
Définir d'abord la spécification de propreté
Critical applications cover more than aerospace and medical devices. PVD coating lines, hydraulic systems, fuel injection components, precision bearings, and optical assemblies all qualify as critical when a residue-related failure stops the process. The specification has to name the contaminants that must be removed, the acceptance limit, and the method used to measure that limit. A generic requirement such as visually clean is not a validation target. Start with the worst-case contaminant. Cutting fluid and chips from machining behave differently in ultrasonic cleaning than stamping oil or lapping compound. A pre-coating line must also control rinse water quality because a thin mineral film can survive as a water spot and later lift under vacuum. Our pre-PVD systems use an ultrapure water rinse with conductivity held at 0.06 microsiemens per centimeter or lower, which prevents that failure mode before the part reaches coating. For aqueous systems, the detergent and rinse stages are part of the specification, not an afterthought.
Pour les lignes aqueuses, définir la spécification de nettoyage doit inclure la qualité de l'eau de rinçage. <Nettoyage des pièces à l'eau : Guide technique du fabricant> explique comment la sélection du détergent et les étapes de rinçage influencent les niveaux de résidus finaux, ce qui est souvent là où échouent de nombreux plans de validation avant même qu'une pièce ne soit comptée.
L'une des défaillances de validation les plus courantes consiste à écrire une limite de particules sans définir comment les particules seront extraites des trous aveugles. Si la méthode de test ne peut pas extraire et compter ce qui est piégé dans la rainure, le résultat d'acceptation n'a aucune signification.
Prendre en compte les trous aveugles et la conception des fixations
The difference between a coupon passing validation and a production part failing often comes down to how the part sits in the basket. Ultrasonic energy travels through liquid, but a dense basket or a part orientation that traps air creates shadowed zones where cavitation is weak. A blind hole facing down may not release the air pocket. A cross-drilled passage may collect debris from the same bath it was cleaning in. Validation has to be performed with the worst-case orientation and a full production load, not a single part placed in the best position. If the production basket is loaded densely, the validation basket must be loaded densely. If the part rotates in production, the validation cycle must rotate it. I have seen a process pass with a polished sample placed face up near the transducers and then fail on the real batch because every part sat flat in a stack. The table below shows the failure modes we look for first when a critical cleaning process goes out of control.
Échec de validation
Cause racine typique
Réponse de la conception de l'équipement
Résidu dans le trou aveugle
Panier dense qui bloque la cavitation
Panier rotatif avec mouvement de pièce à 360 degrés
Taches d'eau de rinçage
Conductivité du rinçage final trop élevée
Système d'eau ultrapure à 0,06 microsiemens par centimètre ou moins
Contamination croisée
L'huile enlevée en une étape se redépose lors du rinçage
Séparation huile-eau dans le laveur en ligne
Échec de l'adhérence du revêtement
Surface non exempte de résidus avant PVD
Spray multi-étapes, ultrason, rinçage ultrapure, séchage sous vide
Dérive de l'opérateur
Modifications manuelles de la température ou du temps
Recette PLC avec alarmes et diagnostics de panne
Dommages thermiques
Température excessive dans le solvant
Chauffage du solvant contrôlé entre 40 et 60 degrés Celsius
La conception du panier fait donc partie de la validation du processus. Des paniers circulaires qui tournent pour exposer les pièces avec des trous borgnes à la cavitation sous plusieurs directions. Des paniers en forme de feuille protègent les surfaces planes des marques de contact. Le choix modifie l'état validé, donc une validation n'est significative que si elle documente précisément le panier, le schéma de chargement et l'orientation.
Bloquer les paramètres du processus avant la validation
Once the worst-case part and fixture are fixed, lock the parameters that directly control cleaning energy and chemistry. The major ones are frequency, power density, temperature, detergent concentration, rinse conductivity, cycle time, and drying method. Validation is not a search for the settings that finally produce a clean part. It is a demonstration that the chosen settings remain inside the control window. Ultrasonic frequency is the first variable to fix. Lower frequencies such as 20 kHz or 28 kHz create stronger cavitation for heavy oil and stamping residue. Higher frequencies such as 40 kHz or 80 kHz create smaller, gentler bubble collapse for polished surfaces, optics, and parts with delicate edges. A cleaning line that validates at 40 kHz cannot automatically claim the same result at 28 kHz.
La sélection de la fréquence modifie l'intensité de la cavitation et doit être fixée avant la validation. <Comment choisir la fréquence pour l'équipement de nettoyage ultrasonique ?> couvre le compromis entre 20 kHz, 40 kHz et 80 kHz pour différents matériaux de pièces et types de contaminants, et pourquoi la validation à une fréquence ne se transfère pas à une autre.
Temperature and chemistry have similar locked boundaries. Our multi-tank solvent systems hold hydrocarbon solvent at 40 to 60 degrees Celsius for stamping oil solubility. Aqueous systems may run at 45 to 65 degrees Celsius and rinse at 30 to 40 degrees Celsius. If the operator can change temperature or skip a rinse without an alarm, the process is not validated; it is merely repeatable by habit. PLC control matters here because it is what prevents drift. A Siemens or Mitsubishi PLC with a stored recipe, automatic alarm, and fault diagnostics keeps the cycle from drifting outside the validation window. Manual pushbutton systems can clean well, but the process evidence is harder to defend.
Choisir des méthodes de validation adaptées à la pièce
Different failure modes require different proof. A particle counter may show low total counts while a residual oil film still causes coating delamination. A water break test may look clean but cannot detect submicron particles inside a thread root. The validation method must match the failure mode the application cannot tolerate. For machined hydraulic components, gravimetric extraction and particle counting against ISO 16232 or VDA 19 are a useful acceptance path. For pre-coating applications, surface energy testing, black light inspection, or a cleanroom wipe test adds information that particle counting alone misses. For medical or optical parts, the final rinse may need to be tested for conductivity, total organic carbon, or biological load depending on the program. The key is to validate the process at the point of worst-case exposure.
La validation dépend de la cavitation atteignant la surface cible. <Quel est l'effet de cavitation ultrasonique ?> explique comment les bulles de cavitation se forment et s'effondrent, et pourquoi les zones avec de l'air piégé ou une géométrie ombragée reçoivent beaucoup moins d'énergie mécanique de nettoyage que les surfaces ouvertes. Si un échantillon de validation est placé en position entièrement exposée, il peut surestimer la capacité du processus pour les pièces de production.
If the cavitation field does not reach the recess, no amount of test sophistication will make the part clean. Put the measurement where the failure occurs: extract from the blind hole, inspect the thread root, and test the surface that will be coated or bonded. If your program involves blind holes, mixed alloys, or a pre-coating step, confirm worst-case geometry consistency before finalizing the equipment specification. Send your part drawing and target cleanliness standard to [email protected] and our engineering team will compare it with the basket and rinse design before quoting.
Construire un système qui reste validé
La validation dépend également du maintien du même état du système entre les essais de qualification. La filtration et la circulation sont les deux éléments qui maintiennent la stabilité d'un processus. Un réservoir qui filtre l'huile et les copeaux préserve la chimie de nettoyage plus longtemps. Un rinçage par débordement qui élimine le détergent traîné empêche la contamination de la étape suivante. Une ligne à plusieurs réservoirs sépare le nettoyage grossier, le nettoyage de précision, le rinçage frais et le séchage en étapes distinctes. Cela est important car la contamination croisée est l'une des principales raisons pour lesquelles un processus validé dérive lentement de la tolérance. La pièce quitte le premier réservoir propre, puis récupère des résidus d'un réservoir de rinçage qui n'a pas été changé ou filtré. Nous concevons des systèmes à paniers rotatifs et des lignes à plusieurs réservoirs afin que le panier se déplace à travers chaque étape sans que l'opérateur ait à toucher la pièce ou à changer les paramètres. The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
Poser les bonnes questions aux fournisseurs avant de s'engager
Avant de valider une ligne de nettoyage critique, demandez au fournisseur de prouver que le système peut maintenir les paramètres de validation sur votre pièce, et non sur une pièce de démonstration standard. Les questions les plus utiles sont :
Avez-vous effectué un essai avec notre géométrie en worst-case et une charge complète de panier ?
Le PLC stockera-t-il les recettes et alarmes-t-il si la température, la conductivité ou le cycle dévient ?
Quelle qualité d'eau de rinçage final pouvez-vous garantir au réservoir de production, et non à l'entrée ?
Proposez-vous un Test d'Acceptation en usine avant expédition avec nos pièces réelles ?
If the supplier cannot answer the first question with a specific test plan, the validation burden falls entirely on your team after installation. The best way to reduce that risk is to make the supplier's engineering team prove the basket, ultrasonic field, rinse path, and drying method before the line ships. We take a different path. Our process is to review your part drawing, contamination source, and cleanliness limit, then define the worst-case orientation and test method before we quote. If you are validating a new process now, send your part number, production volume, and target standard to [email protected] or call +86 17768507147. We will confirm which cleaning stages, fixture design, and acceptance data match your requirement.
Questions fréquentes sur la validation du processus de nettoyage
Quelle est la différence entre la validation du nettoyage et les tests de propreté de routine ?
La validation est la démonstration contrôlée qu'une pièce spécifique, un panier, un cycle et un ensemble chimique restent en dessous de la limite d'acceptation sur plusieurs essais. Les tests de propreté de routine vérifient l'échantillon que vous avez tiré par hasard. La validation doit utiliser la géométrie worst-case, des charges complètes et des paramètres de cycle délibérés ; les tests de routine utilisent souvent la pièce la plus facile à obtenir. Si une ligne ne repose que sur des tests de routine, elle peut passer des échantillons alors que les pièces de production échouent parce que le test n'a jamais mis en difficulté le trou blindé ou la racine du filetage. Pour des applications critiques, la validation établit la fenêtre de contrôle, et les tests de routine la surveillent.
Combien de pièces devons-nous tester lors de la validation du processus ?
Cela dépend du risque de contamination et de la variabilité de la géométrie de la pièce. Pour un seul numéro de pièce avec un seul matériau et une seule fixation, trois charges de production consécutives peuvent suffire à montrer la stabilité du cycle. Pour des familles de pièces mixtes, plusieurs matériaux ou des trous blindés complexes, effectuez suffisamment de charges pour inclure la densité de chargement worst-case, l'orientation la plus difficile de la pièce, et à la fois la chimie fraîche et vieillie. Le nombre est moins important que si l'ensemble inclut les conditions les plus susceptibles d'échouer. Une série plus petite testant la géométrie worst-case est plus significative qu'une série plus grande testant les pièces les plus faciles.
Le nettoyage manuel peut-il être validé ?
L'hypothèse courante selon laquelle le nettoyage manuel ne peut pas être validé est fausse, mais les limites du processus sont plus larges. Le nettoyage ultrasonique manuel peut être validé lorsque l'opérateur suit une procédure contrôlée de temps, température et rinçage, et que la pièce est placée dans un fixture défini. Le risque est la dérive de l'opérateur, un changement dans le schéma de chargement ou le remplacement omis de l'eau de rinçage. Dans une application critique, le nettoyage manuel peut être acceptable pour de faibles volumes ou la requalification, mais il est plus difficile à défendre lors d'un audit. Les systèmes automatisés avec recettes PLC et mouvement fixe du panier offrent une fenêtre de contrôle plus stricte et des preuves de validation plus solides.
Quelle documentation les auditeurs attendent-ils ?
La question concerne moins le nombre de pages que la cohérence des enregistrements avec les conditions de production. Les auditeurs recherchent des preuves que la ligne réelle, et non un montage en laboratoire, a produit les données d'acceptation. Cela inclut l'identification de la pièce, le type de contaminant, la limite d'acceptation, la méthode de test, l'orientation du panier, le poids de la charge, les paramètres du cycle, les relevés de qualité de l'eau, et l'opérateur ou le numéro de recette qualifié. Un résumé d'une page ne suffit pas. La documentation doit montrer des essais répétés, des échantillons worst-case et des actions correctives pour tout résultat hors norme. Si vous avez besoin d'une liste de contrôle de la documentation avant votre prochaine visite chez le fournisseur, envoyez votre dessin de pièce et la norme requise à [email protected] et nous confirmerons quels enregistrements de conformité correspondent à votre processus. Comment intégrer le nettoyage automatisé dans les lignes de productionLaveurs ultrasoniques semi-automatisés : Analyse coût vs performanceMettre en œuvre des systèmes de récupération de solvant : Guide d'efficacité en usine


 La conception du panier fait donc partie de la validation du processus. Des paniers circulaires qui tournent pour exposer les pièces avec des trous borgnes à la cavitation sous plusieurs directions. Des paniers en forme de feuille protègent les surfaces planes des marques de contact. Le choix modifie l'état validé, donc une validation n'est significative que si elle documente précisément le panier, le schéma de chargement et l'orientation.
 Une ligne à plusieurs réservoirs sépare le nettoyage grossier, le nettoyage de précision, le rinçage frais et le séchage en étapes distinctes. Cela est important car la contamination croisée est l'une des principales raisons pour lesquelles un processus validé dérive lentement de la tolérance. La pièce quitte le premier réservoir propre, puis récupère des résidus d'un réservoir de rinçage qui n'a pas été changé ou filtré. Nous concevons des systèmes à paniers rotatifs et des lignes à plusieurs réservoirs afin que le panier se déplace à travers chaque étape sans que l'opérateur ait à toucher la pièce ou à changer les paramètres.
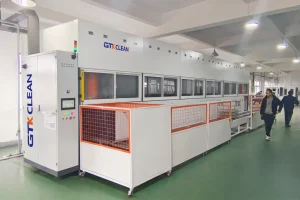 The same control logic applies to inline and conveyor systems. An inline washer with an oil-water separator can hold surface oil removal above 98 percent and keep separated oil at under 2 percent water content. That figure is taken from our fastener tunnel cleaner specification, and it matters because the separator is what keeps oil from returning to the final rinse. PLC recipe control and remote upgrades also matter after installation. If a process engineer changes a timer or temperature setpoint, the change should be recorded and repeatable. A system with barcode-based recipe switching can pull the correct cycle for each part family, which reduces the chance that a process validated for one part runs on another.
 French
 English
 German
 Spanish
 Russian
 Portuguese