Системы ультразвуковой очистки конвейеров обеспечивают стабильный результат только при совместном указании части, корзины и стадии сушки. Обычно покупатели начинают с ширины бака и мощности ультразвука, но более часто сбои происходят из-за времени передачи, промывки и переноса влаги, чем из-за стадии очистки. В этой статье я объясняю последовательность спецификаций, которую использую в наших проектах: сначала фиксируем ориентацию и пропускную способность детали, затем подбираем частоту ультразвука в зависимости от загрязнения, затем определяем размеры фильтрации и сушки, чтобы линия не замедлялась после первой смены. Цель — не просто более чистые детали, а стабильное время цикла и предсказуемая стоимость на тысячу деталей.
Что делает систему ультразвуковой очистки конвейера подходящей для непрерывной линии?
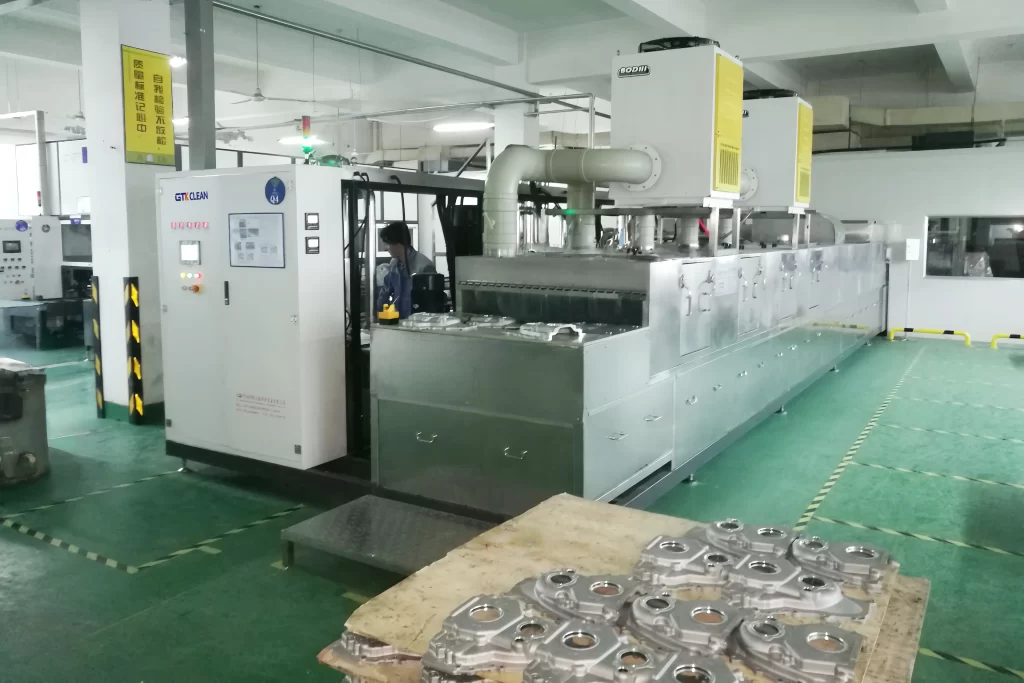
Continuous production does not simply mean a conveyor instead of a basket transfer. It means the cleaning machine must accept parts at the line's rate, hold them long enough in the active ultrasonic zone, and release them dry enough for the next process. In my reviews, the first failure point is upstream: the conveyor was sized for tank volume, but not for the dwell time created by the part's contamination and orientation. For a pass-through system, the available ultrasonic contact time is active tank length divided by conveyor speed. A 2 m active immersion zone traveling at 0.5 m/min gives only 4 minutes of cavitation. If the part needs 5 minutes to meet a particle count, the line either slows down or runs out of room. That tradeoff has to be fixed before the frame is welded. A conveyor ultrasonic cleaner typically follows the same sequence: spray pre-wash, ultrasonic immersion, rinse, air knife, hot air or vacuum drying. The key is not adding tanks; it is removing the contamination from the fluid before the next basket arrives. [caption id="attachment_400" align="alignnone" width="300"] Conveyor Metal Plate Spray Cleaners[/caption]
Проектирование непрерывной линии часто сводится к вопросу ширины конвейера и длины бака. <Ультразвуковые мойки для конвейеров для тяжелых промышленных деталей> описывает, как несущие нагрузку конвейеры и усиленные баки справляются с компонентами, которые иначе потребовали бы отдельного подъемного приспособления между этапами.
Слепые отверстия и углубления не будут надежно очищаться в статической ориентации конвейера. Если деталь перемещается в одном положении, то повторяется тот же пузырьковый рисунок, и слепая полость сохраняет воздушную карман. Для таких геометрий мы вращаем корзину или используем распылительный маршрут, который принуждает жидкость проникать в полость перед погружением.
Как изменение мощности и частоты влияет на результаты очистки?
Ультразвуковая мощность вызывает кавитацию; частота управляет размером пузырьков и местом очистки. Более низкие частоты создают большие, более энергоемкие кавитационные пузырьки, подходящие для тяжелых масел и стружки на стали. Более высокие частоты создают меньшие пузырьки, которые достигают более узких зазоров, но удаляют меньше массы за цикл. Ни одна настройка сама по себе не является правильной.
Риск эрозии поверхности на мягких или полированных металлах
28 кГц
Сильная очистка с умеренным воздействием
Масло для штамповки, крепежные элементы, подшипниковые части
Меньший охват в субмиллиметровых зазорах по сравнению с 40 кГц
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Меньшие пузырьки, более тонкое распределение
Обрабатываемые на ЧПУ детали, алюминий, прецизионное оборудование
Меньшее удаление массы за цикл
80 кГц
Очень маленькие пузырьки, мягкое воздействие
Оптика, отполированные компоненты, детали с тонкими стенками
Узкая глубина очистки, необходимо работать с чистой промывочной водой
[caption id="attachment_425" align="alignnone" width="300"] fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
Почему промывка, фильтрация и сушка определяют время работы оборудования?
Most continuous line stops are not caused by the ultrasonic tank. They show up as water spots, residue, or parts arriving at assembly still wet. The cause is usually fluid management: soil removed from parts stays in the bath and then deposits again during rinsing. Filtration is the only way to keep an ultrasonic bath from becoming a recirculating soil tank. We put circulation filtration on every line; the goal is to keep cleaning solution from carrying the same particulate into the rinse. In our pre-coating systems, the ultrapure water circuit is specified at 0.06 μS/cm or lower to prevent water spots. Oil-water separation matters when stamping oil or forming fluid is the main contaminant. Our fastener tunnel line uses a separator that removes more than 98% of surface oil, with under 2% water content in the recovered oil. That recovers process quality, not just fluid. Воздушные ножи работают только если поверхность детали чистая и в ней нет захваченных карманов. Глубокие отверстия могут потребовать вакуумную сушку или этап растворителя. Если после воздушного ножа в слепом отверстии остается влажность, линия не достигла своего истинного цикла.
Решение о выборе между водной и растворительной очисткой должно приниматься на этапе ополаскивания и сушки, а не только в ультразвуковом резервуаре. <Как выбрать между системами очистки на водной основе и на растворителе> охватывает случаи, когда многоступенчатое водное ополаскивание работает, и случаи, когда сушилка на растворителе устраняет остаточную влажность, которую воздушные ножи не могут.
Когда системе ультразвуковой очистки конвейера нужны стадии растворителя или вакуума?
Water-based conveyor ultrasonic cleaning is the default for many metal parts because it is easier to rinse and has lower fire risk. But there are three conditions that push us toward solvent or vacuum stages: blind holes that trap water, oil-heavy stampings that emulsify poorly, and parts that must be dry in seconds before coating or assembly. In a vacuum drying stage, the chamber pressure drops so residual solvent boils off below the part's thermal limit. This is why solvent systems can achieve dry parts in a fraction of the air knife time for complex geometries. Solvent systems are not a simple upgrade. Once you choose a hydrocarbon or modified alcohol stage, you also need vapor containment, gas monitoring, distillation recovery, and probably a lower operating temperature limit. That changes the conveyor enclosure and the exhaust layout.
Если детали требуют высокой точности и имеют слепые отверстия с большим содержанием масла, восстановление растворителя влияет на общую стоимость. <Освоение систем очистки на основе углеводородных растворителей для промышленной точности> охватывает восстановление на основе дистилляции, улавливание паров и объясняет, почему потребление растворителя в герметичных системах может оставаться ниже 200 л/мес при правильной спецификации системы.
Для непрерывных линий применимы те же принципы, но их необходимо встроить в конвейер. Пар растворителя тяжелее воздуха, поэтому точки вытяжки должны располагаться ниже траектории детали. Восстановление должно быть автоматическим, поскольку линия не останавливается для ручной дистилляции. Межблокировка PLC должна связывать нагрев и вентиляцию, чтобы неисправность не могла оставить этап растворителя работающим без вытяжки.
Нужна ли вам конкретная смета для линии без догадок?
Most conveyor ultrasonic cleaning proposals are built from the wrong starting point: tank dimensions and generator power. The line-level questions are more specific: how many parts per hour, what is the allowed reject level, and which stage is currently creating the bottleneck. If those are not on the table, the quote is likely to fit a catalog, not a production line. GTKCLEAN reviews the part drawing, throughput target, and current cleanliness failure before proposing a layout. Send the part number, daily volume, and a photo of the defect or wet part to [email protected]. If the line has already been quoted by another supplier, include the stage sequence. I will confirm whether the transfer and drying assumptions match the line speed. Phone +86 17768507147.
Что спрашивают покупатели о системах ультразвуковой очистки конвейеров?
Может ли одна и та же система конвейера обслуживать разные группы деталей?
Да, но только если стратегия корзин и фиксаторов разработана для полного диапазона. Шаг конвейера, рассчитанный на один крупный корпус, может оставить мелкие детали подпрыгивающими или закрытыми. Обычно мы указываем взаимозаменяемые фиксаторы, переменный диапазон скорости конвейера и рецепты PLC, связанные с кодами корзин. Частота ультразвука должна подбираться для самой сложной поверхности, а химический набор — для основного загрязнителя. Этапы ополаскивания и сушки должны иметь достаточный диапазон для обработки самой водонасыщенной детали. Без этих трех переменных смешанная линия склонна проходить один семейство и не справляться с другим.
Достаточно ли ультразвуковой очистки для тяжелых стружек?
Многие заводы ожидают, что ультразвуковой этап выведет стружку из глубоких отверстий. Кавитация ослабляет и поднимает мелкие частицы, но это не насос для удаления стружки. На деталях с грубой обработкой линия все равно требует высокого давления распыления или этапа заливки перед погружением, а также пути ополаскивания, оставляющего полость. Мы проектируем предварительную мойку для удаления массы, а затем используем ультразвуковую очистку для пленки и мелких частиц. Если нагрузка стружки высокая и геометрия детали плотная, мы добавляем этап удаления заусенцев или распыления перед входом в ультразвуковой резервуар.
Как долго должна длиться ультразвуковая стадия?
Это зависит от загрязнителя и геометрии детали. Легкое масло для обработки на плоской поверхности может очищаться за 2–3 минуты активного погружения. Смесь для штамповки внутри слепого отверстия может потребовать 5–8 минут и второго этапа ополаскивания. Лучший вопрос — сколько активного ультразвукового контакта реально обеспечивает конвейер. Скорость конвейера и длина резервуара задают это число, а циркуляция не создает такого же воздействия кавитации. Мы рассчитываем исходя из самой сложной детали в партии и подтверждаем, достигает ли линия требуемого количества деталей в час. Если нет, ответ обычно — более длинный активный резервуар или другая ориентация детали, а не увеличение мощности преобразователя.
Какое обслуживание предотвращает потерю времени цикла на конвейерной линии?
В поддерживаемых нами линиях большинство отклонений по времени цикла связано с засоренными фильтрами, грязными резервуарами для ополаскивания и изношенными слотами воздушных ножей, а не с отказом преобразователей. Обычно преобразователи работают исправно, если резервуар не перегревается без жидкости или генератор неправильно подобран. Еженедельные проверки фильтров и ежедневные проверки электропроводности резервуаров для ополаскивания выявляют проблемы, которые тихо удлиняют время сушки. Износ корзин и цепей также требует ежемесячной проверки, поскольку небольшое смещение фиксатора может изменить ориентацию детали и снизить покрытие. Если ваша текущая линия работает в условиях высокой температуры или должна обрабатывать больше семей деталей, предоставьте профиль производства на 24 часа и целевой уровень чистоты. Мы подтвердим, может ли ультразвуковая система конвейера обеспечить оба требования. Электронная почта [email protected] или звоните +86 17768507147. ROI системы промышленной очистки: расчет вашей отдачи от инвестицийРучные ультразвуковые очистительные машины: когда их использоватьСтратегии минимизации затрат энергии ультразвуковой очисткиЧто такое эффект ультразвуковой кавитации?


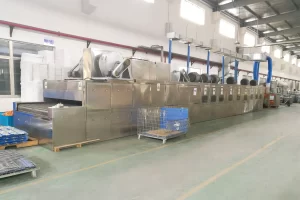 Conveyor Metal Plate Spray Cleaners[/caption]
 fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
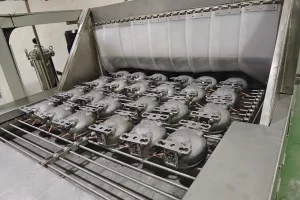 Воздушные ножи работают только если поверхность детали чистая и в ней нет захваченных карманов. Глубокие отверстия могут потребовать вакуумную сушку или этап растворителя. Если после воздушного ножа в слепом отверстии остается влажность, линия не достигла своего истинного цикла.
 Russian
 English
 German
 Spanish
 French
 Portuguese