Os sistemas de limpeza ultrassónica de correia só entregam um resultado consistente quando a peça, a cesta e a etapa de secagem são especificadas em conjunto. Os compradores geralmente começam com a largura do tanque e a potência ultrassónica, mas as linhas de produção contínua falham mais frequentemente na temporização da transferência, enxaguagem e transporte de umidade do que na etapa de limpeza. Este artigo explica a sequência de especificações que uso nos nossos projetos: primeiro fixa a orientação e o throughput da peça, depois ajusta a frequência ultrassónica à contaminação, e então dimensiona a filtração e a secagem para que a linha não desacelere após o primeiro turno. O objetivo não é peças marginalmente mais limpas; é um tempo de ciclo estável e um custo previsível por mil peças.
O que faz um Sistema de Limpeza Ultrassónica de Correia adequado para uma Linha Contínua?
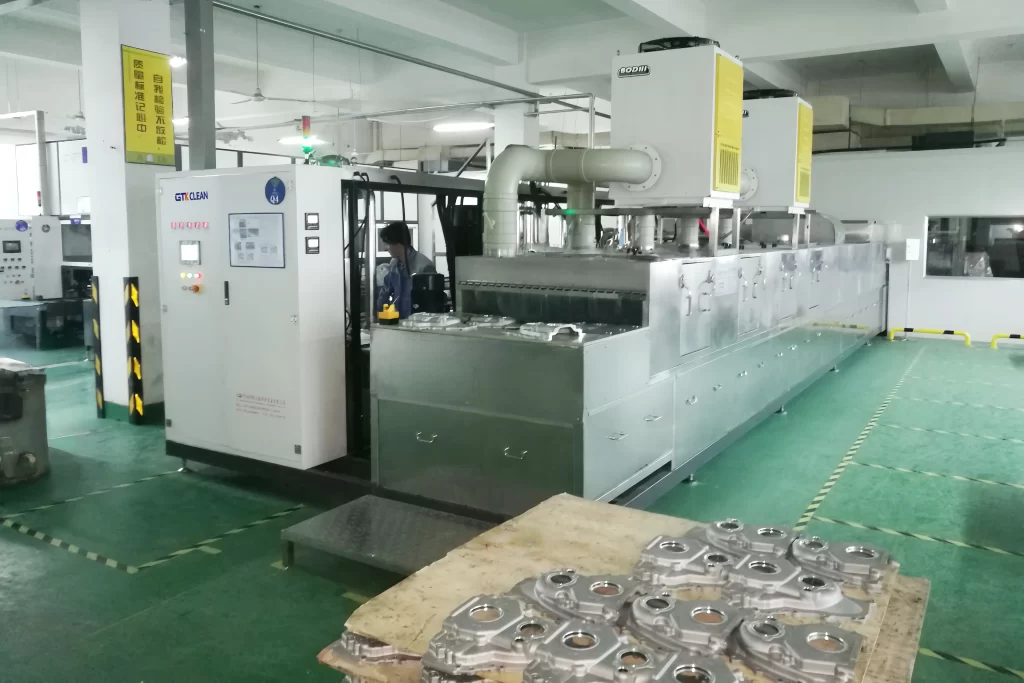
Continuous production does not simply mean a conveyor instead of a basket transfer. It means the cleaning machine must accept parts at the line's rate, hold them long enough in the active ultrasonic zone, and release them dry enough for the next process. In my reviews, the first failure point is upstream: the conveyor was sized for tank volume, but not for the dwell time created by the part's contamination and orientation. For a pass-through system, the available ultrasonic contact time is active tank length divided by conveyor speed. A 2 m active immersion zone traveling at 0.5 m/min gives only 4 minutes of cavitation. If the part needs 5 minutes to meet a particle count, the line either slows down or runs out of room. That tradeoff has to be fixed before the frame is welded. A conveyor ultrasonic cleaner typically follows the same sequence: spray pre-wash, ultrasonic immersion, rinse, air knife, hot air or vacuum drying. The key is not adding tanks; it is removing the contamination from the fluid before the next basket arrives. [caption id="attachment_400" align="alignnone" width="300"] Conveyor Metal Plate Spray Cleaners[/caption]
O design de linha contínua é frequentemente vendido como uma questão de largura da correia e comprimento do tanque. <Lavadores Ultrassônicos de Correia para Peças Industriais Pesadas> cobre como correias de suporte de carga e tanques reforçados lidam com componentes que, de outra forma, requereriam um dispositivo de elevação separado entre etapas.
Furos cegos e reentrâncias não serão limpos de forma confiável numa orientação estática da correia. Se a peça viajar numa posição, o mesmo padrão de bolhas repete-se e a cavidade cega mantém o seu bolso de ar. Para essas geometrias, rotacionamos a cesta ou usamos um percurso de pulverização que força o fluido a entrar na cavidade antes da imersão.
Como a Potência e a Frequência Alteram os Resultados da Limpeza?
A potência ultrassónica impulsiona a cavitação; a frequência controla o tamanho das bolhas e onde ocorre a limpeza. Frequências mais baixas criam bolhas de cavitação maiores e mais energéticas, adequadas para óleos pesados e cavacos em aço. Frequências mais altas criam bolhas menores que atingem folgas mais apertadas, mas removem menos massa por ciclo. Nenhuma configuração é correta por si só.
Frequência
Comportamento da cavitação
Alvo típico
Limitação principal
20 kHz
Bolhas grandes, maior energia
Fundidos, forjados, aço polido
Risco de erosão superficial em metais macios ou polidos
28 kHz
Limpeza forte com impacto moderado
Óleo de estampagem, fixadores, peças de rolamento
Menor alcance em folgas abaixo de um milímetro do que 40 kHz
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Bolhas menores, distribuição mais fina
Peças usinadas por CNC, alumínio, componentes de precisão
Remoção de massa por ciclo menor
80 kHz
Bolhas muito pequenas, ação suave
Óptica, componentes polidos, peças de parede fina
Profundidade de limpeza estreita, deve trabalhar com água de enxaguamento limpa
[caption id="attachment_425" align="alignnone" width="300"] fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
Por que a Enxaguagem, Filtração e Secagem Decidem o Tempo de Funcionamento?
Most continuous line stops are not caused by the ultrasonic tank. They show up as water spots, residue, or parts arriving at assembly still wet. The cause is usually fluid management: soil removed from parts stays in the bath and then deposits again during rinsing. Filtration is the only way to keep an ultrasonic bath from becoming a recirculating soil tank. We put circulation filtration on every line; the goal is to keep cleaning solution from carrying the same particulate into the rinse. In our pre-coating systems, the ultrapure water circuit is specified at 0.06 μS/cm or lower to prevent water spots. Oil-water separation matters when stamping oil or forming fluid is the main contaminant. Our fastener tunnel line uses a separator that removes more than 98% of surface oil, with under 2% water content in the recovered oil. That recovers process quality, not just fluid. As lâminas de ar funcionam apenas se a peça tiver uma superfície limpa e sem bolsos presos. Orifícios profundos podem precisar de secagem a vácuo ou de uma etapa de solvente. Se a peça sair da lâmina de ar com umidade em um orifício cego, a linha não atingiu seu verdadeiro tempo de ciclo.
A decisão entre limpeza à base de água e limpeza com solvente deve ser tomada na etapa de enxaguamento e secagem, não apenas no tanque ultrassônico. <Como Escolher Entre Sistemas de Limpeza Aquosos e com Solvente> cobre onde a lavagem com múltiplas etapas de água funciona e onde a secagem com solvente remove um risco de umidade residual que as lâminas de ar não conseguem.
Quando os Sistemas de Limpeza Ultrassónica de Correia Precisam de Etapas de Solvente ou Vácuo?
Water-based conveyor ultrasonic cleaning is the default for many metal parts because it is easier to rinse and has lower fire risk. But there are three conditions that push us toward solvent or vacuum stages: blind holes that trap water, oil-heavy stampings that emulsify poorly, and parts that must be dry in seconds before coating or assembly. In a vacuum drying stage, the chamber pressure drops so residual solvent boils off below the part's thermal limit. This is why solvent systems can achieve dry parts in a fraction of the air knife time for complex geometries. Solvent systems are not a simple upgrade. Once you choose a hydrocarbon or modified alcohol stage, you also need vapor containment, gas monitoring, distillation recovery, and probably a lower operating temperature limit. That changes the conveyor enclosure and the exhaust layout.
Se as peças exigem alta precisão e orifícios cegos com muito óleo, a recuperação de solvente altera o cálculo do custo total. <Dominar Sistemas de Limpeza com Solventes de Hidrocarbonetos para Precisão Industrial> cobre recuperação baseada em destilação, contenção de vapor, e por que o consumo de solvente selado pode permanecer abaixo de 200 L/mês em um sistema corretamente especificado.
Para linhas contínuas, os mesmos princípios se aplicam, mas devem estar integrados na esteira. O vapor de solvente é mais pesado que o ar, portanto os pontos de extração ficam abaixo do percurso da peça. A recuperação deve ser automática porque uma linha não para para destilação manual. O bloqueio do PLC deve ligar o aquecimento e a ventilação juntos para que uma falha não deixe a etapa de solvente funcionando sem extração.
Precisa de uma Cotação Específica para a Linha Sem Suposições?
Most conveyor ultrasonic cleaning proposals are built from the wrong starting point: tank dimensions and generator power. The line-level questions are more specific: how many parts per hour, what is the allowed reject level, and which stage is currently creating the bottleneck. If those are not on the table, the quote is likely to fit a catalog, not a production line. GTKCLEAN reviews the part drawing, throughput target, and current cleanliness failure before proposing a layout. Send the part number, daily volume, and a photo of the defect or wet part to [email protected]. If the line has already been quoted by another supplier, include the stage sequence. I will confirm whether the transfer and drying assumptions match the line speed. Phone +86 17768507147.
O que os Compradores Perguntam Sobre Sistemas de Limpeza Ultrassónica de Correia?
O mesmo sistema de correia pode operar diferentes famílias de peças?
Sim, mas somente quando a estratégia de cesto e fixação for projetada para toda a gama. Um passo de esteira definido para uma grande carcaça pode fazer pequenas peças saltarem ou ficarem protegidas. Normalmente especificamos fixações intercambiáveis, uma faixa de velocidade variável da esteira e receitas de PLC vinculadas aos códigos de cesto. A frequência ultrassônica deve ser escolhida para a superfície mais difícil e a química ajustada para o principal contaminante. As etapas de enxaguamento e secagem precisam de alcance suficiente para cobrir a peça que carrega mais água. Sem essas três variáveis, uma linha mista tende a passar uma família e falhar na próxima.
A limpeza ultrassónica sozinha é suficiente para partículas pesadas?
Muitas fábricas esperam que a etapa ultrassônica remova cavacos de orifícios profundos. A cavitação solta e levanta partículas pequenas, mas não é uma bomba de evacuação de cavacos. Em peças usinadas de forma bruta, a linha ainda precisa de uma etapa de pulverização de alta pressão ou de enchimento antes da imersão, e de um percurso de enxaguamento que deixe a cavidade. Projetamos a pré-lavagem para remover a massa, depois usamos a limpeza ultrassônica para o filme e partículas finas. Se a carga de cavacos for alta e a geometria da peça for apertada, adicionamos uma etapa de desbarba ou pulverização antes de a peça entrar no tanque ultrassônico.
Qual deve ser a duração da etapa ultrassónica?
Depende do contaminante e da geometria da peça. Óleo de usinagem leve em uma peça plana pode limpar em 2 a 3 minutos de imersão ativa. O composto de estampagem dentro de um orifício cego pode precisar de 5 a 8 minutos mais uma segunda enxaguada. A melhor questão é quanta contato ativo ultrassônico a esteira realmente fornece. A velocidade da esteira e o comprimento do tanque definem esse número, e a recirculação não cria a mesma exposição à cavitação. Calculamos de trás para frente a partir da pior peça na mistura, e depois confirmamos se a linha ainda atinge as peças por hora necessárias. Se não puder, a resposta geralmente é um tanque ativo mais longo ou uma orientação diferente da peça, não mais potência do transdutor.
Que manutenção impede que uma linha de correia perca tempo de ciclo?
Nas linhas que apoiamos, a maior parte do desvio no tempo de ciclo vem de filtros entupidos, tanques de enxaguamento sujos e ranhuras do lâmina de ar desgastadas, não de falhas no transdutor. Os transdutores geralmente permanecem em funcionamento, a menos que o tanque tenha operado quente sem líquido ou o gerador esteja mal ajustado. Verificações semanais de filtros e verificações diárias de condutividade dos tanques de enxaguamento detectam os problemas que silenciosamente aumentam o tempo de secagem. O desgaste de cestos e correntes também merece uma verificação mensal, pois uma ligeira mudança na fixação pode alterar a orientação da peça e reduzir a cobertura. Se sua linha atual estiver quente ou precisar cobrir mais famílias de peças, envie um perfil de produção de 24 horas e sua meta de limpeza. Confirmaremos se um sistema ultrassônico de esteira pode atender a ambos. Envie um email para [email protected] ou ligue para +86 17768507147. ROI do Sistema de Limpeza Industrial: Calculando o Retorno do Seu InvestimentoMáquinas Manuais de Limpeza Ultrassónica: Quando Usá-lasEstratégias para Minimizar os Custos de Energia da Limpeza UltrassónicaO Que É o Efeito de Cavitação Ultrassónica?


 Conveyor Metal Plate Spray Cleaners[/caption]
 fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
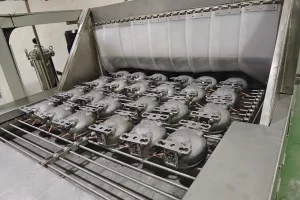 As lâminas de ar funcionam apenas se a peça tiver uma superfície limpa e sem bolsos presos. Orifícios profundos podem precisar de secagem a vácuo ou de uma etapa de solvente. Se a peça sair da lâmina de ar com umidade em um orifício cego, a linha não atingiu seu verdadeiro tempo de ciclo.
 Portuguese
 English
 German
 Spanish
 French
 Russian