Les systèmes de nettoyage ultrasonique de convoyeur ne fournissent une production cohérente que lorsque la pièce, le panier et l'étape de séchage sont spécifiés ensemble. Les acheteurs commencent généralement par la largeur du réservoir et la puissance ultrasonique, mais les lignes de production continues échouent plus souvent au moment du transfert, du rinçage et du transport de l'humidité qu'à l'étape de nettoyage. Cet article explique la séquence de spécification que j'utilise dans nos projets : d'abord fixer l'orientation et le débit de la pièce, puis adapter la fréquence ultrasonique à la contamination, puis dimensionner la filtration et le séchage pour que la ligne ne ralentisse pas après la première rotation. L'objectif n'est pas d'obtenir des pièces marginalement plus propres ; c'est d'assurer un temps de cycle stable et un coût prévisible par millier de pièces.
Qu'est-ce qui rend un système de nettoyage ultrasonique de convoyeur adapté à une ligne continue ?
Continuous production does not simply mean a conveyor instead of a basket transfer. It means the cleaning machine must accept parts at the line's rate, hold them long enough in the active ultrasonic zone, and release them dry enough for the next process. In my reviews, the first failure point is upstream: the conveyor was sized for tank volume, but not for the dwell time created by the part's contamination and orientation. For a pass-through system, the available ultrasonic contact time is active tank length divided by conveyor speed. A 2 m active immersion zone traveling at 0.5 m/min gives only 4 minutes of cavitation. If the part needs 5 minutes to meet a particle count, the line either slows down or runs out of room. That tradeoff has to be fixed before the frame is welded. A conveyor ultrasonic cleaner typically follows the same sequence: spray pre-wash, ultrasonic immersion, rinse, air knife, hot air or vacuum drying. The key is not adding tanks; it is removing the contamination from the fluid before the next basket arrives. [caption id="attachment_400" align="alignnone" width="300"] Conveyor Metal Plate Spray Cleaners[/caption]
La conception de ligne continue est souvent vendue comme une question de largeur de convoyeur et de longueur de réservoir. <Laveurs ultrasoniques pour convoyeurs destinés aux pièces industrielles lourdes> couvre comment les convoyeurs porteurs et les réservoirs renforcés gèrent les composants qui nécessiteraient autrement un dispositif de levage séparé entre les étapes.
Les trous passants et les cavités ne seront pas nettoyés de manière fiable en orientation statique du convoyeur. Si la pièce se déplace dans une position, le même motif de bulles se répète et la cavité aveugle conserve sa poche d'air. Pour ces géométries, nous faisons pivoter le panier ou utilisons un trajet de pulvérisation qui force le fluide dans la cavité avant immersion.
Comment la puissance et la fréquence modifient-elles les résultats du nettoyage ?
La puissance ultrasonique entraîne la cavitation ; la fréquence contrôle la taille des bulles et l'endroit où le nettoyage se produit. Des fréquences plus basses créent des bulles de cavitation plus grandes et plus énergétiques, adaptées aux huiles lourdes et aux copeaux sur l'acier. Des fréquences plus élevées génèrent des bulles plus petites qui atteignent des espaces plus étroits mais éliminent moins de matière par cycle. Aucun réglage n'est correct en soi.
Fréquence
Comportement de cavitation
Cible typique
Principale limitation
20 kHz
Grandes bulles, énergie plus élevée
Fonderies, forgeages, acier poli
Risque d'érosion de surface sur les métaux doux ou polis
28 kHz
Nettoyage puissant avec un impact modéré
Huile de estampage, fixations, pièces de roulement
Moins de portée dans les espaces inférieurs à un millimètre que le 40 kHz
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Bulles plus petites, distribution plus fine
Pièces usinées CNC, aluminium, quincaillerie de précision
Moins de retrait de matière par cycle
80 kHz
Bulles très petites, action douce
Optique, composants polis, pièces à paroi fine
Profondeur de nettoyage limitée, doit fonctionner avec de l'eau de rinçage propre
[caption id="attachment_425" align="alignnone" width="300"] fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
Pourquoi le rinçage, la filtration et le séchage déterminent-ils le temps de disponibilité ?
Most continuous line stops are not caused by the ultrasonic tank. They show up as water spots, residue, or parts arriving at assembly still wet. The cause is usually fluid management: soil removed from parts stays in the bath and then deposits again during rinsing. Filtration is the only way to keep an ultrasonic bath from becoming a recirculating soil tank. We put circulation filtration on every line; the goal is to keep cleaning solution from carrying the same particulate into the rinse. In our pre-coating systems, the ultrapure water circuit is specified at 0.06 μS/cm or lower to prevent water spots. Oil-water separation matters when stamping oil or forming fluid is the main contaminant. Our fastener tunnel line uses a separator that removes more than 98% of surface oil, with under 2% water content in the recovered oil. That recovers process quality, not just fluid. Les couteaux à air ne fonctionnent que si la surface de la pièce est propre et sans poche emprisonnée. Les trous profonds peuvent nécessiter un séchage sous vide ou une étape de solvant. Si la pièce sort du couteau à air avec de l'humidité dans un trou aveugle, la ligne n'a pas respecté son vrai cycle.
La décision entre un nettoyage à l'eau et un nettoyage au solvant doit être prise lors du rinçage et du séchage, pas uniquement dans le bain ultrasonique. <Comment choisir entre les systèmes de nettoyage aqueux et par solvant> couvre les endroits où le rinçage à plusieurs étapes à l'eau fonctionne et où le séchage au solvant élimine un risque d'humidité résiduelle que les couteaux à air ne peuvent pas.
Quand les systèmes de nettoyage ultrasonique de convoyeur ont-ils besoin d'étapes de solvant ou de vide ?
Water-based conveyor ultrasonic cleaning is the default for many metal parts because it is easier to rinse and has lower fire risk. But there are three conditions that push us toward solvent or vacuum stages: blind holes that trap water, oil-heavy stampings that emulsify poorly, and parts that must be dry in seconds before coating or assembly. In a vacuum drying stage, the chamber pressure drops so residual solvent boils off below the part's thermal limit. This is why solvent systems can achieve dry parts in a fraction of the air knife time for complex geometries. Solvent systems are not a simple upgrade. Once you choose a hydrocarbon or modified alcohol stage, you also need vapor containment, gas monitoring, distillation recovery, and probably a lower operating temperature limit. That changes the conveyor enclosure and the exhaust layout.
Si les pièces nécessitent une haute précision et des trous aveugles très huileux, la récupération par distillation modifie le calcul du coût total. <Maîtriser les systèmes de nettoyage par solvants hydrocarburés pour la précision industrielle> couvre la récupération basée sur la distillation, la containment de vapeur, et pourquoi la consommation de solvant scellé peut rester en dessous de 200 L/mois sur un système correctement spécifié.
Pour les lignes continues, les mêmes principes s'appliquent mais doivent être intégrés dans le convoyeur. La vapeur de solvant est plus lourde que l'air, donc les points d'extraction doivent être situés en dessous du parcours de la pièce. La récupération doit être automatique car une ligne ne s'arrête pas pour la distillation manuelle. L'interverrouillage PLC doit relier le chauffage et la ventilation pour qu'une panne ne laisse pas le stade de solvant fonctionner sans extraction.
Avez-vous besoin d'une devis spécifique à la ligne sans devinettes ?
Most conveyor ultrasonic cleaning proposals are built from the wrong starting point: tank dimensions and generator power. The line-level questions are more specific: how many parts per hour, what is the allowed reject level, and which stage is currently creating the bottleneck. If those are not on the table, the quote is likely to fit a catalog, not a production line. GTKCLEAN reviews the part drawing, throughput target, and current cleanliness failure before proposing a layout. Send the part number, daily volume, and a photo of the defect or wet part to [email protected]. If the line has already been quoted by another supplier, include the stage sequence. I will confirm whether the transfer and drying assumptions match the line speed. Phone +86 17768507147.
Quelles questions les acheteurs posent-ils sur les systèmes de nettoyage ultrasonique de convoyeur ?
Le même système de convoyeur peut-il traiter différentes familles de pièces ?
Oui, mais seulement lorsque la stratégie de panier et de fixation est conçue pour toute la gamme. Un pas de convoyeur réglé pour un grand logement peut faire rebondir ou masquer de petites pièces. Nous spécifions généralement des fixations interchangeables, une plage de vitesse variable du convoyeur, et des recettes PLC liées aux codes de panier. La fréquence ultrasonique doit être choisie pour la surface la plus difficile et la chimie adaptée au principal contaminant. Les étapes de rinçage et de séchage doivent couvrir la pièce qui retient le plus d'eau. Sans ces trois variables, une ligne mixte tend à passer une famille et à échouer la suivante.
Le nettoyage ultrasonique seul suffit-il pour les copeaux lourds ?
De nombreuses usines s'attendent à ce que l'étape ultrasonique évacue les copeaux des trous profonds. La cavitation détache et soulève de petites particules, mais ce n'est pas une pompe d'évacuation des copeaux. Sur des pièces usinées grossièrement, la ligne nécessite encore un stade de pulvérisation ou d'immersion à haute pression avant l'immersion, et un parcours de rinçage laissant la cavité. Nous concevons le pré-lavage pour enlever la masse, puis utilisons le nettoyage ultrasonique pour le film et les particules fines. Si la charge de copeaux est élevée et la géométrie de la pièce serrée, nous ajoutons une étape de débourrage ou de pulvérisation avant que la pièce n'entre dans le bain ultrasonique.
Quelle doit être la durée de l'étape ultrasonique ?
Cela dépend du contaminant et de la géométrie de la pièce. Une huile de machine légère sur une pièce plate peut se nettoyer en 2 à 3 minutes d'immersion active. Le composé de stamping à l'intérieur d'un trou aveugle peut nécessiter 5 à 8 minutes plus un second rinçage. La meilleure question est de savoir combien de contact ultrasonique actif la ligne fournit réellement. La vitesse du convoyeur et la longueur du réservoir déterminent ce chiffre, et la recirculation ne crée pas la même exposition à la cavitation. Nous calculons à rebours à partir de la pièce la plus difficile, puis confirmons si la ligne atteint toujours le nombre de pièces par heure requis. Si ce n'est pas le cas, la réponse est généralement un réservoir actif plus long ou une orientation différente de la pièce, pas plus de puissance de transducteur.
Quel entretien empêche une ligne de convoyeur de perdre du temps de cycle ?
Dans les lignes que nous supportons, la plupart des dérives du temps de cycle proviennent de filtres bouchés, de réservoirs de rinçage sales, et de fentes d'air knife usées, pas de défaillance du transducteur. Les transducteurs tiennent généralement sauf si le réservoir a chauffé sans liquide ou si le générateur est mal apparié. Les vérifications hebdomadaires des filtres et la conductivité quotidienne des réservoirs de rinçage détectent les problèmes qui allongent silencieusement le temps de séchage. L'usure du panier et de la chaîne mérite aussi une vérification mensuelle car un léger déplacement de fixation peut changer l'orientation de la pièce et réduire la couverture. Si votre ligne actuelle fonctionne à chaud ou doit couvrir plus de familles de pièces, partagez un profil de production sur 24 heures et votre objectif de propreté. Nous confirmerons si un système ultrasonique de convoyeur peut les maintenir tous les deux. Envoyez un email à [email protected] ou appelez le +86 17768507147. Retour sur investissement du système de nettoyage industriel : Calculer votre rendement sur investissementMachines de nettoyage ultrasonique manuelles : quand les utiliserStratégies de minimisation des coûts énergétiques du nettoyage ultrasoniqueQuel est l'effet de cavitation ultrasonore ?


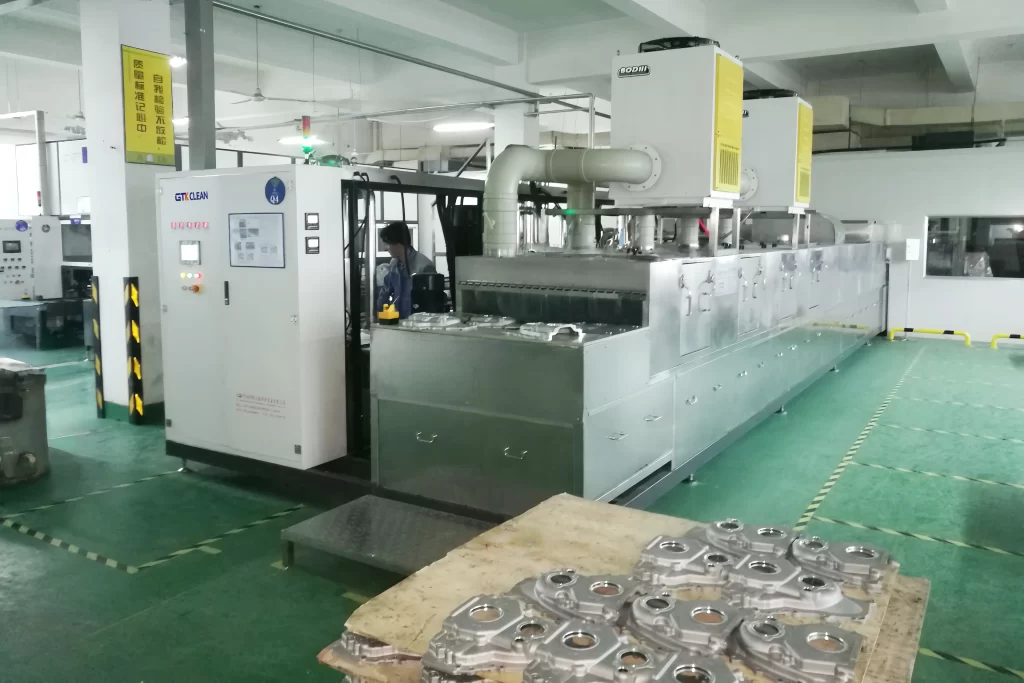
 Conveyor Metal Plate Spray Cleaners[/caption]
 fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
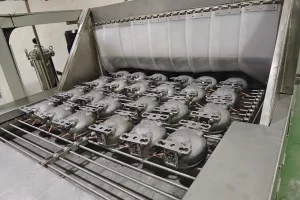 Les couteaux à air ne fonctionnent que si la surface de la pièce est propre et sans poche emprisonnée. Les trous profonds peuvent nécessiter un séchage sous vide ou une étape de solvant. Si la pièce sort du couteau à air avec de l'humidité dans un trou aveugle, la ligne n'a pas respecté son vrai cycle.
 French
 English
 German
 Spanish
 Russian
 Portuguese