Förderband-Ultraschall-Reinigungssysteme liefern nur dann konsistente Ergebnisse, wenn Teil, Korb und Trocknungsphase gemeinsam spezifiziert werden. Käufer beginnen meist mit Tankbreite und Ultraschallleistung, aber kontinuierliche Produktionslinien scheitern häufiger an Transferzeiten, Spülung und Feuchtigkeitsübertragung als an der Reinigungsphase. Dieser Artikel erklärt die Spezifikationssequenz, die ich in unseren Projekten verwende: Zuerst fixiere die Teileausrichtung und den Durchsatz, dann passe die Ultraschallfrequenz an die Kontamination an, anschließend dimensioniere Filtration und Trocknung so, dass die Linie nach der ersten Schicht nicht langsamer wird. Das Ziel sind nicht nur marginal sauberere Teile; es geht um stabile Zykluszeiten und vorhersehbare Kosten pro tausend Teile.
Was macht ein Förderband-Ultraschall-Reinigungssystem für eine kontinuierliche Linie geeignet?
Continuous production does not simply mean a conveyor instead of a basket transfer. It means the cleaning machine must accept parts at the line's rate, hold them long enough in the active ultrasonic zone, and release them dry enough for the next process. In my reviews, the first failure point is upstream: the conveyor was sized for tank volume, but not for the dwell time created by the part's contamination and orientation. For a pass-through system, the available ultrasonic contact time is active tank length divided by conveyor speed. A 2 m active immersion zone traveling at 0.5 m/min gives only 4 minutes of cavitation. If the part needs 5 minutes to meet a particle count, the line either slows down or runs out of room. That tradeoff has to be fixed before the frame is welded. A conveyor ultrasonic cleaner typically follows the same sequence: spray pre-wash, ultrasonic immersion, rinse, air knife, hot air or vacuum drying. The key is not adding tanks; it is removing the contamination from the fluid before the next basket arrives. [caption id="attachment_400" align="alignnone" width="300"] Conveyor Metal Plate Spray Cleaners[/caption]
Das Design einer kontinuierlichen Linie wird oft als Frage der Förderbreite und Tanklänge verkauft. <Förderband-Ultraschallwascher für schwere Industrieteile> beschreibt, wie tragfähige Förderbänder und verstärkte Tanks Komponenten handhaben, die sonst eine separate Hebevorrichtung zwischen den Stufen erfordern würden.
Blinde Löcher und Vertiefungen werden in einer statischen Förderkonfiguration nicht zuverlässig gereinigt. Wenn das Teil in einer Position reist, wiederholt sich das gleiche Blasenmuster und die blinde Vertiefung behält ihre Lufttasche. Für diese Geometrien drehen wir den Korb oder verwenden einen Sprühpfad, der die Flüssigkeit vor der Eintauchung in die Vertiefung zwingt.
Wie verändern Leistung und Frequenz die Reinigungsergebnisse?
Ultraschallleistung treibt Kavitation an; Frequenz steuert die Blasengröße und den Ort der Reinigung. Niedrigere Frequenzen erzeugen größere, energiereichere Kavitationblasen, die für schwere Öle und Späne auf Stahl geeignet sind. Höhere Frequenzen erzeugen kleinere Blasen, die engere Spalte erreichen, aber pro Zyklus weniger Masse entfernen. Keine Einstellung ist für sich allein richtig.
Häufigkeit
Kavitationverhalten
Typisches Ziel
Hauptbeschränkung
20 kHz
Große Blasen, höhere Energie
Gussteile, Schmiedeteile, polierter Stahl
Risiko von Oberflächenerosion bei weichen oder polierten Metallen
28 kHz
Starke Reinigung mit moderatem Aufprall
Stanzöl, Befestigungselemente, Lagerteile
Weniger Reichweite in submillimetergenauen Spalten als 40 kHz
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Kleinere Blasen, feinere Verteilung
CNC-gefräste Teile, Aluminium, Präzisionshardware
Weniger Masseentfernung pro Zyklus
80 kHz
Sehr kleine Blasen, sanfte Wirkung
Optik, polierte Komponenten, Dünnwandteile
Schmale Reinigungstiefe, muss mit sauberem Spülwasser arbeiten
[caption id="attachment_425" align="alignnone" width="300"] fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
Warum entscheiden Spülen, Filtration und Trocknung über die Betriebszeit?
Most continuous line stops are not caused by the ultrasonic tank. They show up as water spots, residue, or parts arriving at assembly still wet. The cause is usually fluid management: soil removed from parts stays in the bath and then deposits again during rinsing. Filtration is the only way to keep an ultrasonic bath from becoming a recirculating soil tank. We put circulation filtration on every line; the goal is to keep cleaning solution from carrying the same particulate into the rinse. In our pre-coating systems, the ultrapure water circuit is specified at 0.06 μS/cm or lower to prevent water spots. Oil-water separation matters when stamping oil or forming fluid is the main contaminant. Our fastener tunnel line uses a separator that removes more than 98% of surface oil, with under 2% water content in the recovered oil. That recovers process quality, not just fluid. Luftmesser funktionieren nur, wenn die Oberfläche des Teils sauber ist und keine eingeschlossene Tasche vorhanden ist. Tiefe Löcher benötigen möglicherweise Vakuumtrocknung oder eine Lösungsmittelstufe. Wenn das Teil mit Feuchtigkeit in einem Blindloch den Luftmesser verlässt, hat die Linie ihre wahre Zykluszeit nicht erreicht.
Die Entscheidung zwischen wasserbasierter und lösungsmittelbasierter Reinigung sollte bei der Spül- und Trocknungsphase getroffen werden, nicht nur im Ultraschallbehälter. <Wie man zwischen wässrigen und lösungsmittelbasierten Reinigungsystemen wählt> deckt Bereiche ab, in denen Mehrstufen-Wasser-Spülung funktioniert, und Bereiche, in denen Lösungsmittel-Trocknung ein Residualfeuchtigkeitsrisiko entfernt, das Luftmesser nicht bewältigen können.
Wann benötigen Förderband-Ultraschall-Reinigungssysteme Lösungsmittel- oder Vakuumphasen?
Water-based conveyor ultrasonic cleaning is the default for many metal parts because it is easier to rinse and has lower fire risk. But there are three conditions that push us toward solvent or vacuum stages: blind holes that trap water, oil-heavy stampings that emulsify poorly, and parts that must be dry in seconds before coating or assembly. In a vacuum drying stage, the chamber pressure drops so residual solvent boils off below the part's thermal limit. This is why solvent systems can achieve dry parts in a fraction of the air knife time for complex geometries. Solvent systems are not a simple upgrade. Once you choose a hydrocarbon or modified alcohol stage, you also need vapor containment, gas monitoring, distillation recovery, and probably a lower operating temperature limit. That changes the conveyor enclosure and the exhaust layout.
Wenn die Teile hohe Präzision erfordern und ölreiche Blindbohrungen vorhanden sind, ändert die Lösungsmittelrückgewinnung die Gesamtkostenberechnung. <Beherrschung von Hydrocarbon-Entfettungssystemen für industrielle Präzision> umfasst destillationsbasierte Rückgewinnung, Dampfsperre und warum der Verbrauch an versiegeltem Lösungsmittel bei richtig spezifizierten Systemen unter 200 L/Monat bleiben kann.
Bei kontinuierlichen Linien gelten die gleichen Prinzipien, müssen aber in das Förderband integriert werden. Lösungsmitteldampf ist schwerer als Luft, daher gehören Absaugpunkte unterhalb des Teilepfades. Die Rückgewinnung muss automatisch erfolgen, da eine Linie nicht für manuelle Destillation stoppt. Die PLC-Sicherung sollte Heizung und Belüftung miteinander verbinden, sodass ein Fehler die Lösungsmittelstufe nicht ohne Absaugung laufen lässt.
Benötigen Sie ein linien-spezifisches Angebot ohne Rätselraten?
Most conveyor ultrasonic cleaning proposals are built from the wrong starting point: tank dimensions and generator power. The line-level questions are more specific: how many parts per hour, what is the allowed reject level, and which stage is currently creating the bottleneck. If those are not on the table, the quote is likely to fit a catalog, not a production line. GTKCLEAN reviews the part drawing, throughput target, and current cleanliness failure before proposing a layout. Send the part number, daily volume, and a photo of the defect or wet part to [email protected]. If the line has already been quoted by another supplier, include the stage sequence. I will confirm whether the transfer and drying assumptions match the line speed. Phone +86 17768507147.
Was fragen Käufer zu Förderband-Ultraschall-Reinigungssystemen?
Kann dasselbe Förderbandsystem verschiedene Teilefamilien betreiben?
Ja, aber nur, wenn die Korb- und Vorrichtungsstrategie für den gesamten Bereich ausgelegt ist. Ein Förderbandabstand, der für ein großes Gehäuse eingestellt ist, kann kleine Teile zum Hüpfen oder Abschirmen bringen. Wir spezifizieren normalerweise austauschbare Vorrichtungen, einen variablen Förderbandgeschwindigkeitsbereich und PLC-Rezepte, die an Korb-Codes gebunden sind. Die Ultraschallfrequenz sollte für die schwierigste Oberfläche gewählt werden, und die Chemie auf den Hauptkontaminanten abgestimmt sein. Die Spül- und Trocknungsstufen benötigen einen ausreichenden Bereich, um das Teil zu erfassen, das am meisten Wasser trägt. Ohne diese drei Variablen neigt eine gemischte Linie dazu, eine Familie zu passieren und die nächste zu verpassen.
Ist Ultraschallreinigung allein ausreichend für schwere Späne?
Viele Anlagen erwarten, dass die Ultraschallstufe Chips aus tiefen Löchern entfernt. Kavitation lockert und hebt kleine Partikel, ist aber keine Chip-Entfernungspumpe. Bei grob bearbeiteten Teilen ist vor dem Eintauchen noch eine Hochdrucksprüh- oder Flutstufe notwendig, sowie ein Spülpfad, der die Kavität verlässt. Wir gestalten die Vorwäsche so, dass die Masse entfernt wird, und verwenden dann Ultraschallreinigung für den Film und feine Partikel. Wenn die Chipbelastung hoch ist und die Geometrie des Teils eng ist, fügen wir eine Entgrate- oder Sprühstufe hinzu, bevor das Förderband das Ultraschallbad betritt.
Wie lange sollte die Ultraschallphase dauern?
Es hängt vom Kontaminanten und der Geometrie des Teils ab. Leichtes Bearbeitungsöl auf einer flachen Oberfläche kann in 2 bis 3 Minuten aktiver Eintauchzeit gereinigt werden. Stanzmittel in einem Blindloch benötigen möglicherweise 5 bis 8 Minuten plus eine zweite Spülung. Die bessere Frage ist, wie viel aktive Ultraschallkontakt das Förderband tatsächlich bietet. Fördergeschwindigkeit und Tanklänge bestimmen diese Zahl, und Kreislaufreinigung erzeugt nicht die gleiche Kavitationsexposition. Wir rechnen rückwärts vom schlimmsten Teil in der Mischung und bestätigen, ob die Linie noch die erforderlichen Teile pro Stunde erreicht. Wenn nicht, ist die Lösung meist ein längeres aktives Tank oder eine andere Teileausrichtung, nicht mehr Wandlerleistung.
Welche Wartung verhindert, dass eine Förderlinie Zykluszeit verliert?
In den Linien, die wir unterstützen, stammt die meiste Zykluszeitabweichung von verstopften Filtern, schmutzigen Spülbehältern und abgenutzten Luftmesseröffnungen, nicht von Wandlerausfällen. Wandler halten in der Regel, es sei denn, der Tank ist heiß gelaufen, ohne Flüssigkeit, oder der Generator ist schlecht abgestimmt. Wöchentliche Filterkontrollen und tägliche Leitfähigkeitsprüfungen der Spülbehälter erkennen die Probleme, die die Trocknungszeit still und heimlich verlängern. Korb- und Kettenverschleiß sollten ebenfalls monatlich überprüft werden, da eine leichte Verschiebung der Vorrichtung die Teileausrichtung verändern und die Abdeckung verringern kann. Wenn Ihre aktuelle Linie heiß läuft oder mehr Bauteilfamilien abdecken muss, teilen Sie uns ein 24-Stunden-Produktionsprofil und Ihr Sauberkeitsziel mit. Wir werden bestätigen, ob ein Ultraschallsystem für Förderbänder beides halten kann. E-Mail an [email protected] oder rufen Sie +86 17768507147 an. ROI für Industriereinigungssysteme: Berechnung Ihrer InvestitionsrenditeManuelle Ultraschallreinigungsmaschinen: Wann sie eingesetzt werden solltenUltraschallreinigung Energie-Kosten MinimierungsstrategienWas ist der Ultraschall-Kavitationseffekt?


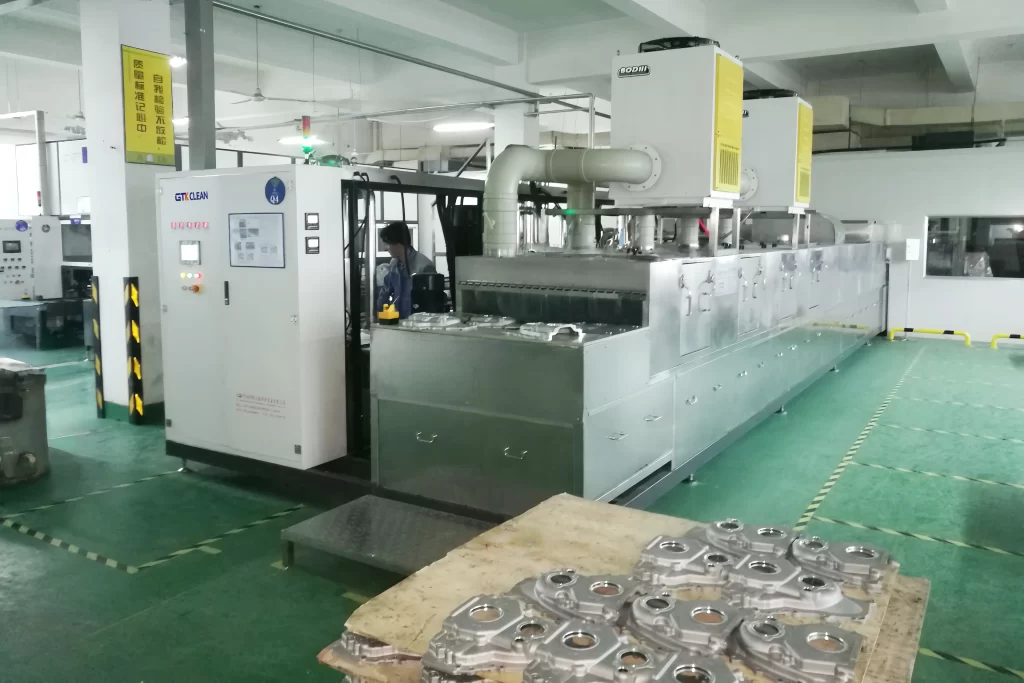
 Conveyor Metal Plate Spray Cleaners[/caption]
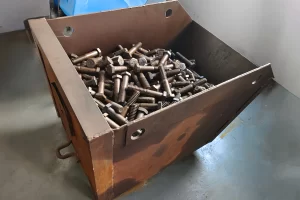 fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
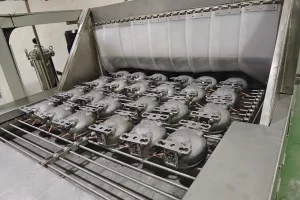 Luftmesser funktionieren nur, wenn die Oberfläche des Teils sauber ist und keine eingeschlossene Tasche vorhanden ist. Tiefe Löcher benötigen möglicherweise Vakuumtrocknung oder eine Lösungsmittelstufe. Wenn das Teil mit Feuchtigkeit in einem Blindloch den Luftmesser verlässt, hat die Linie ihre wahre Zykluszeit nicht erreicht.
 German
 English
 Spanish
 French
 Russian
 Portuguese