Los sistemas de limpieza ultrasónica en cinta transportadora solo entregan un rendimiento constante cuando la pieza, la cesta y la etapa de secado se especifican juntos. Los compradores generalmente comienzan con el ancho del tanque y la potencia ultrasónica, pero las líneas de producción continua fallan con más frecuencia en el tiempo de transferencia, enjuague y arrastre de humedad que en la etapa de limpieza. Este artículo explica la secuencia de especificaciones que uso en nuestros proyectos: primero fija la orientación y el rendimiento de la pieza, luego ajusta la frecuencia ultrasónica a la contaminación, después dimensiona la filtración y el secado para que la línea no se ralentice después del primer turno. El objetivo no es obtener piezas marginalmente más limpias; es mantener un tiempo de ciclo estable y un costo predecible por mil piezas.
¿Qué Hace que un Sistema de Limpieza Ultrasonica en Cinta Transportadora Encaje en una Línea Continua?
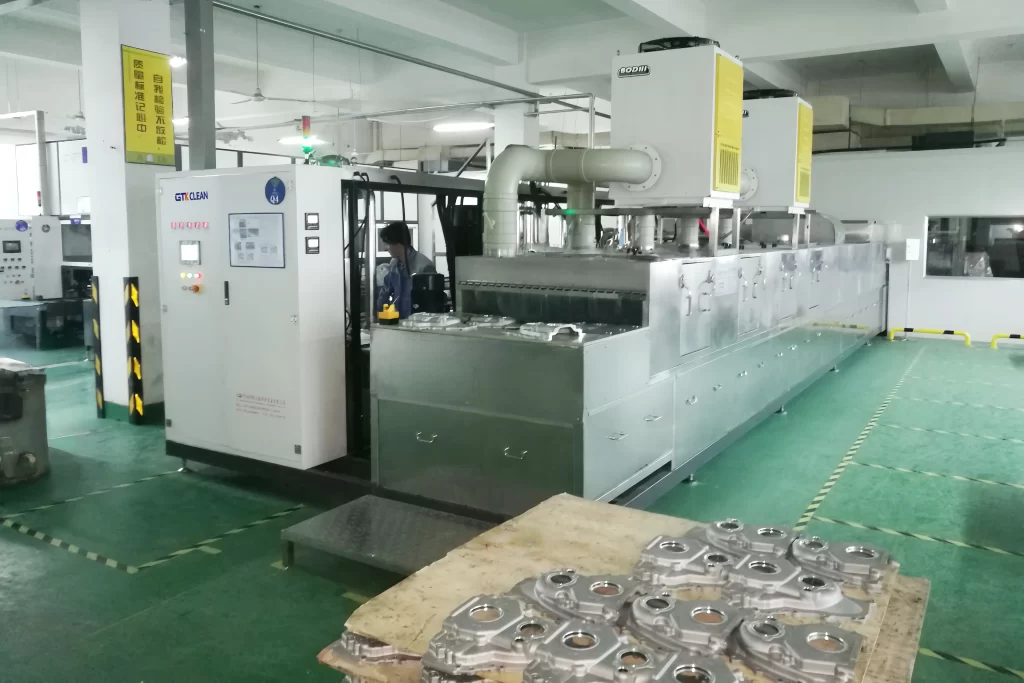
Continuous production does not simply mean a conveyor instead of a basket transfer. It means the cleaning machine must accept parts at the line's rate, hold them long enough in the active ultrasonic zone, and release them dry enough for the next process. In my reviews, the first failure point is upstream: the conveyor was sized for tank volume, but not for the dwell time created by the part's contamination and orientation. For a pass-through system, the available ultrasonic contact time is active tank length divided by conveyor speed. A 2 m active immersion zone traveling at 0.5 m/min gives only 4 minutes of cavitation. If the part needs 5 minutes to meet a particle count, the line either slows down or runs out of room. That tradeoff has to be fixed before the frame is welded. A conveyor ultrasonic cleaner typically follows the same sequence: spray pre-wash, ultrasonic immersion, rinse, air knife, hot air or vacuum drying. The key is not adding tanks; it is removing the contamination from the fluid before the next basket arrives. [caption id="attachment_400" align="alignnone" width="300"] Conveyor Metal Plate Spray Cleaners[/caption]
El diseño de línea continua a menudo se vende como una cuestión de ancho de la cinta transportadora y longitud del tanque. <Lavadoras ultrasónicas de cinta transportadora para piezas industriales pesadas> cubre cómo las cintas transportadoras portantes y los tanques reforzados manejan componentes que de otro modo requerirían un dispositivo de elevación separado entre etapas.
Los orificios ciegos y las cavidades no se limpiarán de manera fiable en una orientación estática de la cinta transportadora. Si la pieza viaja en una posición, el mismo patrón de burbujas se repite y la cavidad ciega mantiene su bolsón de aire. Para estas geometrías, rotamos la cesta o usamos un recorrido de rociado que fuerza el fluido en la cavidad antes de la inmersión.
¿Cómo Cambian la Potencia y la Frecuencia los Resultados de la Limpieza?
La potencia ultrasónica impulsa la cavitación; la frecuencia controla el tamaño de las burbujas y dónde ocurre la limpieza. Frecuencias más bajas crean burbujas de cavitación más grandes y energéticas, adecuadas para aceites pesados y virutas en acero. Frecuencias más altas generan burbujas más pequeñas que alcanzan espacios más ajustados, pero eliminan menos masa por ciclo. Ninguna configuración es correcta por sí sola.
Frecuencia
Comportamiento de cavitación
Objetivo típico
Limitación principal
20 kHz
Burbujas grandes, mayor energía
Fundiciones, forjados, acero bruñido
Riesgo de erosión superficial en metales blandos o pulidos
28 kHz
Limpieza fuerte con impacto moderado
Aceite de estampado, sujetadores, piezas de rodamientos
Menor alcance en huecos de menos de un milímetro que 40 kHz
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Burbujas más pequeñas, distribución más fina
Piezas mecanizadas por CNC, aluminio, hardware de precisión
Menor eliminación de masa por ciclo
80 kHz
Burbujas muy pequeñas, acción suave
Óptica, componentes pulidos, piezas de pared delgada
Profundidad de limpieza estrecha, debe trabajar con agua de enjuague limpia
[caption id="attachment_425" align="alignnone" width="300"] fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
¿Por qué el Enjuague, la Filtración y el Secado Deciden el Tiempo de Operación?
Most continuous line stops are not caused by the ultrasonic tank. They show up as water spots, residue, or parts arriving at assembly still wet. The cause is usually fluid management: soil removed from parts stays in the bath and then deposits again during rinsing. Filtration is the only way to keep an ultrasonic bath from becoming a recirculating soil tank. We put circulation filtration on every line; the goal is to keep cleaning solution from carrying the same particulate into the rinse. In our pre-coating systems, the ultrapure water circuit is specified at 0.06 μS/cm or lower to prevent water spots. Oil-water separation matters when stamping oil or forming fluid is the main contaminant. Our fastener tunnel line uses a separator that removes more than 98% of surface oil, with under 2% water content in the recovered oil. That recovers process quality, not just fluid. Las cuchillas de aire funcionan solo si la superficie de la pieza está limpia y no tiene bolsillos atrapados. Los orificios profundos pueden necesitar secado por vacío o una etapa con solvente. Si la pieza sale de la cuchilla de aire con humedad en un orificio ciego, la línea no ha cumplido con su verdadero tiempo de ciclo.
La decisión entre limpieza con agua y con solvente debe tomarse en la etapa de enjuague y secado, no solo en el tanque ultrasónico. <Cómo elegir entre sistemas de limpieza acuosos y sistemas con solventes> cubre dónde funciona el enjuague con agua en múltiples etapas y dónde el secado con solvente elimina un riesgo de humedad residual que las cuchillas de aire no pueden.
¿Cuándo Necesitan los Sistemas de Limpieza Ultrasonica en Cinta Transportadora Etapas de Solvente o Vacío?
Water-based conveyor ultrasonic cleaning is the default for many metal parts because it is easier to rinse and has lower fire risk. But there are three conditions that push us toward solvent or vacuum stages: blind holes that trap water, oil-heavy stampings that emulsify poorly, and parts that must be dry in seconds before coating or assembly. In a vacuum drying stage, the chamber pressure drops so residual solvent boils off below the part's thermal limit. This is why solvent systems can achieve dry parts in a fraction of the air knife time for complex geometries. Solvent systems are not a simple upgrade. Once you choose a hydrocarbon or modified alcohol stage, you also need vapor containment, gas monitoring, distillation recovery, and probably a lower operating temperature limit. That changes the conveyor enclosure and the exhaust layout.
Si las piezas requieren alta precisión y orificios ciegos con mucho aceite, la recuperación de solvente modifica el cálculo del costo total. <Dominando los sistemas de limpieza con solventes hidrocarbonados para la precisión industrial> cubre la recuperación basada en destilación, la contención de vapor y por qué el consumo de solvente sellado puede mantenerse por debajo de 200 L/mes en un sistema correctamente especificado.
Para líneas continuas, los mismos principios se aplican pero deben integrarse en el transportador. El vapor de solvente es más pesado que el aire, por lo que los puntos de extracción deben estar debajo del recorrido de la pieza. La recuperación debe ser automática porque una línea no se detiene para destilación manual. El bloqueo del PLC debe vincular la calefacción y la ventilación para que una falla no deje en funcionamiento la etapa de solvente sin extracción.
¿Necesitas una Cotización Específica para la Línea Sin Conjeturas?
Most conveyor ultrasonic cleaning proposals are built from the wrong starting point: tank dimensions and generator power. The line-level questions are more specific: how many parts per hour, what is the allowed reject level, and which stage is currently creating the bottleneck. If those are not on the table, the quote is likely to fit a catalog, not a production line. GTKCLEAN reviews the part drawing, throughput target, and current cleanliness failure before proposing a layout. Send the part number, daily volume, and a photo of the defect or wet part to [email protected]. If the line has already been quoted by another supplier, include the stage sequence. I will confirm whether the transfer and drying assumptions match the line speed. Phone +86 17768507147.
¿Qué Preguntan los Compradores Sobre los Sistemas de Limpieza Ultrasonica en Cinta Transportadora?
¿Puede el mismo sistema de cinta transportadora manejar diferentes familias de piezas?
Sí, pero solo cuando la estrategia de cesta y fijación esté diseñada para toda la gama. Un paso del transportador configurado para una carcasa grande puede hacer que las piezas pequeñas reboten o queden protegidas. Normalmente especificamos fijaciones intercambiables, un rango variable de velocidad del transportador y recetas de PLC vinculadas a códigos de cesta. La frecuencia ultrasónica debe elegirse para la superficie más difícil y la química para el contaminante principal. Las etapas de enjuague y secado necesitan un rango suficiente para cubrir la pieza que lleva más agua. Sin esas tres variables, una línea mixta tiende a pasar una familia y fallar en la siguiente.
¿Es suficiente la limpieza ultrasónica por sí sola para chips pesados?
Muchas plantas esperan que la etapa ultrasónica elimine virutas de orificios profundos. La cavitación afloja y levanta partículas pequeñas, pero no es una bomba de evacuación de virutas. En piezas con mecanizado áspero, la línea aún necesita una etapa de pulverización o inundación a alta presión antes de la inmersión, y un camino de enjuague que deje la cavidad. Diseñamos el prelavado para eliminar la masa, luego usamos limpieza ultrasónica para la película y partículas finas. Si la carga de virutas es alta y la geometría de la pieza es ajustada, añadimos una etapa de desbarbado o pulverización antes de que la pieza entre en el tanque ultrasónico.
¿Cuánto debe durar la etapa ultrasónica?
Depende del contaminante y la geometría de la pieza. Un aceite de mecanizado ligero en una pieza plana puede limpiarse en 2 a 3 minutos de inmersión activa. El compuesto de estampación dentro de un orificio ciego puede necesitar de 5 a 8 minutos más una segunda etapa de enjuague. La mejor pregunta es cuánto contacto activo ultrasónico realmente proporciona el transportador. La velocidad del transportador y la longitud del tanque establecen ese número, y la recirculación no crea la misma exposición a la cavitación. Calculamos hacia atrás desde la peor pieza en la mezcla, y luego confirmamos si la línea aún cumple con las piezas por hora requeridas. Si no puede, la respuesta suele ser un tanque activo más largo o una orientación diferente de la pieza, no más potencia del transductor.
¿Qué mantenimiento evita que una línea de cinta transportadora pierda tiempo de ciclo?
En las líneas que apoyamos, la mayor parte de la deriva en el tiempo de ciclo proviene de filtros obstruidos, tanques de enjuague sucios y ranuras de cuchillas de aire desgastadas, no de fallos en los transductores. Los transductores generalmente se mantienen a menos que el tanque haya funcionado caliente sin líquido o el generador esté mal emparejado. Las revisiones semanales de filtros y las verificaciones diarias de conductividad en los tanques de enjuague detectan los problemas que silenciosamente alargan el tiempo de secado. El desgaste de cestas y cadenas también merece una revisión mensual porque un ligero desplazamiento de la fijación puede cambiar la orientación de la pieza y reducir la cobertura. Si su línea actual funciona caliente o debe cubrir más familias de piezas, comparta un perfil de producción de 24 horas y su objetivo de limpieza. Confirmaremos si un sistema ultrasónico de transportador puede mantener ambos. Envíe un correo a [email protected] o llame al +86 17768507147. Retorno de inversión en Sistemas de Limpieza Industrial: Calculando tu retorno de inversiónMáquinas de limpieza ultrasónica manuales: Cuándo utilizarlasEstrategias para Minimizar Costos de Energía en Limpieza por Ultrasonidos¿Qué Es el Efecto de Cavitación Ultrasónica?


 Conveyor Metal Plate Spray Cleaners[/caption]
 fastener[/caption] Generator matching is as important as the transducer plate. If the generator cannot stay on resonance when the load changes, cleaning drops even though the display shows normal power. Our builds use 20, 28, 40, and 80 kHz modules depending on the tank, but we rarely run a single frequency across all stages. If the part family includes blind holes below 3 mm mixed with polished aluminum, the frequency split is not something to take from a catalog. It is worth confirming transducer placement and power density before the conveyor pitch is fixed. I would rather review those two points with a drawing than have the line limited to one cleaning recipe later. Email [email protected].
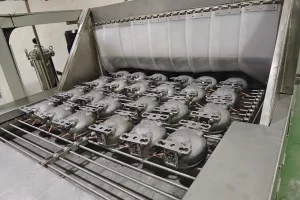 Las cuchillas de aire funcionan solo si la superficie de la pieza está limpia y no tiene bolsillos atrapados. Los orificios profundos pueden necesitar secado por vacío o una etapa con solvente. Si la pieza sale de la cuchilla de aire con humedad en un orificio ciego, la línea no ha cumplido con su verdadero tiempo de ciclo.
 Spanish
 English
 German
 French
 Russian
 Portuguese