Большинство производителей считают, что добавление этапа очистки — это простая операция с помощью погрузчика и вилочного погрузчика, но интеграция систем очистки в производственную линию требует тщательного инженерного подхода — неправильные расчёты создают узкие места и приводят к несоответствию чистоты. За более чем двадцать лет разработки автоматизированных линий очистки для заводов более чем в 20 странах я убедился, что успешная интеграция начинается с определения пропускной способности, геометрии деталей и целей по чистоте до заказа оборудования. Это руководство следует последовательности, которую мы используем в GTKCLEAN для организации очистки внутри движущейся линии.
Оцените требования и ограничения вашей производственной линии
Before evaluating cleaning technology, define the numbers that dictate system size and configuration. The most critical are production rate, part dimensions, and allowable floor space. A line producing 1,200 aluminum housings per hour requires a fundamentally different cleaning solution than one processing 10 large gearbox castings per shift. We calculate the necessary cleaning basket size and conveyor speed from these figures, then check whether the available floor area can accommodate a multi-tank linear layout, a compact inline tunnel, or a rotary basket machine. One of the most overlooked constraints is the existing line’s mechanical interface. The cleaning station must accept parts at the same height and orientation as the upstream conveyor. For a client converting a manual wash station to an automated pass-through system, we redesigned the elevator traction sheave loading station to deliver cleaned parts directly onto the assembly conveyor without manual repositioning. That single change cut post‑cleaning handling by 40%. Before committing to a specific system architecture, map every upstream and downstream handoff in detail.
Производственная скорость и разнообразие деталей определяют площадь и планировку системы очистки. <Как интегрировать автоматическую очистку в производственные линии> содержит четыре ключевых данных, которые необходимо собрать перед общением с поставщиком оборудования.
Выберите подходящий тип и конфигурацию системы очистки
Once throughput and footprint are known, the next decision is cleaning method: aqueous, solvent, or a hybrid. For lines handling stamped steel or aluminum parts with heavy oil, hydrocarbon solvent systems with vacuum drying deliver high cleanliness without water marking. For CNC machined components requiring residue‑free surfaces before coating, a multi‑stage aqueous ultrasonic system with DI water rinsing and hot air drying is often the better choice. I always anchor this decision on the contaminant type and the downstream process requirement—PVD coating lines, for example, demand conductivity below 5 µS/cm after cleaning, which practically mandates a DI water rinse stage with inline conductivity monitoring. System configuration directly affects integration complexity. A single‑tank benchtop unit with manual loading fits a small batch operation but interrupts continuous flow. Multi‑tank ultrasonic lines with automatic basket transfer can process 200 kg per batch and keep pace with high‑volume stamping lines when equipped with a PLC that receives part‑present signals from the upstream conveyor. We typically recommend a minimum of three stages—wash, rinse, dry—for any in‑line cleaning application, adding a fourth if rust prevention or passivation is required.
Тип системы
Диапазон пропускной способности
Типичная сложность интеграции
Лучшее для
Однокамерная ручная загрузка
1–5 корзин/ч
Низкие
Маленькая партия, низкий объем
Полуавтоматическая многокамерная
5–15 корзин/ч
Среда
Средний объем, разнообразие деталей
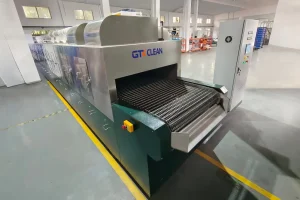
Inline туннельный моечный агрегат
30–200+ корзин/ч
Высокие
Высокий объем, фиксированный тип деталей
Автоматическая ротационная корзина
8–20 корзин/ч
Средний-Высокий
Сложные геометрии, слепые отверстия
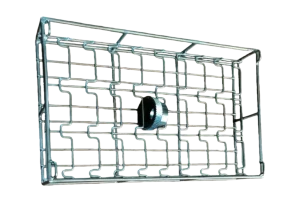
Выбор правильного типа корзины не менее важен. Детали с глубокими слепыми отверстиями требуют ротационной корзины, которая вращается во время очистки и сушки; плоские детали могут использовать фиксированную квадратную корзину. Материал корзины должен выдерживать химические вещества и температуру очистки — стандартом является нержавеющая сталь SUS304, но при использовании этапов травления соляной кислотой мы переходим на корзины SUS316 или из ПП, чтобы предотвратить коррозию. Если ваша программа включает высокоценных компоненты с внутренними полостями, которые задерживают жидкость, стоит подтвердить метод сушки с помощью тестового запуска перед окончательным составлением спецификаций. Свяжитесь с [email protected], чтобы организовать образцы очистки, которые проверят полноту сушки на ваших реальных деталях.
Спланируйте физическую схему интеграции и поток материалов
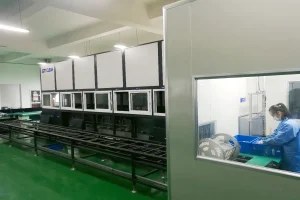
Physical integration is where theoretical plans meet factory reality. The cleaning system must fit into the existing floor plan without blocking maintenance access to other machines, and it must not disrupt the natural material flow. I begin by sketching the production line from the upstream operation to the next value‑added process, then overlay the cleaning station’s footprint plus the buffer zones required for part accumulation during cycle peaks. Conveyor interfaces are the most common failure point. If the existing line uses a belt conveyor at 800 mm height, the cleaning machine’s infeed must match that height exactly. Mismatches force operators to manually transfer parts, losing the automation benefit. For an automotive fastener line, we installed a tunnel washer with an integrated mesh belt that ran at exactly the same speed and height as the outgoing cold heading machine, allowing parts to slide directly into the cleaning section without accumulation. The client gained a 30% increase in processed tonnage per shift simply by eliminating the transfer bottleneck. Utilities planning goes hand in hand with layout. A typical multi‑tank ultrasonic line requires a 380V three‑phase supply, compressed air for air knives or air knives plus hot air drying, and a DI water supply if water rinsing is specified. Ventilation is critical for solvent systems—we always include a fume extraction duct that ties into the factory’s central exhaust or an independent activated carbon filter unit. Underestimating the electrical load is a common mistake; one client’s facility needed a dedicated 160 A breaker after we calculated the combined heater, ultrasonic generator, and conveyor motor loads.
Интегрируйте управление и автоматизацию производства
A cleaning system sitting on the factory floor is invisible to the line’s overall control system unless it talks the same protocol. Modern cleaning machines from GTKCLEAN use Siemens or Mitsubishi PLCs with Ethernet/IP or Profinet connectivity, allowing the line’s master PLC to send job recipes and receive cleaning cycle completion signals. The integration logic we program includes dry‑contact interlocks: the cleaning machine will not accept a part unless the downstream station is ready and the upstream conveyor has confirmed part delivery. This prevents pile‑ups and ensures traceability. For lines that already use a manufacturing execution system (MES), the cleaning system can push batch data—wash temperature, ultrasonic power, rinse conductivity, drying temperature—to the MES database for each part serial number. This data is invaluable for quality audits and for proving process compliance to automotive or aerospace customers. I have personally configured a hydrocarbon ultrasonic vacuum cleaner at a new energy vehicle battery housing plant to send six process parameters per cycle to the plant’s centralized SCADA system, giving the quality manager real‑time visibility into cleaning deviations. The control integration also supports automated cleaning recipe changes. When the upstream robot places a different part variant on the conveyor, the cleaning machine can automatically select the appropriate wash time, temperature, and conveyor speed from a pre‑loaded recipe table. This eliminates manual parameter changes between batches and keeps the line running without operator intervention.
Интеграция системы управления превращает автономную машину в полностью скоординированный модуль производственной линии. <Автоматические ультразвуковые системы очистки для передового производства> объясняет протоколы ПЛК, проводку датчиков и управление рецептами, необходимые для достижения работы в режиме «без участия человека».
Проверьте эффективность и установите протоколы обслуживания
Installing the system is only half the job. The final phase validates that the cleaning meets the specified cleanliness level across all part surfaces and that the system can maintain throughput without unscheduled stoppages. We run a three‑day qualification protocol: sample parts are cleaned and tested for residual contamination using gravimetric or surface tension methods, ultrasonic power calibration is verified with foil tests, and conveyor speed accuracy is measured with a tachometer. Any deviation triggers an adjustment, and the validation repeats. Cleaning solution lifecycle management is a frequently neglected area. Without proper filtration, oil and particulate accumulate in the wash tank, reducing cleaning effectiveness and forcing more frequent dumping. Our systems incorporate bag filters and oil skimmers that can extend solution life by 3–5 times, cutting chemical costs by roughly one‑third over a year. Regular monitoring of solution pH, conductivity, and soil loading prevents gradual performance drift. I train plant maintenance teams to check these parameters weekly and to swap filter bags based on pressure drop indicators rather than a fixed calendar. Preventive maintenance on transducers and generators is equally critical. Ultrasonic transducers degrade slowly over time, and a drop in output power below 80% of rated capacity produces incomplete cleaning on deep features. Quarterly power output checks using a calibrated hydrophone or foil erosion test are a small investment compared to scrapped parts or coating adhesion failures downstream. For solvent systems, the vacuum pump oil and seals need inspection per the manufacturer’s schedule to prevent vapor emissions and maintain drying performance.
Внедрение очистки в линию как центральную часть вашей стратегии производства
Интеграция моечной системы требует инженерных усилий, но альтернатива — ручная мойка или автономная пакетная обработка — снижает производительность и качество каждую смену. Работа с поставщиком, имеющим реальный опыт интеграции производственных линий, превращает очистку в предсказуемый, автоматизированный этап, который укрепляет ваш производственный поток, а не прерывает его. Отправьте чертежи ваших деталей, целевую производительность и спецификацию чистоты на [email protected] или позвоните по телефону +86 17768507147, и мы предложим компоновку системы и конфигурацию оборудования, которые подойдут для вашей линии без необходимости перестраивать существующее оборудование.
Распространённые вопросы о интеграции системы очистки
Подойдет ли автоматизированная система очистки для моей существующей производственной линии без значительных изменений?
В большинстве случаев да, но ответ зависит от высоты конвейера линии, доступной площади и существующих подключений к инженерным сетям. Для линий, построенных со стандартной шириной конвейера 800 мм или 1000 мм и достаточным пространством над головой, моечная машина, разработанная по индивидуальному заказу, может быть интегрирована с минимальными структурными изменениями. Однажды мы модернизировали встроенную туннельную моечную машину для алюминиевых корпусов для линии литья под давлением, которая имела всего 3 метра свободного пространства, разработав компактный туннель с распылением и воздушными ножами с вертикальным возвратным конвейером. Линии не пришлось перемещать какое-либо другое оборудование.
Как выбрать между водным и растворительным очищением для системы внутри линии?
Выбор зависит от типа загрязнения и требований к последующему покрытию. Тяжелые смазки и воски от штамповки лучше реагируют на углеводородные растворители, которые также быстрее и полностью высыхают. Водные системы с ультразвуковой энергией и промывкой деионизированной водой лучше подходят для удаления водорастворимых смазочно-охлаждающих жидкостей и для применений, где обязательны абсолютно чистые поверхности перед нанесением покрытий PVD или CVD. Если ваша линия обслуживает несколько типов деталей, гибридная система с этапом промывки растворителем, за которым следует водная промывка, может обрабатывать широкий спектр загрязнений, хотя стоимость системы выше.
Какой пропускной способности я могу реально ожидать от системы очистки внутри линии?
Производительность определяется скоростью конвейера, размером корзины и временем цикла. Однопроходная туннельная моечная машина для очистки мелких крепежей может обрабатывать 200 кг в час; многобаковая роторная система для сложных автомобильных деталей обычно обрабатывает 8–15 корзин в час, каждая корзина вмещает до 200 кг. Узким местом обычно является сушка, а не мойка. Использование вакуумной сушки для сложных геометрий может значительно сократить время цикла по сравнению с одной только горячей сушкой. Сообщите нам целевой уровень производства в час и размеры деталей, и мы сможем подтвердить, какая конфигурация системы будет соответствовать вашей производительности — отправьте детали на [email protected].
Сколько обычно занимает интеграция и ввод в эксплуатацию?
Стандартная многобаковая система с предварительно спроектированными конвейерными интерфейсами может быть установлена и введена в эксплуатацию в течение двух-трех недель после доставки, включая интеграцию ПЛК с основным контроллером линии. Сложные проекты, включающие изменения системы управления заводом, нестандартные подключения к инженерным сетям или модификации строительных конструкций, могут добавить еще одну-две недели. Мы всегда проводим полный приемочный тест на нашем предприятии перед отгрузкой, чтобы выявить любые проблемы с управлением на ранней стадии, что сокращает время ввода в эксплуатацию на месте примерно на 30%.
Реалистично ли добавить автоматизированный этап очистки в линию, которая сейчас использует ручную мойку?


 Если ваша программа включает высокоценных компоненты с внутренними полостями, которые задерживают жидкость, стоит подтвердить метод сушки с помощью тестового запуска перед окончательным составлением спецификаций. Свяжитесь с [email protected], чтобы организовать образцы очистки, которые проверят полноту сушки на ваших реальных деталях.
 Russian
 English
 German
 Spanish
 French
 Portuguese