Die meisten Hersteller betrachten das Hinzufügen einer Reinigungsstufe als eine einfache Gabelstapler- und Steckeroperation, aber die Integration von Reinigungssystemen in eine Produktionslinie erfordert sorgfältige Planung—Fehleinschätzungen verursachen Engpässe und inkonsistente Sauberkeit. Nach über zwanzig Jahren Erfahrung in der Entwicklung automatisierter Reinigungslinien für Fabriken in mehr als 20 Ländern habe ich festgestellt, dass eine erfolgreiche Integration damit beginnt, den Durchsatz, die Bauteilgeometrie und die Sauberkeitsziele vor jeder Bestellung von Ausrüstung zu quantifizieren. Dieser Leitfaden folgt der Reihenfolge, die wir bei GTKCLEAN verwenden, um die Reinigung innerhalb einer bewegten Linie zu realisieren.
Bewerten Sie Ihre Anforderungen und Einschränkungen bei der Produktionslinie
Before evaluating cleaning technology, define the numbers that dictate system size and configuration. The most critical are production rate, part dimensions, and allowable floor space. A line producing 1,200 aluminum housings per hour requires a fundamentally different cleaning solution than one processing 10 large gearbox castings per shift. We calculate the necessary cleaning basket size and conveyor speed from these figures, then check whether the available floor area can accommodate a multi-tank linear layout, a compact inline tunnel, or a rotary basket machine. One of the most overlooked constraints is the existing line’s mechanical interface. The cleaning station must accept parts at the same height and orientation as the upstream conveyor. For a client converting a manual wash station to an automated pass-through system, we redesigned the elevator traction sheave loading station to deliver cleaned parts directly onto the assembly conveyor without manual repositioning. That single change cut post‑cleaning handling by 40%. Before committing to a specific system architecture, map every upstream and downstream handoff in detail.
Produktionsrate und Teilevielfalt bestimmen den Platzbedarf und das Layout des Reinigungssystems. <Wie man automatisierte Reinigung in Produktionslinien integriert> deckt die vier entscheidenden Datenpunkte ab, die Sie vor der Kontaktaufnahme mit einem Geräteanbieter sammeln müssen.
Wählen Sie den richtigen Reinigungssystemtyp und die passende Konfiguration
Once throughput and footprint are known, the next decision is cleaning method: aqueous, solvent, or a hybrid. For lines handling stamped steel or aluminum parts with heavy oil, hydrocarbon solvent systems with vacuum drying deliver high cleanliness without water marking. For CNC machined components requiring residue‑free surfaces before coating, a multi‑stage aqueous ultrasonic system with DI water rinsing and hot air drying is often the better choice. I always anchor this decision on the contaminant type and the downstream process requirement—PVD coating lines, for example, demand conductivity below 5 µS/cm after cleaning, which practically mandates a DI water rinse stage with inline conductivity monitoring. System configuration directly affects integration complexity. A single‑tank benchtop unit with manual loading fits a small batch operation but interrupts continuous flow. Multi‑tank ultrasonic lines with automatic basket transfer can process 200 kg per batch and keep pace with high‑volume stamping lines when equipped with a PLC that receives part‑present signals from the upstream conveyor. We typically recommend a minimum of three stages—wash, rinse, dry—for any in‑line cleaning application, adding a fourth if rust prevention or passivation is required.
Systemtyp
Durchsatzbereich
Typische Integrationskomplexität
Am besten geeignet für
Ein-Tank-Manuelle Beladung
1–5 Körbe/Stunde
Gering
Kleine Charge, geringes Volumen
Semi-automatischer Mehrtank
5–15 Körbe/Stunde
Medium
Mittleres Volumen, Teilevielfalt
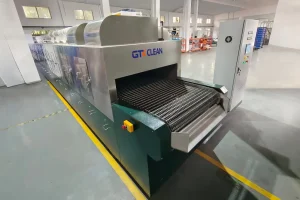
Inline-Tunnelwaschanlage
30–200+ Körbe/Stunde
Hoch
Hochvolumen, festes Teiletyp
Drehkorb-Automat
8–20 Körbe/Stunde
Mittel-Hoch
Komplexe Geometrien, Blindlöcher
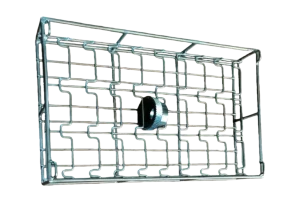
Die Auswahl des richtigen Korbtyps ist ebenso wichtig. Teile mit tiefen Blindbohrungen benötigen einen Drehkorb, der während der Reinigung und Trocknung rotiert; flache Teile können einen festen quadratischen Korb verwenden. Das Korbmaterial muss der Reinigungchemie und Temperatur standhalten—SUS304 Edelstahl ist Standard, aber wenn Salzsäure-Pickling-Schritte beteiligt sind, wechseln wir zu SUS316 oder PP-Körben, um Korrosion zu verhindern. Wenn Ihr Programm Komponenten mit hohem Wert und internen Hohlräumen umfasst, die Flüssigkeit einschließen, ist es ratsam, die Trocknungsmethode mit einem Testlauf zu bestätigen, bevor die Stückliste finalisiert wird. Kontaktieren Sie uns unter [email protected], um Musterreinigungsversuche zu vereinbaren, die die Trocknungsfähigkeit Ihrer tatsächlichen Teile überprüfen.
Planen Sie das physische Integrationslayout und den Materialfluss
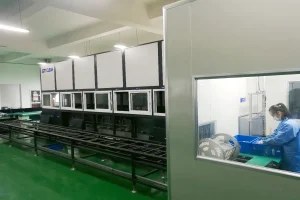
Physical integration is where theoretical plans meet factory reality. The cleaning system must fit into the existing floor plan without blocking maintenance access to other machines, and it must not disrupt the natural material flow. I begin by sketching the production line from the upstream operation to the next value‑added process, then overlay the cleaning station’s footprint plus the buffer zones required for part accumulation during cycle peaks. Conveyor interfaces are the most common failure point. If the existing line uses a belt conveyor at 800 mm height, the cleaning machine’s infeed must match that height exactly. Mismatches force operators to manually transfer parts, losing the automation benefit. For an automotive fastener line, we installed a tunnel washer with an integrated mesh belt that ran at exactly the same speed and height as the outgoing cold heading machine, allowing parts to slide directly into the cleaning section without accumulation. The client gained a 30% increase in processed tonnage per shift simply by eliminating the transfer bottleneck. Utilities planning goes hand in hand with layout. A typical multi‑tank ultrasonic line requires a 380V three‑phase supply, compressed air for air knives or air knives plus hot air drying, and a DI water supply if water rinsing is specified. Ventilation is critical for solvent systems—we always include a fume extraction duct that ties into the factory’s central exhaust or an independent activated carbon filter unit. Underestimating the electrical load is a common mistake; one client’s facility needed a dedicated 160 A breaker after we calculated the combined heater, ultrasonic generator, and conveyor motor loads.
Integrieren Sie Steuerungen und Fabrikautomatisierung
A cleaning system sitting on the factory floor is invisible to the line’s overall control system unless it talks the same protocol. Modern cleaning machines from GTKCLEAN use Siemens or Mitsubishi PLCs with Ethernet/IP or Profinet connectivity, allowing the line’s master PLC to send job recipes and receive cleaning cycle completion signals. The integration logic we program includes dry‑contact interlocks: the cleaning machine will not accept a part unless the downstream station is ready and the upstream conveyor has confirmed part delivery. This prevents pile‑ups and ensures traceability. For lines that already use a manufacturing execution system (MES), the cleaning system can push batch data—wash temperature, ultrasonic power, rinse conductivity, drying temperature—to the MES database for each part serial number. This data is invaluable for quality audits and for proving process compliance to automotive or aerospace customers. I have personally configured a hydrocarbon ultrasonic vacuum cleaner at a new energy vehicle battery housing plant to send six process parameters per cycle to the plant’s centralized SCADA system, giving the quality manager real‑time visibility into cleaning deviations. The control integration also supports automated cleaning recipe changes. When the upstream robot places a different part variant on the conveyor, the cleaning machine can automatically select the appropriate wash time, temperature, and conveyor speed from a pre‑loaded recipe table. This eliminates manual parameter changes between batches and keeps the line running without operator intervention.
Die Steuerungsintegration verwandelt eine eigenständige Maschine in ein vollständig koordiniertes Produktionslinienmodul. <Automatisierte Ultraschallreinigungssysteme für die fortschrittliche Fertigung> erklärt die PLC-Protokolle, Sensorverkabelung und Rezeptverwaltung, die erforderlich sind, um einen lichtlosen Reinigungsbetrieb zu erreichen.
Validieren Sie die Leistung und legen Sie Wartungsprotokolle fest
Installing the system is only half the job. The final phase validates that the cleaning meets the specified cleanliness level across all part surfaces and that the system can maintain throughput without unscheduled stoppages. We run a three‑day qualification protocol: sample parts are cleaned and tested for residual contamination using gravimetric or surface tension methods, ultrasonic power calibration is verified with foil tests, and conveyor speed accuracy is measured with a tachometer. Any deviation triggers an adjustment, and the validation repeats. Cleaning solution lifecycle management is a frequently neglected area. Without proper filtration, oil and particulate accumulate in the wash tank, reducing cleaning effectiveness and forcing more frequent dumping. Our systems incorporate bag filters and oil skimmers that can extend solution life by 3–5 times, cutting chemical costs by roughly one‑third over a year. Regular monitoring of solution pH, conductivity, and soil loading prevents gradual performance drift. I train plant maintenance teams to check these parameters weekly and to swap filter bags based on pressure drop indicators rather than a fixed calendar. Preventive maintenance on transducers and generators is equally critical. Ultrasonic transducers degrade slowly over time, and a drop in output power below 80% of rated capacity produces incomplete cleaning on deep features. Quarterly power output checks using a calibrated hydrophone or foil erosion test are a small investment compared to scrapped parts or coating adhesion failures downstream. For solvent systems, the vacuum pump oil and seals need inspection per the manufacturer’s schedule to prevent vapor emissions and maintain drying performance.
In-Line-Reinigung in den Mittelpunkt Ihrer Produktionslinienstrategie stellen
Die Integration eines Reinigungssystems erfordert ingenieurtechnischen Aufwand, aber die Alternative – manuelles Waschen oder Offline-Chargenverarbeitung – verringert den Durchsatz und die Qualität bei jeder Schicht. Die Zusammenarbeit mit einem Anbieter, der echte Erfahrung in der Produktionslinienintegration hat, macht das Reinigen zu einem vorhersehbaren, automatisierten Schritt, der den Fertigungsfluss stärkt, anstatt ihn zu unterbrechen. Senden Sie Ihre Teilezeichnungen, Zieldurchsatz und Sauberkeitsanforderungen an [email protected] oder rufen Sie +86 17768507147 an, und wir schlagen einen Systemaufbau und eine Gerätekonfiguration vor, die Ihre Linie passt, ohne dass Sie bestehende Maschinen umstellen müssen.
Häufig gestellte Fragen zur Integration von Reinigungssystemen
Passt ein automatisiertes Reinigungssystem in meine bestehende Produktionslinie ohne größere Änderungen?
In den meisten Fällen ja, aber die Antwort hängt von der Höhe des Förderbands, dem verfügbaren Platz und den bestehenden Versorgungsverbindungen ab. Für Linien mit standardmäßigen 800 mm oder 1000 mm Förderbreiten und ausreichender Überkopf-Freifläche kann eine maßgeschneiderte Reinigungsmaschine mit minimalen strukturellen Änderungen integriert werden. Wir haben einmal eine Inline-CNC-Aluminiumgehäuse-Reinigungsanlage in eine Druckgusslinie eingebaut, die nur 3 Meter freien Raum hatte, indem wir ein kompaktes Sprüh- und Luftmesser-Tunnel mit einem vertikalen Rückförderband entworfen haben. Die Linie musste keine andere Maschine bewegen.
Wie entscheide ich zwischen wässriger und lösungsmittelbasierter Reinigung für ein Inline-System?
Die Wahl hängt vom Kontaminantentyp und den Anforderungen an die nachgelagerte Beschichtung ab. Schweres Stanzöl und Wachse reagieren besser auf Kohlenwasserstofflösungsmittel, die auch schneller und vollständiger trocknen. Aqueöse Systeme mit Ultraschallenergie und DI-Wasser-Spülung sind besser geeignet, um wasserlösliche Kühlmittel zu entfernen und bei Anwendungen, bei denen absolute rückstandsfreie Oberflächen vor PVD- oder CVD-Beschichtungen erforderlich sind. Wenn Ihre Linie mehrere Teilearten bedient, kann ein Hybridsystem mit einem Lösungsmittelwaschgang gefolgt von einer wässrigen Spülung ein breites Kontaminantenspektrum abdecken, obwohl die Systemkosten höher sind.
Welchen Durchsatz kann ich realistisch von einem Inline-Reinigungssystem erwarten?
Der Durchsatz wird durch Fördergeschwindigkeit, Korbgröße und Zykluszeit bestimmt. Ein Einweg-Tunnelwascher, der kleine Befestigungen reinigt, kann 200 kg pro Stunde verarbeiten; ein Mehrbehälter-Rotationskorb-System für komplexe Automobilteile verarbeitet typischerweise 8–15 Körbe pro Stunde, wobei jeder Korb bis zu 200 kg trägt. Der Engpass ist meist das Trocknen, nicht das Waschen. Die Angabe einer Vakuumtrocknung für komplexe Geometrien kann die Zykluszeit im Vergleich zu Heißluft deutlich reduzieren. Teilen Sie Ihre Ziel-Stundenproduktion und Teileabmessungen mit, und wir können bestätigen, welches System Ihre Anforderungen erfüllt – senden Sie Details an [email protected].
Wie lange dauert die Integration und Inbetriebnahme in der Regel?
Ein Standard-Mehrbehälter-System mit vorgefertigten Förderbandschnittstellen kann innerhalb von zwei bis drei Wochen nach Lieferung installiert und in Betrieb genommen werden, einschließlich SPS-Integration mit dem Hauptsteuerungssystem der Linie. Komplexe Projekte, die Änderungen am Fabriksteuerungssystem, spezielle Versorgungsleitungen oder bauliche Änderungen erfordern, können weitere ein bis zwei Wochen in Anspruch nehmen. Wir führen stets einen vollständigen Abnahmetest in unserer Einrichtung durch, bevor wir versenden, um Steuerungsprobleme frühzeitig zu erkennen, was die Inbetriebnahme vor Ort um etwa 30% verkürzt.
Ist es realistisch, eine automatisierte Reinigungsstufe zu einer Linie hinzuzufügen, die derzeit auf manuelle Reinigung angewiesen ist?


 Wenn Ihr Programm Komponenten mit hohem Wert und internen Hohlräumen umfasst, die Flüssigkeit einschließen, ist es ratsam, die Trocknungsmethode mit einem Testlauf zu bestätigen, bevor die Stückliste finalisiert wird. Kontaktieren Sie uns unter [email protected], um Musterreinigungsversuche zu vereinbaren, die die Trocknungsfähigkeit Ihrer tatsächlichen Teile überprüfen.
 German
 English
 Spanish
 French
 Russian
 Portuguese