A maioria dos fabricantes trata a adição de uma etapa de limpeza como uma operação simples de empilhar e conectar, mas integrar sistemas de limpeza numa linha de produção exige engenharia cuidadosa—cálculos incorretos criam gargalos e inconsistências na limpeza. Com mais de vinte anos a desenhar linhas de limpeza automatizadas para fábricas em mais de 20 países, descobri que uma integração bem-sucedida começa por quantificar o rendimento, a geometria das peças e os objetivos de limpeza antes de qualquer encomenda de equipamento. Este guia segue a sequência que usamos na GTKCLEAN para fazer a limpeza funcionar dentro de uma linha em movimento.
Avalie os Requisitos e Restrições da Sua Linha de Produção
Before evaluating cleaning technology, define the numbers that dictate system size and configuration. The most critical are production rate, part dimensions, and allowable floor space. A line producing 1,200 aluminum housings per hour requires a fundamentally different cleaning solution than one processing 10 large gearbox castings per shift. We calculate the necessary cleaning basket size and conveyor speed from these figures, then check whether the available floor area can accommodate a multi-tank linear layout, a compact inline tunnel, or a rotary basket machine. One of the most overlooked constraints is the existing line’s mechanical interface. The cleaning station must accept parts at the same height and orientation as the upstream conveyor. For a client converting a manual wash station to an automated pass-through system, we redesigned the elevator traction sheave loading station to deliver cleaned parts directly onto the assembly conveyor without manual repositioning. That single change cut post‑cleaning handling by 40%. Before committing to a specific system architecture, map every upstream and downstream handoff in detail.
A taxa de produção e a variedade de peças determinam a pegada e o layout do sistema de limpeza. <Como Integrar a Limpeza Automatizada nas Linhas de Produção> cobre os quatro pontos de dados críticos que precisa reunir antes de falar com um fornecedor de equipamentos.
Selecione o Tipo e Configuração Adequados do Sistema de Limpeza
Once throughput and footprint are known, the next decision is cleaning method: aqueous, solvent, or a hybrid. For lines handling stamped steel or aluminum parts with heavy oil, hydrocarbon solvent systems with vacuum drying deliver high cleanliness without water marking. For CNC machined components requiring residue‑free surfaces before coating, a multi‑stage aqueous ultrasonic system with DI water rinsing and hot air drying is often the better choice. I always anchor this decision on the contaminant type and the downstream process requirement—PVD coating lines, for example, demand conductivity below 5 µS/cm after cleaning, which practically mandates a DI water rinse stage with inline conductivity monitoring. System configuration directly affects integration complexity. A single‑tank benchtop unit with manual loading fits a small batch operation but interrupts continuous flow. Multi‑tank ultrasonic lines with automatic basket transfer can process 200 kg per batch and keep pace with high‑volume stamping lines when equipped with a PLC that receives part‑present signals from the upstream conveyor. We typically recommend a minimum of three stages—wash, rinse, dry—for any in‑line cleaning application, adding a fourth if rust prevention or passivation is required.
Tipo de Sistema
Faixa de Capacidade de Produção
Complexidade de Integração Típica
Melhor Para
Tanque único, carregamento manual
1–5 cestos/h
Baixa
Pequeno lote, baixo volume
Múltiplos tanques semi-automáticos
5–15 cestos/h
Meio
Volume médio, variedade de peças
Lavadora de túnel em linha
30–200+ cestos/h
Elevado
Alto volume, tipo de peça fixa
Cesto rotativo automático
8–20 cestos/h
Médio-Alto
Geometrias complexas, orifícios cegos
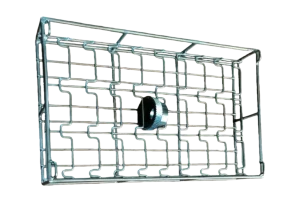
Selecionar o tipo de cesto correto é igualmente importante. Peças com buracos cegos profundos precisam de um cesto rotativo que gire durante a limpeza e secagem; peças planas podem usar um cesto quadrado fixo. O material do cesto deve resistir à química de limpeza e à temperatura—aços inoxidáveis SUS304 são padrão, mas quando etapas de decapagem com ácido clorídrico estão envolvidas, trocamos para cestos SUS316 ou de PP para evitar corrosão. Se o seu programa envolver componentes de alto valor com cavidades internas que retêm líquido, vale a pena confirmar o método de secagem com um teste antes de finalizar a lista de materiais. Entre em contacto através de [email protected] para agendar testes de limpeza de amostra que verifiquem a completude da secagem nas suas peças reais.
Planeie o Layout de Integração Física e o Fluxo de Material
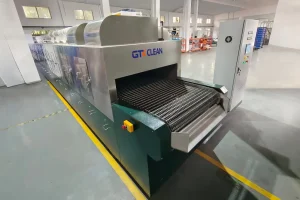
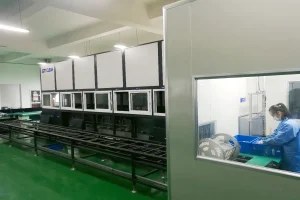
Physical integration is where theoretical plans meet factory reality. The cleaning system must fit into the existing floor plan without blocking maintenance access to other machines, and it must not disrupt the natural material flow. I begin by sketching the production line from the upstream operation to the next value‑added process, then overlay the cleaning station’s footprint plus the buffer zones required for part accumulation during cycle peaks. Conveyor interfaces are the most common failure point. If the existing line uses a belt conveyor at 800 mm height, the cleaning machine’s infeed must match that height exactly. Mismatches force operators to manually transfer parts, losing the automation benefit. For an automotive fastener line, we installed a tunnel washer with an integrated mesh belt that ran at exactly the same speed and height as the outgoing cold heading machine, allowing parts to slide directly into the cleaning section without accumulation. The client gained a 30% increase in processed tonnage per shift simply by eliminating the transfer bottleneck. Utilities planning goes hand in hand with layout. A typical multi‑tank ultrasonic line requires a 380V three‑phase supply, compressed air for air knives or air knives plus hot air drying, and a DI water supply if water rinsing is specified. Ventilation is critical for solvent systems—we always include a fume extraction duct that ties into the factory’s central exhaust or an independent activated carbon filter unit. Underestimating the electrical load is a common mistake; one client’s facility needed a dedicated 160 A breaker after we calculated the combined heater, ultrasonic generator, and conveyor motor loads.
A cleaning system sitting on the factory floor is invisible to the line’s overall control system unless it talks the same protocol. Modern cleaning machines from GTKCLEAN use Siemens or Mitsubishi PLCs with Ethernet/IP or Profinet connectivity, allowing the line’s master PLC to send job recipes and receive cleaning cycle completion signals. The integration logic we program includes dry‑contact interlocks: the cleaning machine will not accept a part unless the downstream station is ready and the upstream conveyor has confirmed part delivery. This prevents pile‑ups and ensures traceability. For lines that already use a manufacturing execution system (MES), the cleaning system can push batch data—wash temperature, ultrasonic power, rinse conductivity, drying temperature—to the MES database for each part serial number. This data is invaluable for quality audits and for proving process compliance to automotive or aerospace customers. I have personally configured a hydrocarbon ultrasonic vacuum cleaner at a new energy vehicle battery housing plant to send six process parameters per cycle to the plant’s centralized SCADA system, giving the quality manager real‑time visibility into cleaning deviations. The control integration also supports automated cleaning recipe changes. When the upstream robot places a different part variant on the conveyor, the cleaning machine can automatically select the appropriate wash time, temperature, and conveyor speed from a pre‑loaded recipe table. This eliminates manual parameter changes between batches and keeps the line running without operator intervention.
A integração do sistema de controlo transforma uma máquina autónoma num módulo de linha de produção totalmente coordenado. <Sistemas Automatizados de Limpeza Ultrassónica para Fabricação Avançada> explica os protocolos PLC, a fiação dos sensores e a gestão de receitas necessárias para alcançar uma operação de limpeza sem intervenção humana.
Valide o Desempenho e Estabeleça Protocolos de Manutenção
Installing the system is only half the job. The final phase validates that the cleaning meets the specified cleanliness level across all part surfaces and that the system can maintain throughput without unscheduled stoppages. We run a three‑day qualification protocol: sample parts are cleaned and tested for residual contamination using gravimetric or surface tension methods, ultrasonic power calibration is verified with foil tests, and conveyor speed accuracy is measured with a tachometer. Any deviation triggers an adjustment, and the validation repeats. Cleaning solution lifecycle management is a frequently neglected area. Without proper filtration, oil and particulate accumulate in the wash tank, reducing cleaning effectiveness and forcing more frequent dumping. Our systems incorporate bag filters and oil skimmers that can extend solution life by 3–5 times, cutting chemical costs by roughly one‑third over a year. Regular monitoring of solution pH, conductivity, and soil loading prevents gradual performance drift. I train plant maintenance teams to check these parameters weekly and to swap filter bags based on pressure drop indicators rather than a fixed calendar. Preventive maintenance on transducers and generators is equally critical. Ultrasonic transducers degrade slowly over time, and a drop in output power below 80% of rated capacity produces incomplete cleaning on deep features. Quarterly power output checks using a calibrated hydrophone or foil erosion test are a small investment compared to scrapped parts or coating adhesion failures downstream. For solvent systems, the vacuum pump oil and seals need inspection per the manufacturer’s schedule to prevent vapor emissions and maintain drying performance.
Coloque a Limpeza em Linha no Centro da Sua Estratégia de Produção
Integrar um sistema de limpeza requer esforço de engenharia, mas a alternativa — lavagem manual ou processamento em lote fora de linha — corrói o throughput e a qualidade a cada turno. Trabalhar com um fornecedor que tenha experiência real de integração em linha de produção transforma a limpeza numa etapa previsível e automatizada que reforça o fluxo de fabrico, em vez de o interromper. Envie os desenhos das suas peças, o throughput alvo e a especificação de limpeza para [email protected] ou ligue para +86 17768507147, e proporemos um layout do sistema e uma configuração de equipamento que se adapte à sua linha sem forçar a reorganização das máquinas existentes.
Perguntas Frequentes Sobre a Integração do Sistema de Limpeza
Um sistema de limpeza automatizado encaixa na minha linha de produção existente sem modificações importantes?
Na maioria dos casos, sim, mas a resposta depende da altura do transportador da linha, da pegada disponível e das ligações de utilidades existentes. Para linhas construídas com larguras de transportador padrão de 800 mm ou 1000 mm e espaço livre suficiente acima, uma máquina de limpeza personalizada pode ser integrada com alterações estruturais mínimas. Uma vez, adaptámos uma máquina de limpeza de casca de alumínio CNC inline numa linha de fundição por injecção com apenas 3 metros de espaço livre, projetando um túnel compacto de pulverização e lâmina de ar com um transportador de retorno vertical. A linha não precisou de mover outras máquinas.
Como decidir entre limpeza aquosa e solvente para um sistema em linha?
A escolha depende do tipo de contaminante e dos requisitos de revestimento a jusante. Óleos de estampagem pesados e ceras respondem melhor a solventes hidrocarbonetos, que também secam mais rápida e completamente. Sistemas aquosos com energia ultrassónica e lavagem com água DI são melhores para remover refrigerantes solúveis em água e para aplicações onde superfícies absolutamente livres de resíduos são obrigatórias antes de revestimentos PVD ou CVD. Se a sua linha serve múltiplos tipos de peças, um sistema híbrido com uma etapa de lavagem com solvente seguida de uma lavagem aquosa pode lidar com um amplo espectro de contaminantes, embora o custo do sistema seja mais elevado.
Qual o rendimento que posso realisticamente esperar de um sistema de limpeza em linha?
O throughput é determinado pela velocidade do transportador, o dimensão da cesta e o tempo de ciclo. Uma lavadora de túnel de passagem única a limpar pequenos fixadores pode processar 200 kg por hora; um sistema de cesto rotativo de múltiplos tanques para peças automotivas complexas normalmente trata de 8 a 15 cestos por hora, com cada cesto carregando até 200 kg. O gargalo costuma ser a secagem, não a lavagem. Especificar uma secagem a vácuo para geometrias complexas pode reduzir significativamente o tempo de ciclo em comparação com o ar quente sozinho. Partilhe o seu objetivo de produção por hora e as dimensões das peças, e podemos confirmar qual a configuração do sistema que atenderá ao seu throughput — envie detalhes para [email protected].
Quanto tempo normalmente leva a integração e comissionamento?
Um sistema padrão de múltiplos tanques com interfaces de transportador pré-planeadas pode ser instalado e comissionado em duas a três semanas após a entrega, incluindo a integração do PLC com o controlador principal da linha. Projetos complexos que envolvem alterações no sistema de controlo da fábrica, instalações de utilidades personalizadas ou modificações estruturais na construção podem acrescentar mais uma a duas semanas. Sempre realizamos um teste de aceitação completo na nossa instalação antes do envio para detectar quaisquer problemas de controlo cedo, o que reduz o tempo de comissionamento no local em cerca de 30%.
É realista adicionar uma etapa de limpeza automatizada a uma linha que atualmente depende de lavagem manual?


 Se o seu programa envolver componentes de alto valor com cavidades internas que retêm líquido, vale a pena confirmar o método de secagem com um teste antes de finalizar a lista de materiais. Entre em contacto através de [email protected] para agendar testes de limpeza de amostra que verifiquem a completude da secagem nas suas peças reais.
 Portuguese
 English
 German
 Spanish
 French
 Russian