La plupart des fabricants considèrent l’ajout d’une étape de nettoyage comme une opération simple de chariot élévateur et de branchement, mais l’intégration des systèmes de nettoyage dans une ligne de production demande une ingénierie soignée — des erreurs de calcul créent des goulots d’étranglement et une propreté incohérente. Après plus de vingt ans de conception de lignes de nettoyage automatisé pour des usines dans plus de 20 pays, j’ai constaté que la réussite de l’intégration commence par la quantification du débit, de la géométrie des pièces et des objectifs de propreté avant toute commande d’équipement. Ce guide suit la séquence que nous utilisons chez GTKCLEAN pour faire fonctionner le nettoyage dans une ligne en mouvement.
Évaluez vos besoins et contraintes de la ligne de production
Before evaluating cleaning technology, define the numbers that dictate system size and configuration. The most critical are production rate, part dimensions, and allowable floor space. A line producing 1,200 aluminum housings per hour requires a fundamentally different cleaning solution than one processing 10 large gearbox castings per shift. We calculate the necessary cleaning basket size and conveyor speed from these figures, then check whether the available floor area can accommodate a multi-tank linear layout, a compact inline tunnel, or a rotary basket machine. One of the most overlooked constraints is the existing line’s mechanical interface. The cleaning station must accept parts at the same height and orientation as the upstream conveyor. For a client converting a manual wash station to an automated pass-through system, we redesigned the elevator traction sheave loading station to deliver cleaned parts directly onto the assembly conveyor without manual repositioning. That single change cut post‑cleaning handling by 40%. Before committing to a specific system architecture, map every upstream and downstream handoff in detail.
Le taux de production et la variété des pièces déterminent l’empreinte et la disposition du système de nettoyage. <Comment intégrer le nettoyage automatisé dans les lignes de production> couvre les quatre points de données critiques que vous devez recueillir avant de parler avec un fournisseur d’équipement.
Sélectionnez le bon type et la bonne configuration du système de nettoyage
Once throughput and footprint are known, the next decision is cleaning method: aqueous, solvent, or a hybrid. For lines handling stamped steel or aluminum parts with heavy oil, hydrocarbon solvent systems with vacuum drying deliver high cleanliness without water marking. For CNC machined components requiring residue‑free surfaces before coating, a multi‑stage aqueous ultrasonic system with DI water rinsing and hot air drying is often the better choice. I always anchor this decision on the contaminant type and the downstream process requirement—PVD coating lines, for example, demand conductivity below 5 µS/cm after cleaning, which practically mandates a DI water rinse stage with inline conductivity monitoring. System configuration directly affects integration complexity. A single‑tank benchtop unit with manual loading fits a small batch operation but interrupts continuous flow. Multi‑tank ultrasonic lines with automatic basket transfer can process 200 kg per batch and keep pace with high‑volume stamping lines when equipped with a PLC that receives part‑present signals from the upstream conveyor. We typically recommend a minimum of three stages—wash, rinse, dry—for any in‑line cleaning application, adding a fourth if rust prevention or passivation is required.
Type de système
Gamme de débit
Complexité d'intégration typique
Idéal pour
Un seul réservoir avec chargement manuel
1–5 paniers/h
Faible
Petite production, faible volume
Ligne ultrasonique à plusieurs réservoirs semi-automatique
5–15 paniers/h
Moyen
Volume moyen, variété de pièces
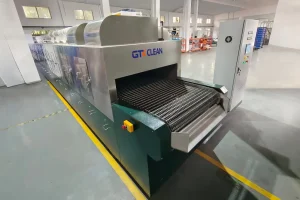
Laveuse à tunnel en ligne
30–200+ paniers/h
Élevée
Volume élevé, type de pièce fixe
Panier rotatif automatique
8–20 paniers/h
Moyen-Élevé
Géométries complexes, trous aveugles
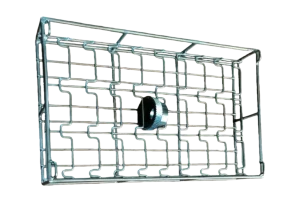
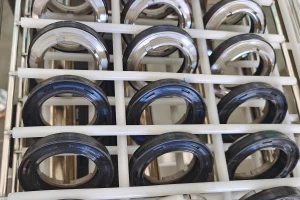
Choisir le bon type de panier est tout aussi important. Les pièces avec des trous profonds doivent utiliser un panier rotatif qui tourne pendant le nettoyage et le séchage ; les pièces plates peuvent utiliser un panier fixe carré. La matière du panier doit résister à la chimie de nettoyage et à la température — l'acier inoxydable SUS304 est standard, mais lorsque des étapes de décapage à l'acide chlorhydrique sont impliquées, nous passons à des paniers SUS316 ou en PP pour éviter la corrosion. Si votre programme concerne des composants de grande valeur avec des cavités internes qui piègent le liquide, il est utile de confirmer la méthode de séchage par un test avant de finaliser la nomenclature. Contactez [email protected] pour organiser des essais de nettoyage d'échantillons qui vérifient la complétude du séchage sur vos pièces réelles.
Planifiez la disposition physique d’intégration et le flux de matériaux
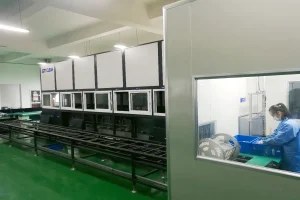
Physical integration is where theoretical plans meet factory reality. The cleaning system must fit into the existing floor plan without blocking maintenance access to other machines, and it must not disrupt the natural material flow. I begin by sketching the production line from the upstream operation to the next value‑added process, then overlay the cleaning station’s footprint plus the buffer zones required for part accumulation during cycle peaks. Conveyor interfaces are the most common failure point. If the existing line uses a belt conveyor at 800 mm height, the cleaning machine’s infeed must match that height exactly. Mismatches force operators to manually transfer parts, losing the automation benefit. For an automotive fastener line, we installed a tunnel washer with an integrated mesh belt that ran at exactly the same speed and height as the outgoing cold heading machine, allowing parts to slide directly into the cleaning section without accumulation. The client gained a 30% increase in processed tonnage per shift simply by eliminating the transfer bottleneck. Utilities planning goes hand in hand with layout. A typical multi‑tank ultrasonic line requires a 380V three‑phase supply, compressed air for air knives or air knives plus hot air drying, and a DI water supply if water rinsing is specified. Ventilation is critical for solvent systems—we always include a fume extraction duct that ties into the factory’s central exhaust or an independent activated carbon filter unit. Underestimating the electrical load is a common mistake; one client’s facility needed a dedicated 160 A breaker after we calculated the combined heater, ultrasonic generator, and conveyor motor loads.
Intégrez les contrôles et l’automatisation de l’usine
A cleaning system sitting on the factory floor is invisible to the line’s overall control system unless it talks the same protocol. Modern cleaning machines from GTKCLEAN use Siemens or Mitsubishi PLCs with Ethernet/IP or Profinet connectivity, allowing the line’s master PLC to send job recipes and receive cleaning cycle completion signals. The integration logic we program includes dry‑contact interlocks: the cleaning machine will not accept a part unless the downstream station is ready and the upstream conveyor has confirmed part delivery. This prevents pile‑ups and ensures traceability. For lines that already use a manufacturing execution system (MES), the cleaning system can push batch data—wash temperature, ultrasonic power, rinse conductivity, drying temperature—to the MES database for each part serial number. This data is invaluable for quality audits and for proving process compliance to automotive or aerospace customers. I have personally configured a hydrocarbon ultrasonic vacuum cleaner at a new energy vehicle battery housing plant to send six process parameters per cycle to the plant’s centralized SCADA system, giving the quality manager real‑time visibility into cleaning deviations. The control integration also supports automated cleaning recipe changes. When the upstream robot places a different part variant on the conveyor, the cleaning machine can automatically select the appropriate wash time, temperature, and conveyor speed from a pre‑loaded recipe table. This eliminates manual parameter changes between batches and keeps the line running without operator intervention.
L'intégration du système de contrôle transforme une machine autonome en un module de ligne de production entièrement coordonné. <Systèmes de nettoyage ultrasonique automatisés pour la fabrication avancée> explique les protocoles PLC, le câblage des capteurs et la gestion des recettes nécessaires pour réaliser une opération de nettoyage sans intervention humaine.
Validez les performances et établissez les protocoles de maintenance
Installing the system is only half the job. The final phase validates that the cleaning meets the specified cleanliness level across all part surfaces and that the system can maintain throughput without unscheduled stoppages. We run a three‑day qualification protocol: sample parts are cleaned and tested for residual contamination using gravimetric or surface tension methods, ultrasonic power calibration is verified with foil tests, and conveyor speed accuracy is measured with a tachometer. Any deviation triggers an adjustment, and the validation repeats. Cleaning solution lifecycle management is a frequently neglected area. Without proper filtration, oil and particulate accumulate in the wash tank, reducing cleaning effectiveness and forcing more frequent dumping. Our systems incorporate bag filters and oil skimmers that can extend solution life by 3–5 times, cutting chemical costs by roughly one‑third over a year. Regular monitoring of solution pH, conductivity, and soil loading prevents gradual performance drift. I train plant maintenance teams to check these parameters weekly and to swap filter bags based on pressure drop indicators rather than a fixed calendar. Preventive maintenance on transducers and generators is equally critical. Ultrasonic transducers degrade slowly over time, and a drop in output power below 80% of rated capacity produces incomplete cleaning on deep features. Quarterly power output checks using a calibrated hydrophone or foil erosion test are a small investment compared to scrapped parts or coating adhesion failures downstream. For solvent systems, the vacuum pump oil and seals need inspection per the manufacturer’s schedule to prevent vapor emissions and maintain drying performance.
Placez le nettoyage en ligne au centre de votre stratégie de ligne de production
L'intégration d'un système de nettoyage nécessite un effort d'ingénierie, mais l'alternative — lavage manuel ou traitement par lots hors ligne — réduit le débit et la qualité à chaque poste. Travailler avec un fournisseur ayant une expérience réelle d'intégration en ligne de production transforme le nettoyage en une étape prévisible et automatisée qui renforce votre flux de fabrication plutôt que de l'interrompre. Envoyez vos dessins de pièces, votre débit cible et votre spécification de propreté à [email protected] ou appelez le +86 17768507147, et nous proposerons une configuration de système et d'équipement adaptée à votre ligne sans vous obliger à réorganiser les machines existantes.
Questions fréquentes sur l’intégration du système de nettoyage
Un système de nettoyage automatisé s’intégrera-t-il dans ma ligne de production existante sans modifications majeures ?
Dans la plupart des cas, oui, mais la réponse dépend de la hauteur du convoyeur de la ligne, de l'empreinte disponible et des connexions utilitaires existantes. Pour les lignes construites avec des largeurs de convoyeur standard de 800 mm ou 1000 mm et une hauteur libre suffisante, une machine de nettoyage sur mesure peut être intégrée avec des modifications structurelles minimales. Nous avons une fois retrofité un nettoyeur de coque en aluminium CNC en ligne dans une ligne de moulage sous pression qui n'avait que 3 mètres d'espace libre en concevant un tunnel compact à pulvérisation et couteau à air avec un convoyeur de retour vertical. La ligne n'a pas eu besoin de déplacer d'autres machines.
Comment décider entre le nettoyage aqueux et le nettoyage par solvant pour un système en ligne ?
Le choix dépend du type de contaminant et des exigences de revêtement en aval. Les huiles de stamping lourdes et les cires répondent mieux aux solvants hydrocarbures, qui sèchent également plus rapidement et complètement. Les systèmes aqueux avec énergie ultrasonique et rinçage à l'eau DI sont meilleurs pour éliminer les refroidissants solubles dans l'eau et pour les applications où des surfaces absolument exemptes de résidus sont obligatoires avant un revêtement PVD ou CVD. Si votre ligne sert plusieurs types de pièces, un système hybride avec une étape de lavage au solvant suivie d'un rinçage aqueux peut gérer un large spectre de contaminants, bien que le coût du système soit plus élevé.
Quel débit puis-je raisonnablement attendre d’un système de nettoyage en ligne ?
Le débit est déterminé par la vitesse du convoyeur, la taille du panier et le temps de cycle. Un laveur à tunnel à passage unique nettoyant de petites fixations peut traiter 200 kg par heure ; un système rotatif à plusieurs bacs pour pièces complexes automobiles gère généralement 8 à 15 paniers par heure, chaque panier pouvant transporter jusqu'à 200 kg. Le goulot d'étranglement est généralement le séchage, pas le lavage. La spécification d'un séchage sous vide pour des géométries complexes peut réduire considérablement le temps de cycle par rapport à l'air chaud seul. Partagez votre taux de production horaire cible et les dimensions des pièces, et nous confirmerons la configuration du système qui répondra à votre débit — envoyez les détails à [email protected].
Combien de temps l’intégration et la mise en service prennent-elles généralement ?
Un système multi-bacs standard avec interfaces de convoyeur pré-conçues peut être installé et mis en service en deux à trois semaines après livraison, y compris l'intégration PLC avec le contrôleur principal de la ligne. Les projets complexes impliquant des modifications du système de contrôle de l'usine, des circuits utilitaires personnalisés ou des modifications structurelles du bâtiment peuvent ajouter une à deux semaines supplémentaires. Nous réalisons toujours un test d'acceptation complet dans nos locaux avant l'expédition pour détecter tout problème de contrôle dès le départ, ce qui réduit le temps de mise en service sur site d'environ 30%.
Est-il réaliste d’ajouter une étape de nettoyage automatisé à une ligne qui repose actuellement sur un lavage manuel ?


 Si votre programme concerne des composants de grande valeur avec des cavités internes qui piègent le liquide, il est utile de confirmer la méthode de séchage par un test avant de finaliser la nomenclature. Contactez [email protected] pour organiser des essais de nettoyage d'échantillons qui vérifient la complétude du séchage sur vos pièces réelles.
 French
 English
 German
 Spanish
 Russian
 Portuguese