La mayoría de los fabricantes consideran que añadir una etapa de limpieza es una operación sencilla de montar y conectar, pero integrar sistemas de limpieza en una línea de producción requiere una ingeniería cuidadosa—los cálculos incorrectos crean cuellos de botella y limpieza inconsistente. Tras más de veinte años diseñando líneas de limpieza automatizadas para fábricas en más de 20 países, he descubierto que una integración exitosa comienza con la cuantificación del rendimiento, la geometría de las piezas y los objetivos de limpieza antes de realizar cualquier pedido de equipo. Esta guía sigue la secuencia que usamos en GTKCLEAN para hacer que la limpieza funcione dentro de una línea en movimiento.
Evalúe los Requisitos y Restricciones de su Línea de Producción
Before evaluating cleaning technology, define the numbers that dictate system size and configuration. The most critical are production rate, part dimensions, and allowable floor space. A line producing 1,200 aluminum housings per hour requires a fundamentally different cleaning solution than one processing 10 large gearbox castings per shift. We calculate the necessary cleaning basket size and conveyor speed from these figures, then check whether the available floor area can accommodate a multi-tank linear layout, a compact inline tunnel, or a rotary basket machine. One of the most overlooked constraints is the existing line’s mechanical interface. The cleaning station must accept parts at the same height and orientation as the upstream conveyor. For a client converting a manual wash station to an automated pass-through system, we redesigned the elevator traction sheave loading station to deliver cleaned parts directly onto the assembly conveyor without manual repositioning. That single change cut post‑cleaning handling by 40%. Before committing to a specific system architecture, map every upstream and downstream handoff in detail.
La tasa de producción y la variedad de piezas determinan la huella y distribución del sistema de limpieza. <Cómo integrar la limpieza automatizada en las líneas de producción> cubre los cuatro puntos de datos críticos que necesita recopilar antes de hablar con un proveedor de equipos.
Seleccione el Tipo y Configuración Adecuados del Sistema de Limpieza
Once throughput and footprint are known, the next decision is cleaning method: aqueous, solvent, or a hybrid. For lines handling stamped steel or aluminum parts with heavy oil, hydrocarbon solvent systems with vacuum drying deliver high cleanliness without water marking. For CNC machined components requiring residue‑free surfaces before coating, a multi‑stage aqueous ultrasonic system with DI water rinsing and hot air drying is often the better choice. I always anchor this decision on the contaminant type and the downstream process requirement—PVD coating lines, for example, demand conductivity below 5 µS/cm after cleaning, which practically mandates a DI water rinse stage with inline conductivity monitoring. System configuration directly affects integration complexity. A single‑tank benchtop unit with manual loading fits a small batch operation but interrupts continuous flow. Multi‑tank ultrasonic lines with automatic basket transfer can process 200 kg per batch and keep pace with high‑volume stamping lines when equipped with a PLC that receives part‑present signals from the upstream conveyor. We typically recommend a minimum of three stages—wash, rinse, dry—for any in‑line cleaning application, adding a fourth if rust prevention or passivation is required.
Tipo de sistema
Rango de rendimiento
Complejidad típica de integración
Mejor Para
Carga manual en un solo tanque
1–5 cestas/hora
Bajo
Lote pequeño, bajo volumen
Línea semi automática de múltiples tanques
5–15 cestas/hora
Medio
Volumen medio, variedad de piezas
Lavadora de túnel en línea
30–200+ cestas/hora
Alta
Alto volumen, tipo de pieza fija
Cesta rotatoria automática
8–20 cestas/hora
Medio-Alto
Geometrías complejas, orificios ciegos
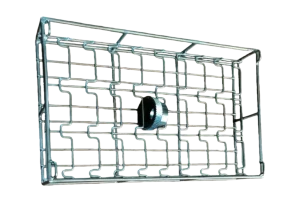
Elegir el tipo de cesta correcto es igualmente importante. Las piezas con orificios ciegos profundos necesitan una cesta rotatoria que gire durante la limpieza y el secado; las piezas planas pueden usar una cesta cuadrada fija. El material de la cesta debe soportar la química de limpieza y la temperatura—el acero inoxidable SUS304 es estándar, pero cuando se involucran pasos de decapado con ácido clorhídrico, cambiamos a cestas de SUS316 o PP para prevenir la corrosión. Si su programa involucra componentes de alto valor con cavidades internas que atrapan líquido, vale la pena confirmar el método de secado con una prueba antes de finalizar la lista de materiales. Contacte en [email protected] para organizar ensayos de limpieza de muestra que verifiquen la completitud del secado en sus piezas reales.
Planifique la Distribución Física de la Integración y el Flujo de Materiales
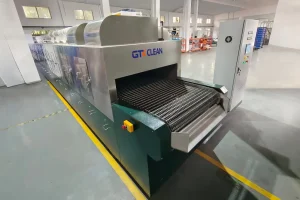
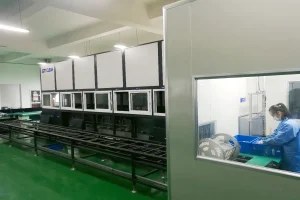
Physical integration is where theoretical plans meet factory reality. The cleaning system must fit into the existing floor plan without blocking maintenance access to other machines, and it must not disrupt the natural material flow. I begin by sketching the production line from the upstream operation to the next value‑added process, then overlay the cleaning station’s footprint plus the buffer zones required for part accumulation during cycle peaks. Conveyor interfaces are the most common failure point. If the existing line uses a belt conveyor at 800 mm height, the cleaning machine’s infeed must match that height exactly. Mismatches force operators to manually transfer parts, losing the automation benefit. For an automotive fastener line, we installed a tunnel washer with an integrated mesh belt that ran at exactly the same speed and height as the outgoing cold heading machine, allowing parts to slide directly into the cleaning section without accumulation. The client gained a 30% increase in processed tonnage per shift simply by eliminating the transfer bottleneck. Utilities planning goes hand in hand with layout. A typical multi‑tank ultrasonic line requires a 380V three‑phase supply, compressed air for air knives or air knives plus hot air drying, and a DI water supply if water rinsing is specified. Ventilation is critical for solvent systems—we always include a fume extraction duct that ties into the factory’s central exhaust or an independent activated carbon filter unit. Underestimating the electrical load is a common mistake; one client’s facility needed a dedicated 160 A breaker after we calculated the combined heater, ultrasonic generator, and conveyor motor loads.
Integre los Controles y la Automatización de la Fábrica
A cleaning system sitting on the factory floor is invisible to the line’s overall control system unless it talks the same protocol. Modern cleaning machines from GTKCLEAN use Siemens or Mitsubishi PLCs with Ethernet/IP or Profinet connectivity, allowing the line’s master PLC to send job recipes and receive cleaning cycle completion signals. The integration logic we program includes dry‑contact interlocks: the cleaning machine will not accept a part unless the downstream station is ready and the upstream conveyor has confirmed part delivery. This prevents pile‑ups and ensures traceability. For lines that already use a manufacturing execution system (MES), the cleaning system can push batch data—wash temperature, ultrasonic power, rinse conductivity, drying temperature—to the MES database for each part serial number. This data is invaluable for quality audits and for proving process compliance to automotive or aerospace customers. I have personally configured a hydrocarbon ultrasonic vacuum cleaner at a new energy vehicle battery housing plant to send six process parameters per cycle to the plant’s centralized SCADA system, giving the quality manager real‑time visibility into cleaning deviations. The control integration also supports automated cleaning recipe changes. When the upstream robot places a different part variant on the conveyor, the cleaning machine can automatically select the appropriate wash time, temperature, and conveyor speed from a pre‑loaded recipe table. This eliminates manual parameter changes between batches and keeps the line running without operator intervention.
La integración del sistema de control transforma una máquina autónoma en un módulo de línea de producción completamente coordinado. <Sistemas de limpieza ultrasónica automatizados para fabricación avanzada> explica los protocolos PLC, cableado de sensores y gestión de recetas necesarios para lograr una operación de limpieza sin intervención humana.
Valide el Rendimiento y Establezca Protocolos de Mantenimiento
Installing the system is only half the job. The final phase validates that the cleaning meets the specified cleanliness level across all part surfaces and that the system can maintain throughput without unscheduled stoppages. We run a three‑day qualification protocol: sample parts are cleaned and tested for residual contamination using gravimetric or surface tension methods, ultrasonic power calibration is verified with foil tests, and conveyor speed accuracy is measured with a tachometer. Any deviation triggers an adjustment, and the validation repeats. Cleaning solution lifecycle management is a frequently neglected area. Without proper filtration, oil and particulate accumulate in the wash tank, reducing cleaning effectiveness and forcing more frequent dumping. Our systems incorporate bag filters and oil skimmers that can extend solution life by 3–5 times, cutting chemical costs by roughly one‑third over a year. Regular monitoring of solution pH, conductivity, and soil loading prevents gradual performance drift. I train plant maintenance teams to check these parameters weekly and to swap filter bags based on pressure drop indicators rather than a fixed calendar. Preventive maintenance on transducers and generators is equally critical. Ultrasonic transducers degrade slowly over time, and a drop in output power below 80% of rated capacity produces incomplete cleaning on deep features. Quarterly power output checks using a calibrated hydrophone or foil erosion test are a small investment compared to scrapped parts or coating adhesion failures downstream. For solvent systems, the vacuum pump oil and seals need inspection per the manufacturer’s schedule to prevent vapor emissions and maintain drying performance.
Ponga la Limpieza en Línea en el Centro de su Estrategia de Línea de Producción
Integrar un sistema de limpieza requiere esfuerzo de ingeniería, pero la alternativa—lavado manual o procesamiento por lotes fuera de línea—erosiona el rendimiento y la calidad en cada turno. Trabajar con un proveedor que tenga experiencia real en integración en línea de producción convierte la limpieza en un paso predecible y automatizado que fortalece tu flujo de fabricación en lugar de interrumpirlo. Envía tus dibujos de piezas, el rendimiento objetivo y la especificación de limpieza a [email protected] o llama al +86 17768507147, y propondremos un diseño de sistema y configuración de equipos que se ajusten a tu línea sin necesidad de reorganizar la maquinaria existente.
Preguntas Frecuentes Sobre la Integración del Sistema de Limpieza
¿Se adaptará un sistema de limpieza automatizado a mi línea de producción existente sin modificaciones importantes?
En la mayoría de los casos, sí, pero la respuesta depende de la altura del transportador de la línea, la huella disponible y las conexiones de utilidad existentes. Para líneas construidas con anchos de transportador estándar de 800 mm o 1000 mm y suficiente espacio libre en altura, una máquina de limpieza diseñada a medida puede integrarse con cambios estructurales mínimos. Una vez, adaptamos un limpiador de carcasa de aluminio CNC en línea en una línea de fundición a presión que solo tenía 3 metros de espacio libre, diseñando un túnel compacto de rociado y cuchilla de aire con un transportador de retorno vertical. La línea no necesitó mover ninguna otra maquinaria.
¿Cómo decido entre limpieza acuosa y con solventes para un sistema en línea?
La elección depende del tipo de contaminante y los requisitos de recubrimiento aguas abajo. Los aceites de estampación pesados y las ceras responden mejor a solventes hidrocarbonados, que también se secan más rápida y completamente. Los sistemas acuosos con energía ultrasónica y enjuague con agua DI son mejores para eliminar refrigerantes solubles en agua y para aplicaciones donde las superficies libres de residuos son obligatorias antes del recubrimiento PVD o CVD. Si tu línea sirve a múltiples tipos de piezas, un sistema híbrido con una etapa de lavado con solvente seguida de un enjuague acuoso puede manejar un amplio espectro de contaminantes, aunque el costo del sistema es mayor.
¿Qué rendimiento puedo esperar de manera realista de un sistema de limpieza en línea?
El rendimiento se determina por la velocidad del transportador, el tamaño de la cesta y el tiempo de ciclo. Un lavador de túnel de paso único que limpia pequeños sujetadores puede procesar 200 kg por hora; un sistema de cesta rotatoria de múltiples tanques para piezas automotrices complejas típicamente maneja de 8 a 15 cestas por hora, con cada cesta llevando hasta 200 kg. El cuello de botella suele ser el secado, no el lavado. Especificar un secado por vacío para geometrías complejas puede reducir significativamente el tiempo de ciclo en comparación con solo aire caliente. Comparte tu tasa de producción horaria objetivo y las dimensiones de las piezas, y podemos confirmar qué configuración de sistema cumplirá con tu rendimiento—envía los detalles a [email protected].
¿Cuánto tiempo suele tomar la integración y puesta en marcha?
Un sistema de múltiples tanques estándar con interfaces de transportador preingenierizadas puede instalarse y ponerse en marcha en dos a tres semanas después de la entrega, incluyendo la integración del PLC con el controlador principal de la línea. Los proyectos complejos que impliquen cambios en el sistema de control de toda la fábrica, instalaciones de utilidades personalizadas o modificaciones estructurales en el edificio pueden añadir una o dos semanas más. Siempre realizamos una prueba de aceptación completa en nuestras instalaciones antes del envío para detectar cualquier problema de control temprano, lo que reduce el tiempo de puesta en marcha en el sitio en aproximadamente 30%.
¿Es realista añadir una etapa de limpieza automatizada a una línea que actualmente depende del lavado manual?


 Si su programa involucra componentes de alto valor con cavidades internas que atrapan líquido, vale la pena confirmar el método de secado con una prueba antes de finalizar la lista de materiales. Contacte en [email protected] para organizar ensayos de limpieza de muestra que verifiquen la completitud del secado en sus piezas reales.
 Spanish
 English
 German
 French
 Russian
 Portuguese