Les systèmes de récupération d'alcool modifié échouent le plus souvent non pas parce que la colonne de distillation est sous-dimensionnée, mais parce que le solvant n'a jamais été cartographié avant la spécification de l'équipement. Notre équipe d'ingénierie a maintes fois constaté que les budgets de solvants se déplaçaient de la chimie de nettoyage vers l'élimination des déchets, l'évaporation et l'entraînement, tandis que le skid de récupération était blâmé pour un déficit qu'il n'avait jamais été dimensionné pour corriger. Cet article explique comment fonctionne la récupération en boucle fermée sous vide, où se situent les pertes réelles, et quelles vérifications empêchent un projet de récupération de solvant de devenir une boucle de dérivation coûteuse.
Que font réellement les systèmes modifiés de récupération d'alcool ?
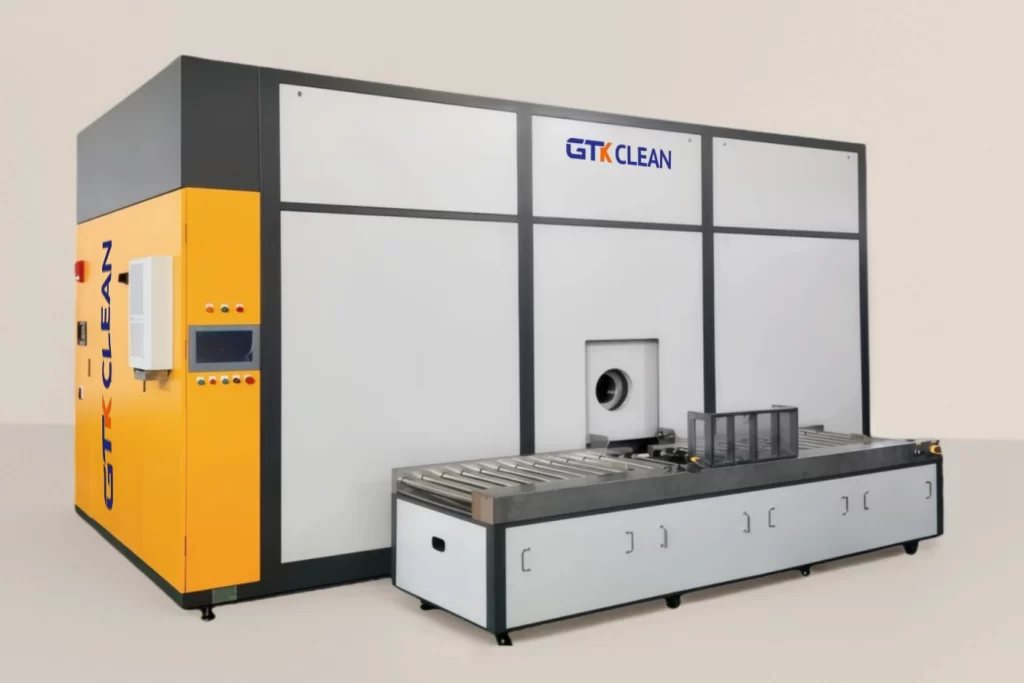
Les systèmes de récupération d'alcool modifié ne sont pas une pièce unique de matériel. Dans une ligne de nettoyage industriel en boucle fermée, ils combinent un réservoir de collecte de solvant sale, filtration, chauffage, distillation sous vide, et un chemin de retour pour le solvant propre. L'objectif est d'éliminer les huiles, résines, eau et particules fines avant de renvoyer le solvant au réservoir de nettoyage. Dans les nettoyeurs à vide de solvants GTKCLEAN, cette boucle est intégrée dans la machine plutôt que fixée après le nettoyage.
Paramètre
Nettoyeur à vide d'alcool modifié à station unique
Charge maximale de pièces
Jusqu'à 200 kg par lot
Taille du panier
670 × 480 × 400 mm
Cycle de nettoyage
12 à 15 minutes à deux étapes, 8 à 9 minutes à une étape
Installed power
75 kW
Consommation de liquide de nettoyage
Jusqu'à 200 L/mois
Le circuit de vide réduit le point d'ébullition du solvant, ce qui protège les paquets de stabilisateurs sensibles à la chaleur. Une boucle de récupération bien conçue fonctionne en continu pendant le cycle de nettoyage, et non pas en tant qu'opération hebdomadaire par lots. Cette distinction est importante car les contaminants se concentrent jusqu'au prochain passage dans le distillateur en batch, et le bain de nettoyage dérive avec eux.
D'où proviennent la perte de solvant et la contamination par l'eau ?
Most solvent loss in modified alcohol cleaning does not come from the recovery still. It comes from drag-out on parts and baskets, evaporation through open tank surfaces or vapor degreaser zones, and periodic dumps of oil-loaded solvent. Compressed air blow-off and humid shop air also introduce water. Once water content rises, modified alcohol blends can become hazy, dry more slowly, and leave spots on precision work. Drag-out deserves the most attention because it is controllable. Basket drainage time, part orientation, and vapor zone dwell all change how much solvent leaves the machine. Water requires the opposite fix: the recovery loop must separate water continuously, not leave it to settle in the clean tank. Some systems use vacuum distillation plus a water knockout before the return line.
La récupération de l'alcool modifié donne rarement le retour sur investissement attendu lorsqu'elle est traitée comme un simple ajout autonome. <Mettre en œuvre des systèmes de récupération de solvant : Guide d'efficacité en usine> explique comment cartographier les points de perte de solvant avant de spécifier un skid de récupération, afin que l'équipement soit dimensionné en fonction de la charge réelle de contamination plutôt que du volume du réservoir seul.
Comment la distillation sous vide nous permet-elle de récupérer un solvant utilisable ?
La distillation sous vide fonctionne en abaissant la pression au-dessus du solvant sale, de sorte que le solvant bout à une température inférieure à son point d'ébullition à pression atmosphérique. Les étapes suivent un ordre fixe.
Les particules grossières et l'huile libre sont filtrées avant que le solvant n'entre dans le circuit de récupération.
La pompe à vide réduit la pression de la chambre.
Un distillateur chauffé évapore le solvant tandis que les huiles, résines et solides dissous restent en fond de distillation.
La vapeur passe par un condenseur puis un séparateur d'eau.
Le solvant récupéré retourne au stockage de solvant propre ou directement au réservoir de rinçage.
At GTKCLEAN, this loop is integrated into the same machine that performs ultrasonic cleaning and vapor degreasing. Built-in vapor condensation and vacuum distillation recycle solvent continuously rather than waiting for a batch still. The product line compatible with modified alcohol lists installed power at 75 kW and cleaning fluid consumption at up to 200 L/month. That consumption figure assumes the recovery loop is working; it is not a characteristic of the solvent alone. If your program involves blind holes, high oil load, or high humidity, confirm the water separation capacity and distillation temperature before finalizing the recovery skid. Send your part material, oil type, and monthly throughput to [email protected].
Les performances de récupération dépendent également du contrôle du processus en amont. <Systèmes de lavage ultrasoniques en ligne pour un contrôle de processus amélioré> explique comment un transfert contrôlé et un rinçage réduit le drag-out dans le solvant, ce qui diminue directement la charge sur le circuit de récupération.
Quand la récupération devient-elle rentable et que doivent confirmer les acheteurs ?
Le recyclage porte ses fruits lorsque le coût de la perte de solvant dépasse le coût de fonctionnement et d'entretien de l'alambic. Un nettoyeur à vide d'alcool modifié à station unique GTKCLEAN possède une capacité initiale en solvant allant jusqu'à 1800 L et une consommation de liquide de nettoyage pouvant atteindre 200 L/mois. Ce ratio n'est valable que lorsque la distillation et la condensation de vapeur sont en ligne. Sans récupération, le solvant chargé d'huile est évacué bien plus tôt, et les pertes par évaporation continuent sans contrôle.
Facteur de décision
Ce qu'il faut confirmer
Séparation de l'eau
Séparateur d'eau en ligne plutôt que décantation manuelle
Température de distillation
Reste dans la bande de stabilisateur du fournisseur de solvant
Matériaux
Joints et garnitures compatibles avec l'alcool modifié et le solvant récupéré
Débit
Vitesse de distillation adaptée à la charge d'huile et à l'extraction, non au volume du réservoir
Integration
Récupération liée au PLC de la machine et à la condensation de vapeur, et non à un minuteur autonome
Que doit séparer le système de distillation en plus de l'huile ?
Eau, basses températures d'ébullition et boues. L'eau est le principal problème car les mélanges d'alcool modifié sont sensibles à la teneur en eau. Un système avec un séparateur d'eau et des points de coup automatisés maintient le solvant plus proche de son profil d'origine qu'un simple alambic par lot. La gestion des boues est également importante car les fonds d'alambic doivent disposer d'une évacuation sûre qui n'expose pas les opérateurs à la vapeur de solvant chaude.
Quelles modifications sont importantes pour les mélanges d'alcool modifiés ?
Tous les mélanges de solvants ne peuvent pas tolérer la même température de distillation. Certaines formulations contiennent des stabilisateurs et des co-solvants qui se décomposent en cas de surchauffe. Le système de récupération doit fonctionner en dessous de la bande de distillation recommandée par le fournisseur et intégrer une filtration finale après le retour. Les matériaux des joints et des garnitures doivent également être vérifiés car le solvant récupéré peut contenir des traces d'eau et d'acides qui attaquent les élastomères standards.
Avant de lancer une demande de devis, appliquez la même logique d'ingénierie au fournisseur qu'à l'alambic. <Choisir un fabricant fiable d’équipements ultrasoniques : un guide stratégique> explique comment évaluer la validation du processus, la capacité de service et l'historique de conception spécifique au solvant afin que le système de récupération ne devienne pas un chariot abandonné sur le site de production.
Que devez-vous nous envoyer pour confirmer l'adéquation de la récupération d'alcool modifié ?
Les projets de récupération échouent lorsque le chariot est spécifié uniquement en fonction du volume du réservoir. Le meilleur point de départ est un profil de charge de contaminants : type de matériau, type d'huile, taux d'extraction, et niveau de résidu cible. Les ingénieurs GTKCLEAN utilisent ces données pour sélectionner la capacité de distillation, la séparation de l'eau et les températures de fonctionnement sûres pour le stabilisateur avant de proposer un système. Envoyez votre dessin de pièce, la description du contaminant et la consommation mensuelle de solvant à [email protected] ou appelez le +86 17768507147. Nous confirmerons si la récupération d'alcool modifié est la boucle adaptée à votre ligne.
Quelles questions les ingénieurs posent-ils avant d'ajouter une récupération d'alcool modifié ?
L'alcool modifié récupéré est-il aussi stable que le solvant neuf ?
La stabilité dépend de la quantité d'eau et de basses températures d'ébullition éliminées. Un système de récupération sous vide bien conçu fonctionne en dessous de la pression atmosphérique, ce qui fait que le solvant bout à une température plus basse. Cela protège mieux les stabilisateurs sensibles à la chaleur que la distillation atmosphérique. Si le système inclut un séparateur d'eau en ligne et maintient la température de distillation dans la bande recommandée par le fournisseur de solvant, l'alcool modifié récupéré peut égaler le solvant neuf dans la plupart des applications de nettoyage de précision. Le mode de défaillance est généralement l'absence de séparateur d'eau ou une alambic surchauffé. Confirmez le type de séparateur et le contrôle de température avant d'accepter un devis.
Pourquoi l'alcool modifié récupéré sent-il parfois différent ou laisse-t-il des traces ?
Une différence d'odeur n'est pas un signe automatique d'échec de récupération. Les mélanges d'alcool modifié contiennent des additifs polaires, et un chauffage répété peut concentrer les fractions à faible volatilité si l'alambic ne coupe pas correctement les légers. Des taches ou un séchage plus lent indiquent généralement un transfert d'eau, et non l'alcool lui-même. La boucle de récupération doit inclure un séparateur d'eau, et le retour du solvant propre doit passer par une filtration finale avant d'entrer dans le réservoir de rinçage. Si des résidus apparaissent encore, vérifiez d'abord le profil de température de distillation, puis le temps de drainage du panier de pièce. Ces deux modifications résolvent souvent le problème avant qu'il ne soit nécessaire d'utiliser un solvant neuf.
La récupération peut-elle gérer la contamination par chlorés ou hydrocarbures dans l'alcool modifié ?
Non. Les flux de solvants mélangés ne doivent pas être introduits dans un circuit de récupération d'alcool modifié sans séparation. Les solvants chlorés, hydrocarbures et alcools modifiés ont des plages d'ébullition différentes et des chimies de stabilisateurs différentes, ce qui peut entraîner la formation de produits de décomposition acides ou laisser des solvants croisés contaminés dans le réservoir propre. La bonne approche consiste à garder chaque famille de solvants dans sa propre machine ou circuit de récupération. Certains nettoyeurs à vide de solvants GTKCLEAN peuvent passer de hydrocarbures à alcool modifié, mais les lignes de nettoyage et de récupération sont rincées et séparées avant un changement de chimie. Confirmez ce protocole de séparation avant de mélanger tout solvant récupéré.
Pouvons-nous moderniser la récupération sur une ligne de nettoyage ultrasonique à cuve ouverte existante ?
Lors des audits en usine que j'ai examinés, la modernisation de la récupération sur une ligne à ouverture n'est rarement rentable tant que le chemin d'évaporation n'est pas fermé. Un réservoir ouvert ventile continuellement le solvant, ce qui fait que le chariot de récupération travaille contre un taux de perte qu'il ne peut pas contrôler. J'ai vu des cas où une nouvelle boucle de distillation sous vide n'apportait que peu d'économies nettes parce que le couvercle du réservoir et la hauteur libre n'ont jamais été modifiés. Pour les applications de précision, la meilleure solution est un nettoyeur à vide avec condensation et distillation intégrées, ou une conversion scellée construite autour de la ligne existante. Partagez vos dessins de réservoir et votre consommation mensuelle de solvant avec [email protected] pour confirmer la meilleure solution de modernisation adaptée. Améliorez l’efficacité du nettoyage dans la fabrication automobile : Un guide stratégiqueChoisir des laveurs de pièces industrielles pour la réussite de l'usinage CNCSystèmes de nettoyage ultrasonique pour pièces avant PVD (Revêtement)


 French
 English
 German
 Spanish
 Russian
 Portuguese