A limpeza final antes da embalagem é onde muitos programas de qualidade de peças falham silenciosamente. Um componente pode passar em todas as verificações de usinagem e tratamento de superfície, e então acumular poeira, manchas de água ou resíduos de manuseamento entre o último enxaguamento e a embalagem selada. Já vimos peças limpas saírem da estação de secagem e chegarem ao cliente com marcas de dedos, resíduos de fibra ou manchas de oxidação que não estavam presentes na inspeção final. A solução não é simplesmente adicionar outra lavagem. É tratar o último enxaguamento, secagem, manuseamento e selagem como um processo controlado com limites definidos, pontos de verificação e regras de embalagem.
A Limpeza Final Antes da Embalagem Define a Linha de Base de Qualidade do Cliente
Muitos fabricantes tratam a limpeza final como um tanque próximo ao final da linha. Isso ignora o risco real. O componente já foi usinado, desbastado, tratado superficialmente e possivelmente inspecionado. A etapa final de limpeza é a última oportunidade de remover resíduos do processo antes que o cliente abra a embalagem. Se houver partículas presentes, permanecem na peça. Se a água de enxaguamento estiver contaminada, seca na superfície. Se a sala de embalagem não for mantida limpa, a peça acumula fibras e poeira após a secagem. Por isso, a limpeza final antes da embalagem deve ser avaliada como uma sequência, e não como um ciclo de lavagem individual. Avaliamos o último enxaguamento, secagem, transferência e selagem em conjunto, pois qualquer um deles pode reverter o trabalho realizado anteriormente.
As Especificações de Limpeza Devem Ser Definidas Antes da Limpeza Final
Um processo de limpeza final é tão bom quanto os limites de aceitação associados a ele. Antes de adicionar equipamento ou alterar a química, a equipa de qualidade deve definir claramente o que a peça deve atender na embalagem selada, não apenas na saída da lavadora. A tabela abaixo lista os parâmetros mais importantes quando o componente chega ao cliente.
Parâmetro
O que especificar
Falha na embalagem que evita
Contagem de partículas
Classe de cliente ou limite ISO 16232
Partículas soltas presas na embalagem
Resíduo gravimétrico
Miligramas por peça ou área
Migração de película de óleo após vedação
Condutividade da água de enxaguamento
≤ 0,06 µS/cm ou limite do processo
Manchas minerais e resíduos iónicos
Aceitação de secagem
Sem humidade visível ou manchas de água
Corrosão e orifícios cegos bloqueados
Contato com manuseio
Luvas, ferramentas limpas, controles ESD
Pegadas digitais e resíduos de fibras
Para peças com limites rigorosos de resíduos, um padrão de limpeza escrito é mais confiável do que apenas inspeção visual. <Normas de Limpeza de Peças de Precisão: Guia Especializado para a Limpeza Industrial> explica como a contagem de partículas, resíduos gravimétricos e testes de energia de superfície são aplicados a diferentes classes de limpeza industrial.
Controlo do Ciclo de Enxaguamento Final e Secagem para Eliminar Contaminação Residual
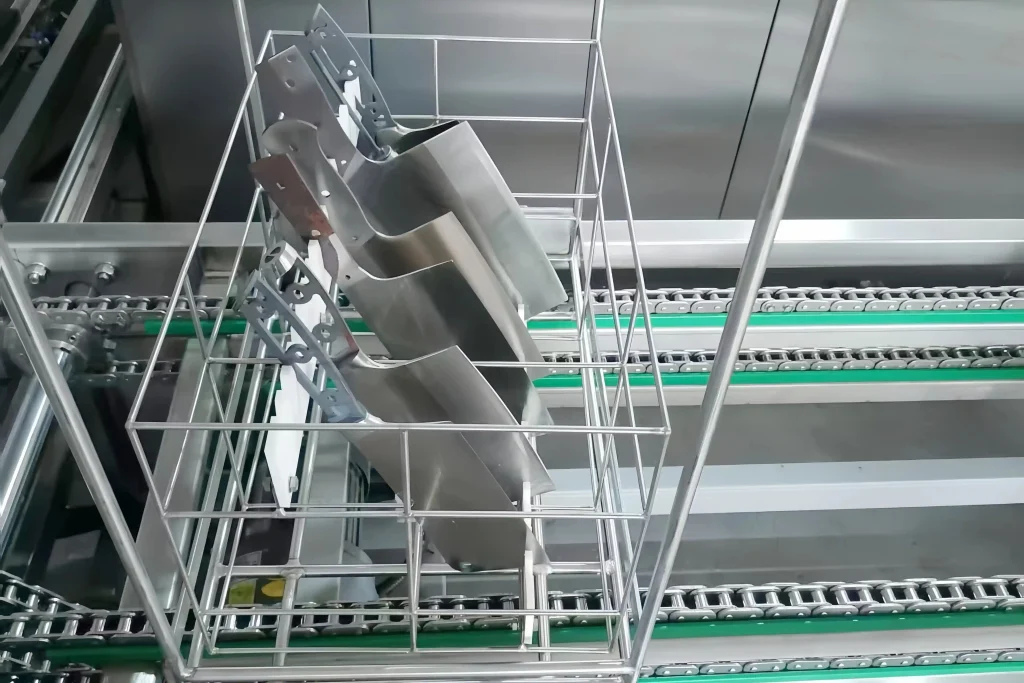
A última lavagem realiza a maior parte do trabalho que previne defeitos na embalagem. Se a água de enxaguamento transportar minerais ou sólidos dissolvidos, eles permanecem na peça após a secagem e aparecem como resíduos brancos ou manchas de água. Em linhas automatizadas de limpeza final, as etapas de enxaguamento geralmente são organizadas com água da torneira ou água de osmose reversa primeiro, seguidas de água desionizada. O circuito de água desionizada é a etapa que importa para a embalagem. Especificamos água ultrapurificada com condutividade igual ou inferior a 0,06 µS/cm nos sistemas de última lavagem para superfícies que devem estar livres de manchas de água e contaminação secundária. A temperatura do enxaguamento também precisa de uma faixa definida. Nosso padrão é de 30 a 40°C para a última lavagem, pois favorece a evaporação sem sobrecarregar termicamente a peça.
Quando Optar por Secagem com Ar ou com Vácuo
Facas de ar funcionam bem para peças com superfícies abertas e retenção moderada de água. A secagem a vácuo é a melhor opção para orifícios cegos, reentrâncias profundas ou peças que retêm água em cavidades internas. Se a peça transportar líquido para dentro da embalagem, o cliente pode interpretá-lo como uma falha de limpeza, mesmo que a superfície esteja limpa. A secagem a vácuo remove o líquido de cavidades internas ao reduzir o ponto de ebulição, motivo pelo qual é usada em geometrias complexas antes da embalagem. Para lotes mistos, combinamos a sopro de faca de ar com ar quente ou secagem a vácuo para que nenhuma geometria fique com umidade retida.
Um filme de refrigerante ou uma mancha de água muitas vezes aparece apenas após a secagem, quando a correção é mais difícil porque a peça já saiu da linha de limpeza. <Eliminar resíduos na limpeza de peças pré-revestidas: Um guia de especialistas> cobre como ajustar os passos de enxaguamento e secagem para que o resíduo não sobreviva até à montagem final ou embalagem.
Manuseamento, Embalagem e Validação Evitam Defeitos Pós-Limpeza
The steps after drying often determine whether the final cleaning remains effective. Operators should handle dried parts with gloves, not bare hands, and only after the part has cooled. Packaging containers need the same cleanliness review as the parts. Turnover boxes, trays, and bags that carry dust, plastic fiber, or residual oil will transfer those contaminants back onto clean parts inside the sealed package. We treat the packaging container as part of the cleaning process. A turnover box washer or a dedicated container cleaning step is required when reusable containers are part of the line. If your parts include blind holes or materials that retain rinse water, it is worth confirming the drying method against your packaging moisture limit before finalizing the process. Send the part material, geometry, and packaging method to [email protected], and we can check the compatibility.
Como Amostrar e Inspecionar a Embalagem Selada
A inspeção na saída da lavadora não é suficiente. A fase final de embalagem deve incluir um plano de amostragem definido que verifique as peças após o selamento, não antes. Abra uma amostra de embalagens seladas na mesma taxa usada na inspeção de entrada. Procure partículas visíveis, condensação de água e contaminação por fibras dentro da embalagem. Para limites rigorosos, envie a peça e o material de embalagem juntos para testes de resíduos ou partículas. O resultado confirma se a própria embalagem adiciona contaminação durante o armazenamento e transporte.
Apoio de Engenharia para a Validação de Limpeza Pré-Embalagem
Falhas na limpeza pré-embalagem são caras de corrigir porque muitas vezes aparecem na inspeção de entrada do cliente, não na sua auditoria final. Os engenheiros da GTKCLEAN projetam linhas de limpeza final em torno do percurso completo desde o último enxaguamento até à embalagem selada, incluindo a qualidade da água de enxaguamento, método de secagem, manuseio de cestos e amostragem de verificação. Envie o número da sua peça, material, objetivo de limpeza e formato de embalagem para [email protected] ou ligue para +86 17768507147, e confirmaremos qual sequência de limpeza e secagem corresponde às suas necessidades.
Perguntas Frequentes Sobre a Limpeza Final Antes da Embalagem
Quando Deve a Limpeza Final Ser Separada da Limpeza de Usinagem Anterior?
Separe a limpeza final do desengorduramento grosseiro sempre que o componente entrar numa área de embalagem controlada ou transportar um limite de resíduos do cliente. A limpeza grosseira remove óleo pesado e cavacos, mas também cria uma solução de lavagem contaminada. Peças que passam da limpeza grosseira para o enxaguamento final sem uma transferência definida correm o risco de transportar essa contaminação adiante. Uma secção de túnel final ou de múltiplos tanques com sua própria filtração e ciclos de enxaguamento limpo é a forma prática de proteger a fase de embalagem.
A Inspeção Visual é Suficiente para a Limpeza Final Antes da Embalagem?
Muitas equipas assumem que uma peça com aparência limpa é segura para embalar. Verificações visuais não detectam filmes finos de óleo, resíduos iónicos e partículas subvisíveis que podem causar falhas posteriormente. Uma superfície brilhante ainda pode transportar resíduos que migram para dentro da bolsa. Se a especificação do cliente incluir um limite de contagem de partículas ou resíduos gravimétricos, a inspeção visual é apenas uma primeira triagem. A decisão final de embalagem deve estar ligada ao limite de limpeza escrito, não à aparência da peça sob a iluminação da oficina.
A Limpeza Final Requer uma Sala Limpa?
Depende do limite de partículas e do ambiente de montagem downstream. Para peças industriais gerais, procedimentos de manuseio com pressão positiva e embalagem limpa podem ser suficientes. Para peças com limites de contagem de partículas abaixo da classe 8 da ISO 16232 ou requisitos de embalagem em sala limpa, torna-se necessário um ambiente controlado. A distinção chave não é a palavra sala limpa; é se a área de embalagem consegue manter fibras em suspensão e flocos de pele longe da peça após a secagem final.


 Portuguese
 English
 German
 Spanish
 French
 Russian