Le nettoyage final avant emballage est un point où de nombreux programmes de qualité des pièces échouent discrètement. Un composant peut passer tous les contrôles d'usinage et de traitement de surface, puis accumuler de la poussière, des taches d'eau ou des résidus de manipulation entre le dernier rinçage et le sac scellé. Nous avons vu des pièces propres quitter la station de séchage et arriver chez le client avec des traces de doigts, des débris de fibres ou des taches oxydées qui n'étaient pas présentes lors de l'inspection finale. La solution ne consiste pas simplement à ajouter un autre lavage. Il s'agit de traiter le dernier rinçage, le séchage, la manipulation et la mise sous emballage comme un processus contrôlé unique avec des limites définies, des points de vérification et des règles d'emballage.
Le nettoyage final avant emballage établit la référence de qualité du client
De nombreux fabricants considèrent le nettoyage final comme un seul réservoir près de la fin de la ligne. Cela ignore le vrai risque. Le composant a déjà été usiné, débruté, traité en surface, et éventuellement inspecté. La dernière étape de nettoyage est la dernière chance d'éliminer les résidus du processus avant que le client n'ouvre l'emballage. Si des particules sont encore présentes, elles restent avec la pièce. Si l'eau de rinçage est contaminée, elle sèche sur la surface. Si la salle d'emballage n'est pas maintenue propre, la pièce collecte des fibres et de la poussière après le séchage. C'est pourquoi le nettoyage final avant emballage doit être considéré comme une séquence, et non comme un cycle de lavage individuel. Nous évaluons le dernier rinçage, le séchage, le transfert et la mise sous emballage ensemble, car l'un d'eux peut inverser le travail effectué en amont.
Les spécifications de propreté doivent être verrouillées avant le nettoyage final
Un processus de nettoyage final n'est aussi bon que les limites d'acceptation qui y sont attachées. Avant d'ajouter des équipements ou de changer la chimie, l'équipe qualité doit écrire ce que la pièce doit respecter lors de l'emballage scellé, et pas seulement à la sortie du laveur. Le tableau ci-dessous liste les paramètres qui comptent le plus lorsque le composant atteint le client.
Paramètre
Ce qu'il faut spécifier
Ce que cela empêche en cas de défaillance de l'emballage
Nombre de particules
Classe client ou limite ISO 16232
Particules libres piégées dans l'emballage
Résidu gravimétrique
Milligrammes par pièce ou par surface
Migration du film d'huile après scellement
Conductivité de l'eau de rinçage
≤ 0,06 µS/cm ou limite du procédé
Taches minérales et résidu ionique
Acceptation du séchage
Absence d'humidité visible ou de taches d'eau
Corrosion et trous aveugles bloqués
Contact lors de la manipulation
Gants, outils propres, contrôles ESD
Empreintes digitales et débris de fibres
Pour les pièces avec des limites de résidu strictes, une norme d'hygiène écrite est plus fiable qu'une simple inspection visuelle. <Normes de nettoyage des pièces de précision : Un guide d’expert sur la propreté industrielle> explique comment le comptage de particules, le résidu gravimétrique et les tests d'énergie de surface sont appliqués à différentes classes de propreté industrielle.
Le contrôle du rinçage final et de la séquence de séchage limite la contamination résiduelle
Le dernier rinçage effectue la majeure partie du travail qui empêche les défauts d'emballage. Si l'eau de rinçage contient des minéraux ou des solides dissous, ils restent sur la pièce après séchage et apparaissent sous forme de résidu blanc ou de taches d'eau. Dans les lignes de nettoyage final automatisé, les étapes de rinçage sont généralement organisées en premier avec de l'eau du robinet ou de l'eau osmosée, suivies d'eau déionisée. La boucle d'eau déionisée est l'étape cruciale pour l'emballage. Nous spécifions de l'eau ultrapure avec une conductivité à 0,06 µS/cm ou moins sur les systèmes de rinçage final pour des surfaces qui doivent être exemptes de taches d'eau et de contamination secondaire. La température du rinçage doit également être définie. Notre valeur par défaut est de 30 à 40°C pour le dernier rinçage, car cela favorise l'évaporation sans surcharge thermique de la pièce.
Quand choisir le séchage à l'air comprimé vs le séchage sous vide
Les jets d'air fonctionnent bien pour les pièces avec des surfaces ouvertes et une rétention d'eau modérée. Le séchage sous vide est préférable pour les trous aveugles, les cavités profondes ou les pièces qui retiennent l'eau dans des cavités internes. Si la pièce transporte du liquide dans l'emballage, le client peut l'interpréter comme un échec de nettoyage même si la surface est propre. Le séchage sous vide élimine le liquide des cavités internes en abaissant le point d'ébullition, c'est pourquoi il est utilisé sur des géométries complexes avant l'emballage. Pour les lots mixtes, nous combinons le soufflage à l'air avec de l'air chaud ou un séchage sous vide afin qu'aucune géométrie ne reste avec de l'humidité piégée.
Un film de refroidissement ou une tache d'eau apparaît souvent uniquement après le séchage, lorsque la correction est plus difficile car la pièce a déjà quitté la ligne de nettoyage. <Éliminer les résidus lors du nettoyage des pièces avant la pré-enduction : un guide d’expert> explique comment ajuster les étapes de rinçage et de séchage afin que les résidus ne survivent pas jusqu'à l'assemblage final ou à l'emballage.
Manipulation, emballage et validation empêchent les défauts après nettoyage
The steps after drying often determine whether the final cleaning remains effective. Operators should handle dried parts with gloves, not bare hands, and only after the part has cooled. Packaging containers need the same cleanliness review as the parts. Turnover boxes, trays, and bags that carry dust, plastic fiber, or residual oil will transfer those contaminants back onto clean parts inside the sealed package. We treat the packaging container as part of the cleaning process. A turnover box washer or a dedicated container cleaning step is required when reusable containers are part of the line. If your parts include blind holes or materials that retain rinse water, it is worth confirming the drying method against your packaging moisture limit before finalizing the process. Send the part material, geometry, and packaging method to [email protected], and we can check the compatibility.
Comment échantillonner et inspecter le colis scellé
Une inspection à la sortie du laveur ne suffit pas. La dernière étape d'emballage doit inclure un plan d'échantillonnage défini qui vérifie les pièces après scellage, et non avant. Ouvrez un échantillon de paquets scellés au même taux que celui utilisé pour l'inspection entrante. Recherchez des particules visibles, de la condensation d'eau et de la contamination par des fibres à l'intérieur du paquet. Pour des limites strictes, envoyez la pièce et le matériau d'emballage ensemble pour des tests de résidus ou de particules. Le résultat confirme si le paquet lui-même ajoute de la contamination lors du stockage et du transport.
Support d'ingénierie pour la validation du nettoyage avant emballage
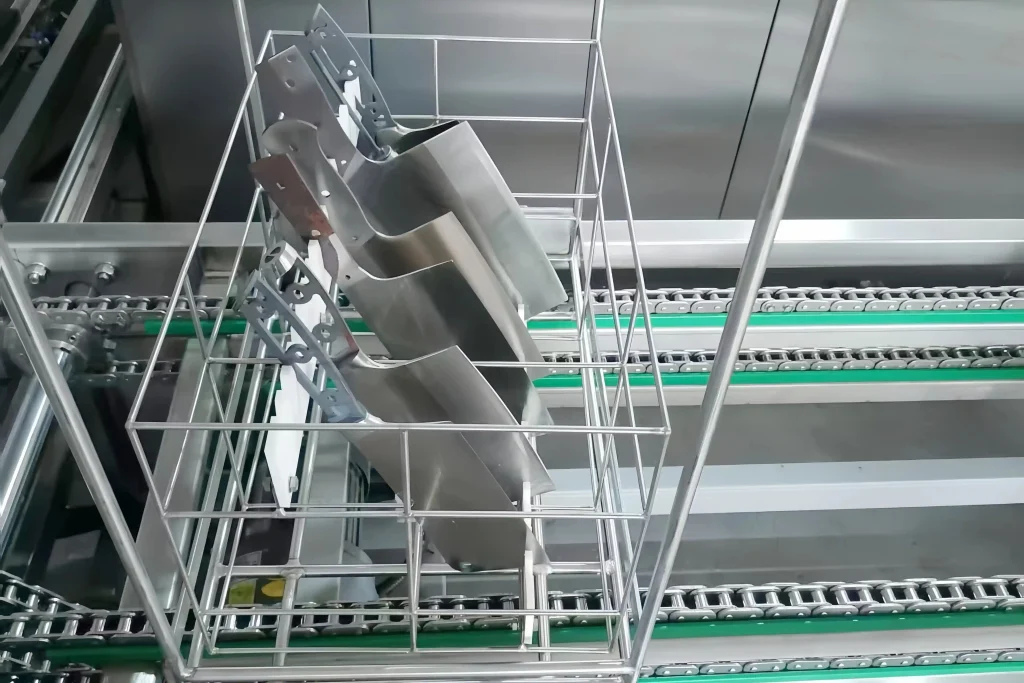
Les défaillances de nettoyage avant emballage sont coûteuses à corriger car elles apparaissent souvent lors de l'inspection à l'arrivée chez le client, et non lors de votre audit final. Les ingénieurs de GTKCLEAN conçoivent des lignes de nettoyage final autour du parcours complet du dernier rinçage à l'emballage scellé, en incluant la qualité de l'eau de rinçage, la méthode de séchage, la manipulation des paniers et l'échantillonnage de vérification. Envoyez votre numéro de pièce, le matériau, l'objectif de propreté et le format d'emballage à [email protected] ou appelez le +86 17768507147, et nous confirmerons la séquence de nettoyage et de séchage qui correspond à votre exigence.
Questions fréquentes sur le nettoyage final avant emballage
Quand le nettoyage final doit-il être séparé du nettoyage de l'usinage précédent ?
Séparez le nettoyage final du dégraissage grossier chaque fois que la pièce entre dans une zone d'emballage contrôlée ou porte une limite de résidus client. Le nettoyage grossier élimine les huiles lourdes et les copeaux, mais crée aussi une solution de lavage contaminée. Les pièces qui passent du nettoyage grossier au dernier rinçage sans transfert défini risquent de transporter cette contamination. Une section de tunnel final ou multi-bacs avec sa propre filtration et ses boucles de rinçage propres est la solution pratique pour protéger l'étape d'emballage.
Une inspection visuelle suffit-elle pour le nettoyage final avant emballage ?
De nombreuses équipes supposent qu'une pièce à l'aspect propre est sûre à emballer. Les vérifications visuelles manquent les fines films d'huile, les résidus ioniques et les particules sub-visibles qui deviennent des défaillances ultérieures. Une surface brillante peut toujours porter des résidus qui migrent à l'intérieur du sac. Si la spécification du client inclut un comptage de particules ou une limite de résidus gravimétriques, l'inspection visuelle n'est qu'une première étape. La décision finale d'emballage doit être liée à la limite de propreté écrite, et non à l'apparence de la pièce sous l'éclairage de l'atelier.
Le nettoyage final nécessite-t-il une salle blanche ?
Cela dépend de la limite de particules et de l'environnement d'assemblage en aval. Pour les pièces industrielles générales, une manipulation sous pression positive et des procédures d'emballage propres peuvent suffire. Pour les pièces avec des limites de comptage de particules inférieures à la classe 8 selon ISO 16232 ou pour des exigences d'emballage en salle blanche, un environnement contrôlé devient nécessaire. La distinction clé n'est pas le mot salle blanche ; c'est si la zone d'emballage peut maintenir les fibres en suspension et les flocons de peau à distance de la pièce après le séchage final.
Pourquoi apparaissent des taches d'eau après l'emballage ?


 French
 English
 German
 Spanish
 Russian
 Portuguese