La limpieza final antes del envasado es donde muchos programas de calidad de piezas fallan silenciosamente. Un componente puede pasar todas las inspecciones de mecanizado y tratamiento superficial, y luego recoger polvo, manchas de agua o residuos de manipulación entre el último enjuague y la bolsa sellada. Hemos visto piezas limpias salir de la estación de secado y llegar al cliente con marcas de dedos, residuos de fibra o manchas oxidadas que no estaban presentes en la inspección final. La solución no es simplemente añadir otro lavado. Es tratar el último enjuague, secado, manipulación y sellado como un proceso controlado con límites definidos, puntos de verificación y reglas de envasado.
La limpieza final antes del envasado establece la línea base de calidad del cliente
Muchos fabricantes tratan la limpieza final como un solo tanque cerca del final de la línea. Eso ignora el riesgo real. El componente ya ha sido mecanizado, desbarbado, tratado superficialmente y posiblemente inspeccionado. La última etapa de limpieza es la última oportunidad para eliminar residuos del proceso antes de que un cliente abra el paquete. Si aún hay partículas, permanecen con la pieza. Si el agua de enjuague está contaminada, se seca en la superficie. Si la sala de envasado no se mantiene limpia, la pieza recoge fibras y polvo después del secado. Por esta razón, la limpieza final antes del envasado debe medirse como una secuencia, no como un ciclo de lavado individual. Evaluamos el último enjuague, secado, transferencia y sellado juntos porque cualquiera de ellos puede revertir el trabajo realizado en etapas anteriores.
Las especificaciones de limpieza deben estar bloqueadas antes de la limpieza final
Un proceso de limpieza final solo es tan bueno como los límites de aceptación asociados a él. Antes de añadir equipo o cambiar la química, el equipo de calidad debe definir qué debe cumplir la pieza en el paquete sellado, no solo en la salida del lavador. La tabla a continuación enumera los parámetros que más importan cuando la pieza llega al cliente.
Parámetro
Qué especificar
Previene fallos en el envasado
Conteo de partículas
Clase de cliente o límite ISO 16232
Partículas sueltas atrapadas en el paquete
Residuo gravimétrico
Miligramos por pieza o área
Migración de película de aceite después del sellado
Conductividad del agua de enjuague
≤ 0.06 µS/cm o límite del proceso
Manchas minerales y residuo iónico
Aceptación del secado
Sin humedad visible ni manchas de agua
Corrosión y orificios ciegos bloqueados
Contacto durante el manejo
Guantes, herramientas limpias, controles ESD
Huellas dactilares y residuos de fibra
Para piezas con límites estrictos de residuos, un estándar de limpieza escrito es más confiable que solo la inspección visual. <Normas de Limpieza de Piezas de Precisión: Una Guía Experta sobre Limpieza Industrial> explica cómo se aplican las pruebas de conteo de partículas, residuo gravimétrico y energía superficial a diferentes clases de limpieza industrial.
El control del enjuague final y la secuencia de secado controlan la contaminación residual
El enjuague final realiza la mayor parte del trabajo que previene defectos en el embalaje. Si el agua de enjuague transporta minerales o sólidos disueltos, permanecen en la pieza después del secado y aparecen como residuo blanco o manchas de agua. En líneas automatizadas de limpieza final, las etapas de enjuague suelen ser agua del grifo o agua RO primero, seguidas de agua desionizada. El ciclo de agua desionizada es el paso que importa para el embalaje. Especificamos agua ultrapura con conductividad en o por debajo de 0.06 µS/cm en sistemas de enjuague final para superficies que deben estar libres de manchas de agua y contaminación secundaria. La temperatura del enjuague también necesita un rango definido. Nuestro valor predeterminado es de 30 a 40°C para el enjuague final porque favorece la evaporación sin cargar térmicamente la pieza.
Cuándo elegir secado con pistola de aire vs secado por vacío
Las cuchillas de aire funcionan bien para piezas con superficies abiertas y retención moderada de agua. El secado por vacío es la mejor opción para orificios ciegos, recesos profundos o piezas que atrapan agua en cavidades internas. Si la pieza transporta líquido al paquete, el cliente puede interpretarlo como un fallo de limpieza incluso si la superficie está limpia. El secado por vacío elimina el líquido de los vacíos internos bajando el punto de ebullición, por lo que se usa en geometrías complejas antes del embalaje. Para lotes mixtos, combinamos la expulsión con cuchillas de aire con aire caliente o secado por vacío para que ninguna geometría quede con humedad atrapada.
Una película de refrigerante o mancha de agua a menudo aparece solo después de secar, cuando la corrección es más difícil porque la pieza ya ha salido de la línea de limpieza. <Eliminar Residuos en la Limpieza de Piezas Pre-Revestidas: Una Guía de Expertos> cubre cómo ajustar los pasos de enjuague y secado para que los residuos no sobrevivan en el ensamblaje final o el embalaje.
El manejo, el envasado y la validación previenen defectos post-limpieza
The steps after drying often determine whether the final cleaning remains effective. Operators should handle dried parts with gloves, not bare hands, and only after the part has cooled. Packaging containers need the same cleanliness review as the parts. Turnover boxes, trays, and bags that carry dust, plastic fiber, or residual oil will transfer those contaminants back onto clean parts inside the sealed package. We treat the packaging container as part of the cleaning process. A turnover box washer or a dedicated container cleaning step is required when reusable containers are part of the line. If your parts include blind holes or materials that retain rinse water, it is worth confirming the drying method against your packaging moisture limit before finalizing the process. Send the part material, geometry, and packaging method to [email protected], and we can check the compatibility.
Cómo muestrear e inspeccionar el paquete sellado
La inspección en la salida de la lavadora no es suficiente. La etapa final de embalaje debe incluir un plan de muestreo definido que verifique las piezas después del sellado, no antes. Abre una muestra de paquetes sellados con la misma frecuencia utilizada para la inspección entrante. Busca partículas visibles, condensación de agua y contaminación por fibra dentro del paquete. Para límites estrictos, envía la pieza y el material de embalaje juntos para pruebas de residuos o partículas. El resultado confirma si el propio paquete añade contaminación durante el almacenamiento y transporte.
Soporte de ingeniería para la validación de limpieza previa al envasado
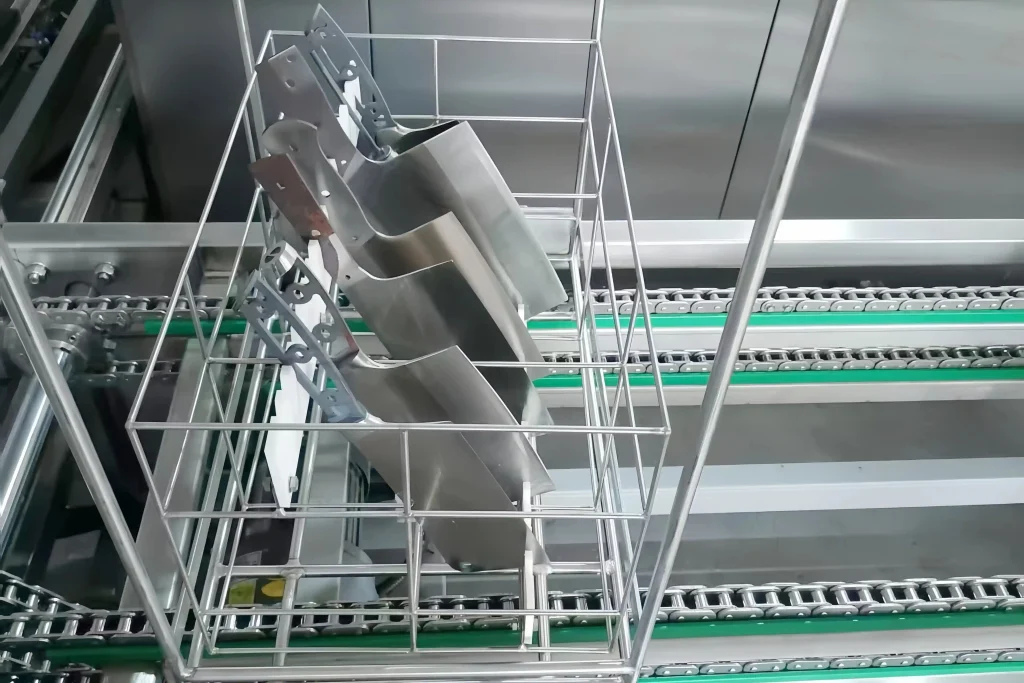
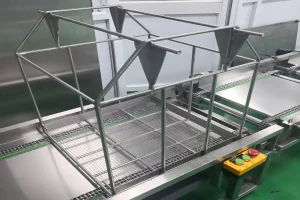
Las fallas en la limpieza previa al embalaje son costosas de corregir porque a menudo aparecen en la inspección entrante del cliente, no en tu auditoría final. Los ingenieros de GTKCLEAN diseñan las líneas de limpieza final en torno a todo el recorrido desde el último enjuague hasta el embalaje sellado, incluyendo la calidad del agua de enjuague, el método de secado, el manejo de cestas y el muestreo de verificación. Envía tu número de pieza, material, objetivo de limpieza y formato de embalaje a [email protected] o llama al +86 17768507147, y confirmaremos qué secuencia de limpieza y secado se ajusta a tu requisito.
Preguntas frecuentes sobre la limpieza final antes del envasado
¿Cuándo debe separarse la limpieza final de la limpieza previa al mecanizado?
Separa la limpieza final del desengrasado grueso siempre que el componente ingrese a un área de embalaje controlada o tenga un límite de residuos del cliente. La limpieza gruesa elimina aceite pesado y virutas, pero también crea una solución de lavado contaminada. Las piezas que pasan de la limpieza gruesa al enjuague final sin una transferencia definida corren el riesgo de transportar esa contaminación. Una sección final en túnel o de múltiples tanques con su propia filtración y ciclos de enjuague limpio es la forma práctica de proteger la etapa de embalaje.
¿Es suficiente la inspección visual para la limpieza final antes del envasado?
Muchos equipos asumen que una pieza con buen aspecto visual es segura para embalar. Las revisiones visuales no detectan películas delgadas de aceite, residuos iónicos ni partículas subvisibles que pueden convertirse en fallos posteriormente. Una superficie brillante aún puede llevar residuos que migran al interior de la bolsa. Si la especificación del cliente incluye un límite de conteo de partículas o residuos gravimétricos, la inspección visual es solo una primera evaluación. La decisión final de embalaje debe estar vinculada al límite de limpieza escrito, no a cómo se ve la pieza bajo la iluminación de la tienda.
¿Requiere la limpieza final una sala limpia?
Depende del límite de partículas y del entorno de ensamblaje posterior. Para piezas industriales generales, el manejo con presión positiva y los procedimientos de embalaje limpio pueden ser suficientes. Para piezas con límites de conteo de partículas por debajo de la clase 8 de ISO 16232 o requisitos de embalaje en sala limpia, se vuelve necesario un entorno controlado. La diferencia clave no es la palabra sala limpia; es si el área de embalaje puede mantener alejadas las fibras en suspensión y las escamas de piel de la pieza después del secado final.
¿Por qué aparecen manchas de agua después del envasado?


 Spanish
 English
 German
 French
 Russian
 Portuguese