Os custos operacionais de limpeza de peças raramente permanecem fixos após a instalação de uma linha. Uma máquina que parece barata na cotação inicial pode consumir mais orçamento em eletricidade, água, detergente, solvente, mão de obra e retrabalho do que o custo do equipamento em poucos anos. Já revisei várias linhas de limpeza automatizadas e sei que a maioria dos excessos vem de um pequeno grupo de decisões controláveis: tanques oversized, enxágue de transbordo fixo, carregamento de óleo não gerenciado e automação que não corresponde ao fluxo real de lotes. A mudança com maior retorno geralmente não é um químico mais barato. É corrigir o projeto do processo que faz esses químicos, quilowatt-horas e horas de operador desaparecerem mais rápido do que deveriam.
Principais Drivers de Custos Operacionais na Limpeza de Peças
Parts cleaning operating costs are best measured per part or per basket, not per machine. Two automatic lines can both run a 10-minute cycle and still deliver very different energy and chemical use per finished component if one heats twice as much fluid or moves parts through unnecessary stations. The main cost drivers remain consistent across aqueous and solvent systems: cleaning fluid, water, heating, drying, labor, and rework. Maintenance adds a smaller but steady load when filtration or heating systems are ignored. Cleaning fluid and energy usually show the fastest response to engineering changes. Labor is more sensitive to automation level and batch consistency. Rework is the least visible driver because a rejected part after coating or assembly carries the cost of the entire upstream process, not only the cleaning operation.
Driver de custo operacional
Como aumenta
Alavanca de redução principal
Fluido de limpeza
Óleo, escórias e sólidos suspensos encurtam a vida útil do banho
Filtração, remoção de óleo e recuperação
Água
Enxaguamento por transbordo contínuo mesmo sem peças
Fluxo de enxaguamento controlado por condutividade
Energia
Tanques oversized ou ociosos são aquecidos e secos
Recuperação de calor, controlo de standby, dimensionamento adequado
Mão de Obra
Carregamento manual, transferência e alterações de receita
Automação ajustada ao fluxo de lote
Reprocessamento
Variações na limpeza ou secagem criam rejeitos
Receitas documentadas e alarmes de falha
Configuração do Sistema e Seu Efeito no Custo por Peça
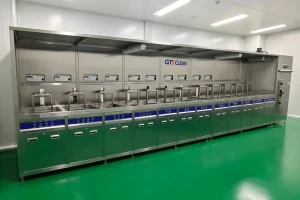
Tank count, tank size, transfer method, and drying method set the floor for operating cost before the supplier ships the machine. A frequent problem is an oversized line specified for a future volume that never arrives. The tank still needs heating, filtration, and fluid replacement whether it processes one basket or forty per shift. If current throughput is thirty baskets a day and the original peak plan was one hundred twenty, the system wastes chemicals and energy during every idle hour. Multi-tank configurations earn their place when the part needs staged cleaning, such as pre-cleaning, precision ultrasonic cleaning, multiple rinses, and drying. For simple stamping oil removal, a two-tank or single-station system can cost less to run because there is less fluid volume to heat, filter, and replace. The starting point should be the contamination load and downstream cleanliness requirement, not a preference for more stages. Loading density also changes cost per part. A basket that holds too few parts increases cycle count and drag-out; a basket that packs too many parts creates shadowing and rework. The loading arrangement should be specified with the washing basket and transfer method as one system.
A seleção do sistema muitas vezes é definida antes de alguém medir a carga real de contaminação. <Escolhendo o Sistema de Limpeza Ultrassónico Certo para a Sua Fábrica> explica como a configuração do tanque, a geometria da peça e o volume de produção interagem de maneiras que determinam se uma linha permanece eficiente em custos ou se torna oversized.
Métodos de Redução de Custos de Solvente, Água e Detergente
Filtration and circulation are the highest-return starting points. In the GTKCLEAN fastener tunnel cleaner, the oil-water separation system removes more than 98% of surface oil and leaves less than 2% water in the separated oil. That prevents the wash stage from turning into a continuous oil dump. Without adequate oil removal, detergent or solvent quickly carries the cost of contamination, and each bath change adds chemical expense, disposal cost, and downtime. Water use should be controlled by conductivity rather than operator habit. Overflow rinsing left running at a fixed high flow wastes DI water even when no parts are present. A pre-PVD cleaning line with an ultrapure water system can hold conductivity at or below 0.06 μS/cm, so rinse quality is maintained without relying on constant fresh water flow. Counterflow rinsing and water reclaim lower consumption further. For solvent processes, recovery matters more than the initial solvent price. A single-station hydrocarbon vacuum system with a 670 × 480 × 400 mm cleaning basket can operate near 200 L of cleaning fluid consumption per month when distillation recovery and oil removal are working correctly, depending on oil load and part condition. If a similar solvent line uses much more than that, the usual causes are poor condensation, weak oil separation, or the wrong solvent for the contamination. If your operation has a mixed part mix, variable oil loading, or a cleanliness specification that changed after the original line was purchased, it is worth confirming current bath life and drag-out before changing chemicals. Send the part material, throughput, and current monthly consumption to [email protected]. That data set is enough to show whether the next saving should come from filtration, recovery, or a different tank arrangement.
Métodos tradicionais de limpeza muitas vezes perdem mais fluido e mão de obra porque não há um ciclo de recuperação fechado. <Limpeza Ultrassónica Industrial Versus Métodos Tradicionais de Limpeza> cobre como os métodos manuais de pulverização ou vapor se comparam com sistemas ultrassônicos de circuito fechado e filtração quando se inclui o desperdício de fluido e o tempo do operador.
Gestão de Custos de Energia, Mão de Obra e Controle de Processo
Energy cost concentrates in heating and drying. Heating an idle tank is a direct loss, so PLC scheduling should reduce temperature or shut off heating during line-off periods. Drying also benefits from heat recovery. The CNC aluminum shell inline cleaner has total installed power at or below 120 kW, but normal operation typically falls between 40 and 65 kWh because the integrated heat recovery system returns energy to the process. That gap between installed power and operating power is what belongs in a cost model. Labor cost depends more on transfer and recipe handling than on the cleaning method itself. A semi-automatic multi-tank line can clean effectively, but if an operator must move each basket between tanks, cycle time stretches and one person becomes the bottleneck. Fully automatic transfer earns its cost when throughput and repeatability justify the investment. For lower-volume mixed production, a semi-automatic line with fixed loading discipline can produce a lower total cost per part. Process control prevents the most expensive form of waste, which is rework. Fault alarms for pump failure, low fluid level, temperature drift, and basket position catch defects before parts leave the line. A documented PLC recipe also reduces operator variation. If the same part is cleaned three ways across three shifts, the cost appears later as coating adhesion failure or an assembly reject, not as a cleaning line alarm.
A diferença de mão de obra e consistência entre sistemas manuais, semi-automatizados e totalmente automáticos não é uma porcentagem fixa. <Dominar os Níveis de Automação na Limpeza Ultrassónica Industrial> cobre como o nível de automação adequado depende do tamanho do lote, da mistura de peças e do custo de um defeito de limpeza não detectado.
Requisitos de Aquisição que Mantêm os Custos Operacionais Previsíveis
After the technical review is complete, the sourcing requirement should be explicit. Ask each supplier to state the expected cleaning fluid consumption, water consumption, energy use, and recommended bath life for your specific part and throughput. Vague quotations protect no one. A well-designed cleaning line should have calculated or measured numbers for these variables before installation. If current operating costs are already high, collect three months of consumption data and compare it with the original specification. Many lines drift because oil removal, filtration, or rinsing was never adjusted after the first production ramp. The fastest fix can be a process audit rather than a full replacement. Where the existing configuration cannot reach the required cost or cleanliness target, the new design should be specified around the real bottleneck, not the original wish list.
O custo operacional e o custo de capital devem ser avaliados juntos, caso contrário, a comparação de compra torna-se enganosa. <Comparação de Investimento em Limpeza Automatizada versus Manual para a Indústria> cobre como os custos de mão de obra, produtos químicos e rejeitos deslocam o panorama de custos totais entre sistemas manuais e automatizados.
Trabalhamos com linhas de limpeza de peças onde as principais economias muitas vezes não estão no preço de compra, mas no que acontece após a startup. Se desejar uma revisão de custos baseada nos seus dados atuais de peças e números de consumo, envie o número da peça, material, throughput, tipo de contaminação e a limpeza requerida para [email protected] ou ligue para +86 17768507147. Identificaremos onde o custo operacional pode ser reduzido e quais mudanças no sistema justificam o investimento.
Perguntas Frequentes Sobre Redução de Custos na Limpeza de Peças
Deveríamos reduzir imediatamente a temperatura da limpeza para diminuir o custo de energia?
Normalmente não. A maioria dos processos ultrassônicos aquosos é especificada para uma faixa de temperatura, frequentemente entre 45 e 65 °C, e cair abaixo dessa faixa desacelera a desengorduragem. O resultado é ciclos mais longos ou contaminação residual, e o custo de retrabalho pode superar a economia de energia. Uma melhor redução de energia começa com o aquecimento do tanque ocioso, volume adequado e recuperação de calor para secagem. Antes de alterar a temperatura, confirme a química e o resultado de limpeza na configuração mais baixa em peças de produção real.
Uma linha de limpeza totalmente automática sempre reduz o custo operacional?
Depende do throughput e da variedade de peças. Em produção de alto volume com uma família de peças estável, a automação reduz a mão de obra por peça e torna o processo repetível. Em operações de baixo volume ou com peças mistas, o carregamento e transferência automáticos podem acrescentar despesas de capital e tempo de troca sem volume suficiente para compensar. A comparação de custos operacionais deve usar o custo por cesta na programação real, não no máximo de projeto.
A recuperação de solvente vale a pena apenas para instalações grandes de solvente?
Não. Muitos sistemas de limpeza com solvente pequeno e médio agora incluem recuperação por destilação em uma estação única ou pacote de múltiplos tanques. O retorno do investimento é impulsionado pelo carregamento de óleo, preço do solvente e custo de descarte, não apenas pelo volume do tanque. Se um processo de hidrocarboneto ou álcool modificado transportar óleo de estampagem pesado para o banho, a recuperação prolonga a vida útil do banho e reduz o desperdício antes que a pegada do equipamento se torne grande.
Como saber se nossa linha de limpeza existente está oversized?


 Portuguese
 English
 German
 Spanish
 French
 Russian