Les coûts d'exploitation du nettoyage de pièces restent rarement fixes après l'installation d'une ligne. Une machine qui semble bon marché dans le devis initial peut consommer plus de budget par l'électricité, l'eau, le détergent, le solvant, la main-d'œuvre et les retouches que le coût de l'équipement en quelques années. J'ai examiné suffisamment de lignes de nettoyage automatisées pour savoir que la plupart des dépassements proviennent d'un petit groupe de décisions contrôlables : réservoirs surdimensionnés, rinçage à débordement fixe, chargement d'huile non géré et automatisation qui ne correspond pas au flux réel des lots. Le changement le plus rentable n'est généralement pas un produit chimique moins cher. Il s'agit de corriger la conception du processus qui fait disparaître ces produits chimiques, kilowattheures et heures d'opérateur plus rapidement qu'ils ne le devraient.
Principaux facteurs de coûts d'exploitation dans le nettoyage de pièces
Parts cleaning operating costs are best measured per part or per basket, not per machine. Two automatic lines can both run a 10-minute cycle and still deliver very different energy and chemical use per finished component if one heats twice as much fluid or moves parts through unnecessary stations. The main cost drivers remain consistent across aqueous and solvent systems: cleaning fluid, water, heating, drying, labor, and rework. Maintenance adds a smaller but steady load when filtration or heating systems are ignored. Cleaning fluid and energy usually show the fastest response to engineering changes. Labor is more sensitive to automation level and batch consistency. Rework is the least visible driver because a rejected part after coating or assembly carries the cost of the entire upstream process, not only the cleaning operation.
Facteur de coût d'exploitation
Comment il augmente
Levier de réduction principal
Fluide de nettoyage
L'huile, les copeaux et les solides en suspension réduisent la durée de vie du bain
Filtration, élimination de l'huile et récupération
Eau
Le rinçage continu par débordement fonctionne même sans pièces
Débit de rinçage contrôlé par conductivité
Énergie
Les cuves surdimensionnées ou inactives sont chauffées et séchées
Récupération de chaleur, contrôle en veille, dimensionnement correct
Main-d'œuvre
Chargement manuel, transfert et changements de recette
Automatisation adaptée au flux de lots
Retraitement
La variation du nettoyage ou du séchage crée des rebuts
Recettes documentées et alarmes de défaut
Configuration du système et son effet sur le coût par pièce
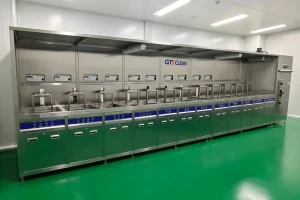
Tank count, tank size, transfer method, and drying method set the floor for operating cost before the supplier ships the machine. A frequent problem is an oversized line specified for a future volume that never arrives. The tank still needs heating, filtration, and fluid replacement whether it processes one basket or forty per shift. If current throughput is thirty baskets a day and the original peak plan was one hundred twenty, the system wastes chemicals and energy during every idle hour. Multi-tank configurations earn their place when the part needs staged cleaning, such as pre-cleaning, precision ultrasonic cleaning, multiple rinses, and drying. For simple stamping oil removal, a two-tank or single-station system can cost less to run because there is less fluid volume to heat, filter, and replace. The starting point should be the contamination load and downstream cleanliness requirement, not a preference for more stages. Loading density also changes cost per part. A basket that holds too few parts increases cycle count and drag-out; a basket that packs too many parts creates shadowing and rework. The loading arrangement should be specified with the washing basket and transfer method as one system.
La sélection du système est souvent verrouillée avant que quiconque ne mesure la charge de contamination réelle. <Choisir le bon système de nettoyage ultrasonique pour votre usine> couvre la manière dont la configuration de la cuve, la géométrie de la pièce et le volume de production interagissent de manière à déterminer si une ligne reste rentable ou devient surdimensionnée.
Méthodes de réduction des coûts de solvant, d'eau et de détergent
Filtration and circulation are the highest-return starting points. In the GTKCLEAN fastener tunnel cleaner, the oil-water separation system removes more than 98% of surface oil and leaves less than 2% water in the separated oil. That prevents the wash stage from turning into a continuous oil dump. Without adequate oil removal, detergent or solvent quickly carries the cost of contamination, and each bath change adds chemical expense, disposal cost, and downtime. Water use should be controlled by conductivity rather than operator habit. Overflow rinsing left running at a fixed high flow wastes DI water even when no parts are present. A pre-PVD cleaning line with an ultrapure water system can hold conductivity at or below 0.06 μS/cm, so rinse quality is maintained without relying on constant fresh water flow. Counterflow rinsing and water reclaim lower consumption further. For solvent processes, recovery matters more than the initial solvent price. A single-station hydrocarbon vacuum system with a 670 × 480 × 400 mm cleaning basket can operate near 200 L of cleaning fluid consumption per month when distillation recovery and oil removal are working correctly, depending on oil load and part condition. If a similar solvent line uses much more than that, the usual causes are poor condensation, weak oil separation, or the wrong solvent for the contamination. If your operation has a mixed part mix, variable oil loading, or a cleanliness specification that changed after the original line was purchased, it is worth confirming current bath life and drag-out before changing chemicals. Send the part material, throughput, and current monthly consumption to [email protected]. That data set is enough to show whether the next saving should come from filtration, recovery, or a different tank arrangement.
Les méthodes de nettoyage traditionnelles perdent souvent plus de liquide et de main-d'œuvre car il n'y a pas de boucle de récupération fermée. <Nettoyeurs ultrasoniques industriels versus méthodes de nettoyage traditionnelles> explique comment les méthodes de pulvérisation manuelle ou à vapeur se comparent aux systèmes ultrasoniques et de filtration en boucle fermée lorsque les déchets de liquide et le temps de l'opérateur sont inclus.
Gestion des coûts d'énergie, de main-d'œuvre et de contrôle des processus
Energy cost concentrates in heating and drying. Heating an idle tank is a direct loss, so PLC scheduling should reduce temperature or shut off heating during line-off periods. Drying also benefits from heat recovery. The CNC aluminum shell inline cleaner has total installed power at or below 120 kW, but normal operation typically falls between 40 and 65 kWh because the integrated heat recovery system returns energy to the process. That gap between installed power and operating power is what belongs in a cost model. Labor cost depends more on transfer and recipe handling than on the cleaning method itself. A semi-automatic multi-tank line can clean effectively, but if an operator must move each basket between tanks, cycle time stretches and one person becomes the bottleneck. Fully automatic transfer earns its cost when throughput and repeatability justify the investment. For lower-volume mixed production, a semi-automatic line with fixed loading discipline can produce a lower total cost per part. Process control prevents the most expensive form of waste, which is rework. Fault alarms for pump failure, low fluid level, temperature drift, and basket position catch defects before parts leave the line. A documented PLC recipe also reduces operator variation. If the same part is cleaned three ways across three shifts, the cost appears later as coating adhesion failure or an assembly reject, not as a cleaning line alarm.
La différence de main-d'œuvre et de cohérence entre les systèmes manuels, semi-automatisés et entièrement automatisés n'est pas un pourcentage fixe. <Maîtriser les niveaux d'automatisation dans le nettoyage ultrasonique industriel> explique comment le bon niveau d'automatisation dépend de la taille du lot, du mélange de pièces et du coût d'un défaut de nettoyage manqué.
Exigences d'approvisionnement qui maintiennent les coûts d'exploitation prévisibles
After the technical review is complete, the sourcing requirement should be explicit. Ask each supplier to state the expected cleaning fluid consumption, water consumption, energy use, and recommended bath life for your specific part and throughput. Vague quotations protect no one. A well-designed cleaning line should have calculated or measured numbers for these variables before installation. If current operating costs are already high, collect three months of consumption data and compare it with the original specification. Many lines drift because oil removal, filtration, or rinsing was never adjusted after the first production ramp. The fastest fix can be a process audit rather than a full replacement. Where the existing configuration cannot reach the required cost or cleanliness target, the new design should be specified around the real bottleneck, not the original wish list.
Le coût d'exploitation et le coût d'investissement doivent être évalués ensemble, sinon la comparaison d'achat devient trompeuse. <Comparaison des investissements en nettoyage automatisé versus manuel pour l'industrie> explique comment les coûts de main-d'œuvre, de produits chimiques et de rebut modifient le tableau des coûts totaux entre les systèmes manuels et automatisés.
Nous travaillons avec des lignes de nettoyage de pièces où les principales économies ne résident souvent pas dans le prix d'achat, mais dans ce qui se passe après le démarrage. Si vous souhaitez une analyse des coûts basée sur vos données de pièces actuelles et vos chiffres de consommation, envoyez le numéro de pièce, le matériau, le débit, le type de contamination et la propreté requise à [email protected] ou appelez le +86 17768507147. Nous identifierons où le coût d'exploitation peut être réduit et quels changements de système justifient l'investissement.
Questions courantes sur la réduction des coûts de nettoyage de pièces
Devrions-nous baisser immédiatement la température de nettoyage pour réduire les coûts énergétiques ?
Généralement pas. La plupart des processus ultrasoniques aqueux sont spécifiés pour une plage de température, souvent de 45 à 65 °C, et descendre en dessous de cette plage ralentit le dégraissage. Le résultat est des cycles plus longs ou une contamination résiduelle, et le coût de la retouche peut dépasser l'économie d'énergie. Une meilleure réduction d'énergie commence par le chauffage des réservoirs inactifs, un volume adapté et la récupération de chaleur pour le séchage. Avant de changer la température, confirmez la chimie et le résultat de propreté au réglage inférieur sur de vraies pièces de production.
Une ligne de nettoyage entièrement automatique réduit-elle toujours les coûts d'exploitation ?
Cela dépend du débit et de la variété des pièces. Dans la production à haut volume avec une famille de pièces stable, l'automatisation réduit la main-d'œuvre par pièce et rend le processus répétable. Dans les opérations à faible volume ou à pièces mixtes, le chargement et le transfert automatiques peuvent ajouter des dépenses d'investissement et du temps de changement sans volume suffisant pour les compenser. La comparaison des coûts d'exploitation doit utiliser le coût par panier au programme réel, et non le maximum de conception.
La récupération de solvant n'est-elle rentable que pour les grandes installations de solvant ?
Non. De nombreux petits et moyens systèmes de nettoyage par solvant incluent désormais la récupération par distillation dans une station unique ou un ensemble multi-réservoirs. Le retour sur investissement est déterminé par le chargement d'huile, le prix du solvant et le coût d'élimination, et non seulement par le volume du réservoir. Si un processus aux hydrocarbures ou à l'alcool modifié transporte de l'huile d'emboutissage lourde dans le bain, la récupération prolonge la durée de vie du bain et réduit les déchets avant que l'empreinte de l'équipement ne devienne importante.
Comment savoir si notre ligne de nettoyage existante est surdimensionnée ?


 French
 English
 German
 Spanish
 Russian
 Portuguese