Los costes de operación de la limpieza de piezas rara vez permanecen fijos después de instalar una línea. Una máquina que parece económica en la cotización inicial puede consumir más presupuesto en electricidad, agua, detergente, solvente, mano de obra y retrabajo que el coste del equipo en unos pocos años. He revisado suficientes líneas de limpieza automatizadas para saber que la mayoría de los sobrecostes provienen de un pequeño grupo de decisiones controlables: tanques sobredimensionados, enjuague con desbordamiento fijo, carga de aceite no gestionada y automatización que no coincide con el flujo real de lotes. El cambio con mayor retorno generalmente no es un químico más barato. Es corregir el diseño del proceso que hace que esos químicos, kilovatios-hora y horas de operador desaparezcan más rápido de lo que deberían.
Principales Factores de Coste de Operación en la Limpieza de Piezas
Parts cleaning operating costs are best measured per part or per basket, not per machine. Two automatic lines can both run a 10-minute cycle and still deliver very different energy and chemical use per finished component if one heats twice as much fluid or moves parts through unnecessary stations. The main cost drivers remain consistent across aqueous and solvent systems: cleaning fluid, water, heating, drying, labor, and rework. Maintenance adds a smaller but steady load when filtration or heating systems are ignored. Cleaning fluid and energy usually show the fastest response to engineering changes. Labor is more sensitive to automation level and batch consistency. Rework is the least visible driver because a rejected part after coating or assembly carries the cost of the entire upstream process, not only the cleaning operation.
Factor de coste de operación
Cómo aumenta
Palanca principal de reducción
Fluido de limpieza
El aceite, los chips y los sólidos suspendidos acortan la vida útil del baño
Filtración, eliminación de aceite y recuperación
Agua
El enjuague por desbordamiento continuo funciona incluso sin piezas
Caudal de enjuague controlado por conductividad
Energía
Tanques sobredimensionados o inactivos se calientan y secan
Recuperación de calor, control en espera, dimensionamiento correcto
Mano de obra
Carga manual, transferencia y cambios de receta
Automatización adaptada al flujo de lote
Reprocesamiento
Las variaciones en limpieza o secado generan rechazos
Recetas documentadas y alarmas de fallos
Configuración del Sistema y Su Efecto en el Coste por Pieza
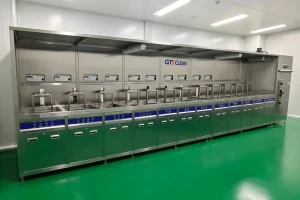
Tank count, tank size, transfer method, and drying method set the floor for operating cost before the supplier ships the machine. A frequent problem is an oversized line specified for a future volume that never arrives. The tank still needs heating, filtration, and fluid replacement whether it processes one basket or forty per shift. If current throughput is thirty baskets a day and the original peak plan was one hundred twenty, the system wastes chemicals and energy during every idle hour. Multi-tank configurations earn their place when the part needs staged cleaning, such as pre-cleaning, precision ultrasonic cleaning, multiple rinses, and drying. For simple stamping oil removal, a two-tank or single-station system can cost less to run because there is less fluid volume to heat, filter, and replace. The starting point should be the contamination load and downstream cleanliness requirement, not a preference for more stages. Loading density also changes cost per part. A basket that holds too few parts increases cycle count and drag-out; a basket that packs too many parts creates shadowing and rework. The loading arrangement should be specified with the washing basket and transfer method as one system.
La selección del sistema a menudo se decide antes de que alguien mida la carga real de contaminación. <Elegir el sistema de limpieza ultrasónica adecuado para tu fábrica> explica cómo la configuración del tanque, la geometría de la pieza y el volumen de producción interactúan de manera que determinan si una línea mantiene su rentabilidad o se vuelve sobredimensionada.
Métodos de Reducción de Costes de Solvente, Agua y Detergente
Filtration and circulation are the highest-return starting points. In the GTKCLEAN fastener tunnel cleaner, the oil-water separation system removes more than 98% of surface oil and leaves less than 2% water in the separated oil. That prevents the wash stage from turning into a continuous oil dump. Without adequate oil removal, detergent or solvent quickly carries the cost of contamination, and each bath change adds chemical expense, disposal cost, and downtime. Water use should be controlled by conductivity rather than operator habit. Overflow rinsing left running at a fixed high flow wastes DI water even when no parts are present. A pre-PVD cleaning line with an ultrapure water system can hold conductivity at or below 0.06 μS/cm, so rinse quality is maintained without relying on constant fresh water flow. Counterflow rinsing and water reclaim lower consumption further. For solvent processes, recovery matters more than the initial solvent price. A single-station hydrocarbon vacuum system with a 670 × 480 × 400 mm cleaning basket can operate near 200 L of cleaning fluid consumption per month when distillation recovery and oil removal are working correctly, depending on oil load and part condition. If a similar solvent line uses much more than that, the usual causes are poor condensation, weak oil separation, or the wrong solvent for the contamination. If your operation has a mixed part mix, variable oil loading, or a cleanliness specification that changed after the original line was purchased, it is worth confirming current bath life and drag-out before changing chemicals. Send the part material, throughput, and current monthly consumption to [email protected]. That data set is enough to show whether the next saving should come from filtration, recovery, or a different tank arrangement.
Los métodos de limpieza tradicionales a menudo pierden más fluido y mano de obra porque no hay un ciclo de recuperación cerrado. <Limpiadores ultrasónicos industriales versus métodos tradicionales de limpieza> explica cómo los métodos manuales de pulverización o vapor comparan con los sistemas ultrasónicos y de filtración de ciclo cerrado cuando se incluyen los residuos de fluido y el tiempo del operador.
Gestión de Costes de Energía, Mano de Obra y Control del Proceso
Energy cost concentrates in heating and drying. Heating an idle tank is a direct loss, so PLC scheduling should reduce temperature or shut off heating during line-off periods. Drying also benefits from heat recovery. The CNC aluminum shell inline cleaner has total installed power at or below 120 kW, but normal operation typically falls between 40 and 65 kWh because the integrated heat recovery system returns energy to the process. That gap between installed power and operating power is what belongs in a cost model. Labor cost depends more on transfer and recipe handling than on the cleaning method itself. A semi-automatic multi-tank line can clean effectively, but if an operator must move each basket between tanks, cycle time stretches and one person becomes the bottleneck. Fully automatic transfer earns its cost when throughput and repeatability justify the investment. For lower-volume mixed production, a semi-automatic line with fixed loading discipline can produce a lower total cost per part. Process control prevents the most expensive form of waste, which is rework. Fault alarms for pump failure, low fluid level, temperature drift, and basket position catch defects before parts leave the line. A documented PLC recipe also reduces operator variation. If the same part is cleaned three ways across three shifts, the cost appears later as coating adhesion failure or an assembly reject, not as a cleaning line alarm.
La diferencia en mano de obra y consistencia entre sistemas manuales, semiautomáticos y totalmente automáticos no es un porcentaje fijo. <Dominando los niveles de automatización en la limpieza ultrasónica industrial> explica cómo el nivel adecuado de automatización depende del tamaño del lote, la mezcla de piezas y el costo de un defecto de limpieza no detectado.
Requisitos de Suministro que Mantienen Predecibles los Costes de Operación
After the technical review is complete, the sourcing requirement should be explicit. Ask each supplier to state the expected cleaning fluid consumption, water consumption, energy use, and recommended bath life for your specific part and throughput. Vague quotations protect no one. A well-designed cleaning line should have calculated or measured numbers for these variables before installation. If current operating costs are already high, collect three months of consumption data and compare it with the original specification. Many lines drift because oil removal, filtration, or rinsing was never adjusted after the first production ramp. The fastest fix can be a process audit rather than a full replacement. Where the existing configuration cannot reach the required cost or cleanliness target, the new design should be specified around the real bottleneck, not the original wish list.
El costo operativo y el costo de capital deben evaluarse juntos, o la comparación de compras puede ser engañosa. <Comparación de inversión en limpieza automatizada versus manual para la industria> explica cómo los costos de mano de obra, químicos y rechazos cambian la visión general del costo total entre sistemas manuales y automatizados.
Trabajamos con líneas de limpieza de piezas donde los principales ahorros a menudo no están en el precio de compra, sino en lo que sucede después del inicio. Si deseas una revisión de costos basada en los datos actuales de tus piezas y cifras de consumo, envía el número de pieza, material, rendimiento, tipo de contaminación y limpieza requerida a [email protected] o llama al +86 17768507147. Identificaremos dónde se puede reducir el costo operativo y qué cambios en el sistema justifican la inversión.
Preguntas Frecuentes Sobre la Reducción de Costes en la Limpieza de Piezas
¿Deberíamos reducir inmediatamente la temperatura de limpieza para disminuir el coste de energía?
Por lo general, no. La mayoría de los procesos ultrasónicos acuosos se especifican para un rango de temperatura, a menudo de 45 a 65 °C, y bajar de ese rango ralentiza el desengrasado. El resultado son ciclos más largos o contaminación residual, y el costo de retrabajo puede superar el ahorro energético. Una mejor reducción de energía comienza con calefacción del tanque inactivo, volumen adecuado y recuperación de calor para el secado. Antes de cambiar la temperatura, confirma la química y el resultado de limpieza en las piezas de producción real a la configuración más baja.
¿Una línea de limpieza completamente automática siempre reduce el coste de operación?
Depende del rendimiento y la variedad de piezas. En producción de alto volumen con una familia de piezas estable, la automatización reduce la mano de obra por pieza y hace que el proceso sea repetible. En operaciones de bajo volumen o con piezas variadas, la carga y transferencia automáticas pueden aumentar el gasto de capital y el tiempo de cambio sin suficiente volumen para compensarlo. La comparación de costos operativos debe usar el costo por cesta en el horario real, no en el máximo de diseño.
¿La recuperación de solvente solo vale la pena para instalaciones grandes de solvente?
No. Muchos sistemas pequeños y medianos de limpieza con solventes ahora incluyen recuperación por destilación en una estación o paquete de múltiples tanques. La recuperación se basa en la carga de aceite, el precio del solvente y el costo de eliminación, no solo en el volumen del tanque. Si un proceso de hidrocarburos o alcohol modificado transporta aceite de estampado pesado al baño, la recuperación extiende la vida útil del baño y reduce los residuos antes de que la huella del equipo sea grande.
¿Cómo sabemos si nuestra línea de limpieza existente está sobredimensionada?


 Spanish
 English
 German
 French
 Russian
 Portuguese