A limpeza ultrassónica a vácuo muda o que é possível para peças com orifícios cegos, microfuros e especificações de limpeza rigorosas. Os sistemas ultrassónicos padrão enfrentam dificuldades quando bolsões de ar protegem superfícies internas de cavitação e quando a humidade residual seca formando manchas ou filmes. Ao reduzir a câmara abaixo da pressão atmosférica, a limpeza ultrassónica a vácuo remove o ar preso, melhora a penetração do solvente e transfere a secagem de evaporação para ebulição a baixa temperatura. Fabricantes que enfrentam falhas na aderência de revestimentos, limites de contaminação por partículas ou rejeições de resíduos de solvente em componentes de precisão devem avaliar sistemas de vácuo antes de adicionar mais tanques ou aumentar a força química. O fator decisivo raramente é apenas a potência ultrassónica. É o que acontece entre a cavitação e a peça seca.
A Limpeza Ultrassónica por Vácuo Altera o Limite de Limpeza
Standard ultrasonic cleaning depends on cavitation bubbles collapsing against a surface. That mechanism works well on exposed external features. It loses effectiveness inside blind holes, narrow recesses, and capillary gaps where air or vapor remains trapped. Air is compressible, so bubble energy dissipates before the liquid reaches the contaminated surface. In those geometries, a conventional multi-tank line can deliver consistent rinsing and still leave particle residues or oil films inside the hole. Vacuum changes the boundary condition. When the chamber pressure drops, air expands and leaves the liquid and the part cavities. The cleaning medium can then enter recesses that atmospheric pressure could not flood. Ultrasonic energy acts on a liquid-filled space instead of an air pocket. For precision hydraulic components, medical instrument bodies, fuel system parts, and PVD coating candidates, this is often the difference between a passing particle count and a hidden reject. In our project reviews, when blind holes exceed roughly five times diameter, we treat vacuum assistance as a process requirement. The problem shows up later in surface energy testing or coating adhesion checks, not always in the cleaning tank. For parts with only exposed surfaces and wide tolerance, standard multi-stage ultrasonic remains the lower-cost route because vacuum chambers add cycle time and capital cost.
O Processamento a Vácuo em Câmara Selada Remove Obstruções de Ar
O processo não é uma única sucção a vácuo. Um sistema de ultrassom a vácuo bem projetado sequencia os seguintes passos:
A cesta é carregada e a câmara é selada.
O vácuo brando remove o ar da câmara, do líquido e das características das partes profundas.
O meio de limpeza desgasificado entra na câmara e inunda as cavidades.
A cavitação ultrassônica ocorre nos espaços preenchidos com líquido.
A secagem a vácuo ou a vaporização a vácuo remove o meio restante a uma temperatura reduzida.
A ordem dos passos é importante. Se o vácuo for aplicado após a limpeza, o ar permanece preso durante a cavitação. Se o vácuo for liberado antes da lavagem, a peça pode reentrar gás. Sistemas que combinam vácuo com rotação da cesta proporcionam os resultados mais repetíveis em peças com volumes ocultos.
A ação mecânica por trás desse comportamento começa com a formação e colapso de bolhas. <O que é o Efeito de Cavitação Ultrassônica?> explica como a intensidade da cavitação muda com frequência, conteúdo de gás e temperatura, e por que cavidades preenchidas com vapor se comportam de forma diferente de cavidades bloqueadas por ar.
Por que o Ar Preso Enfraquece a Cavitação Padrão
O ar preso atua como uma almofada. A energia ultrassônica comprime o bolso de gás em vez de criar um colapso violento de bolhas na superfície do metal. O resultado é uma limpeza fraca e desigual. Essa condição é mais difícil de detectar porque as superfícies visíveis podem parecer aceitáveis enquanto o buraco cego permanece contaminado.
Como a Secagem a Vácuo Evita Manchas de Água
Sob vácuo, a água e solventes de baixo ponto de ebulição convertem-se em vapor abaixo de seus pontos de ebulição atmosféricos. O líquido residual dentro de roscas, furos cruzados e folgas apertadas ferve em vez de evaporar lentamente da superfície. Isso deixa menos vestígios minerais, menos manchas e uma secagem mais uniforme. Para sistemas aquosos, a condutividade final da água DI ainda define o limite de limpeza porque o vácuo não consegue remover sólidos dissolvidos que nunca foram enxaguados.
A Química de Solventes e Enxaguantes Define o Limite de Limpeza
O vácuo é uma ferramenta física. Ele não dissolve óleo, remove óxido ou neutraliza partículas por si só. O meio de limpeza decide quais contaminantes deixam a peça. Na prática, a escolha recai em três grupos principais:
Fator de processo
Ultrassom a vácuo com hidrocarbonetos
Ultrassom a vácuo com álcool modificado
Ultrassom a vácuo aquoso
Contaminante principal
Óleos de corte e estampagem
Óleos leves, sujidade polar
Partículas e fluidos solúveis em água
Mecanismo de secagem
Secagem por vapor a vácuo
Fervura a vácuo a baixa temperatura
Secagem a vácuo após enxaguamento com água DI
Recuperação do solvente
Recuperação baseada em destilação
Condensação ou destilação
Filtração e reutilização de água DI
Ponto de observação típico
Controle de VOC e monitoramento de gases
Manuseio de ponto de fulgor mais baixo
Manchas de água sem vácuo adequado
Hydrocarbon systems suit parts carrying heavy forming or cutting oil. The solvent dissolves the oil, penetrates tight clearances under vacuum, and can be distilled for recovery. Modified alcohol systems dry at lower temperature and can remove some polar contamination, but the lower flash point means the safety system must address vapor concentration. Aqueous vacuum ultrasonic systems work well when particles and water-soluble coolants dominate but need a very clean final rinse to avoid leaving dissolved solids behind. Our hydrocarbon solvent ultrasonic vacuum cleaners operate with a 670 × 480 × 400 mm basket capacity up to 200 kg per batch. The two-stage cycle runs in 12 to 15 minutes and the single-stage cycle in 8 to 9 minutes. Under normal operation, cleaning fluid consumption stays at or below 200 liters per month. Those numbers give buyers a reference point: vacuum capability should improve penetration and drying, but it should not multiply solvent loss if the recovery loop and vapor handling are designed correctly.
A economia de recuperação determina se um sistema de solvente a vácuo permanece rentável após a instalação. <Implementar Sistemas de Recuperação de Solventes: Um Guia para a Eficiência em Fábrica> explica como a recuperação baseada em destilação reduz o solvente de reposição, isola óleo e água, e mantém o consumo de fluido estável entre turnos.
Se suas peças carregam óleo de estampagem mais pó de metal fino, a escolha do solvente e da filtração precisa de um teste de laboratório antes de você definir o tamanho do tanque. Envie a descrição do contaminante e o nível residual necessário para [email protected] e confirmaremos se a limpeza com hidrocarboneto, álcool modificado ou ultrassônica a vácuo aquosa é a base mais segura para sua família de peças.
A Geometria das Peças e o Design da Cesta Influenciam as Escolhas de Secagem
O maior risco em um sistema ultrassônico a vácuo não é o gerador ultrassônico. É o cesto. Peças com furos cegos, contra-furos ou superfícies empilhadas retêm líquido em locais que um ciclo de lavagem geral nunca alcança. Se o cesto não orientar essas características para drenagem, a secagem a vácuo ainda deixará líquido preso no ponto mais baixo. Basket design has to balance exposure and protection. A round rotating basket works well for parts with blind holes because it changes orientation during cleaning and drying. A square basket or sheet-like fixture may be better for plate-type parts that cannot collide. The contact points matter as much as the open area. Any surface covered by a fixture is shielded from cavitation and from drying flow. For coating parts with deep internal features, we specify final rinsing with ultrapure water at conductivity of 0.06 µS/cm or lower. Vacuum drying then removes the remaining liquid without leaving a mineral film. In those applications, the sequence matters: hydrojet spray, ultrasonic cleaning, multi-stage ultrapure water rinsing, then air knife, hot air, or vacuum drying depending on part geometry. Quando a mesma linha precisa lidar com vários números de peça, o cesto torna-se uma variável de processo, e não apenas um suporte simples. Uma fixação que funciona para uma orientação pode falhar em uma versão espelhada. Revisamos o desenho da peça e a especificação de limpeza juntos antes de selecionar o material do cesto e a rotação.
Confirme Estas Especificações Antes de Comprar um Sistema de Vácuo Ultrassónico
Vacuum ultrasonic cleaning only pays back when the chamber, solvent handling, basket motion, and drying sequence are matched to the part. A system that works for a 40 mm connector body may be wrong for a 400 mm transmission housing. Before committing to a line, four parameters need definition: part volume and blind-hole depth, contamination mix, required cleanliness standard, and acceptable cycle time. That decision gets easier when you compare actual load capacity, solvent consumption, and drying energy against the part family instead of evaluating catalog photos. Send your part drawing, contaminant description, and target cleanliness limit to [email protected] or call +86 17768507147. The GTKCLEAN review includes tank configuration, solvent compatibility, vacuum level, basket rotation, and drying method before you finalize the specification.
Os Compradores Frequentemente Perguntam Estas Questões Sobre Limpeza Ultrassónica a Vácuo
Qual o nível de limpeza que a limpeza ultrassónica a vácuo pode alcançar?
A limpeza ultrassônica a vácuo sozinha não define uma classe de limpeza na escala ISO 16232 ou VDA 19. O processo validado sim. Uma estação de vácuo pode melhorar a capacidade do sistema de atingir um limite de partículas ou resíduos necessário em peças com características cegas, mas não pode compensar detergente fraco, enxaguamento insuficiente ou uma cesta que protege superfícies. Os compradores devem estabelecer a meta em termos mensuráveis, como contagem máxima de partículas por classe de tamanho ou massa de óleo residual, e testar o processo completo ao invés de selecionar equipamentos apenas pelo nível de vácuo.
A limpeza ultrassónica a vácuo requer sempre solvente?
Uma suposição comum é que a limpeza a vácuo funciona apenas com solventes. Isso não é correto. O vácuo é utilizado tanto em sistemas de solvente quanto em sistemas aquosos. Sistemas de solvente combinam vácuo com secagem por vapor e destilação; sistemas aquosos combinam vácuo com enxaguamento com água DI e secagem a temperaturas reduzidas. A contaminação da peça e o processo subsequente decidem o caminho. Se a próxima operação for revestimento ou soldagem, resíduos de solvente podem ser tão problemáticos quanto manchas de água, e um sistema de vácuo de hidrocarbonetos ou álcool modificado muitas vezes se encaixa melhor.
Quando um comprador deve optar por ultrassônico a vácuo em vez de ultrassônico multi-tanque padrão?
Depende da geometria da peça e da causa da rejeição. Se furos cegos, furos cruzados profundos, microfuros ou roscas internas estiverem retendo contaminantes, vale a pena avaliar o vácuo. Se as peças forem principalmente externas, a ultrassônica de múltiplos tanques padrão costuma ter menor custo de capital e ciclo de tempo. Um gatilho útil é a evidência de campo: resíduos encontrados apenas dentro de um furo específico após o enxaguamento indicam ar preso, não tempo de limpeza insuficiente.
Quanto o vácuo acrescenta ao tempo de ciclo?
A comparação mais útil é a produção total da peça, não o tempo isolado de estação. Um sistema de vácuo com câmara selada adiciona tempo de evacuação e secagem a vácuo. Em um limpador ultrassônico a vácuo de hidrocarbonetos típico, um ciclo de duas etapas dura de 12 a 15 minutos. O tempo total da estação é maior do que um enxaguamento ultrassônico de tanque aberto simples, mas a comparação deve incluir retrabalho, relimpeza de bandejas e rejeições de revestimento ou montagem. Em peças com furos cegos, o ciclo mais longo costuma ser mais barato do que lidar com rejeições a jusante.
Um sistema ultrassónico existente pode ser atualizado com vácuo?


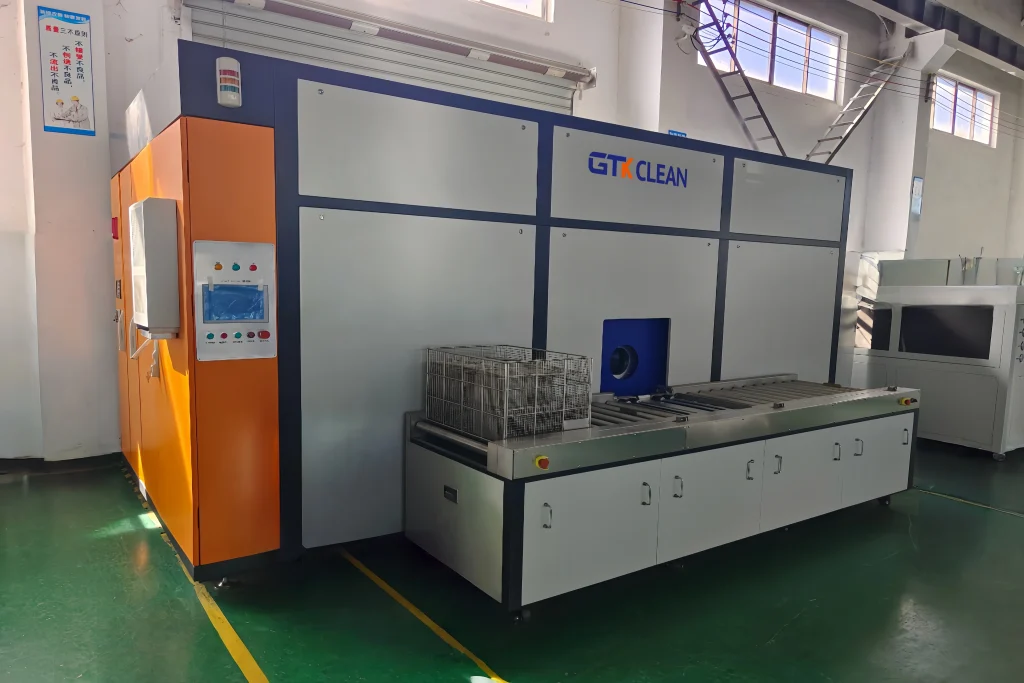
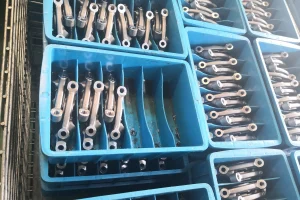 Basket design has to balance exposure and protection. A round rotating basket works well for parts with blind holes because it changes orientation during cleaning and drying. A square basket or sheet-like fixture may be better for plate-type parts that cannot collide. The contact points matter as much as the open area. Any surface covered by a fixture is shielded from cavitation and from drying flow. For coating parts with deep internal features, we specify final rinsing with ultrapure water at conductivity of 0.06 µS/cm or lower. Vacuum drying then removes the remaining liquid without leaving a mineral film. In those applications, the sequence matters: hydrojet spray, ultrasonic cleaning, multi-stage ultrapure water rinsing, then air knife, hot air, or vacuum drying depending on part geometry.
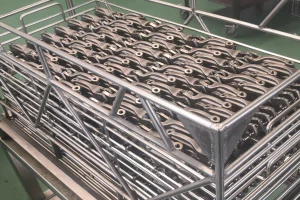 Quando a mesma linha precisa lidar com vários números de peça, o cesto torna-se uma variável de processo, e não apenas um suporte simples. Uma fixação que funciona para uma orientação pode falhar em uma versão espelhada. Revisamos o desenho da peça e a especificação de limpeza juntos antes de selecionar o material do cesto e a rotação.
 Portuguese
 English
 German
 Spanish
 French
 Russian