La limpieza ultrasónica por vacío cambia lo que es posible para piezas con orificios ciegos, microperforaciones y especificaciones de limpieza estrictas. Los sistemas ultrasónicos estándar tienen dificultades cuando los bolsillos de aire protegen las superficies internas de la cavitación y cuando la humedad residual se seca formando manchas o películas. Al reducir la presión de la cámara por debajo de la atmosférica, la limpieza ultrasónica por vacío elimina el aire atrapado, mejora la penetración del solvente y cambia el secado de la evaporación a la ebullición a baja temperatura. Los fabricantes que enfrentan fallos en la adhesión de recubrimientos, límites de contaminación por partículas o rechazos por residuos de solvente en componentes de precisión deberían evaluar los sistemas de vacío antes de añadir más tanques o aumentar la concentración química. El factor decisivo rara vez es solo la potencia ultrasónica. Es lo que sucede entre la cavitación y el secado de la pieza.
La limpieza por vacío ultrasónica cambia el límite de limpieza
Standard ultrasonic cleaning depends on cavitation bubbles collapsing against a surface. That mechanism works well on exposed external features. It loses effectiveness inside blind holes, narrow recesses, and capillary gaps where air or vapor remains trapped. Air is compressible, so bubble energy dissipates before the liquid reaches the contaminated surface. In those geometries, a conventional multi-tank line can deliver consistent rinsing and still leave particle residues or oil films inside the hole. Vacuum changes the boundary condition. When the chamber pressure drops, air expands and leaves the liquid and the part cavities. The cleaning medium can then enter recesses that atmospheric pressure could not flood. Ultrasonic energy acts on a liquid-filled space instead of an air pocket. For precision hydraulic components, medical instrument bodies, fuel system parts, and PVD coating candidates, this is often the difference between a passing particle count and a hidden reject. In our project reviews, when blind holes exceed roughly five times diameter, we treat vacuum assistance as a process requirement. The problem shows up later in surface energy testing or coating adhesion checks, not always in the cleaning tank. For parts with only exposed surfaces and wide tolerance, standard multi-stage ultrasonic remains the lower-cost route because vacuum chambers add cycle time and capital cost.
El procesamiento en cámara sellada elimina bloqueos de aire
El proceso no es una sola succión de vacío. Un sistema de ultrasonidos con vacío bien diseñado secuencia los siguientes pasos:
La cesta se carga y la cámara se sella.
El vacío bruto elimina el aire de la cámara, del líquido y de las características de las partes profundas.
El medio de limpieza desgasificado entra en la cámara y inunda las cavidades.
La cavitación ultrasónica se realiza en los espacios llenos de líquido.
El secado por vacío o el secado por vapor en vacío elimina el medio restante a temperatura reducida.
El orden de los pasos importa. Si se aplica el vacío después de la limpieza, el aire permanece atrapado durante la cavitación. Si se libera el vacío antes del enjuague, la pieza puede volver a captar gas. Los sistemas que combinan vacío con rotación de la cesta ofrecen los resultados más repetibles en piezas con volúmenes ocultos.
La acción mecánica detrás de este comportamiento comienza con la formación y colapso de burbujas. <¿Qué es el efecto de cavitación ultrasónica?> explica cómo cambia la intensidad de la cavitación con la frecuencia, el contenido de gas y la temperatura, y por qué las cavidades llenas de vapor se comportan de manera diferente a las cavidades bloqueadas por aire.
Por qué el aire atrapado debilita la cavitación estándar
El aire atrapado actúa como una amortiguación. La energía ultrasónica comprime la bolsa de gas en lugar de crear un colapso violento de burbujas en la superficie metálica. El resultado es una limpieza débil y desigual. Esa condición es difícil de detectar porque las superficies visibles pueden parecer aceptables mientras que el agujero ciego permanece contaminado.
Cómo el secado por vacío evita manchas de agua
Bajo vacío, el agua y los solventes de bajo punto de ebullición se convierten en vapor por debajo de sus puntos de ebullición atmosféricos. El líquido residual dentro de roscas, orificios cruzados y espacios estrechos hierve en lugar de evaporarse lentamente de la superficie. Esto deja menos trazas minerales, menos manchas y una sequedad más uniforme. Para sistemas acuosos, la conductividad final del agua DI aún establece el límite de limpieza porque el vacío no puede eliminar sólidos disueltos que nunca fueron enjuagados.
La química de solventes y enjuagues establece el techo de limpieza
El vacío es una herramienta física. No disuelve aceite, elimina óxido ni neutraliza partículas por sí mismo. El medio de limpieza decide qué contaminantes dejan la pieza. En la práctica, la elección se divide en tres grupos principales:
Factor del proceso
Ultrasonidos con vacío de hidrocarburos
Ultrasonidos con vacío de alcohol modificado
Ultrasonidos con vacío acuoso
Contaminante principal
Aceites de corte y estampado
Aceites ligeros, suelos polares
Partículas y fluidos solubles en agua
Mecanismo de secado
Secado por vapor en vacío
Ebullición al vacío a baja temperatura
Secado al vacío después del enjuague con agua DI
Recuperación del disolvente
Recuperación basada en destilación
Condensación o destilación
Filtración y reutilización de agua DI
Punto de observación típico
Control de COV y monitoreo de gases
Manipulación con punto de inflamabilidad más bajo
Manchas de agua sin vacío adecuado
Hydrocarbon systems suit parts carrying heavy forming or cutting oil. The solvent dissolves the oil, penetrates tight clearances under vacuum, and can be distilled for recovery. Modified alcohol systems dry at lower temperature and can remove some polar contamination, but the lower flash point means the safety system must address vapor concentration. Aqueous vacuum ultrasonic systems work well when particles and water-soluble coolants dominate but need a very clean final rinse to avoid leaving dissolved solids behind. Our hydrocarbon solvent ultrasonic vacuum cleaners operate with a 670 × 480 × 400 mm basket capacity up to 200 kg per batch. The two-stage cycle runs in 12 to 15 minutes and the single-stage cycle in 8 to 9 minutes. Under normal operation, cleaning fluid consumption stays at or below 200 liters per month. Those numbers give buyers a reference point: vacuum capability should improve penetration and drying, but it should not multiply solvent loss if the recovery loop and vapor handling are designed correctly.
La economía de recuperación determina si un sistema de solvente con vacío sigue siendo rentable después de la instalación. <Implementar sistemas de recuperación de solventes: Guía de eficiencia en la fábrica> explica cómo la recuperación basada en destilación reduce el solvente de reemplazo, aísla aceite y agua, y mantiene estable el consumo de fluido en todos los turnos.
Si tus piezas llevan aceite de estampado además de polvo metálico fino, la elección del solvente y la filtración requiere una prueba en laboratorio antes de decidir el tamaño del tanque. Envía la descripción del contaminante y el nivel residual requerido a [email protected] y confirmaremos si la limpieza con hidrocarburos, alcohol modificado o agua en vacío es la opción más segura para tu familia de piezas.
La geometría de la pieza y el diseño de la cesta influyen en las opciones de secado
El mayor riesgo en un sistema ultrasónico con vacío no es el generador ultrasónico. Es la cesta. Las piezas con orificios ciegos, contrabordes o superficies apiladas retienen líquido en lugares a los que un ciclo de lavado general nunca llega. Si la cesta no orienta esas características para el drenaje, el secado al vacío aún dejará líquido atrapado en el punto más bajo. Basket design has to balance exposure and protection. A round rotating basket works well for parts with blind holes because it changes orientation during cleaning and drying. A square basket or sheet-like fixture may be better for plate-type parts that cannot collide. The contact points matter as much as the open area. Any surface covered by a fixture is shielded from cavitation and from drying flow. For coating parts with deep internal features, we specify final rinsing with ultrapure water at conductivity of 0.06 µS/cm or lower. Vacuum drying then removes the remaining liquid without leaving a mineral film. In those applications, the sequence matters: hydrojet spray, ultrasonic cleaning, multi-stage ultrapure water rinsing, then air knife, hot air, or vacuum drying depending on part geometry. Cuando la misma línea debe manejar varios números de piezas, la cesta se convierte en una variable del proceso en lugar de un simple soporte. Un soporte que funciona en una orientación puede fallar en una versión invertida. Revisamos el dibujo de la pieza y la especificación de limpieza juntos antes de seleccionar el material y la rotación de la cesta.
Confirme estas especificaciones antes de comprar un sistema de limpieza ultrasónica por vacío
Vacuum ultrasonic cleaning only pays back when the chamber, solvent handling, basket motion, and drying sequence are matched to the part. A system that works for a 40 mm connector body may be wrong for a 400 mm transmission housing. Before committing to a line, four parameters need definition: part volume and blind-hole depth, contamination mix, required cleanliness standard, and acceptable cycle time. That decision gets easier when you compare actual load capacity, solvent consumption, and drying energy against the part family instead of evaluating catalog photos. Send your part drawing, contaminant description, and target cleanliness limit to [email protected] or call +86 17768507147. The GTKCLEAN review includes tank configuration, solvent compatibility, vacuum level, basket rotation, and drying method before you finalize the specification.
Los compradores suelen hacer estas preguntas sobre la limpieza ultrasónica por vacío
¿Qué nivel de limpieza puede lograr la limpieza ultrasónica por vacío?
La limpieza ultrasónica por vacío por sí sola no define una clase de limpieza en la escala ISO 16232 o VDA 19. El proceso validado sí lo hace. Una estación de vacío puede mejorar la capacidad de un sistema para alcanzar un límite de partículas o residuos en piezas con características ciegas, pero no puede compensar detergentes débiles, un enjuague deficiente o una cesta que protege superficies. Los compradores deben establecer el objetivo en términos medibles, como el conteo máximo de partículas por clase de tamaño o la masa residual de aceite, y probar el proceso completo en lugar de seleccionar el equipo solo por la profundidad del vacío.
¿La limpieza ultrasónica por vacío siempre requiere solvente?
Una suposición común es que la limpieza por vacío solo funciona con disolventes. Eso no es correcto. El vacío se usa tanto en sistemas con disolventes como en sistemas acuosos. Los sistemas con disolventes combinan vacío con secado por vapor y destilación; los sistemas acuosos combinan vacío con enjuague con agua DI y secado a temperatura reducida. La contaminación de la pieza y el proceso posterior deciden la ruta. Si la siguiente operación es recubrimiento o soldadura, los residuos de disolvente pueden ser tan problemáticos como las manchas de agua, y un sistema de vacío con hidrocarburos o alcohol modificado suele ajustarse mejor.
¿Cuándo debería un comprador elegir la limpieza ultrasónica por vacío en lugar de la ultrasónica de múltiples tanques estándar?
Depende de la geometría de la pieza y de la causa del rechazo. Si los orificios ciegos, los orificios cruzados profundos, los microtubos o los roscados internos contienen contaminantes, vale la pena evaluar el vacío. Si las piezas son principalmente externas, la limpieza ultrasónica en múltiples tanques suele ser más económica en capital y tiempo de ciclo. Un desencadenante útil es la evidencia en campo: residuos encontrados solo dentro de un orificio específico después del enjuague indican aire atrapado, no un tiempo de limpieza insuficiente.
¿Cuánto añade el vacío al tiempo de ciclo?
La comparación más útil es la producción total de piezas, no solo el tiempo en una estación aislada. Un sistema de vacío en cámara sellada añade tiempo de bombeo y secado por vacío. En un limpiador ultrasónico de hidrocarburos típico, un ciclo de dos etapas dura entre 12 y 15 minutos. El tiempo total en la estación es mayor que un enjuague ultrasónico en tanque abierto simple, pero la comparación debe incluir retrabajos, relimpieza de bandejas y caídas en recubrimiento o ensamblaje. En piezas con orificios ciegos, el ciclo más largo suele ser más barato que manejar rechazos en etapas posteriores.
¿Se puede adaptar un sistema ultrasónico existente con vacío?


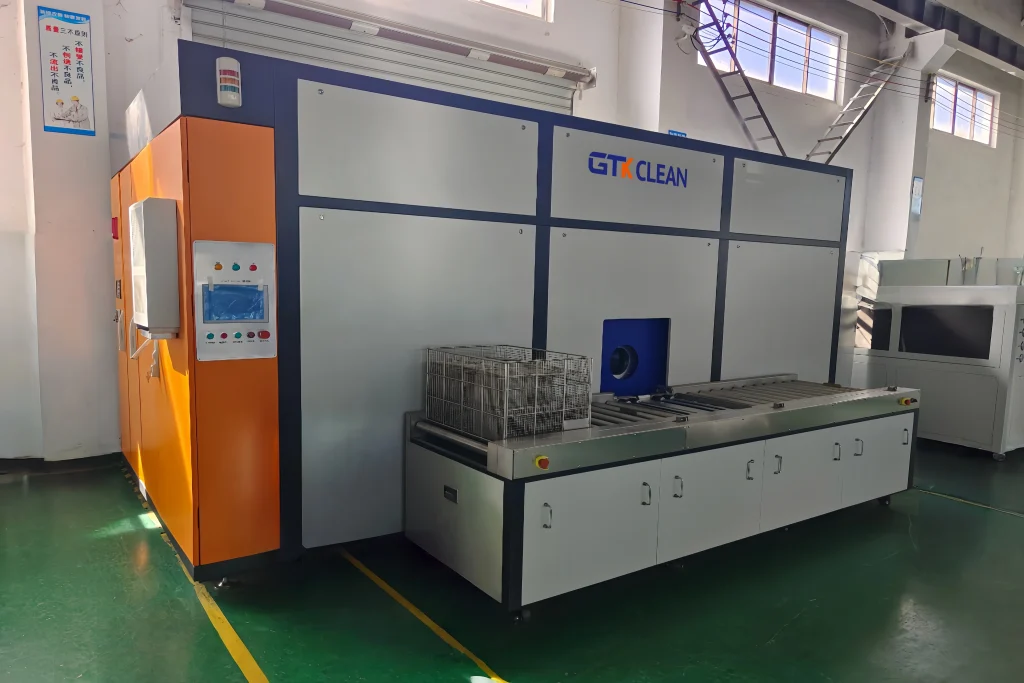
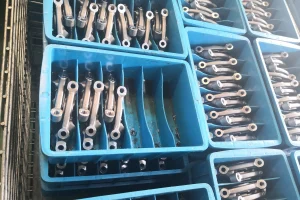 Basket design has to balance exposure and protection. A round rotating basket works well for parts with blind holes because it changes orientation during cleaning and drying. A square basket or sheet-like fixture may be better for plate-type parts that cannot collide. The contact points matter as much as the open area. Any surface covered by a fixture is shielded from cavitation and from drying flow. For coating parts with deep internal features, we specify final rinsing with ultrapure water at conductivity of 0.06 µS/cm or lower. Vacuum drying then removes the remaining liquid without leaving a mineral film. In those applications, the sequence matters: hydrojet spray, ultrasonic cleaning, multi-stage ultrapure water rinsing, then air knife, hot air, or vacuum drying depending on part geometry.
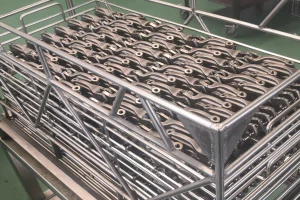 Cuando la misma línea debe manejar varios números de piezas, la cesta se convierte en una variable del proceso en lugar de un simple soporte. Un soporte que funciona en una orientación puede fallar en una versión invertida. Revisamos el dibujo de la pieza y la especificación de limpieza juntos antes de seleccionar el material y la rotación de la cesta.
 Spanish
 English
 German
 French
 Russian
 Portuguese