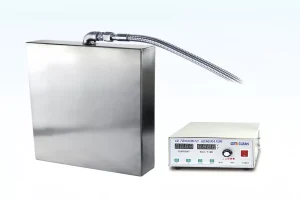
Les plaques à vibration ultrasonique convertissent la sortie du générateur en vibration mécanique au niveau de la paroi de la cuve, et cette vibration est le moteur direct de l'intensité de cavitation dans un système de nettoyage industriel. Je spécifie ces plaques par fréquence, surface rayonnante, méthode de montage, matériau de la plaque, et la charge que le générateur voit, et non uniquement par wattage. Le mauvais choix de plaque entraîne un nettoyage inégal, un détachement de la cuve après des cycles thermiques répétés, ou la brûlure des transducteurs. Cet article explique comment fonctionnent les plaques de vibration, les spécifications importantes, les règles de placement, l'appariement des médias et matériaux, la sélection de puissance, et les vérifications à effectuer avant de commander.
Comment les plaques à vibration ultrasonique génèrent-elles l'action de nettoyage ?
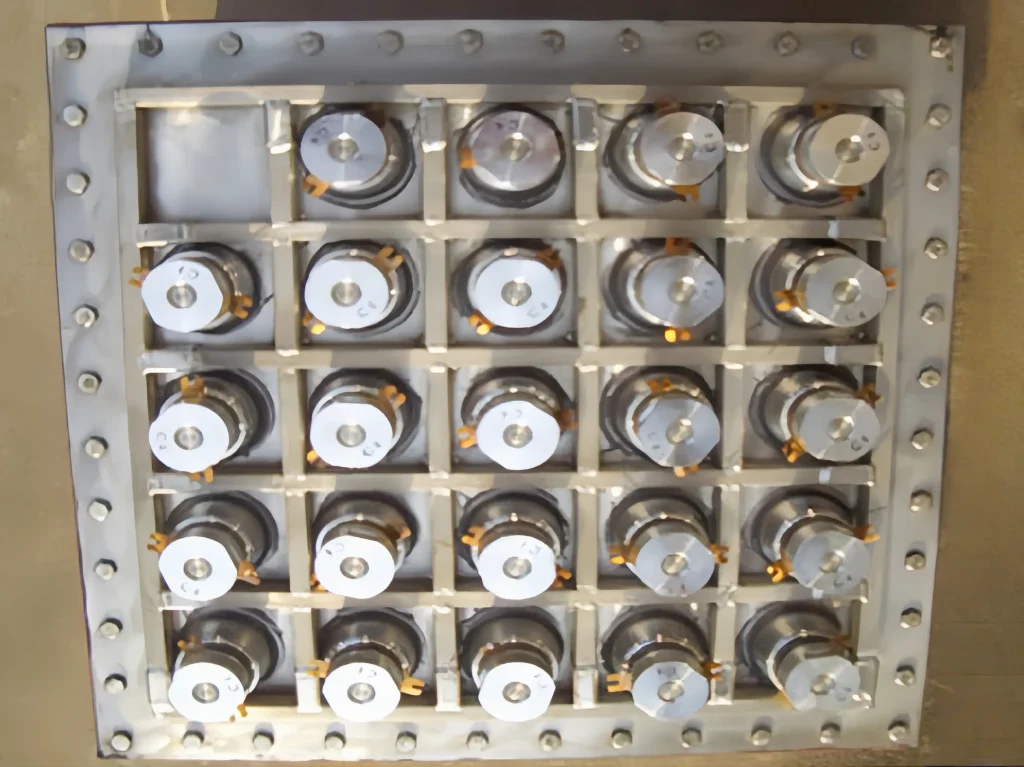
An ultrasonic vibration plate is a stainless steel panel with piezoelectric ceramic transducers bonded to the side away from the liquid. The generator drives those ceramics at their resonant frequency. The ceramics expand and contract, the plate flexes slightly, and the wetted side transmits pressure waves into the cleaning liquid. When the liquid cannot follow the oscillation, it forms microscopic voids that collapse violently. That collapse, not the vibration itself, removes oils, chips, polishing compound, and fine particles from part surfaces and blind holes. The plate frequency changes bubble size and energy release. Lower frequencies create larger, more aggressive bubbles. Higher frequencies create smaller bubbles that reach tighter clearances with less impact. On deep blind-hole parts, a 28 kHz plate removes cutting oil from threads more reliably than spray alone, but only when the plate coverage and power density are correct.
L'intensité de cavitation commence avec le comportement piézoélectrique de la céramique. <Qu'est-ce que l'effet piézoélectrique ?> explique comment l'effet piézoélectrique inverse convertit la commande électrique en expansion mécanique à la fréquence ultrasonique, ce qui est le point de départ de l'intensité de cavitation.
Quelles spécifications sont les plus importantes pour les plaques à vibration ultrasonique ?
Quatre paramètres dominent la sélection de la plaque à vibration : fréquence, surface rayonnante, grade de matériau et densité de puissance. La fréquence détermine l'agressivité du nettoyage et la portée. En général, 20 kHz convient pour les résidus de stamping lourd et les pièces structurelles lourdes. 28 kHz couvre la plupart des huiles de machine et l'élimination des copeaux, y compris les filetages et les trous morts. 40 kHz est adapté pour les pièces de précision et l'élimination de particules fines. 80 kHz sert aux surfaces délicates où les dommages de surface faibles sont plus importants que la force de nettoyage en volume.
Fréquence
Utilisation typique
Ajustement géométrique
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
20 kHz
Huiles lourdes, calcaire, résidus de stamping
Pièces volumineuses et robustes
Intensité de cavitation maximale ; peut éroder les surfaces molles
28 kHz
Huiles de coupe, copeaux, usinage général
Trous aveugles, filetages, pièces moyennes
Intensité et pénétration équilibrées
cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits
Particules fines, pièces de précision
Petites pièces, caractéristiques serrées
Plus doux ; adapté aux surfaces polies ou revêtues
80 kHz
Particules submicroniques, surfaces délicates
Optique, petites électroniques
Risque de dommage faible ; force de nettoyage en vrac réduite
La sélection des matériaux suit la chimie du nettoyage. SUS304 est le matériau par défaut pour la plupart des systèmes aqueux et hydrocarbures. SUS316 offre une meilleure résistance aux chlorures et aux conditions alcalines ou acides corrosives. La plaque se trouve dans le trajet du liquide, donc une substitution de matériau à moindre coût peut devenir un problème d’entretien après une exposition répétée à des rinçages à pH faible ou à des concentrations élevées en chlorures.
Comment doit-on dimensionner et monter les plaques de vibration dans les cuves de nettoyage ?
Plate placement matters as much as plate quality. A vibration plate mounted only on the tank bottom works for flat parts and moderate loads. When parts are tall, shielded, or loaded in baskets, side mounted plates can reduce shadow zones and place cavitation closer to blind holes. The usual starting point is to cover roughly 60 to 80 percent of the active tank bottom or side area, then adjust power density to the part mass and contamination load. A plate that covers too little area cleans unevenly. A plate that covers too much area can overload the generator and reduce intensity. Mounting detail determines service life. Transducers must bond to the plate at the correct nodal positions, and the plate must attach to the tank without creating a rigid perimeter that fights thermal expansion. We have replaced systems where plates were perimeter welded with no allowance for expansion at 65°C operation. The plate cracked after about a year, and cavitation dropped before the crack became visible. The failure was not the transducer; it was the mounting detail.
Quels médias et matériaux de pièces conviennent le mieux aux plaques à vibration ultrasonique ?
Aqueous detergents handle oil and chips well and can run at 45 to 65°C. Hydrocarbon or modified alcohol solvents fit higher cleanliness requirements, but they place different demands on sealing and plate material. Chloride-bearing media push the plate toward SUS316. Acidic or alkaline chemistry also demands gasket and bond compatibility, because the plate is exposed to the bath just like the parts are. For aluminum parts, 28 kHz or 40 kHz operates well if the process time is controlled. Extended exposure at high power on sharp edges can produce cavitation erosion. For hardened steel, 20 kHz can be aggressive enough for stamping residues, while stainless and plated surfaces often respond better at 40 kHz because the smaller bubble size reduces surface marking.
Si votre programme implique des solvants chlorés, des bains à haute teneur en chlorure ou un fonctionnement continu au-dessus de 60°C, confirmez la qualité de la plaque et l'étanchéité du joint avant de finaliser la liste des matériaux. Envoyez la chimie de nettoyage et la température du bain à [email protected] et nous confirmerons le choix du matériau de la plaque et de l'étanchéité du transducteur.
Que devez-vous confirmer avant de commander des plaques à vibration ultrasonique ?
Most vibration plate inquiries start with a part number or a plate size, but the specification should start with the tank, the chemistry, and the generator. When a buyer sends only a plate drawing, we often find that the replacement plate matches the tank but not the generator frequency or output impedance. The result is a system that runs, but cleans unevenly and overheats transducers. To get a reliable plate layout, we need the tank internal dimensions, liquid volume, contamination type, part material, and a photo of the generator nameplate. Send those details, plus your required cleaning cycle time, to [email protected] or call +86 17768507147. We will return a plate layout, frequency recommendation, and power density calculation before you commit to procurement.
Quelles questions les acheteurs posent-ils sur les plaques à vibration ultrasonique ?
Une puissance ultrasonique plus élevée est-elle toujours le meilleur choix pour les plaques de vibration ?
Une hypothèse courante est que une puissance plus élevée nettoie toujours plus vite. Ce n'est pas vrai. Si la surface de la plaque est trop petite, une puissance supplémentaire produit une cavitation localisée, une chauffe du transducteur, et un nettoyage pauvre en dehors de la zone chaude. Plus de puissance n'est utile que lorsque la surface de la plaque et la fréquence sont déjà adaptées à la géométrie de la pièce et au type de saleté. La priorité est une combinaison adaptée de fréquence, de surface rayonnante et de puissance du générateur.
Quelle fréquence est le point de départ idéal pour les pièces usinées ?
Pour la plupart des ateliers d'usinage, 28 kHz est le point de départ le plus sûr. Il équilibre l'élimination de l'huile, la pénétration dans les trous aveugles, et une intensité de cavitation modérée. Si les pièces ont des surfaces polies ou des trous de tolérance serrée, passez à 40 kHz. Si les pièces portent de lourds résidus de estampage, commencez à 20 kHz. La sélection de la plaque dépend alors des dimensions du réservoir et du temps de cycle requis.
Les plaques de vibration doivent-elles être montées au fond ou sur les côtés d'une cuve ?
Cela dépend de la géométrie du réservoir et de l'orientation de la pièce. La fixation en bas fonctionne pour les pièces plates et les paniers standard. La fixation latérale bénéficie aux pièces hautes, aux charges empilées ou au empilement rapproché où une seule plaque inférieure laisse des zones d'ombre. Dans de nombreuses lignes à plusieurs réservoirs, une combinaison de plaques inférieures et latérales est la plus productive, mais cela nécessite un ajustement plus précis du générateur et un contrôle accru de la surface de la plaque.
Comment remplacer des plaques de vibration défectueuses sans répéter la même défaillance ?


 French
 English
 German
 Spanish
 Russian
 Portuguese